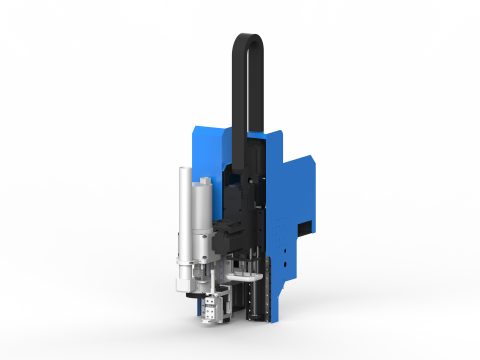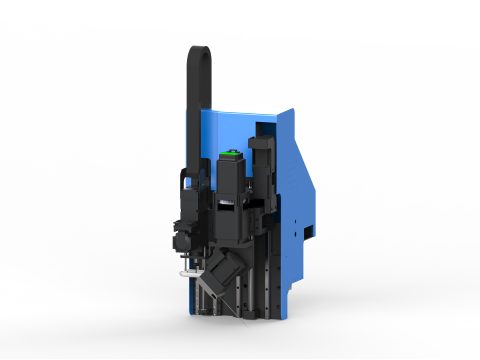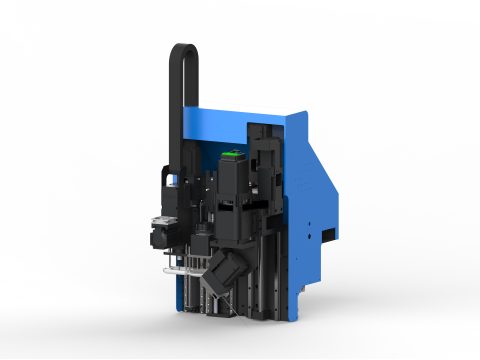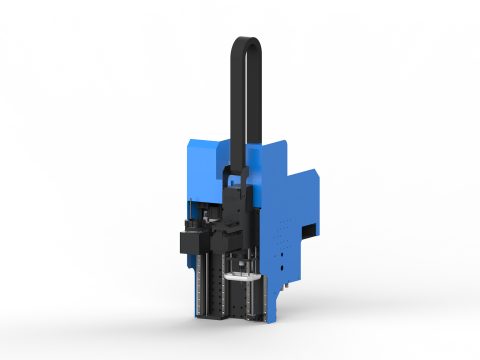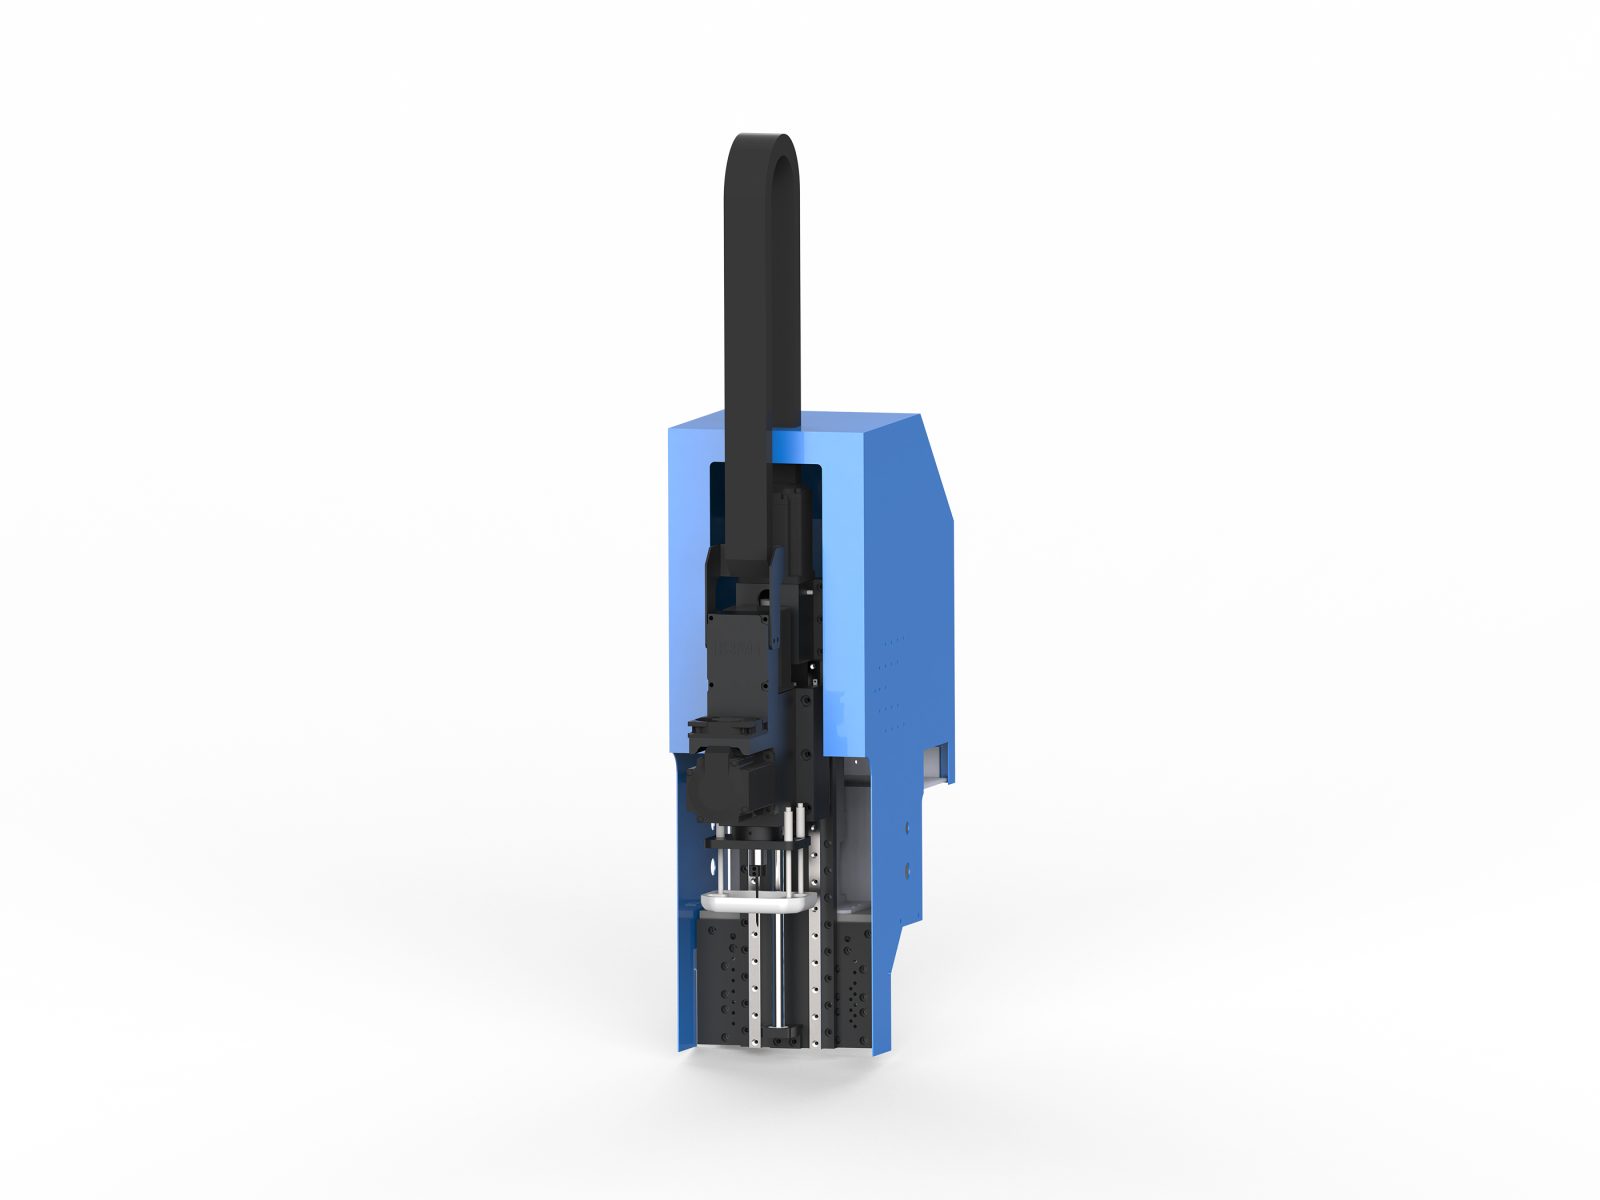
Tổ hợp đầu cắt dòng D-H là một phương án cấu hình đầu cắt dạng mô-đun lấy dao rung servo liền khối làm lõi, được ghép nối từ các mô-đun như đế dao rung dẫn động trực tiếp servo, dao rung, dao cắt xiên, đột tròn, trục chính, cụm thị giác CCD và đầu phun mực theo yêu cầu công nghệ. Tổ hợp này tập trung vào việc cắt chất liệu mềm với chất lượng cao, thông qua kết cấu dẫn động trực tiếp servo để nâng cao tốc độ phản hồi và lực cắt của đầu dao, vừa đảm bảo chất lượng mặt cắt vừa cân bằng hiệu suất sản xuất, phù hợp với người dùng chủ yếu dùng công nghệ dao rung, mong muốn giảm điểm bảo trì và giữ kết cấu gọn nhẹ.
Đặc điểm cốt lõi
- Dao rung dẫn động trực tiếp servo: Đầu dao được động cơ servo dẫn động trực tiếp, phản hồi khởi động/dừng nhanh, lực cắt đầu ra ổn định, phù hợp để cắt đường viền tốc độ cao, liên tục trên chất liệu mềm.
- Mô-đun dao cắt xiên: Có thể hoàn thành cắt góc xiên và gia công đường viền góc đặc biệt, kết hợp với dao rung để tạo hình một lần các hình phức tạp, giảm công đoạn sửa viền lần hai.
- Mô-đun đột tròn và trục chính: Đột tròn dùng để đục lỗ, lỗ định vị và gia công lỗ tròn nhỏ, trục chính có thể mở rộng các công đoạn kiểu phay, giúp cùng một tổ hợp đầu cắt đáp ứng nhu cầu cắt, đục lỗ và phay nhẹ.
- Cụm thị giác CCD: Dùng để nhận diện điểm đánh dấu hoặc họa tiết in trên chất liệu, hỗ trợ cắt căn chỉnh, nâng cao độ chính xác căn chỉnh, phù hợp với chất liệu in hoa và các tình huống gia công cần theo dõi đường viền.
- Mô-đun đầu phun mực: Có thể in đánh dấu, đánh số hoặc định vị trước và sau khi cắt, thuận tiện cho việc nhận diện và truy xuất ở công đoạn sau, giảm khâu đánh dấu thủ công.
Chất liệu và ngành nghề áp dụng
Tổ hợp này phù hợp để cắt, đục lỗ và đánh dấu các chất liệu mềm và bán cứng như da, vải, vải không dệt, xốp, EVA, bìa carton, nhãn, màng và vật liệu composite. Các ngành nghề ứng dụng điển hình bao gồm nội thất ô tô, vật liệu giày dép và túi xách, may mặc và dệt may gia dụng, in ấn bao bì, biển quảng cáo, phụ liệu điện tử và đồ bảo hộ y tế, đặc biệt phù hợp với các tình huống gia công hàng loạt có yêu cầu cao về chất lượng mặt cắt, tốc độ cắt và độ chính xác căn chỉnh.
Gợi ý chọn cấu hình và phụ kiện đi kèm
Tổ hợp này được trang bị dao rung servo tích hợp truyền động trực tiếp bằng động cơ servo, tần số rung 3500 vòng/phút, biên độ 5mm, lực đột dập qua lại với biên độ lớn mạnh, phù hợp để cắt vật liệu dày mềm như da, bọt xốp, vật liệu composite.
Nếu gia công chủ yếu là cắt bằng dao rung, và cần các công đoạn phụ trợ như cắt xiên, đột lỗ, căn chỉnh quang học hoặc đánh dấu phun mực, tổ hợp đầu cắt model D-H là lựa chọn phù hợp hơn; nếu chủ yếu là phay hạng nặng hoặc vật liệu dày khổ lớn, thì nên đánh giá các cấu hình đầu cắt khác. Về mặt phối hợp, có thể sử dụng cùng với hệ thống cấp liệu tự động, giá đỡ xả cuộn và phần mềm xếp chữ cắt để đạt được cấp liệu liên tục và xếp chữ tự động; mô-đun quang học và phun mực có thể tăng giảm theo quy trình thực tế, nên xác định rõ loại vật liệu, độ phức tạp hình cắt và yêu cầu căn chỉnh trước khi chọn model để cấu hình tổ hợp mô-đun hợp lý.
Thông số kỹ thuật chính
- Model đầu cắt: Model D-H (tổ hợp đầu cắt)
- Chiều cao gia công: 100mm (dòng H tăng cường)
- Loại dao rung: Dao rung servo tích hợp
- Tần số rung: 3500 vòng/phút
- Biên độ: 5mm
- Cấu hình tổ hợp: Đầu dao rung servo tích hợp
- Mô-đun có thể thay thế: Đế dao / Dao rung / Dao cắt xiên servo / Đột tròn / Trục chính / Bộ phận quang học CCD / Đầu phun mực (tùy chọn theo mức hỗ trợ của từng model)
- Vật liệu áp dụng: Vải, da, bọt xốp, EVA, vật liệu composite, bìa cứng, acrylic, ván gỗ, v.v. (tùy theo mô-đun được chọn)
- Quy trình áp dụng: Cắt đường viền, đột lỗ, dập nổi, tạo rãnh, phay, cắt định vị quang học, đánh dấu phun mực (tùy theo mô-đun được chọn)
- Dòng máy áp dụng: Dòng máy cắt dao rung Dingniu (bảng đầu cắt được tùy chỉnh lắp đặt theo từng model)
- Ghi chú: Đầu cắt có thể được tùy chỉnh kết hợp theo vật liệu và quy trình, cấu hình cụ thể căn cứ theo phương án chọn máy
FAQ
Tổ hợp đầu cắt D-H áp dụng cho những vật liệu nào?
Phù hợp cho các vật liệu mềm và bán cứng như da, vải, vải không dệt, bọt xốp, EVA, bìa giấy, nhãn, màng mỏng và vật liệu composite.
Dao rung truyền động trực tiếp servo có ưu điểm gì?
Động cơ servo truyền động trực tiếp, phản hồi khởi động/dừng nhanh, lực cắt đầu ra ổn định, phù hợp cắt đường viền liên tục tốc độ cao, giảm điểm bảo trì.
Chức năng của cụm thị giác CCD là gì?
Nhận diện điểm đánh dấu hoặc họa tiết in trên vật liệu, hỗ trợ cắt căn chỉnh, nâng cao độ chính xác căn chỉnh, phù hợp vật liệu in hoa và theo dõi đường viền.
Có thể mở rộng chức năng phay không?
Có thể, mô-đun trục chính có thể mở rộng các công đoạn phay, giúp cùng một tổ hợp đầu cắt đáp ứng nhu cầu cắt, đột lỗ và phay nhẹ.
Khi chọn máy cần xác định rõ những thông số nào?
Cần xác định rõ loại vật liệu, độ phức tạp hình cắt và yêu cầu căn chỉnh, để cấu hình hợp lý tổ hợp các mô-đun như thị giác, phun mực.
Đọc thêm
- Phân tích toàn diện về vật liệu phù hợp với máy cắt dao rung
- Hướng dẫn chọn mua máy cắt dao rung: thông số và nghiệm thu
- Nguyên lý hoạt động và thiết lập thông số của máy cắt dao rung
Điểm cốt lõi của tổ hợp đầu cắt D-H nằm ở công nghệ dao rung dẫn động trực tiếp bằng servo. So với truyền động khí nén hoặc bánh lệch tâm truyền thống, dẫn động trực tiếp servo loại bỏ các khâu truyền động trung gian, rút ngắn thời gian phản hồi khởi động/dừng của đầu dao xuống dưới 5 mili giây, tần số cắt có thể đạt hàng chục lần mỗi giây. Dao rung tần số cao này kết hợp với điều khiển trục Z chính xác có thể tạo ra bề mặt cắt nhẵn trên các vật liệu mềm như da, vải, tránh cháy mép hoặc ba via. Đồng thời, hệ thống servo có thể phản hồi lực cắt theo thời gian thực, tự động điều chỉnh biên độ theo độ dày vật liệu, đảm bảo tính nhất quán giữa các lô vật liệu khác nhau. Đối với vật liệu in cần căn chỉnh độ chính xác cao, cụm thị giác CCD phối hợp với hệ thống servo để bù động, kiểm soát sai số căn chỉnh trong phạm vi 0,01 milimét.
Thiết kế mô-đun là một điểm nổi bật khác của tổ hợp đầu cắt D-H. Người dùng có thể linh hoạt lựa chọn các mô-đun như dao cắt xiên, đột tròn, trục chính, thị giác CCD và đầu phun mực theo yêu cầu công nghệ. Ví dụ, trong cắt nội thất ô tô, thường cần dao cắt xiên để xử lý góc xiên ở mép, đột tròn để gia công lỗ lắp đặt, đầu phun mực để in mã truy xuất; còn trong cắt vải may mặc, thị giác CCD dùng để căn kẻ sọc, đầu phun mực dùng để đánh số chi tiết cắt. Cách cấu hình theo nhu cầu này tránh chức năng dư thừa, giảm chi phí thiết bị. Ngoài ra, tất cả các mô-đun đều sử dụng giao diện thay nhanh, thời gian thay không quá 2 phút, thuận tiện cho người dùng chuyển đổi nhanh giữa các đơn hàng khác nhau, nâng cao hiệu suất sử dụng thiết bị.
Trong sản xuất thực tế, tổ hợp đầu cắt D-H có thể tích hợp liền mạch với hệ thống cấp liệu tự động, giá xả cuộn và phần mềm xếp đặt cắt. Hệ thống cấp liệu tự động đảm bảo vật liệu được vận chuyển liên tục, giảm can thiệp thủ công; phần mềm xếp đặt tối ưu hóa đường cắt, nâng cao hiệu suất sử dụng vật liệu. Đối với các vật liệu khác nhau, nên điều chỉnh tần số rung và tốc độ cắt: ví dụ, khi cắt da dày 1 milimét, đặt tần số rung 200 hertz, tốc độ 800 milimét/giây; khi cắt xốp dày 5 milimét, giảm tần số xuống 150 hertz, tốc độ 600 milimét/giây. Về bảo trì định kỳ, cần vệ sinh ray dẫn hướng đế dao và kiểm tra encoder động cơ servo mỗi 500 giờ để đảm bảo vận hành ổn định lâu dài. Đối với người dùng mong muốn giảm điểm bảo trì và giữ kết cấu nhỏ gọn, tổ hợp đầu cắt D-H là lựa chọn lý tưởng.