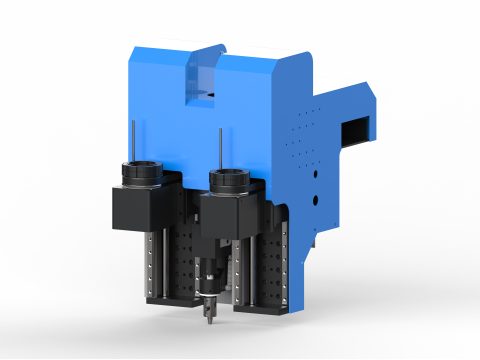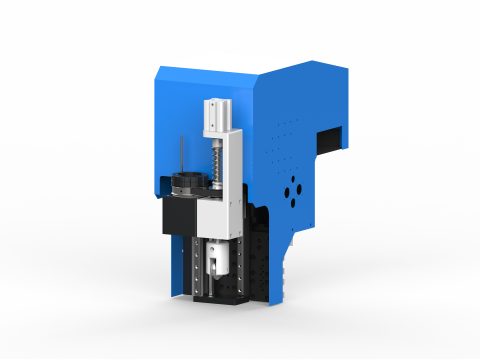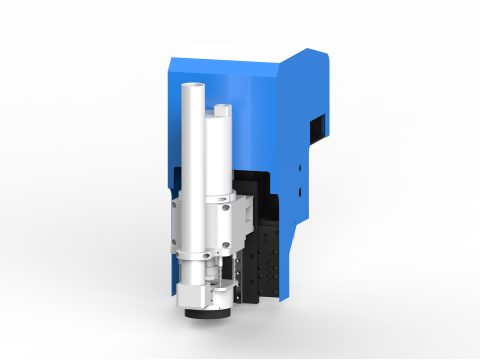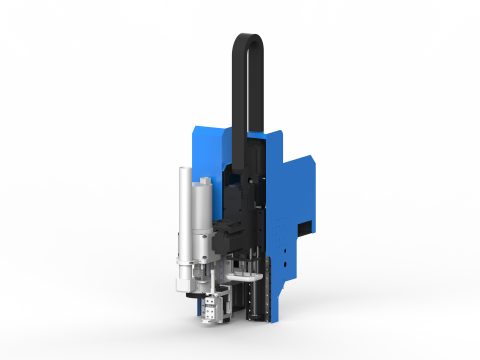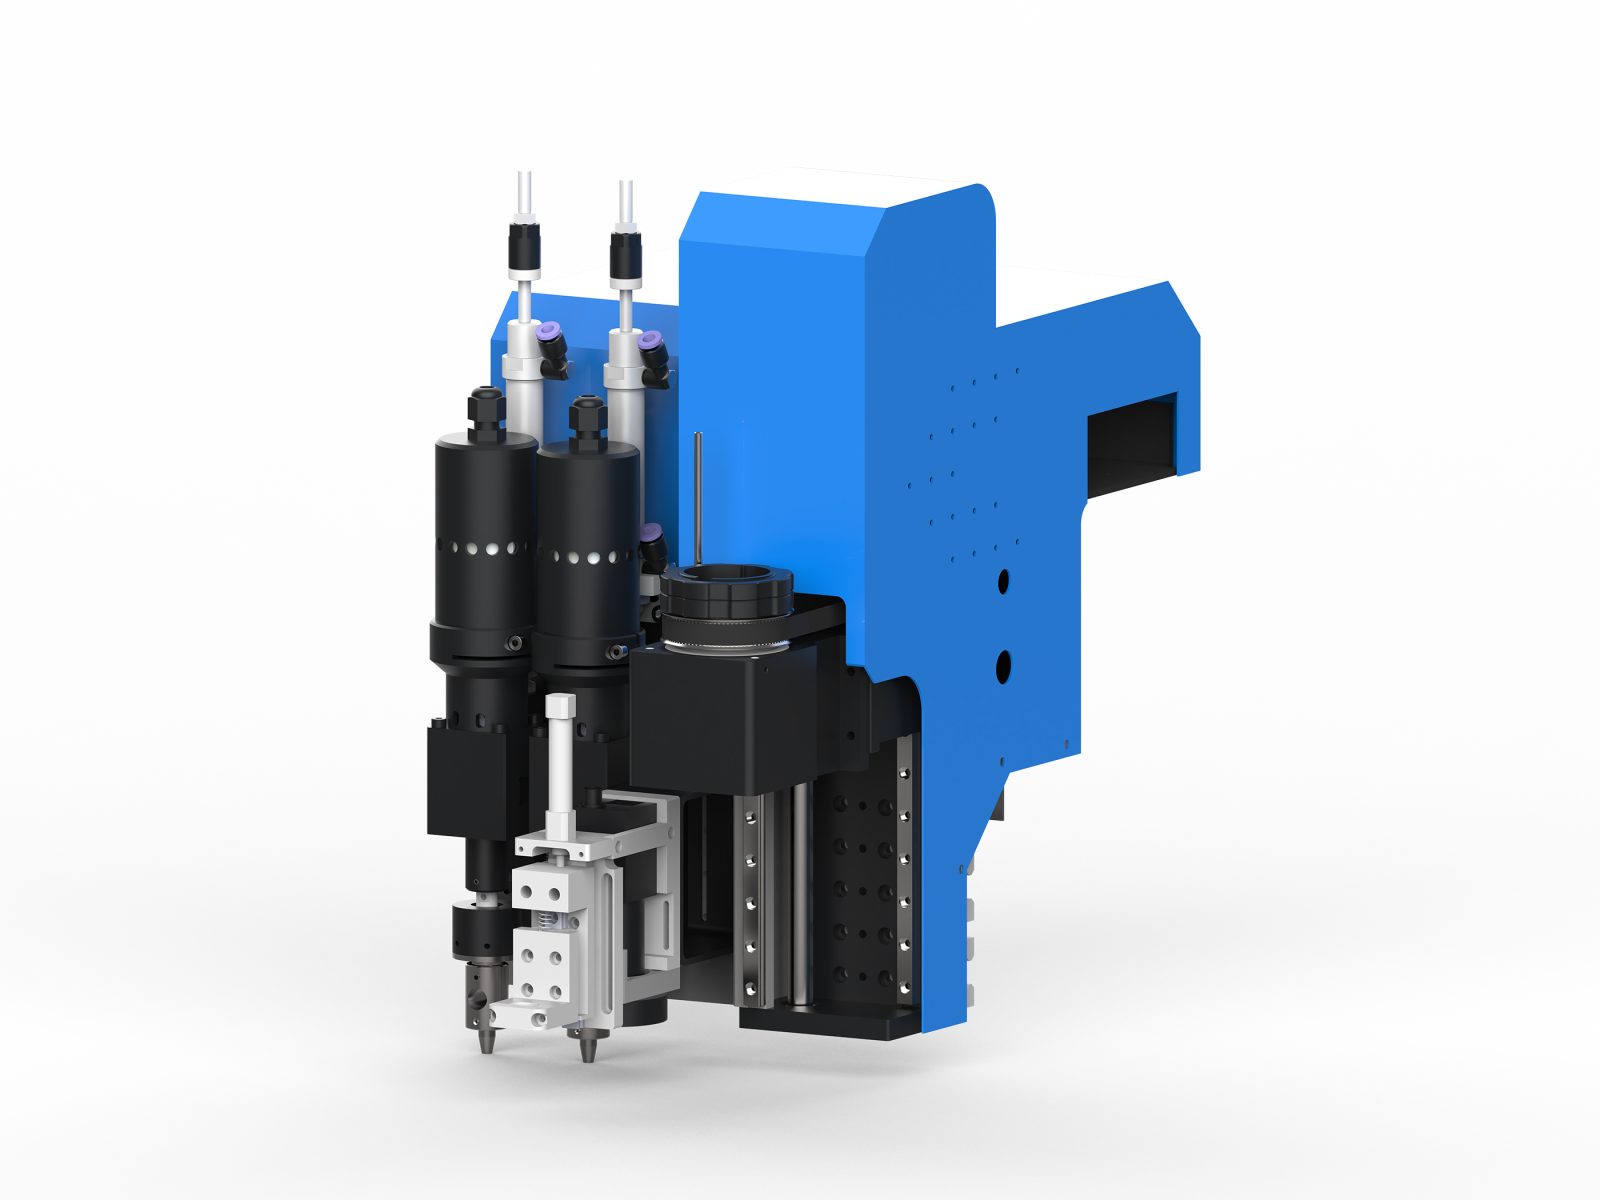
C2Aタイプのヘッドコンビネーションは、振動刀カット機向けのモジュール式ヘッド構成方案であり、単刀座と二重円型パンチモジュールを組み合わせたもので、必要に応じて振動刀、斜刃カッター、主軸、CCDビジョン部品、インクジェットヘッドなどのモジュールも併用可能です。このコンビネーションにより、輪郭カットと標準孔のパンチングを同一ヘッドで実現します。刀座は外周および内周のカット成形を担当し、二つの円型パンチモジュールはそれぞれ異なる穴径に対応し、プログラムによる穴位置座標制御により、カット工程と同時にパンチングを実行します。これにより、手作業による二次パンチングや搬送工程を省略でき、掛孔、気孔、ボタンホールなど規則的な穴の大量加工に最適です。
核心特点
- 双圆冲协同作业2つの円形パンチモジュールは、それぞれ異なる穴径に設定でき、同一の加工プログラム内で必要に応じて切り替えが可能。1回の搬送で2種類の規格の穴あき加工を完了し、金型交換や停止時間の短縮が実現されます。
- 单刀座轮廓切割:刀座に振動刃などの刃を搭載し、輪郭カットを実行。円形パンチモジュールと同一の座標系を共有することで、カットエッジとパンチ位置が一致し、二度目のセットアップによる誤差を回避します。
- 程序控制孔位精度:孔の位置座標はカットソフトウェアから直接生成・送信され、パンチング動作とカットパスが連動します。孔間隔および縁からの距離の整合性はプログラムによって保証され、手作業による線引き定位に依存しません。
- 模块化按需拼配:ヘッド部はモジュール構造を採用しており、円形パンチ、刃座、CCDビジョンコンポーネント、インクジェットヘッドなどのモジュールを注文の構成に応じて柔軟に組み合わせることができ、後続の工程変更時にも拡張や設定の調整が容易です。
- 省去人工打孔工序:パンチングとカットを設備上で連続して行い、手動での打孔、位置合わせおよび搬送工程を削減し、孔数が多く、仕様が統一された中~大規模な加工に適しています。
適用材料と業界
この組み合わせは、皮革、人工皮革、布地、不織布、板紙、厚紙、PVC、EVA、フォーム、ゴムシート、および一部の複合材料などの柔軟なシート材の切断・穴あけ加工に適しています。代表的な用途としては、バッグ・ハンドバッグの吊り穴や金具穴、靴材の通気孔や位置決め穴、衣料副資材のタグ穴、自動車内装部品の取付穴、さらに包装、広告、家庭用品などの業界において、輪郭切断と標準穴位置の一度の成形が求められる部品生産が挙げられます。
選定と組み合わせの提案
加工品に外輪郭の切断と2種類の固定孔径の穴あけ需要が同時に存在し、穴の数が多く規格が比較的統一されている場合、C2Aモデルのヘッド組み合わせが適しています。穴形状が異形穴や大径穴を主体とする場合は、丸穴パンチの構成を調整するか、他のモジュール方案への変更を検討してください。組み合わせ面では、自動送りシステム、ロール材またはシート材の投入プラットフォームと併用でき、穴位置配列の編集と経路最適化機能を備えた切断ソフトウェアと組み合わせることで、デュアル丸穴パンチと刃物台の協調作業による効率上の利点を発揮できます。
主要技術パラメータ
- ヘッドモデル:C2Aモデル(ヘッド組み合わせ)
- 加工高さ:60mm(標準)
- 組み合わせ構成:デュアル丸穴パンチ+シングル刃物台
- 交換可能モジュール:刃物台 / 振動刀 / サーボ斜め切り刀 / 丸穴パンチ / スピンドル / CCDビジョンコンポーネント / インクジェットヘッド(機種の対応状況に応じてオプション)
- 適用材料:布地、皮革、フォーム、EVA、複合材料、板紙、アクリル、木板など(選択したモジュールによる)
- 適用工程:輪郭切断、穴あけ、圧痕、溝切り、フライス加工、ビジョン位置決め切断、インクジェット表示(選択したモジュールによる)
- 適用機種:鼎牛振動刀裁切機シリーズ(ヘッドプレートは機種に応じてカスタム装着)
- 備考:機頭は材料とプロセスに応じてカスタマイズ組み合わせ可能です。具体的な構成は選定プランによります
FAQ
C2A款機頭組み合わせの最大パンチング径はどれくらいですか?
最大パンチング径は30mmに達し、具体的には丸穴パンチングモジュールの構成によります。
この機頭組み合わせの切断厚さ範囲はどれくらいですか?
切断厚さ範囲は0.5-50mmで、各種柔軟シート材に適用できます。
C2A款機頭組み合わせの位置決め精度はどうですか?
穴位置の位置決め精度は±0.1mmに達し、穴間隔と辺間隔の一致性を確保します。
CCDビジョン位置決めはサポートされていますか?
サポートされています。CCDビジョンコンポーネントと組み合わせ可能で、ビジョン位置決め精度は0.05mmに達します。
この組み合わせで生産効率はどの程度向上しますか?
従来の手作業による穴あけと比較して、効率は30%以上向上します。具体的な数値は加工条件により異なります。