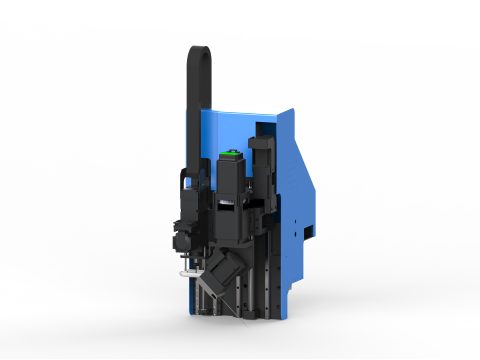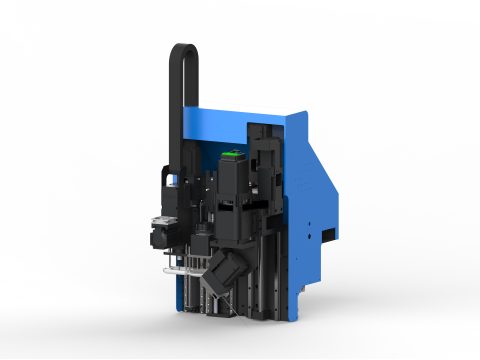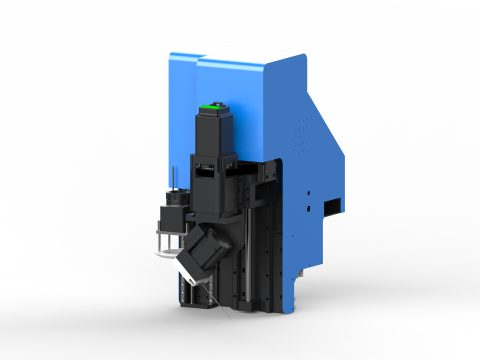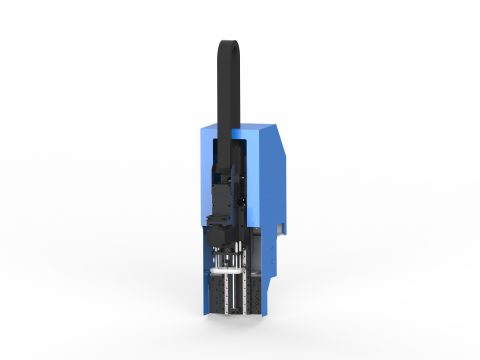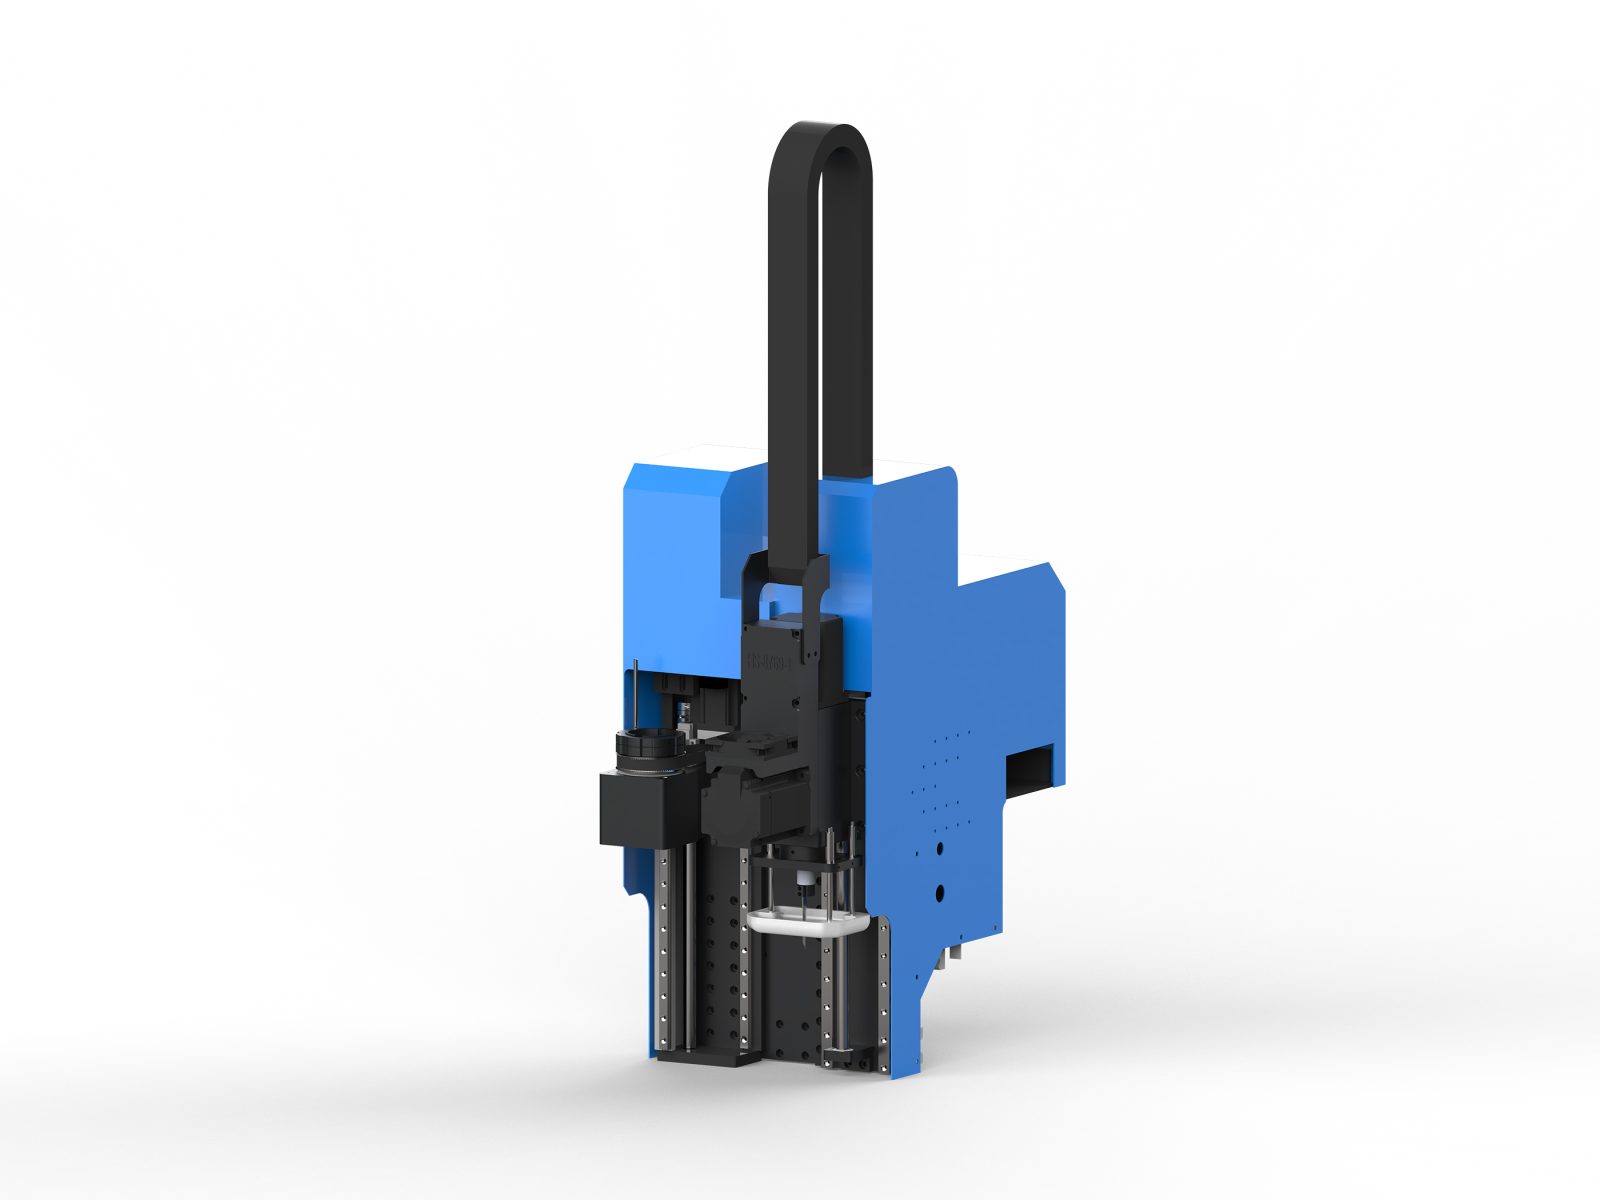
Die AD-H-Kopfkombination ist ein modularer Schneidkopf mit Einzelmesserhalterung, bei dem der Hauptmesserplatz mit einem integrierten servogesteuerten Schwingmesser bestückt ist und ein zusätzlicher Messerplatz vorhanden ist.
Die AD-H-Kopfkombination verwendet eine Einzelmesserhalterung, der Hauptmesserplatz ist mit einem integrierten servogesteuerten Schwingmesser ausgestattet, zusätzlich ist ein Hilfsmesserplatz vorhanden, der je nach Prozessanforderung mit einem Schleppmesser oder einer Rändelrolle bestückt werden kann. Diese Kombination ist auf die Schneidanforderungen von dickeren und zäheren Materialien ausgerichtet; über den direkt angetriebenen Servomotor führt der Messerkopf eine hochfrequente Hin- und Herbewegung aus und hält beim Schneiden schwer schneidbarer Materialien wie hochdichtem Schaumstoff und mehrlagigen Verbundmaterialien einen stabilen Ausstoßrhythmus. Gleichzeitig ergänzt der Hilfsmesserplatz in einem einzigen Durchlauf Prozesse wie Rillen und Prägen, wodurch Werkzeugwechsel und zweites Aufspannen reduziert werden.
Kernmerkmale
- Integriertes servogesteuertes Schwingmesser: Der Servomotor treibt den Messerkopf direkt an und eliminiert Zwischenübertragungsglieder; die Reaktion von Hubfrequenz und Amplitude ist direkter, beim Schneiden dicker Materialien treten kaum Kraftverlust oder Unterbrechungen auf.
- Stabile Ausgabe bei hochfrequenter Hin- und Herbewegung: Der Messerkopf behält im hochfrequenten Schwingzustand eine relativ gleichmäßige Schnittkraft bei, was der Schnittkantenqualität bei hochdichtem Schaumstoff und mehrlagigen Verbundmaterialien zugutekommt.
- Einzelmesserhalterung mit zwei Messerplätzen: Der Hauptmesserplatz ist mit dem Schwingmesser bestückt, der Hilfsmesserplatz kann mit einem Schleppmesser oder einer Rändelrolle ausgestattet werden; Schneid-, Präge- und Rillprozesse können in einem Kopf nacheinander abgeschlossen werden.
- Modulare Kombinationsfähigkeit: Die Kopfkombination verfügt über Modulschnittstellen, sodass je nach Bedarf Rundstanzen, Spindeln, CCD-Visionskomponenten, Tintenstrahlköpfe usw. nachgerüstet werden können, um die Konfiguration an die Bearbeitungsaufgabe anzupassen.
- Hohe Anpassungsfähigkeit an dicke und zähe Materialien: Für dickere und zähere flexible Materialien wurden Messerkopfhub und Schwingungsabstimmung optimiert; der Schneidprozess verläuft gelassener und eignet sich für die Formgebung mittlerer bis dicker Materiallagen.
Geeignete Materialien und Branchen
Diese Kombination eignet sich zum Schneiden von Materialien, die dicker oder zäher sind, wie hochdichtem Schaumstoff, EVA, mehrlagigen Verbundstoffen, Leder, Teppich, Wabenpappe und einigen Gummiplatten. Typische Anwendungen umfassen die Formgebung von Automobilinnenverkleidungen und Sitzschaumstoffen, die Verarbeitung von Verpackungseinlagen und Polstermaterialien, das Schneiden von Schuhmaterialien und Taschenstoffen sowie das Zuschneiden von Vorformlingen für Verbundwerkstoffe; außerdem eignet sie sich für die Verarbeitung von Papierprodukten und Etiketten, bei denen Schneid- und Rillvorgänge in einem Arbeitsgang kombiniert werden sollen.
Auswahl- und Konfigurationsempfehlungen
Das in dieser Kombination verbaute integrierte Servo-Oszillationsmesser wird direkt von einem Servomotor angetrieben, hat eine Schwingfrequenz von 3500 Umdrehungen/Minute und eine Amplitude von 5 mm; die große Amplitude sorgt für eine starke hin- und hergehende Stanzkraft und eignet sich zum Schneiden dicker weicher Materialien wie Leder, Schaumstoff und Verbundwerkstoffe.
Wenn das Bearbeitungsobjekt überwiegend aus mitteldickem Schaumstoff und mehrlagigen Verbundwerkstoffen besteht und Schneid-, Rill- und Markiervorgänge im selben Kopf kombiniert werden sollen, ist diese Kombination vorrangig in Betracht zu ziehen; falls später Stanzen, Fräsen oder visuelle Positionierung erforderlich sind, können dem Kopfverbund Rundstanzen, eine Spindel oder CCD-Visionskomponenten zusätzlich hinzugefügt werden. Hinsichtlich der Peripherie kann sie mit Rollenmaterial-Zuführgestellen, automatischen Blattzuführtischen und Nesting-Schneidesoftware kombiniert werden, um einen durchgängigen Ablauf vom Zuführen über das Nesting bis zum Schneiden zu bilden; die konkrete Konfiguration sollte unter Berücksichtigung von Materialdicke und Kapazitätsanforderungen festgelegt werden.
Wesentliche technische Parameter
- Kopfmodell: AD-H Ausführung (Kopfverbund)
- Bearbeitungshöhe: 100 mm (H-Serie, vergrößert)
- Oszillationsmessertyp: integriertes Servo-Oszillationsmesser
- Schwingfrequenz: 3500 Umdrehungen/Minute
- Amplitude: 5 mm
- Kombinationskonfiguration: Einzelmesserhalter + integriertes Servo-Oszillationsmesser
- Wechselbare Module: Messerhalter / Oszillationsmesser / Servo-Schrägschneider / Rundstanze / Spindel / CCD-Visionskomponente / Tintenstrahlkopf (je nach Modellunterstützung optional)
- Geeignete Materialien: Stoff, Leder, Schaumstoff, EVA, Verbundwerkstoffe, Pappe, Acryl, Holzplatten usw. (je nach gewähltem Modul)
- Geeignete Verfahren: Konturschneiden, Stanzen, Prägen, Nuten, Fräsen, Schneiden mit visueller Positionierung, Tintenstrahlkennzeichnung (je nach gewähltem Modul)
- Geeignete Maschinentypen: Dingniu Oszillationsmesser-Schneidemaschinen-Serie (Kopfplatte je nach Maschinentyp kundenspezifisch montiert)
- Hinweis: Der Schneidkopf kann je nach Material und Verfahren kundenspezifisch kombiniert werden; die konkrete Konfiguration richtet sich nach dem Auswahlkonzept
FAQ
Für welche Materialien eignet sich die Schneidkopf-Kombination AD-H?
Geeignet für hochdichten Schaumstoff, EVA, mehrlagige Verbundstoffe, Leder, Teppich, Wabenpappe und einige Gummiplatten sowie weitere dickere oder zähere Materialien.
Welche Vorteile bietet das integrierte Servo-Oszillationsmesser gegenüber herkömmlichen Oszillationsmessern?
Der Direktantrieb durch den Servomotor entfällt auf Zwischengetriebe; die Hubfrequenz und Amplitude reagieren direkter, sodass beim Schneiden dicker Materialien keine Leistungseinbußen oder Unterbrechungen auftreten und die Schnittkante gleichmäßiger wird.
Welche Werkzeuge können in der Hilfswerkzeugposition montiert werden?
In der Hilfswerkzeugposition können ein Schleppmesser oder eine Prägewalze montiert werden, um während des Schneidens gleichzeitig Rill- und Prägeprozesse durchzuführen und Werkzeugwechsel sowie zweite Aufspannung zu reduzieren.
Kann diese Schneidkopf-Kombination um weitere Funktionen erweitert werden?
Ja, die Schneidkopf-Kombination verfügt über vorbereitete Modulschnittstellen, an denen Rundstanzen, Spindeln, CCD-Visionskomponenten, Tintenstrahlköpfe usw. angebracht werden können, um Funktionen wie Bohren, Fräsen und visuelle Positionierung zu realisieren.
Welche Faktoren sind bei der Auswahl zu berücksichtigen?
Zu berücksichtigen sind Materialdicke, Produktionskapazitätsanforderungen und nachfolgende Prozesse. Wenn mitteldicke bis dicke Schaumstoffe und mehrlagige Verbundmaterialien im Vordergrund stehen und gleichzeitig Prägen und Rillen erforderlich sind, sollte diese Kombination vorrangig in Betracht gezogen werden.
Weiterführende Lektüre
- Wie viel kostet eine Oscillating-Knife-Schneidemaschine? Preisstaffelung und Konfigurationsliste
- Oscillating Knife vs. Laser vs. Stanzen: Wie wählt man das Schneidverfahren für flexible Materialien?
- Kaufratgeber für Oscillating-Knife-Schneidemaschinen: Parameter und Abnahme
Der Kern der AD-H-Kopfkombination liegt in der integrierten Servo-Oscillating-Knife-Technologie. Der Servomotor treibt den Schneidkopf direkt für hochfrequente Hin- und Herbewegungen an und verzichtet auf herkömmliche Riemen- oder Zahnradübertragungen, wodurch die Reaktion von Schwingungsfrequenz und Amplitude schneller und präziser erfolgt. Diese Direktantriebsstruktur kann beim Schneiden von dicken und zähen Materialien wie hochdichtem Schaumstoff und mehrschichtigen Verbundwerkstoffen eine stabile Schnittkraft aufrechterhalten und vermeidet Schnittkraftverlust oder ungleichmäßige Schnittkanten aufgrund von Übertragungsspiel. Gleichzeitig kann das Servosystem die Schwingungsparameter in Echtzeit anpassen, um sich an die Schneideigenschaften verschiedener Materialien anzupassen und die Bearbeitungsqualität und -effizienz zu verbessern.
Das Design mit einem Messerhalter und zwei Messerpositionen ist ein weiteres Highlight dieser Messerkopf-Kombination. Die Hauptmesserposition ist mit einem servogesteuerten oszillierenden Messer ausgestattet und übernimmt die Hauptschneidaufgabe; die Hilfsmesserposition kann je nach Prozessanforderung mit einem Schleppmesser oder einer Rillrolle bestückt werden, um Schneid- und Rill- bzw. Anreißvorgänge synchron abzuschließen. Dieses Design reduziert die Zeit für Werkzeugwechsel und zweites Aufspannen und eignet sich besonders für Bearbeitungsszenarien, die mehrere Prozessschritte kombinieren müssen, wie etwa die Formgebung von Automobil-Innenraumteilen und die Verarbeitung von Verpackungseinlagen. Die Flexibilität der Hilfsmesserposition ermöglicht es dem Benutzer zudem, die Konfiguration schnell an die Produktionsaufgabe anzupassen und die Anlagenauslastung zu erhöhen.
Die modulare Kombinationsfähigkeit verleiht der Messerkopf-Kombination AD-H eine gute Erweiterbarkeit. Die Messerkopf-Kombination verfügt über eine standardisierte Modulschnittstelle, sodass Benutzer je nach zukünftigem Bedarf Module wie Rundstanzen, Spindeln, CCD-Visionskomponenten oder Tintenstrahldruckköpfe nachrüsten können, um Funktionen wie Stanzen, Fräsen, visuelle Positionierung oder Tintenstrahlkodierung zu realisieren. Dieses Design ermöglicht es, das Gerät mit sich ändernden Bearbeitungsaufgaben aufzurüsten und die Investition des Benutzers zu schützen. Seitens des Zubehörs lässt sich diese Kombination nahtlos mit Rollenmaterial-Zuführgestellen, automatischen Bogenzuführtischen und Nesting-Schneidesoftware integrieren und bildet einen automatisierten Ablauf vom Zuführen über das Nesting bis zum Schneiden, der für Produktionsumgebungen von mittleren bis zu großen Serien geeignet ist.