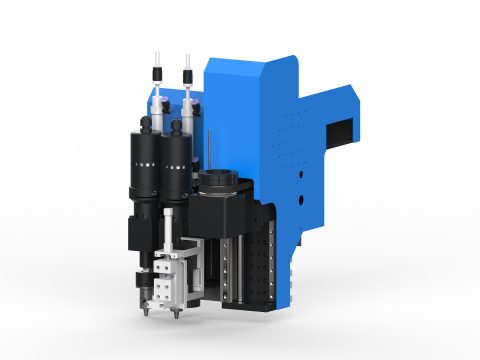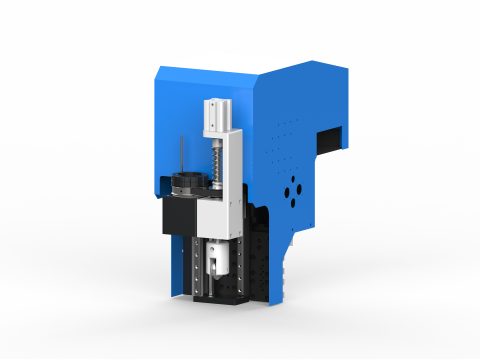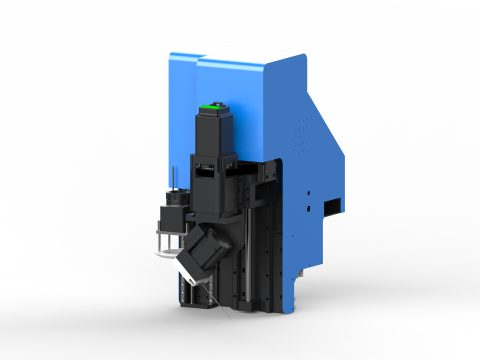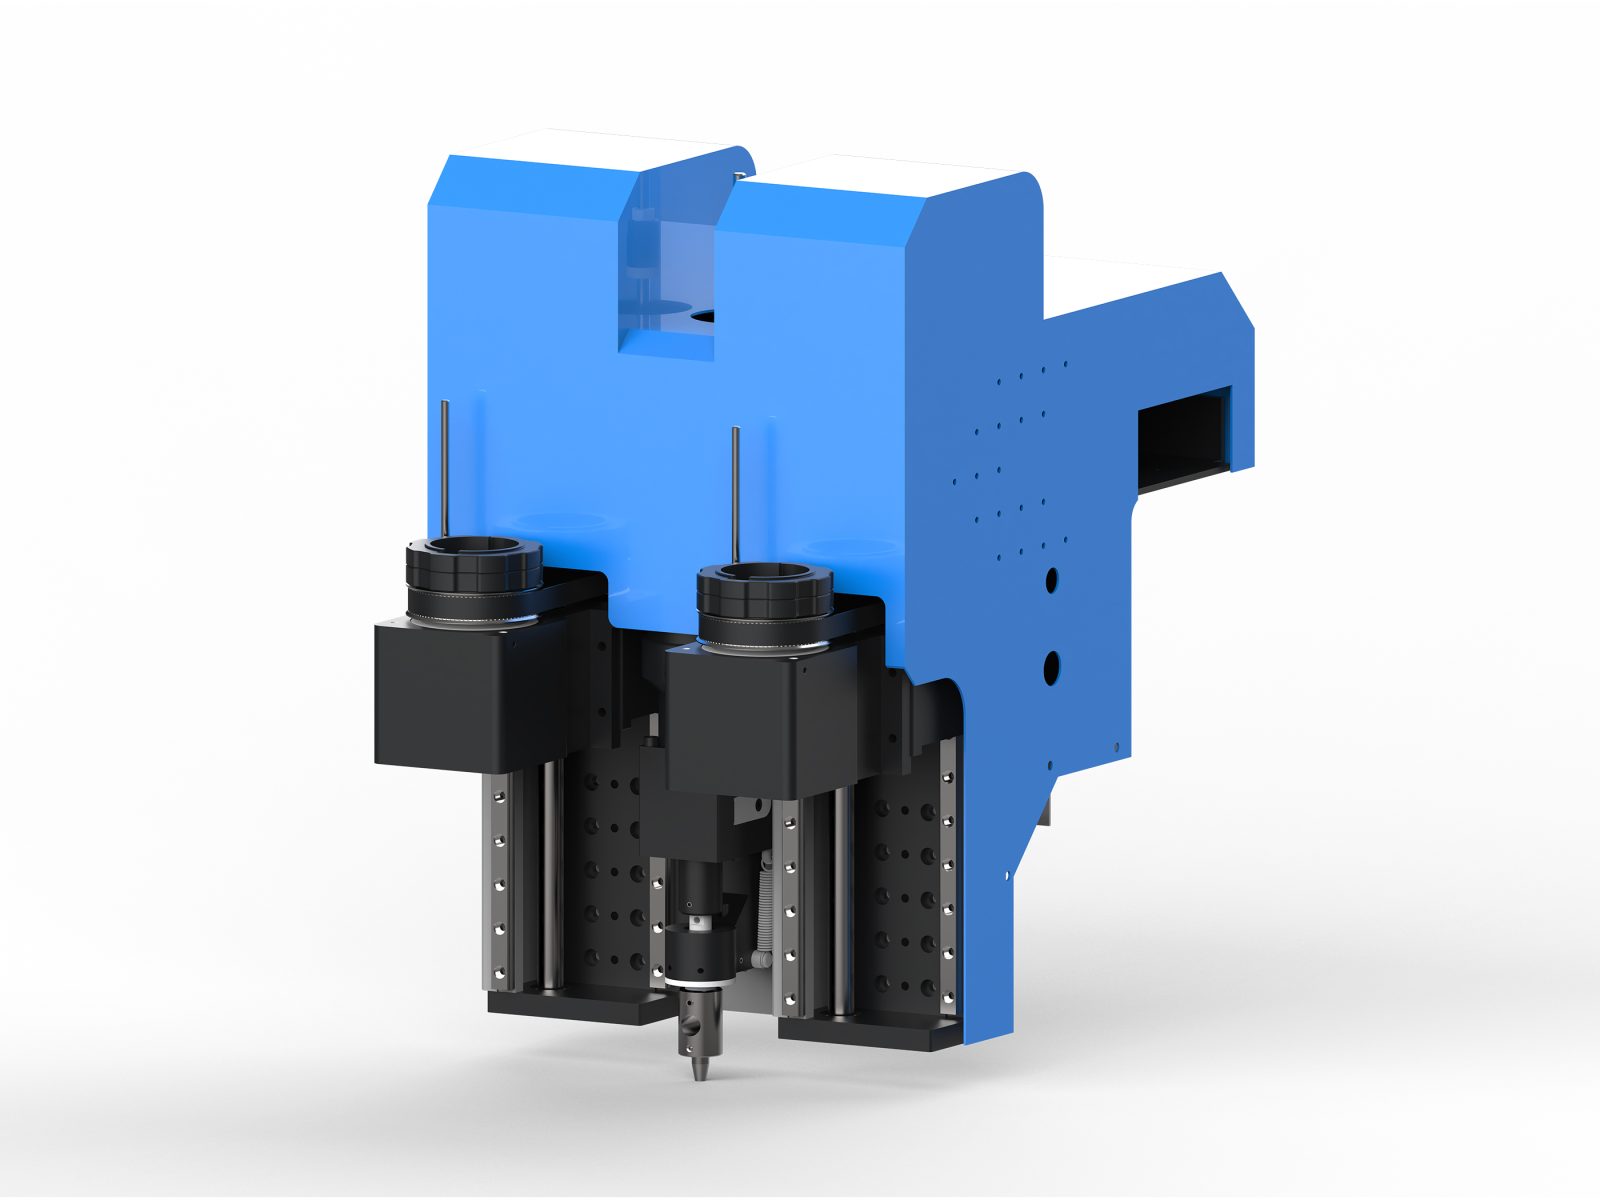
ACA款機頭組合是一種由兩組單刀座模組與中部圓沖模組拼配而成的模組化加工頭,用於在切割輪廓的同時完成標準圓孔沖切成型。
ACA款機頭組合採用「單刀座+圓沖+單刀座」的混排佈局,由兩組獨立刀座模組與中部圓沖模組拼配而成。兩把刀具分別承擔輪廓切割與異形切割任務,中部圓沖模組則針對標籤孔、掛孔、透氣孔等標準圓孔實現一次沖切成型,減少二次加工工序。該組合面向需要在切割輪廓的同時完成規則圓孔成型的加工場景,孔位與刀路在同一定位基準下協同工作,有助於保持孔位與外形之間的相對精度。
核心特點
- 雙刀座獨立配置:前後兩組單刀座可分別裝夾振動刀或斜切刀,輪廓切割與異形切割分工明確,減少換刀頻次,適合同一版面內混合輪廓的連續加工。
- 中部圓沖一次成型:圓沖模組位於兩刀座之間,標準圓孔隨切割同步沖切,孔位由同一運動基準確定,切口乾淨、無明顯毛邊,省去後續鑽孔或沖孔工序。
- 孔位與輪廓協同定位:圓沖與刀座共用機頭坐標體系,孔位相對切割輪廓的位置一致性較好,適合對孔距與邊距有配合要求的鞋材、箱包部件。
- 模組化拼配結構:刀座與圓沖均為模組化單元,可按工藝需要調整裝夾與組合方式,後續也可與CCD視覺組件、噴墨頭等模組配合,擴展打標與定位功能。
- 適配柔性卷材與片材:機頭組合針對鞋材、箱包面料、包裝標籤等柔性材料設計,切割與沖孔在同一流程內完成,利於保持材料平整與加工節拍。
適用材料與行業
該組合適用於皮革、PU、超纖、網布、無紡布、卡紙、標籤紙、泡棉及部分複合面料等材料,典型應用於鞋材裁片(如鞋面、鞋墊透氣孔)、箱包面料與配件、包裝標籤掛孔與提手孔、服裝輔料及汽車內飾件打孔等場景。對於需要在切割外形的同時批量成型標準圓孔的訂單,該組合可在一道工序內完成輪廓與孔位加工。
選型與配套建議
若加工需求以「輪廓/異形切割+標準圓孔成型」為主,且孔型規格相對固定、孔位精度要求較高,ACA款機頭組合較為合適;若孔型多樣或需頻繁變更孔徑,可評估圓沖模組的更換便利性與備件配置。配套方面,可與卷材送料系統、自動糾偏裝置及排版切割軟體聯用,實現連續送料與孔位排版優化;對位精度要求更高的場景,可加裝CCD視覺組件進行標記識別與補償。
關鍵技術參數
- 機頭型號:ACA款(機頭組合)
- 加工高度:60mm(標準)
- 組合配置:單刀座+圓沖+單刀座
- 可換模組:刀座/振動刀/伺服斜切刀/圓沖/主軸/CCD視覺組件/噴墨頭(按機型支援情況選配)
- 適用材料:布料、皮革、泡棉、EVA、複合材料、紙板、亞克力、木板等(按所選模組而定)
- 適用工藝:輪廓切割、沖孔、壓痕、開槽、銑削、視覺定位切割、噴墨標識(按所選模組而定)
- 適用機型:鼎牛振動刀切割機系列(機頭板按機型客製化安裝)
- 備註:機頭可依材料與工藝定製組合,具體配置以選型方案為準
FAQ
ACA款機頭組合可以加工哪些材料?
適用於皮革、PU、超纖、網布、不織布、卡紙、標籤紙、泡棉及部分複合面料等柔性材料。
圓沖模組能否快速更換不同孔徑?
可以,圓沖模組為模組化單元,更換沖頭即可調整孔徑,建議備用常用規格沖頭以縮短換型時間。
該組合如何保證孔位與輪廓的精度?
圓沖與刀座共用機頭坐標體系,孔位由同一運動基準確定,位置精度可達±0.1 mm,確保孔位與輪廓相對準確。
是否支持與CCD視覺系統配合使用?
支持,機頭組合預留擴展接口,可加裝CCD視覺組件進行標記識別與位置補償,提升對位精度。
最大沖孔直徑是多少?
標準圓沖模組最大沖孔直徑為10 mm,超出範圍可定製特殊規格。