
瓦楞紙割樣機:從選型到高效應用的全流程解析
瓦楞紙割樣機是包裝企業實現快速打樣、小批量生產的核心設備。與雷射切割或傳統刀模相比,數控振動刀割樣機在瓦楞紙板加工中具有無煙塵、不焦邊、成本低等優勢。本文基於實際生產經驗,系統梳理設備選型、操作要點與維護策略,幫助您最大化設備價值。
一、瓦楞紙割樣機的核心類型與適用場景
根據切割原理,主流設備分為三類:
- 平板式割樣機:工作台面固定,刀具在X-Y方向移動。適用於單張瓦楞紙板(厚度1-10mm)的精確打樣,重複定位精度可達±0.1mm。常見台面尺寸有1300×2500mm、1600×3000mm,適合紙箱廠、展示架製作。
- 卷筒式割樣機:配備送料輥,可連續加工卷狀瓦楞紙,效率比平板式高30%-50%,適合大批量相同圖案的模切樣張製作。
- 混合型(平板+卷筒):兼顧靈活性與效率,但價格較高,適合訂單種類多、批量中等的企業。
選型時需關注:最大切割厚度(瓦楞紙板通常≤15mm)、刀具類型(振動刀、圓刀、壓痕輪)、控制系統(是否支援DXF/PLT直接導入)以及真空吸附分區數量(分區越多,小尺寸樣品固定越穩定)。
二、關鍵參數設定與操作要點
2.1 刀具選擇與參數
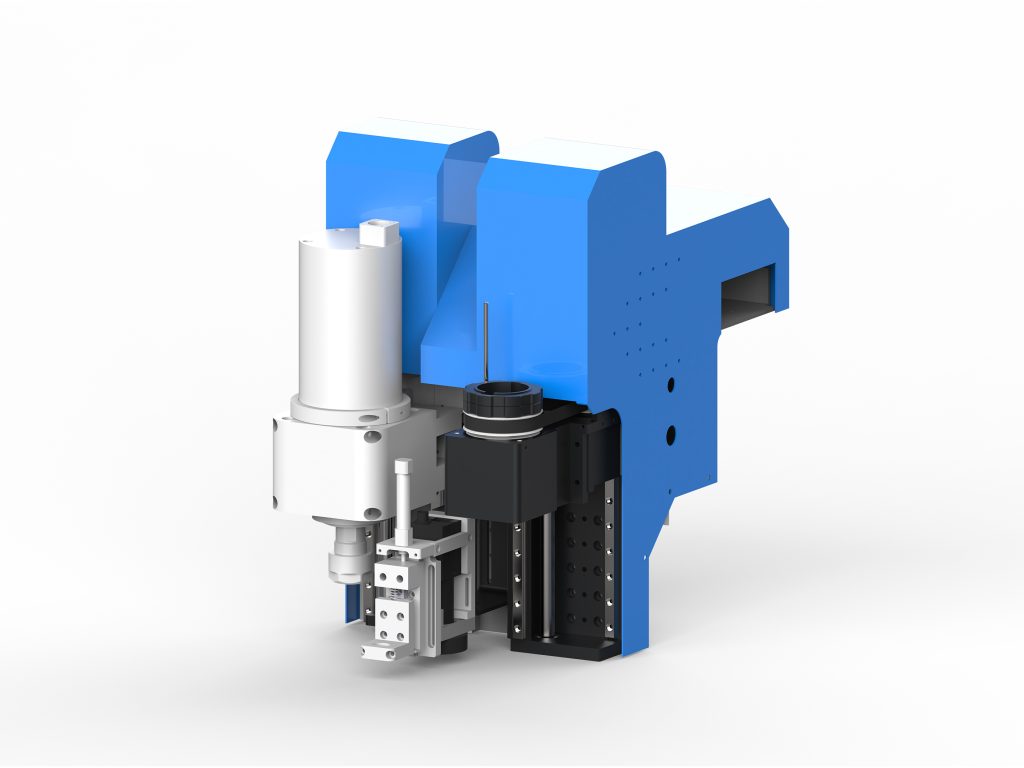
瓦楞紙板由面紙、芯紙和底紙組成,切割時易出現毛邊或壓潰。推薦使用振動刀(頻率8000-12000次/分鐘),配合鎢鋼刀片,刃角30°-45°。切割速度建議:三層瓦楞紙板(厚度3-5mm)用800-1200mm/s;五層(厚度6-8mm)用500-800mm/s;七層(厚度9-12mm)用300-500mm/s。速度過快會導致切口撕裂,過慢則燒焦或粘連。
2.2 真空吸附與固定
瓦楞紙板透氣性高,需確保真空吸附力≥0.6MPa。對於小尺寸樣品(如100×100mm),應開啟局部吸附分區,並用美紋紙輔助密封邊緣。若紙板翹曲,可先預壓或使用雙面膠固定。
2.3 壓痕與切割順序
壓痕輪壓力需根據紙板厚度調整:三層紙板用0.2-0.3MPa,五層用0.4-0.5MPa。切割順序應遵循「先內後外、先小後大」,避免因吸附力變化導致位移。對於需要折彎的樣品,壓痕深度控制在紙板厚度的30%-40%。
三、常見問題與解決方案
3.1 切口毛邊或分層
原因:刀片磨損、速度過快、吸附不足。對策:每切割200-300米檢查刀片,磨損後及時更換;降低速度10%-20%;增加吸附分區或使用輔助壓條。
3.2 尺寸偏差超差
原因:皮帶鬆弛、導軌磨損或文件比例錯誤。對策:每月校準一次X-Y軸定位精度(用標準圓測試);檢查文件單位是否為毫米;張緊同步帶(撓度≤5mm)。
3.3 壓痕線不清晰或爆線
原因:壓力不足或壓痕輪磨損。對策:逐步增加壓力至紙板出現清晰凹槽但不破裂;更換壓痕輪(壽命約50萬米);對於高克重面紙,可預熱至40-50℃再壓痕。
四、維護保養與效率提升
4.1 日常維護清單
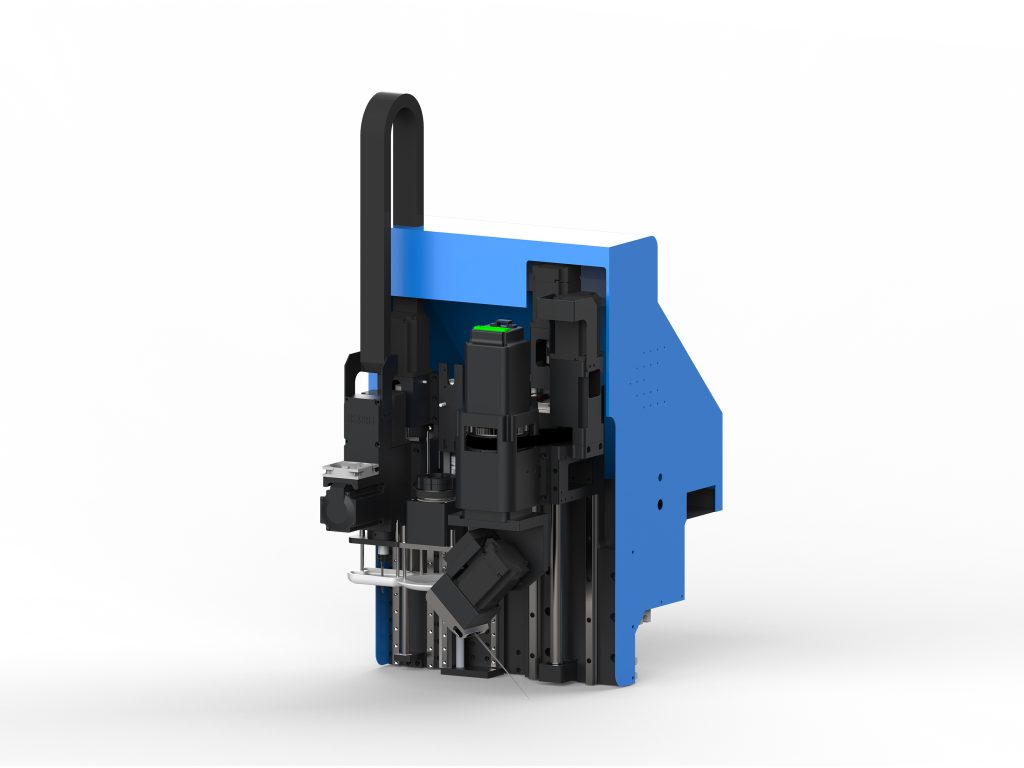
- 每班次:清理台面紙屑,檢查真空管路是否堵塞。
- 每週:清潔導軌並塗抹鋰基潤滑脂,檢查刀片夾緊力。
- 每月:校準原點傳感器,測試急停功能,檢查皮帶張力。
- 每季度:更換真空泵過濾器,檢查氣路密封性。
4.2 效率提升技巧
將常用紙箱結構(如0201、A1等)做成參數化模板,減少繪圖時間;利用排版軟體嵌套多個樣品,提高材料利用率;對於重複訂單,保存刀具路徑和參數預設。實際案例:某紙箱廠通過優化排版和預設參數,打樣時間從平均45分鐘/件降至22分鐘/件。
五、選型建議與投資回報
建議根據日均打樣量選擇:日打樣≤20件,選平板式入門機型(約8-12萬元);20-50件,選中端平板式帶自動換刀(15-25萬元);>50件或需卷材加工,選混合型(30萬元以上)。投資回報方面,一台割樣機可替代2-3名熟練打樣工,按年打樣5000件計算,約12-18個月收回成本。重點關注廠商的售後響應時間(建議≤24小時)和軟體升級支援。
瓦楞紙割樣機的價值不僅在於替代人工,更在於打通設計與生產的快速驗證環節。合理選型、精細操作與定期維護,能讓設備長期穩定運行,為包裝企業創造持續競爭力。