
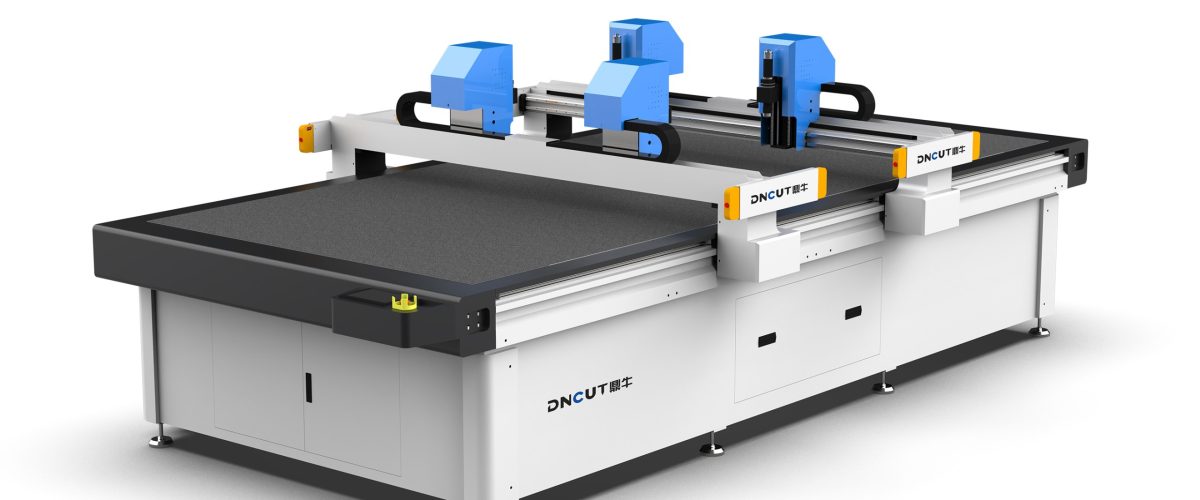
Máy cắt carbon fiber: Hướng dẫn đầy đủ từ chọn máy đến sản xuất hiệu quả
Vật liệu composite carbon fiber nhờ đặc tính nhẹ và độ bền cao, ngày càng được ứng dụng rộng rãi trong hàng không vũ trụ, ô tô, thiết bị thể thao. Tuy nhiên, gia công cắt carbon fiber gặp nhiều thách thức: bụi lớn, dao mài mòn nhanh, yêu cầu độ chính xác cắt cao. Máy cắt carbon fiber (tức máy cắt dao dao động CNC) nhờ đặc điểm cắt nguội, không ảnh hưởng nhiệt, độ chính xác cao, đã trở thành thiết bị gia công chủ lưu cho vật liệu như prepreg carbon fiber, tấm đã đóng rắn, vải dệt. Bài viết này sẽ xoay quanh thông số chọn máy, điểm vận hành và chiến lược bảo trì của máy cắt carbon fiber, cung cấp tham khảo thực tiễn có thể áp dụng.
I. Phân tích thông số kỹ thuật cốt lõi của máy cắt carbon fiber
Khi chọn mua máy cắt carbon fiber, các thông số sau quyết định trực tiếp năng lực cắt và hiệu suất sản xuất, cần đánh giá tổng hợp kết hợp đặc tính vật liệu và nhu cầu công suất của bản thân.
1. Loại đầu cắt và biên độ
Máy cắt carbon fiber thường được trang bị dao dao động (còn gọi là dao rung) hoặc dao kéo. Đối với prepreg hoặc vải dệt có độ dày ≤5mm, dao dao động tần số cao biên độ thấp (biên độ 0.5-1.5mm, tần số 8000-12000 lần/phút) có thể giảm phân lớp vật liệu và ba via; đối với tấm đã đóng rắn dày 5-15mm, cần chọn biên độ lớn (2-3mm) hoặc dao khí nén. Một số model cao cấp hỗ trợ thay đầu dao nhanh để thích ứng các công đoạn khác nhau.
2. Độ chính xác định vị và độ chính xác lặp lại
Các chi tiết carbon fiber thường có dung sai đường viền nghiêm ngặt, khuyến nghị chọn thiết bị có độ chính xác định vị ≤±0.1mm, độ chính xác lặp lại ≤±0.05mm. Kết cấu sử dụng động cơ servo + hộp giảm tốc chính xác + ray dẫn hướng thẳng có thể đảm bảo ổn định lâu dài. Đối với các tình huống cần cắt nhiều lớp (như xếp lớp prepreg), độ chính xác lặp lại đặc biệt quan trọng, nếu không lệch giữa các lớp sẽ dẫn đến phế phẩm chi tiết.
3. Mặt bàn và hệ thống hút chân không
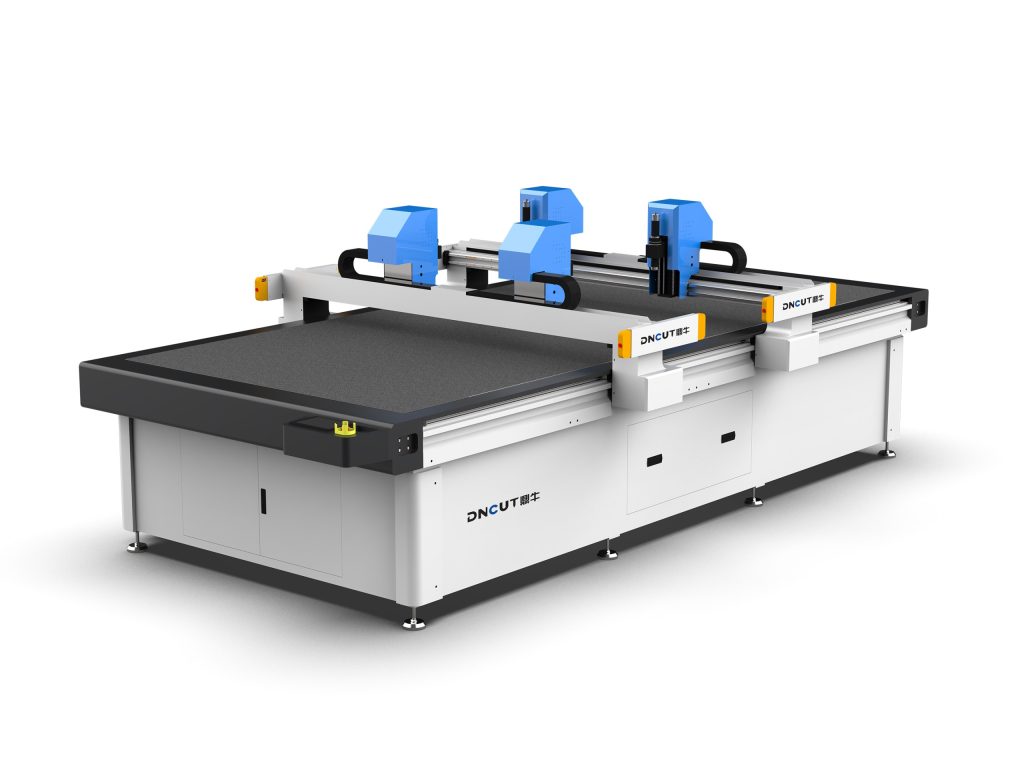
Kích thước mặt bàn cần xác định theo kích thước phôi lớn nhất, thông số phổ biến là 1600mm×2500mm, 2000mm×3000mm. Cắt carbon fiber sinh ra nhiều bụi, phải được trang bị hệ thống hút chân không phân vùng, lực hút ≥20kPa, đảm bảo vật liệu không dịch chuyển trong quá trình cắt. Nỉ mặt bàn cần thay định kỳ, tránh bụi lọt vào ảnh hưởng hiệu quả hút.
4. Tốc độ cắt và gia tốc
Tốc độ cắt bị ảnh hưởng bởi độ dày vật liệu, loại dao và độ phức tạp của hình dạng. Đối với prepreg carbon fiber dày 1mm, tốc độ cắt của dao dao động có thể đạt 30-50m/phút; đối với tấm đã đóng rắn dày 5mm, tốc độ giảm xuống 5-10m/phút. Gia tốc khuyến nghị ≥1g, để giảm thời gian chạy không tải, nâng cao hiệu suất tổng thể. Nhưng cần lưu ý, gia tốc quá cao có thể gây rung mặt bàn, ảnh hưởng chất lượng cắt.
5. Hệ thống hút bụi
Bụi carbon fiber dẫn điện và dễ bay lơ lửng, phải được trang bị thiết bị hút bụi hiệu quả cao. Khuyến nghị chọn model có chụp hút bụi theo động, miệng hút càng gần điểm cắt càng tốt, lưu lượng gió ≥2000m³/h, độ chính xác lọc ≤5μm. Hiệu quả hút bụi kém không chỉ gây hại sức khỏe, mà còn dẫn đến bụi tích tụ trên ray dẫn hướng và thanh răng, tăng tốc mài mòn thiết bị.
II. Kỹ thuật vận hành và tối ưu quy trình của máy cắt carbon fiber
Phương pháp vận hành đúng và thiết lập thông số quy trình có thể nâng cao đáng kể chất lượng cắt và tuổi thọ dao.
1. Chọn dao và chu kỳ thay
Cắt prepreg carbon fiber khuyến nghị sử dụng dao dao động hợp kim cứng, góc lưỡi 30°-45°, độ sắc cao hơn; cắt tấm đã đóng rắn chọn dao phủ kim cương, độ chịu mài mòn tăng 3-5 lần. Sau khi dao mài mòn lực cắt tăng, sẽ dẫn đến ba via và phân lớp ở mép vật liệu, khuyến nghị kiểm tra lưỡi dao mỗi 200-300 mét cắt (prepreg) hoặc 50-80 mét (tấm đã đóng rắn), thay kịp thời. Có thể đánh giá mức độ mài mòn bằng cách nghe âm thanh cắt hoặc quan sát hình thái phoi.
2. Khớp thông số cắt
Lấy ví dụ prepreg carbon fiber dày 1mm: tần số dao động 10000 lần/phút, biên độ 1mm, tốc độ tiến 40m/phút, áp lực hút chân không 25kPa. Đối với tấm đã đóng rắn dày 3mm: tần số 8000 lần/phút, biên độ 2mm, tốc độ tiến 8m/phút, khuyến nghị cắt phân lớp (mỗi lớp 1-1.5mm), tránh cắt xuyên một lần gây nứt mép. Thông số thực tế cần điều chỉnh tinh theo hàm lượng nhựa, hướng sợi của vật liệu, khuyến nghị cắt thử trước.
3. Sắp xếp và tối ưu đường cắt
Sử dụng phần mềm CAD/CAM để sắp xếp thông minh, nâng cao tỷ lệ sử dụng vật liệu. Đối với vải dệt carbon fiber, chú ý ảnh hưởng của hướng dọc và ngang đến chất lượng cắt, cố gắng làm cho đường cắt tạo góc nhất định với hướng sợi (như 15°-30°), giảm kéo sợi. Sử dụng cắt chung cạnh và kết nối cầu có thể giảm chạy không tải, nâng cao hiệu suất. Đối với lỗ nhỏ và góc nhọn, có thể giảm tốc độ tiến xuống 50%-70% giá trị bình thường, và sử dụng chuyển tiếp cung tròn.
4. Kiểm soát giữa các lớp khi cắt nhiều lớp
Khi cắt nhiều lớp prepreg, giữa các lớp dễ trượt. Ngoài việc tăng lực hút chân không, có thể áp dụng các biện pháp sau: phun một lượng nhỏ nước hoặc chất kết dính chuyên dụng giữa các lớp; sử dụng tấm ép có gai; giảm tốc độ cắt, giảm lực ngang. Thông thường khuyến nghị xếp lớp một lần không quá 10 lớp (prepreg), và độ dày mỗi lớp đồng đều.
III. Điểm bảo trì và chăm sóc máy cắt carbon fiber
Bụi carbon fiber có tính dẫn điện và mài mòn, bảo trì định kỳ là chìa khóa đảm bảo tuổi thọ thiết bị và độ chính xác.
1. Vệ sinh hàng ngày
Sau mỗi ca làm việc, dùng máy hút bụi làm sạch bụi ở mặt bàn, ray dẫn hướng, thanh răng và khu vực đầu dao. Không được dùng khí nén thổi, tránh bụi vào tủ điện. Kiểm tra đường ống hút bụi có bị tắc không, làm sạch hộp thu bụi.
2. Kiểm tra hàng tuần
Kiểm tra khe hở khí của cơ cấu dao động đầu dao (thường là 0.05-0.1mm), quá lớn có thể gây biên độ không ổn định; kiểm tra độ căng đai đồng bộ, quá lỏng sẽ gây lệch định vị; làm sạch ray dẫn hướng thẳng và bôi mỡ bôi trơn chuyên dụng (như mỡ gốc lithium), nhưng tránh hút bụi quá mức.
3. Bảo trì hàng tháng
Kiểm tra bộ lọc bơm chân không, làm sạch hoặc thay lõi lọc; kiểm tra quạt tản nhiệt tủ điện, làm sạch bụi tích tụ; hiệu chuẩn điểm gốc và độ song song của thiết bị, sử dụng đồng hồ đo micromet để kiểm tra độ phẳng mặt bàn (sai số ≤0.1mm/m). Đối với gia công độ chính xác cao, khuyến nghị mỗi quý thực hiện kiểm tra độ chính xác bằng máy đo giao thoa laser.
4. Quản lý dao
Thiết lập hồ sơ tuổi thọ dao, ghi lại chiều dài cắt và loại vật liệu của mỗi dao. Dao mài mòn có thể hạ cấp để cắt thô hoặc bộ phận không quan trọng. Khi bảo quản dao sử dụng hộp dao chuyên dụng, tránh va đập lưỡi dao.
IV. Câu hỏi thường gặp và giải pháp
- Ba via hoặc phân lớp mép cắt: Kiểm tra dao có mài mòn không, giảm tốc độ tiến, tăng tần số dao động, đảm bảo lực hút chân không đủ.
- Độ chính xác cắt giảm: Kiểm tra bôi trơn ray dẫn hướng và độ căng đai đồng bộ, hiệu chuẩn điểm gốc, làm sạch bụi tích tụ trên thanh răng.
- Bụi bay nghiêm trọng: Kiểm tra vị trí chụp hút bụi có nhắm đúng điểm cắt không, lưu lượng hút bụi có đủ không, đường ống có rò rỉ không.
- Tiếng ồn bất thường đầu dao: Kiểm tra vòng bi cơ cấu dao động có hỏng không, khe hở khí có quá lớn không, hoặc vít cố định có lỏng không.
V. Khuyến nghị chọn máy và tổng kết
Việc chọn máy cắt carbon fiber nên xoay quanh loại vật liệu, phạm vi độ dày, yêu cầu độ chính xác và quy hoạch công suất. Đối với người dùng chủ yếu cắt prepreg, ưu tiên chú ý dao dao động tần số cao và hệ thống hút bụi; đối với gia công tấm đã đóng rắn, cần tập trung vào mặt bàn cứng và đầu dao biên độ lớn. Khuyến nghị cung cấp mẫu vật liệu để cắt thử trước khi mua, xác minh hiệu quả cắt thực tế của thiết bị. Trong sử dụng hàng ngày, thực hiện nghiêm ngặt kế hoạch vệ sinh và bảo trì, có thể kéo dài tuổi thọ thiết bị trên 30%. Thông qua quản lý dao hợp lý và tối ưu thông số quy trình, máy cắt carbon fiber có thể ổn định đạt được sản xuất cắt chất lượng cao, hiệu quả cao.