
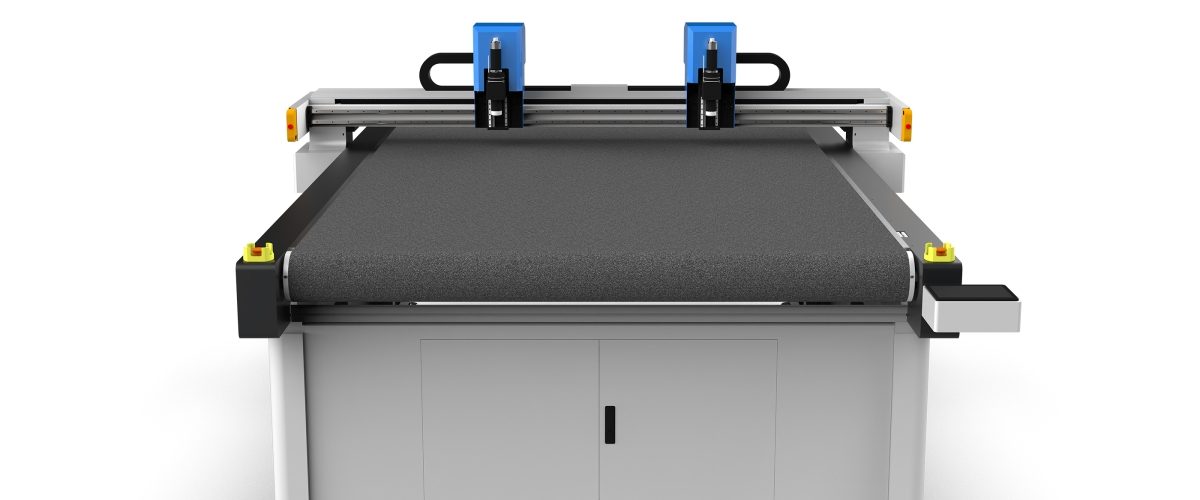
Kürk Kesim Makinesine Genel Bakış
Kürk malzemeleri (yün, tavşan kürkü, vizon, suni kürk vb.) yumuşak, kolay deforme olan, statik elektrik üretmeye eğilimli ve kesim sırasında tüy dökme özelliklerine sahiptir; geleneksel kesim yöntemleri düşük verimli ve düşük hassasiyetlidir. CNC salınımlı bıçaklı kesim makinesi (oscillating knife cutting machine), yüksek frekansla titreşen bıçak aracılığıyla soğuk kesim yapar; lazer yüksek sıcaklığına gerek olmadığından yanık kenar ve malzeme hasarı önlenir ve kürk kesimi için ideal bir seçimdir. Bu makale, ekipman seçimi, proses parametreleri, sık karşılaşılan sorunlar ve bakım-onarım açısından pratik bir kılavuz sunar.
I. Kürk Kesim Makinesinin Temel Seçim Parametreleri
1. Kesim alanı (幅面)
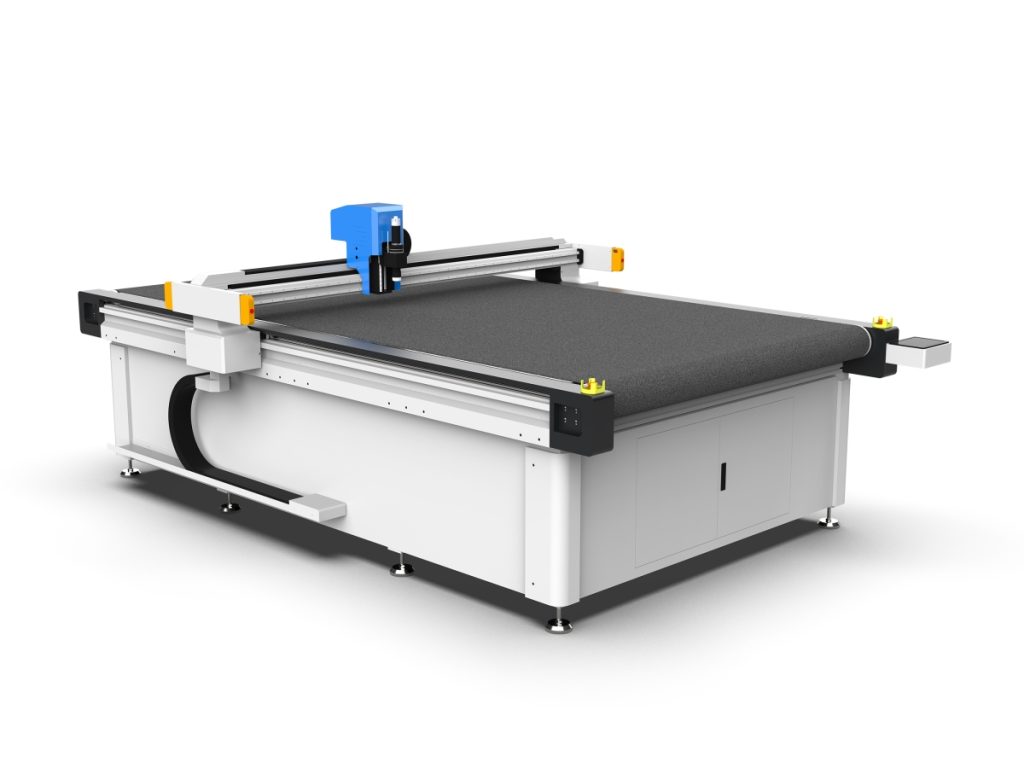
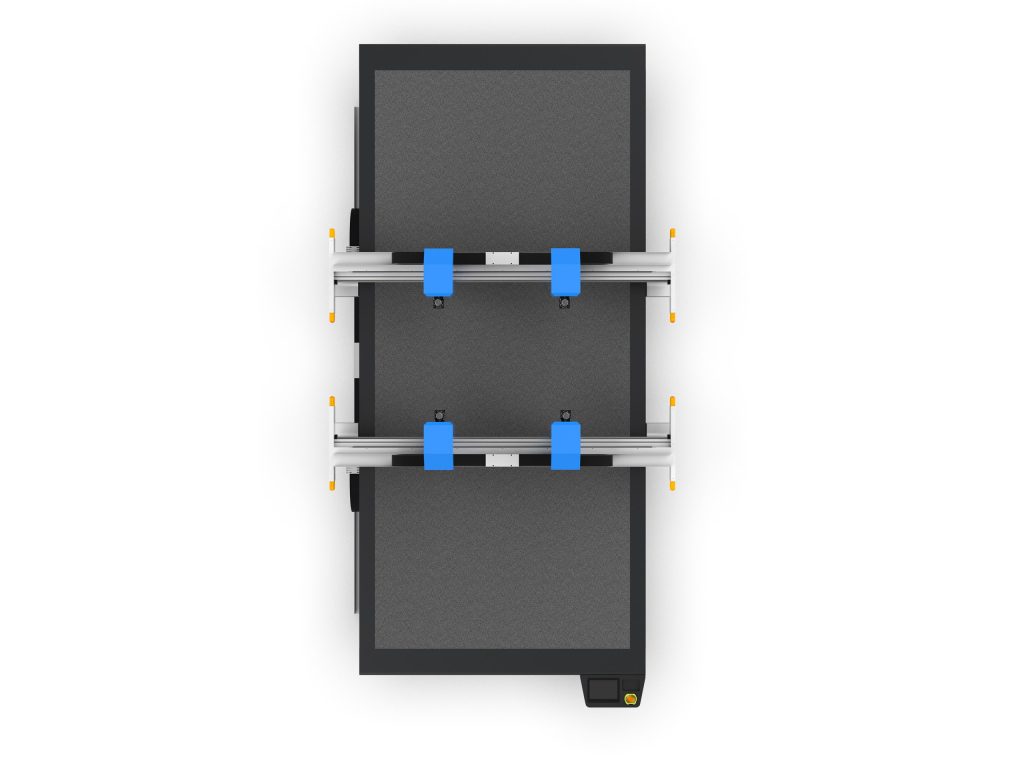
Yaygın kürk hammaddesi boyutlarına ve dizgi ihtiyaçlarına göre seçilmelidir. Örneğin, koyun derisi hammaddesi genellikle 60-80 cm genişliğindedir; birden fazla deri parçasını tek seferde dizgileyebilmek için etkin kesim alanı 1600 mm × 2500 mm’den küçük olmayan ekipman önerilir. Küçük partili, çok çeşitli üretim için 1200 mm × 1200 mm küçük alanlı modeller seçilebilir.
2. Salınımlı bıçak frekansı ve genliği
Salınımlı bıçak frekansı genellikle dakikada 8000-12000 defa olup genlik ayarlanabilir (0,5-5 mm). Kalın kürk (ör. uzun tüylü pelüş) keserken frekansın 10000 defa/dakika ve üzerine çıkarılması ve genliğin uygun şekilde artırılması (2-3 mm) gerekir; böylece kesim ağzının düzgün olması ve tüy kenarlarının azalması sağlanır. İnce kürk (ör. tavşan kürkü) keserken frekans 8000 defa/dakikaya düşürülebilir, genlik 1-2 mm olup aşırı titreşimin malzemenin kaymasına yol açması önlenir.
3. Bıçak tipleri
Yaygın bıçaklar şunlardır:
- Salınımlı bıçak (振动刀): Çoğu kürk için uygundur, kesim ağzı dikeyliği iyidir.
- Dairesel bıçak (圆刀): Daha kalın kürkleri kesmek için uygundur, ancak kesim ağzı hafifçe yay şeklindedir.
- drag knife (sürükleme bıçağı): İnce desen kesimi için kullanılır, ancak kürkü çekmeye eğilimlidir; vakumlu sabitleme ile birlikte kullanılmalıdır.
Standart olarak salınımlı bıçak, yedek olarak da dairesel bıçak bulundurulması önerilir.
4. Vakumlu tutma sistemi
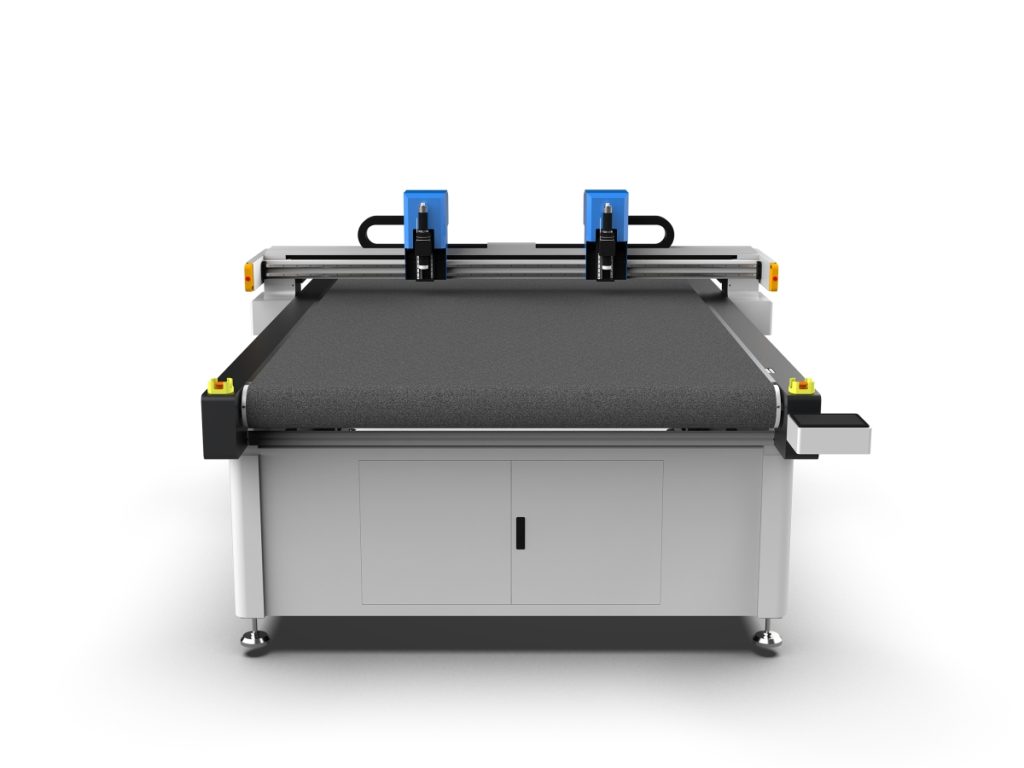
Kürk yumuşak ve kolay kaydığından mutlaka vakumlu tutma sistemi bulunmalıdır. Tutma gücünün -0,06 MPa’dan düşük olmaması önerilir; tutma alanı farklı boyutlardaki deri parçalarına uyum sağlamak için bölgesel olarak kontrol edilebilmelidir. Havayı kolay geçiren kürkler için tutma etkisini artırmak amacıyla yüksek yoğunluklu tutma pedi veya örtü filmi kullanılmalıdır.
5. Kontrol sistemi ve yazılım
Yaygın CAD formatlarını (DXF, PLT, AI) destekleyen, otomatik dizgi ve yol optimizasyonu işlevlerine sahip CNC sistemi seçilmelidir. Yazılım kesim hızı, bıçak basıncı, aşırı kesim gibi parametreleri ayarlayabilmelidir. Deri parçası konturunu otomatik tanıyabilen ve dizgi kullanım oranını artıran görsel konumlandırma sistemli modeller önerilir.
II. Kürk Kesim Proses Parametre Ayarları
1. Kesim hızı
Hız çok yüksek olursa kesim ağzı pürüzlü olur ve malzeme kayar; çok düşük olursa verim düşer ve (soğuk kesim olsa da sürtünme ısısı etkileyebileceğinden) yanma olasılığı vardır. Başlangıç hızının 300-500 mm/s olarak ayarlanması ve kürk kalınlığı ile yoğunluğuna göre ayarlanması önerilir. Örneğin, vizon kesim hızı 400 mm/s, uzun tüylü pelüş için 250 mm/s olarak ayarlanabilir.
2. Bıçak basıncı
Bıçak basıncı, bıçağın malzemeye bastırma kuvvetini belirler. İnce kürk (ör. tavşan kürkü) için bıçak basıncı 0,2-0,3 MPa; kalın kürk (ör. kırpılmış yün) için 0,4-0,6 MPa olarak ayarlanır. Bıçak basıncı çok yüksek olursa alt katman malzeme tamamen kesilebilir veya bıçak aşınabilir; çok düşük olursa kesim gerçekleşmez.
3. Aşırı kesim ayarı
Kapalı şekillerin kesiminde, köşelerin tamamen kesildiğinden emin olmak için aşırı kesim miktarı (genellikle 0,5-2 mm) ayarlanmalıdır. Kürk için aşırı kesim miktarı çok büyük olmamalıdır; aksi halde komşu bölgelere zarar verebilir.
4. Çok katmanlı kesim
Kürk çok katmanlı olarak üst üste kesilebilir, ancak katmanlar arasının sabitlenmesi gerekir. Katmanlar arasının çift taraflı bant veya sprey yapıştırıcı ile sabitlenmesi ve toplam kalınlığın 20 mm’yi geçmemesi önerilir. Kesim hızı buna göre %20-%30 düşürülmelidir.
III. Sık Karşılaşılan Sorunlar ve Çözümleri
1. Kesim ağzının pürüzlü olması, tüy kenarı
Neden: Bıçağın körelmesi, titreşim frekansının düşük olması, hızın yüksek olması. Çözüm: Bıçağı düzenli olarak değiştirin (her 8 saatte bir kontrol önerilir), titreşim frekansını 10000 defa/dakika ve üzerine çıkarın, kesim hızını 300 mm/s’nin altına düşürün.
2. Malzemenin kayması
Neden: Tutma gücünün yetersiz olması, bıçak basıncının yüksek olması, hızın yüksek olması. Çözüm: Vakum pompası ve tutma pedinin sızdırmazlığını kontrol edin, tutma gücünü artırın; bıçak basıncını ve hızı düşürün; küçük parçalar için yardımcı tutma aparatı ekleyin.
3. Kesimin tam gerçekleşmemesi
Neden: Bıçağın çıkma uzunluğunun yetersiz olması, bıçak basıncının düşük olması, aşırı kesim miktarının yetersiz olması. Çözüm: Bıçak çıkma uzunluğunu ayarlayın (genellikle malzeme kalınlığından 0,5-1 mm fazla), bıçak basıncını artırın, aşırı kesim miktarını 1-2 mm olarak ayarlayın.
4. Statik elektriğin tüy artıklarını çekmesi
Kürk kolayca statik elektrik üretir; tüy artıkları tezgah ve kılavuz raylara yapışır. Çözüm: Statik elektriği gidermek için iyon fanı takın, tezgahı düzenli olarak temizleyin, antistatik tutma pedi kullanın.
IV. Bakım ve Onarım
1. Günlük temizlik
Her vardiya sonunda tezgah, kılavuz raylar ve bıçak kafası bölgesindeki tüy artıklarını elektrikli süpürge ile temizleyin. Tüy artıklarının kılavuz raylara ve vidalı millere girerek aşınmaya yol açmasını önleyin.
2. Bıçak değişimi
Bıçak aşındığında kesim kalitesi düşer; zamanında değiştirilmelidir. Değişim sırasında bıçak yönüne dikkat edin ve bıçağın tezgaha dikliğini kalibre edin. Yaygın bıçaklardan yedek bulundurulması önerilir.
3. Tutma sistemi bakımı
Haftada bir vakum pompası yağ seviyesini (yağ pompası ise) kontrol edin, tutma pedi yüzeyindeki tüy artıklarını temizleyin, boru hatlarında kaçak olup olmadığını kontrol edin. Tutma pedi hasar gördüğünde zamanında değiştirilmelidir.
4. Tahrik sistemi yağlaması
Ayda bir kılavuz raylar ve vidalı miller temizlenip gres ile yağlanmalıdır. Kürk işleme ortamı için toz geçirmez gres kullanılması önerilir.
V. Seçim Önerileri Özeti
Kürk kesim makinesi seçerken öncelikle salınımlı bıçaklı modeller düşünülmeli, kesim alanı üretim miktarına göre belirlenmeli, tutma sistemi güçlü ve güvenilir olmalı, yazılım otomatik dizgi ve görsel konumlandırmayı desteklemelidir. Proses parametreleri kürk türüne göre ayarlanmalı ve deneme kesimiyle en iyi kombinasyon belirlenmelidir. Günlük bakımda temizlik ve bıçak yönetimine odaklanılmalıdır. Yukarıdaki kılavuza uyulması, kesim kalitesini ve üretim verimliliğini önemli ölçüde artırabilir.