
เครื่องตัดแผ่นคริสตัล: คู่มือฉบับสมบูรณ์ตั้งแต่การเลือกจนถึงกระบวนการ
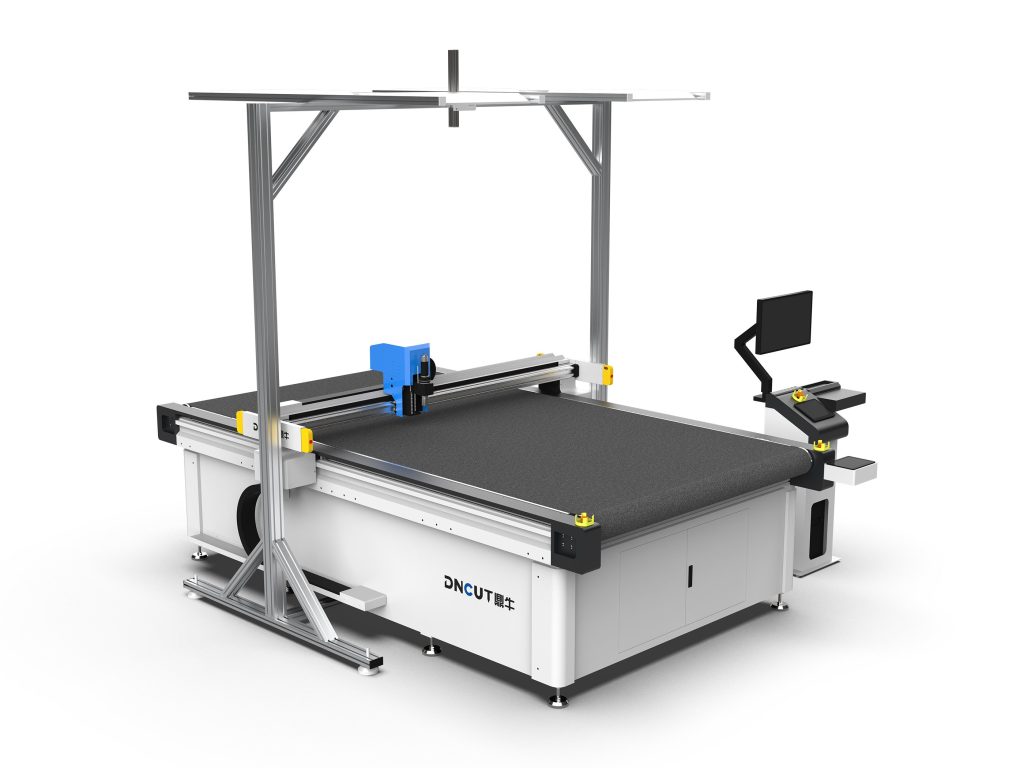
แผ่นคริสตัล (โดยทั่วไปหมายถึงแผ่นอะคริลิก/PMMA, แผ่น PC หรือแผ่น PVC) ถูกนำมาใช้อย่างแพร่หลายในด้านป้ายโฆษณา เฟอร์นิเจอร์ กล่องไฟ ฝาครอบป้องกัน เนื่องจากมีความโปร่งใสสูง ทนต่อสภาพอากาศ และแปรรูปง่าย วิธีการตัดด้วยมือหรือเลื่อยแบบดั้งเดิมมีปัญหาความแม่นยำต่ำ ขอบหยาบ และวัสดุสิ้นเปลืองมาก เครื่องตัดด้วยมีดสั่น (หรือเรียกว่าเครื่องตัดแผ่นคริสตัล) ทำการตัดเย็นด้วยใบมีดที่สั่นความถี่สูง ไม่มีผลกระทบจากความร้อน ไม่มีฝุ่น ผิวตัดเรียบเนียน กลายเป็นอุปกรณ์หลักในการแปรรูปแผ่นคริสตัล บทความนี้จะครอบคลุมการเลือกอุปกรณ์ พารามิเตอร์กระบวนการ เทคนิคการใช้งาน และการบำรุงรักษา พร้อมให้คำแนะนำที่เป็นประโยชน์ในทางปฏิบัติ
1. ประเภทหลักและเกณฑ์การเลือกเครื่องตัดแผ่นคริสตัล
1.1 จำแนกตามหลักการตัด
- เครื่องตัดด้วยมีดสั่น: ใบมีดสั่นขึ้นลงด้วยความถี่สูงหลายพันครั้งต่อนาที (โดยปกติ 1000-10000 ครั้ง/นาที) วัสดุไม่เสียรูปเมื่อตัด ไม่ไหม้เกรียม เหมาะสำหรับแผ่นคริสตัลที่มีความหนา 0.5-10 มม. ความตั้งฉากของรอยตัดดี สามารถใช้หัวมีดได้หลายแบบ (เช่น มีดปลาย 45°, 30°)
- เครื่องตัดแบบลากมีด: ใบมีดคงที่ อาศัยการลากทางกลในการตัด เหมาะสำหรับแผ่นบาง (≤3 มม.) และรูปทรงง่าย ต้นทุนต่ำแต่ความแม่นยำด้อยกว่าเล็กน้อย
- เครื่องตัดเลเซอร์: การตัดด้วยความร้อน ขอบจะเหลืองและเกิดก๊าซพิษ ไม่แนะนำสำหรับแผ่นคริสตัลใส โดยเฉพาะแผ่น PC ที่เกิดการเผาไหม้เป็นถ่านได้ง่าย
สำหรับแผ่นคริสตัล เครื่องตัดด้วยมีดสั่นเป็นตัวเลือกแรก เนื่องจากคุณสมบัติการตัดเย็นสามารถรักษาความโปร่งใสเดิมของวัสดุและไม่มีควันฝุ่น
1.2 พารามิเตอร์สำคัญในการเลือก
- พื้นที่ตัดที่มีประสิทธิภาพ: เลือกตามขนาดแผ่นทั่วไป เช่น 1300×2500 มม., 1600×3000 มม. เป็นต้น หากแปรรูปแผ่นโฆษณาขนาดใหญ่ แนะนำให้เลือกเครื่องขนาด 1600×3000 มม. ขึ้นไป
- ความหนาที่ตัดได้: เครื่องตัดด้วยมีดสั่นโดยทั่วไปตัดได้ 0.5-10 มม. รุ่นหนักบางรุ่นตัดได้ถึง 15 มม. หากเกิน 10 มม. แนะนำให้ใช้เครื่อง CNC แกะสลักหรือเลื่อย
- ความแม่นยำในการกำหนดตำแหน่ง: ความแม่นยำในการกำหนดตำแหน่งซ้ำควร ≤0.05 มม. เพื่อให้มั่นใจในความสม่ำเสมอของการตัดเป็นชุด
- ระบบส่งกำลัง: แบบเฟืองและราว (ความเร็วสูง ระยะชักยาว) หรือสายพานซิงโครนัส (ความแม่นยำสูง เสียงรบกวนต่ำ) สำหรับการตัดแผ่นคริสตัลอย่างแม่นยำ แนะนำให้ใช้เฟืองและราวระดับเจียร + รางนำเชิงเส้น
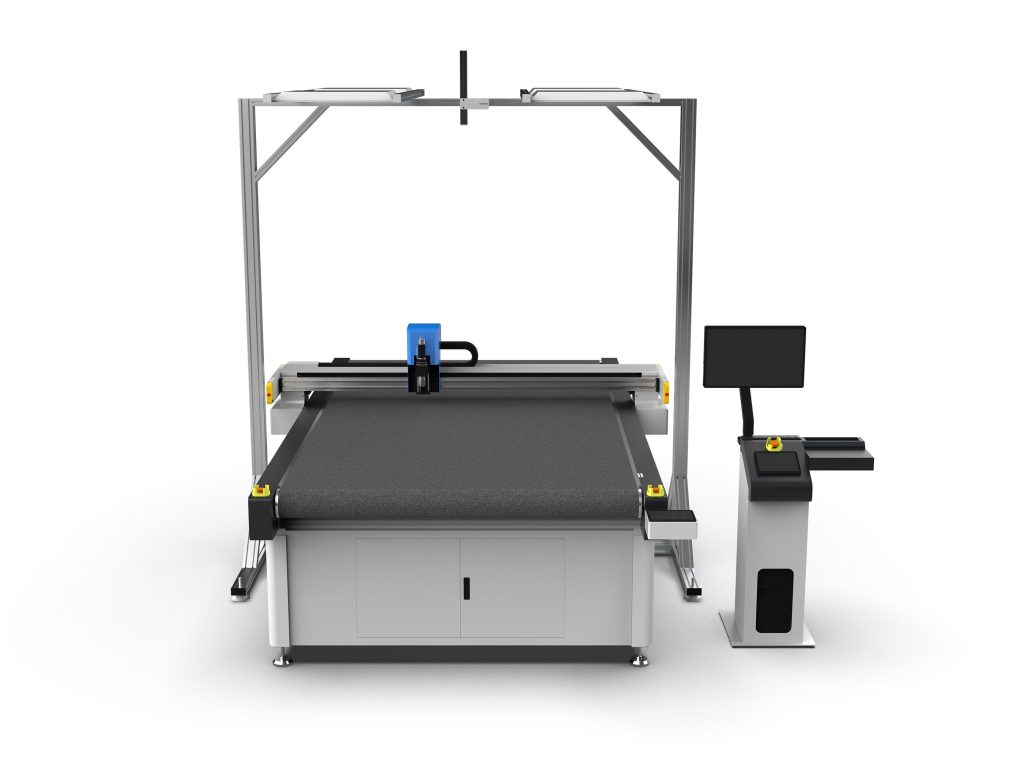
- ระบบควบคุม: ส่วนใหญ่เป็นระบบ DSP หรือ PC-based รองรับรูปแบบ HPGL, DXF, PLT มีฟังก์ชันจัดวางอัตโนมัติและตัดต่อจากจุดที่หยุด
- โต๊ะดูดสุญญากาศ: การดูดสุญญากาศแบบแบ่งโซน เพื่อให้แน่ใจว่าแผ่นบางไม่เคลื่อนที่ระหว่างการตัด สำหรับแผ่นบาง 0.5-2 มม. ต้องใช้ปั๊มดูดสุญญากาศที่มีแรงดันลบสูง
2. การตั้งค่าและปรับแต่งพารามิเตอร์กระบวนการ
2.1 การเลือกใบมีดและมุม
- มีดปลาย 45°: แบบอเนกประสงค์ เหมาะสำหรับเส้นตรงและเส้นโค้งง่าย ความหนาตัด 0.5-5 มม.
- มีดปลาย 30°: สำหรับลวดลายละเอียด ส่วนโค้งรัศมีเล็ก (R≤2 มม.) แต่ปลายมีดสึกหรอเร็ว ต้องลดความเร็วตัด
- มีดวงกลม: เหมาะสำหรับแผ่นหนา (5-10 มม.) และการตัดเส้นตรงยาว ลดแรงต้านการตัด
วัสดุใบมีดแนะนำให้ใช้คาร์ไบด์หรือเหล็กกล้าความเร็วสูง ความแข็ง HRC60 ขึ้นไป อายุการใช้งานยาวนาน
2.2 ความถี่การสั่นและความเร็วตัด
ความถี่การสั่นยิ่งสูง ผิวตัดยิ่งเรียบเนียน แต่ใบมีดสึกหรอเร็วขึ้น สำหรับแผ่นอะคริลิก 3 มม. แนะนำความถี่ 8000-12000 ครั้ง/นาที ความเร็วตัด 800-1500 มม./วินาที หากเร็วเกินไปจะทำให้รอยตัดเป็นฟันเลื่อย หากช้าเกินไปประสิทธิภาพต่ำ ในการปรับแต่งจริง เริ่มทดลองตัดด้วยความเร็วปานกลาง สังเกตคุณภาพผิวตัด แล้วจึงปรับอย่างค่อยเป็นค่อยไป
2.3 แรงกดลงและค่าชดเชย
แรงกดลงต้องปรับตามความหนาแผ่น: แผ่น 0.5-1 มม. แรงดัน 0.1-0.2 MPa; แผ่น 2-3 มม. 0.2-0.4 MPa; 5 มม. ขึ้นไป 0.4-0.6 MPa แรงดันมากเกินไปอาจทำให้ใบมีดงอหรือวัสดุแตก ในขณะเดียวกัน ตั้งค่าชดเชยเครื่องมือในซอฟต์แวร์ (โดยปกติ 0.05-0.1 มม.) เพื่อชดเชยความกว้างของใบมีด
2.4 การดูดยึดและยึดติด
ก่อนตัดต้องเปิดระบบดูดสุญญากาศเพื่อให้แน่ใจว่าแผ่นวัสดุแนบสนิทกับโต๊ะ สำหรับชิ้นงานขนาดเล็ก สามารถเพิ่มแถบกดเสริมหรือใช้ตัวจับยึดเฉพาะ ระหว่างการตัดหลีกเลี่ยงการใช้มือกดแผ่นวัสดุเพื่อป้องกันการเคลื่อนที่
3. ขั้นตอนการปฏิบัติงานและการแก้ปัญหาที่พบบ่อย
3.1 ขั้นตอนการปฏิบัติงานมาตรฐาน
- ตรวจสอบใบมีดว่าคมและติดตั้งแน่นหนาหรือไม่
- ทำความสะอาดโต๊ะ ให้แน่ใจว่าไม่มีเศษวัสดุ
- วางแผ่นวัสดุบนโต๊ะ เปิดระบบดูด ตรวจสอบว่ามีการโก่งงอหรือไม่
- นำเข้าไฟล์ตัด ตั้งค่าพารามิเตอร์ (ความเร็ว ความถี่ แรงดัน)
- ทดลองตัด ตรวจสอบคุณภาพรอยตัดและความแม่นยำของขนาด
- ตัดเป็นชุด ตรวจสอบเป็นระยะ
- เมื่อตัดเสร็จ ปิดระบบดูด นำชิ้นงานออก ทำความสะอาดโต๊ะ
3.2 ปัญหาที่พบบ่อยและวิธีแก้ไข
- รอยตัดเป็นสีขาวหรือขอบไม่เรียบ: ใบมีดทื่อหรือความถี่การสั่นต่ำเกินไป เปลี่ยนใบมีดหรือเพิ่มความถี่เป็น 10000 ครั้ง/นาที ขึ้นไป
- ตัดไม่ขาด: แรงกดลงไม่เพียงพอหรือความยาวใบมีดที่ยื่นออกมาไม่พอ เพิ่มแรงดันหรือปรับความยาวปลายมีดที่ยื่นออกมา (โดยปกติยื่น 3-5 มม.)
- วัสดุเคลื่อนที่: แรงดูดไม่เพียงพอหรือแผ่นวัสดุโก่งงอ ตรวจสอบปั๊มสุญญากาศ แถบซีล หรือใช้เทปสองหน้าช่วยยึด
- ขนาดตัดเบี่ยงเบน: มีช่องว่างในระบบส่งกำลังหรือไม่ได้ตั้งค่าชดเชยเครื่องมือ ปรับตั้งช่องว่างเฟืองและราว และตั้งค่าชดเชยในซอฟต์แวร์อย่างถูกต้อง
- ใบมีดหัก: ความเร็วในการป้อนสูงเกินไปหรือพบสิ่งเจือปนแข็ง ลดความเร็วในการป้อน ทำความสะอาดผิวแผ่นวัสดุ
4. การบำรุงรักษาและข้อกำหนดด้านความปลอดภัย
4.1 การบำรุงรักษาประจำวัน
- ทำความสะอาดโต๊ะและรางนำทุกกะ กำจัดเศษตัด
- ตรวจสอบการสึกหรอของใบมีดทุกสัปดาห์ เปลี่ยนทันที
- หล่อลื่นรางนำเชิงเส้นและเฟืองราวทุกเดือน (ใช้จาระบีลิเธียม)
- ตรวจสอบไส้กรองปั๊มสุญญากาศทุกไตรมาส ทำความสะอาดหรือเปลี่ยน
- ปรับเทียบความแม่นยำของอุปกรณ์เป็นประจำ (ใช้มาตรฐานวงกลมหรือสี่เหลี่ยมทดสอบ)
4.2 ข้อควรระวังด้านความปลอดภัย
- ห้ามสวมถุงมือขณะปฏิบัติงาน เพื่อป้องกันการถูกใบมีดเกี่ยว
- สวมถุงมือกันบาดเมื่อเปลี่ยนใบมีด ใช้เครื่องมือเฉพาะ
- ขณะเครื่องทำงาน ให้ร่างกายทุกส่วนอยู่ห่างจากชิ้นส่วนที่เคลื่อนไหว
- ตรวจสอบให้แน่ใจว่าต่อสายดินดี เพื่อป้องกันการสะสมของไฟฟ้าสถิต
- เมื่อตัดแผ่น PC ให้ระบายอากาศ เพื่อหลีกเลี่ยงการสูดฝุ่น (แม้การตัดเย็นจะมีฝุ่นน้อยมาก แต่ยังต้องป้องกัน)
5. กรณีศึกษาและการวิเคราะห์ผลประโยชน์
ยกตัวอย่างบริษัทป้ายโฆษณาแห่งหนึ่ง ใช้เครื่องตัดด้วยมีดสั่นขนาด 1600×3000 มม. ในการแปรรูปแผ่นอะคริลิก 3 มม. ความเร็วตัด 1200 มม./วินาที ความถี่การสั่น 10000 ครั้ง/นาที ผิวตัดสามารถใช้งานได้ทันทีโดยไม่ต้องขัด เปรียบเทียบกับการเลื่อยแบบดั้งเดิม ประสิทธิภาพเพิ่มขึ้น 3 เท่า อัตราการใช้วัสดุเพิ่มขึ้น 15% และไม่มีมลพิษจากฝุ่น ระยะเวลาคืนทุนของอุปกรณ์ประมาณ 6-12 เดือน
สรุป: การเลือกเครื่องตัดแผ่นคริสตัลต้องพิจารณาขนาดพื้นที่ ความหนา ความแม่นยำ และระบบควบคุมอย่างครอบคลุม พารามิเตอร์กระบวนการต้องปรับให้เหมาะสมตามความหนาของวัสดุและประเภทใบมีด การบำรุงรักษาประจำวันและการปฏิบัติงานอย่างปลอดภัยเป็นกุญแจสำคัญในการรับประกันอายุการใช้งานของอุปกรณ์และความปลอดภัยของบุคลากร ด้วยการเลือกอย่างมีวิทยาศาสตร์และการปรับแต่งอย่างละเอียด เครื่องตัดแผ่นคริสตัลสามารถปรับปรุงคุณภาพการแปรรูปและประสิทธิภาพการผลิตได้อย่างมีนัยสำคัญ