
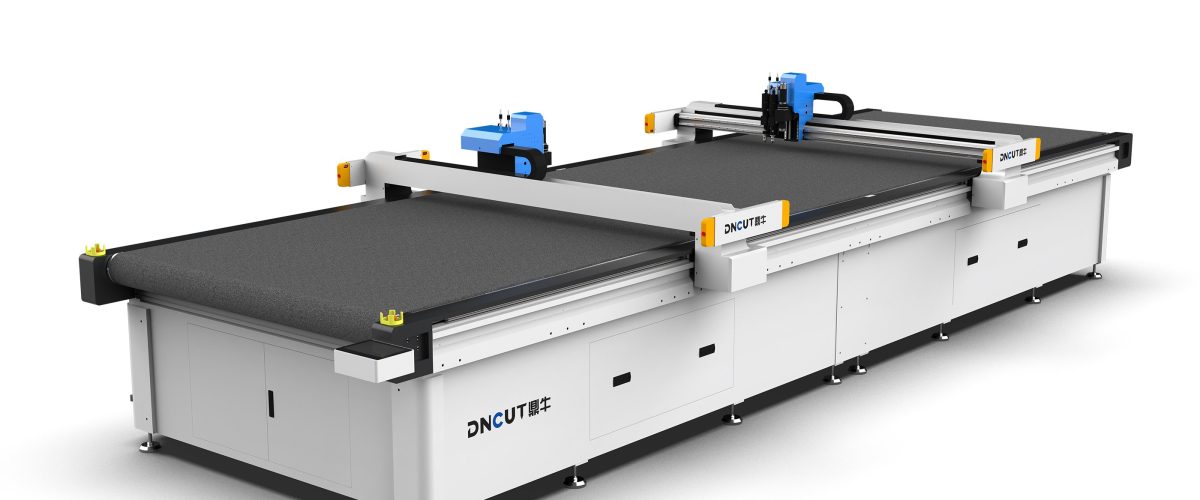
เครื่องตัดคาร์บอนไฟเบอร์: คู่มือปฏิบัติตั้งแต่การเลือกซื้อจนถึงการบำรุงรักษา
วัสดุคอมโพสิตคาร์บอนไฟเบอร์ถูกนำมาใช้อย่างแพร่หลายมากขึ้นในอุตสาหกรรมการบินและอวกาศ ยานยนต์ และอุปกรณ์กีฬา แต่การตัดแต่งกลับเผชิญกับความท้าทายหลายประการ: เส้นใยทำให้ดอกตัดสึกหรอ การตัดก่อให้เกิดฝุ่นละเอียด พรีเพรกติดใบมีด และรอยตัดมักเกิดการแยกชั้นและเป็นขุย การตัดด้วยมือแบบดั้งเดิมหรือเครื่องตัดทั่วไปยากที่จะตอบสนองความต้องการด้านความแม่นยำและประสิทธิภาพ เครื่องตัดคาร์บอนไฟเบอร์จึงถูกพัฒนาขึ้น บทความนี้อ้างอิงจากประสบการณ์การผลิตจริง systematizes พารามิเตอร์การเลือกเครื่อง จุดสำคัญในการใช้งาน และข้อกำหนดการบำรุงรักษาของเครื่องตัดคาร์บอนไฟเบอร์ เพื่อเป็นข้อมูลอ้างอิงสำหรับการจัดซื้ออุปกรณ์และการจัดการการผลิตของคุณ
หนึ่ง พารามิเตอร์ทางเทคนิคหลักของเครื่องตัดคาร์บอนไฟเบอร์
เมื่อเลือกซื้อเครื่องตัดคาร์บอนไฟเบอร์ ไม่สามารถดูแค่แบรนด์และราคาเท่านั้น ต้องให้ความสำคัญกับตัวชี้วัดที่สำคัญดังต่อไปนี้:
- ความแม่นยำในการตัด: ความแม่นยำในการระบุตำแหน่งซ้ำควร ≤±0.05mm ความแม่นยำของเส้นรอบรูปการตัด ≤±0.1mm สำหรับพรีเพรกระดับการบินและอวกาศ แนะนำให้เลือกรุ่นความแม่นยำสูง ±0.03mm
- ความเร็วในการตัด: ความเร็วเดินเปล่า ≥60m/min ความเร็วในการตัดสามารถปรับได้ระหว่าง 5-30m/min ตามความหนาของวัสดุ รุ่นความเร็วสูงสามารถเพิ่มกำลังการผลิตได้มากกว่า 30%
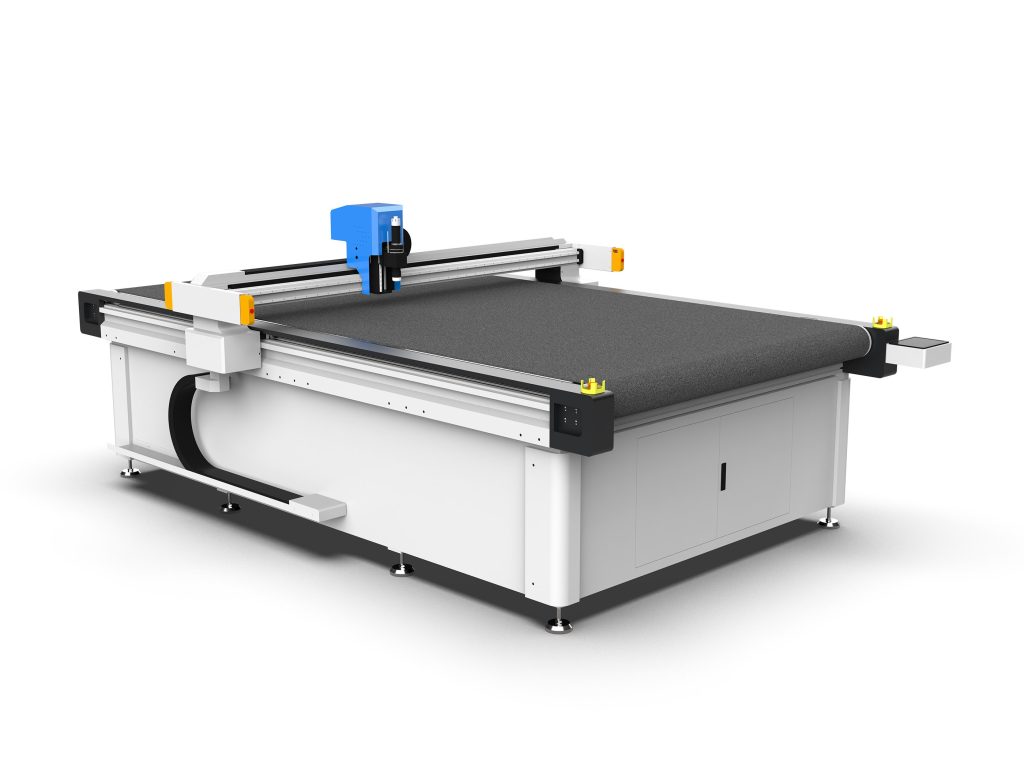
- พื้นที่ตัดที่มีประสิทธิภาพ: ขนาดทั่วไปมี 1600mm×2500mm, 2000mm×3000mm เป็นต้น ต้องเลือกตามขนาดชิ้นงานสูงสุดและประสิทธิภาพการจัดวาง โดยเผื่อไว้ 10%-20%
- ระบบใบมีด: การตัดคาร์บอนไฟเบอร์มักใช้ใบมีดสั่น ใบมีดกลม ใบมีดอัลตราโซนิก ความถี่ของใบมีดสั่นโดยทั่วไปอยู่ที่ 10000-20000 ครั้ง/นาที ความกว้างการสั่นปรับได้ 0.5-2mm
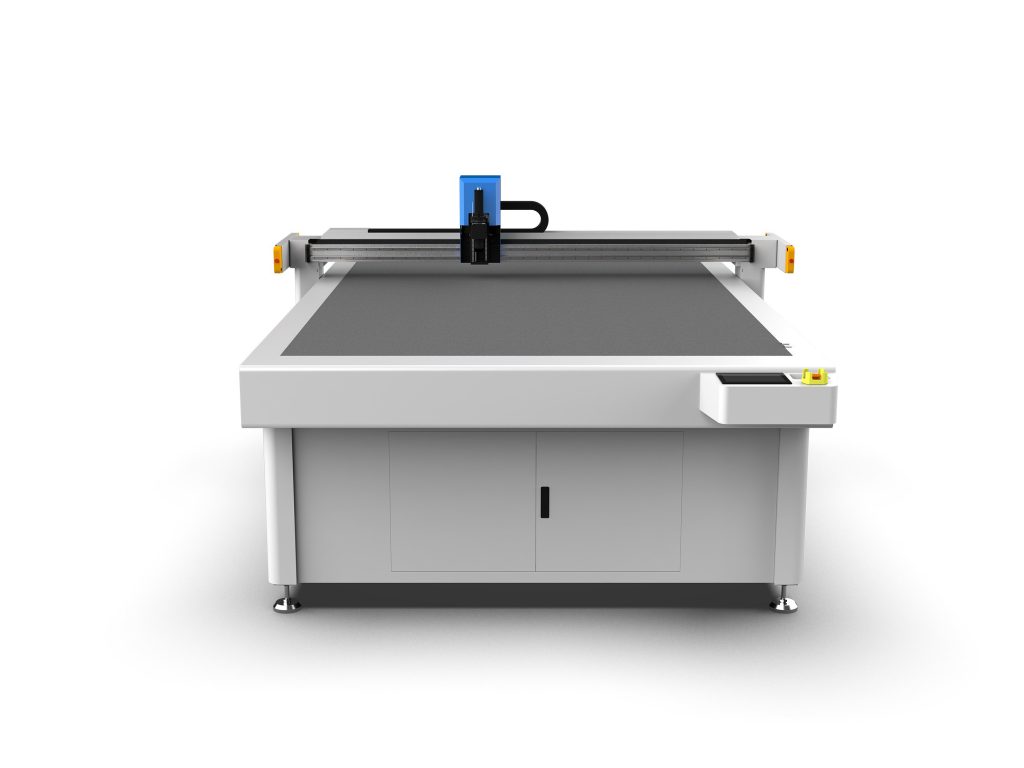
- ระบบดูดฝุ่นแบบสุญญากาศ: แรงดูด ≥20kPa ควบคุมแบบแบ่งโซนอย่างน้อย 4 โซน เพื่อให้แน่ใจว่าพรีเพรกแบบบางยึดติดได้อย่างน่าเชื่อถือ
- อุปกรณ์กำจัดฝุ่น: ต้องติดตั้งเครื่องเก็บฝุ่นประสิทธิภาพสูง ปริมาณลม ≥2000m³/h ความแม่นยำในการกรอง ≤5μm เพื่อป้องกันอันตรายต่อสุขภาพจากฝุ่นคาร์บอนไฟเบอร์
สอง จุดสำคัญในการเลือกเครื่องตัดคาร์บอนไฟเบอร์
1. เลือกใบมีดตามลักษณะของวัสดุ
พรีเพรกคาร์บอนไฟเบอร์ (เช่น ชนิดฐานอีพอกซีเรซิน) มีความเหนียวค่อนข้างสูงที่อุณหภูมิห้องและติดใบมีดได้ง่าย แนะนำให้ใช้ใบมีดตัดอัลตราโซนิก ซึ่งลดแรงเสียดทานและการติดใบมีดด้วยการสั่นความถี่สูง ทำให้รอยตัดเรียบไม่มีขุย สำหรับแผ่นคาร์บอนไฟเบอร์ที่ผ่านการบ่มแล้ว ต้องใช้ใบมีดกลมคาร์ไบด์เคลือบเพชรหรือการตัดด้วยเลเซอร์ (แต่เลเซอร์จะเกิดบริเวณได้รับความร้อน ต้องใช้อย่างระมัดระวัง)
2. ให้ความสำคัญกับระบบป้อนวัสดุและซอฟต์แวร์จัดวาง
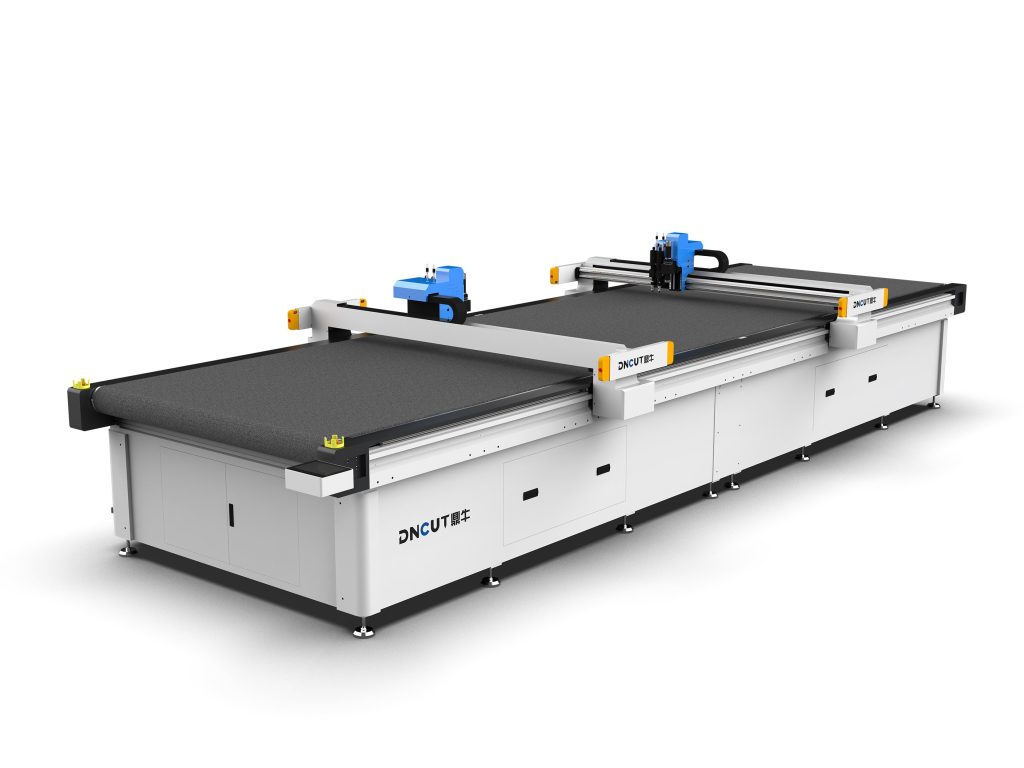
A high-efficiency cutting machine should be equipped with an automatic material feeding system and intelligent layout software. The material feeding system must ensure smooth, wrinkle-free pre-feed with tension control accuracy within ±2N. The layout software should support automatic path adjustment, shared edge cutting, and bridge connection, enabling material utilization rates to exceed 85%.
3. ประเมินการกำจัดฝุ่นและการกำหนดค่าความปลอดภัย
ฝุ่นคาร์บอนไฟเบอร์นำไฟฟ้าและกระตุ้นให้เกิดอาการแพ้ได้ง่าย อุปกรณ์ต้องมีการกำจัดฝุ่นแบบแรงดันลบในตัว ความเข้มข้นของฝุ่นในพื้นที่ทำงาน ≤1mg/m³ นอกจากนี้ อุปกรณ์ควรมีระบบป้องกันด้วยแสงกริด ปุ่มหยุดฉุกเฉิน และฝาครอบป้องกันใบมีด ตามมาตรฐานความปลอดภัย CE
สาม เทคนิคการใช้งานและการตั้งค่าพารามิเตอร์
พารามิเตอร์การใช้งานที่ถูกต้องเป็นกุญแจสำคัญในการรับประกันคุณภาพการตัด ต่อไปนี้เป็นพารามิเตอร์ที่แนะนำสำหรับพรีเพรกคาร์บอนไฟเบอร์ (ความหนาชั้นเดียว 0.125mm ปริมาณอีพอกซีเรซิน 35%):
- ความถี่ใบมีดสั่น: 18000 ครั้ง/นาที
- ความกว้างการสั่น: 1.2mm
- ความเร็วในการตัด: 15m/min (เส้นตรง), 8m/min (เส้นโค้ง)
- แรงกดใบมีด: 0.3MPa (ปรับตามจำนวนชั้น เพิ่ม 0.05MPa ต่อชั้นที่เพิ่มขึ้น)
- การดูดฝุ่นแบบสุญญากาศ: -25kPa เปิดแบบแบ่งโซน
- ความลึกในการตัด: มากกว่าความหนารวมของวัสดุเล็กน้อย (เช่น วัสดุหนา 2mm ตั้งค่า 2.2mm) เพื่อให้แน่ใจว่าตัดขาดแต่ไม่ทำลายฟิล์มฐาน
ข้อควรระวัง أثناءการใช้งาน:
- ทำความสะอาดใบมีดด้วยแอลกอฮอล์ก่อนตัด เพื่อขจัดคราบเรซินที่ตกค้าง
- ตรวจสอบการสึกหรอของใบมีดทุกๆ 50-100 เมตรที่ตัด คาร์บอนไฟเบอร์ทำให้คมมีดสึกหรอเร็ว แนะนำให้เปลี่ยนหรือลับคมทุกกะ
- สำหรับพรีเพรกหลายชั้น (เช่น 8 ชั้น) ใช้กลยุทธ์การตัดแบบแบ่งชั้น โดยตัดลึก 0.3mm ต่อชั้น เพื่อหลีกเลี่ยงการตัดทะลุในครั้งเดียวซึ่งอาจทำให้เกิดการแยกชั้น
- ทำความสะอาดพื้นโต๊ะด้วยเครื่องดูดฝุ่นทันทีหลังการตัด เพื่อป้องกันเศษคาร์บอนไฟเบอร์ขูดขีดวัสดุ
สี่ ปัญหาที่พบบ่อยและแนวทางแก้ไข
1. รอยตัดเป็นขุย เส้นใยถูกดึงออก
สาเหตุ: ใบมีดทื่อ ความถี่การสั่นต่ำเกินไป หรือความเร็วในการตัดเร็วเกินไป แนวทางแก้ไข: เปลี่ยนใบมีดใหม่ เพิ่มความถี่เป็น 20000 ครั้ง/นาที ลดความเร็วลง 20%
2. พรีเพรกติดใบมีด
สาเหตุ: อุณหภูมิเรซินสูงเกินไปหรือใบมีดไม่มีสารเคลือบ แนวทางแก้ไข: ควบคุมอุณหภูมิห้องทำงานที่ 20±2℃ ใช้ใบมีดเคลือบเทฟลอน หรือเปิดโหมดช่วยอัลตราโซนิก
3. ขนาดการตัดคลาดเคลื่อน
สาเหตุ: การดูดด้วยสุญญากาศไม่แน่นทำให้วัสดุเคลื่อนที่ หรือรางนำสึกหรอ แนวทางแก้ไข: ตรวจสอบซีลยางแบ่งโซนดูด ตรวจสอบให้แน่ใจว่าค่าสุญญากาศ ≥-20kPa หล่อลื่นรางนำเป็นประจำ และปรับเทียบความแม่นยำทุกครึ่งปี
4. ฝุ่นสะสม
สาเหตุ: ปริมาณลมดูดฝุ่นไม่เพียงพอหรือไส้กรองอุดตัน แนวทางแก้ไข: ทำความสะอาดไส้กรองทุกสองสัปดาห์ ตรวจสอบความแน่นของท่อลมทุกเดือน ตรวจสอบให้แน่ใจว่าปริมาณลมไม่ต่ำกว่า 80% ของค่าที่กำหนด
ห้า แผนการบำรุงรักษา
อายุการใช้งานของเครื่องตัดคาร์บอนไฟเบอร์ขึ้นอยู่กับการบำรุงรักษาประจำวัน แนะนำให้ปฏิบัติตามแผนดังต่อไปนี้:
- รายวัน: ทำความสะอาดพื้นโต๊ะ ใบมีด และช่องดูดฝุ่น ตรวจสอบว่าแรงดันสุญญากาศได้มาตรฐานหรือไม่
- รายสัปดาห์: ทำความสะอาดไส้กรองกำจัดฝุ่น ตรวจสอบการสึกหรอของใบมีด ลับคมหากจำเป็น หล่อลื่นรางนำเส้นตรง
- รายเดือน: ปรับเทียบความแม่นยำในการตัด (ทดสอบด้วยวงกลมมาตรฐาน) ตรวจสอบแรงตึงสายพาน ทำความสะอาดฝุ่นในตู้ควบคุมไฟฟ้า
- ทุกครึ่งปี: เปลี่ยนซีลยางดูดสุญญากาศ ปรับเทียบระดับอุปกรณ์อย่างครอบคลุม ตรวจสอบการสึกหรอของสายไฟ
นอกจากนี้ แนะนำให้ทำสัญญาบำรุงรักษารายปีกับผู้จัดจำหน่าย เพื่อให้แน่ใจว่าชิ้นส่วนสำคัญ (เช่น มอเตอร์เซอร์โว หัวใบมีดสั่น) ได้รับการเปลี่ยนอย่างทันท่วงที
หก บทสรุป
เครื่องตัดคาร์บอนไฟเบอร์เป็นอุปกรณ์หลักในการยกระดับคุณภาพและประสิทธิภาพการตัดวัสดุคอมโพสิต ในการเลือกซื้อต้องยึดหลักสามประการคือ ความแม่นยำ ใบมีด และการกำจัดฝุ่น ในการใช้งานต้องปรับพารามิเตอร์อย่างละเอียดและปฏิบัติตามแผนการบำรุงรักษาอย่างเคร่งครัด มีเพียงการผสมผสานประสิทธิภาพของอุปกรณ์กับรายละเอียดของกระบวนการเท่านั้น จึงจะสามารถผลิตชิ้นส่วนคาร์บอนไฟเบอร์ที่มีคุณภาพสูงและต้นทุนต่ำได้ หากต้องการหารือเพิ่มเติมเกี่ยวกับแนวทางการตัดวัสดุเฉพาะ (เช่น อะรามิด ไฟเบอร์กลาส) ยินดีต้อนรับที่จะติดต่อทีมเทคนิคของเรา