
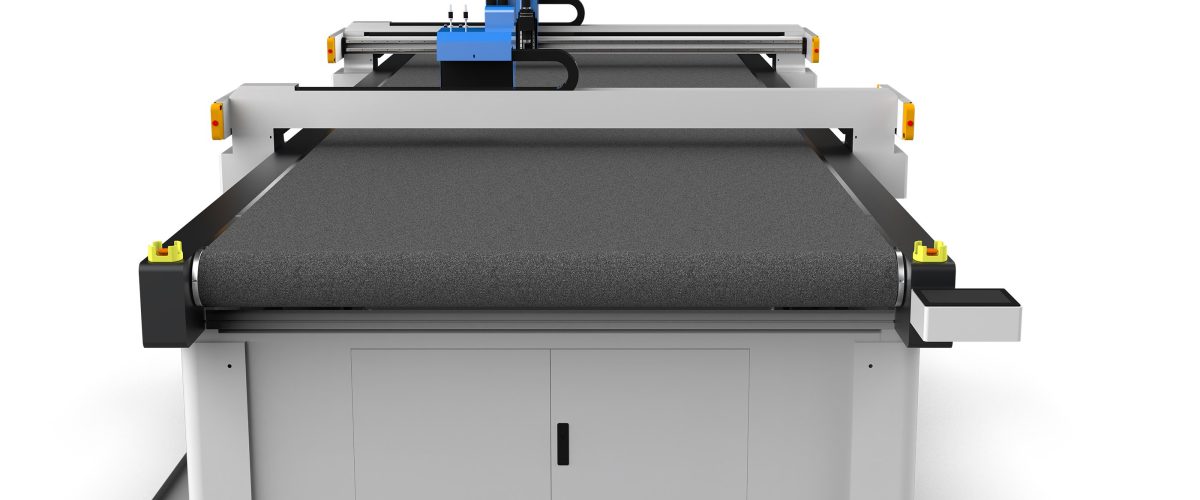
Mesin Pemotong Karpet Serat Gulung: Panduan Lengkap dari Pemilihan hingga Produksi Efisien
Karpet serat gulung karena karakteristiknya yang tahan aus, mudah dibersihkan, dan nyaman diinjak, banyak digunakan di bidang interior otomotif dan rumah tangga. Namun, pemotongan material serat gulung (biasanya serat PVC atau TPE, dengan lapisan belakang komposit kain non-anyaman atau karet) selalu menjadi masalah: siklus cetakan punch tradisional panjang, biaya tinggi, pemotongan manual presisinya buruk dan efisiensinya rendah. Mesin pemotong pisau osilasi dengan fleksibilitas dan presisinya, menjadi peralatan utama untuk pemrosesan karpet serat gulung. Artikel ini akan memberikan panduan teknis yang praktis dari empat aspek: pemilihan peralatan, parameter proses, teknik pengoperasian, dan pemeliharaan.
I. Parameter Inti Pemilihan Mesin Pemotong Karpet Serat Gulung
Saat membeli mesin pemotong karpet serat gulung, jangan hanya melihat harga, tetapi fokus pada parameter berikut untuk memastikan peralatan dapat memproses material serat gulung secara stabil dalam jangka panjang.
1. Jenis dan Daya Kepala Pemotong
Pemotongan karpet serat gulung biasanya menggunakan pisau osilasi (juga disebut pisau getar), bilah bergetar naik-turun dengan frekuensi tinggi (frekuensi umumnya 10000-20000 kali/menit), memberikan gaya geser pada material bukan tekanan, sehingga tepi potongan rapi, tidak ada serat yang tertarik atau tepi meleleh. Untuk karpet serat gulung dengan ketebalan 10-25mm, disarankan memilih kepala pemotong dengan daya tidak kurang dari 1.5kW, untuk memastikan daya tembus yang cukup saat pemotongan kecepatan tinggi.
2. Area Kerja Pemotongan Efektif
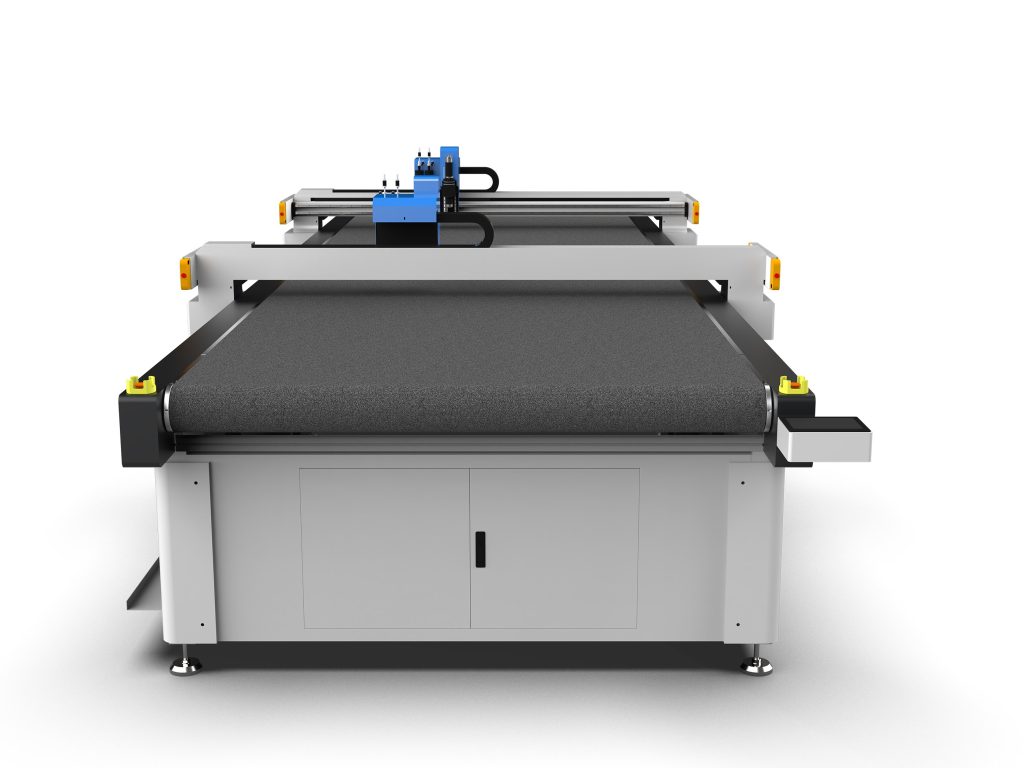
Berdasarkan ukuran karpet umum (misalnya karpet tunggal maksimum sekitar 800mm×600mm), disarankan memilih peralatan dengan area kerja minimal 1600mm×2500mm, agar dapat menata beberapa karpet sekaligus untuk pemotongan, meningkatkan tingkat pemanfaatan material. Jika memproduksi karpet lantai berukuran besar (seperti 1200mm×1800mm), maka perlu memilih model dengan area kerja lebih besar, seperti 2100mm×3100mm.
3. Sistem Transmisi dan Presisi
Pemotongan karpet serat gulung memiliki persyaratan presisi yang tinggi (terutama kontur tepi dan posisi lubang pemasangan), disarankan memilih model yang menggunakan transmisi rack and pinion, dengan repeat positioning accuracy harus mencapai dalam ±0.1mm. Pada saat yang sama, perhatikan daya motor servo sumbu X dan Y, untuk memastikan tidak kehilangan langkah saat memotong material tebal.
4. Metode Adsorpsi dan Fiksasi
Material serat gulung berpori dan lunak, mudah bergeser saat pemotongan. Oleh karena itu, peralatan harus dilengkapi dengan meja adsorpsi vakum, dan daya pompa vakum harus sesuai dengan luas meja (biasanya tidak kurang dari 5.5kW). Fungsi adsorpsi terpisah juga sangat praktis, dapat mengaktifkan vakum di area yang sesuai berdasarkan area pemotongan aktual, hemat energi dan gaya adsorpsi lebih terkonsentrasi.
5. Bilah dan Gudang Pisau
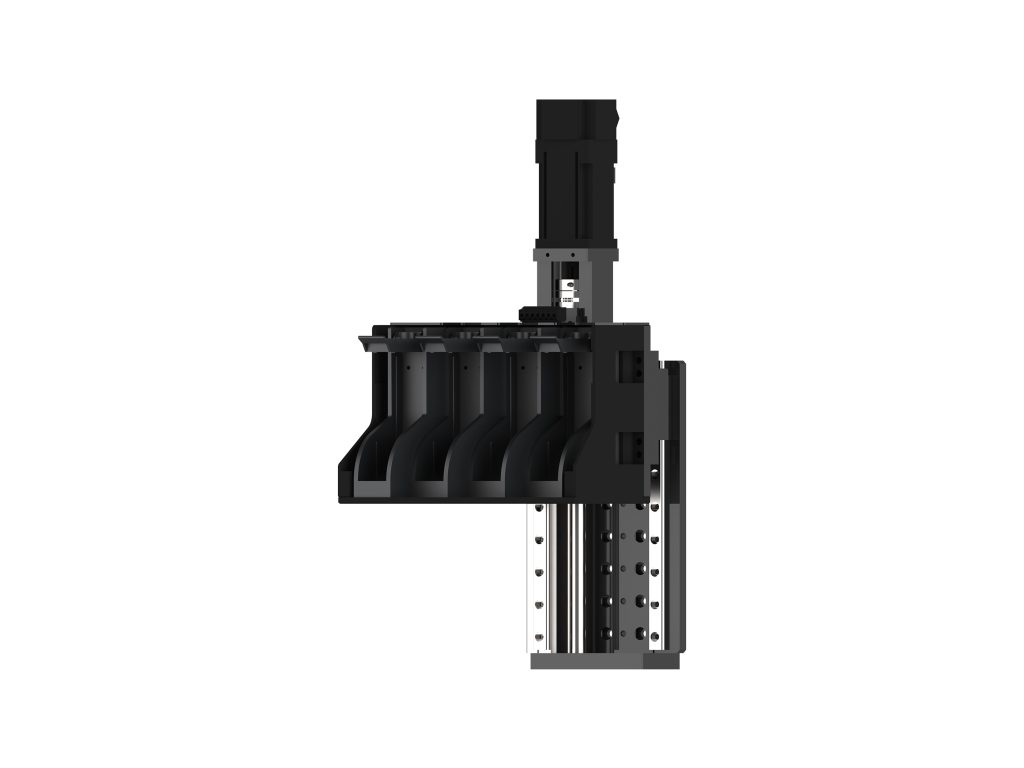
Untuk material serat gulung, disarankan menggunakan pisau bergelombang atau pisau runcing. Pisau bergelombang cocok untuk memotong serat gulung yang lebih tebal, mengurangi resistensi pemotongan; pisau runcing cocok untuk kontur halus. Jika peralatan dilengkapi dengan sistem ganti pisau otomatis (gudang pisau), dapat sangat mengurangi waktu ganti pisau, meningkatkan efisiensi produksi. Material bilah disarankan menggunakan paduan keras, umur pakai lebih lama.
II. Pengaturan Parameter Proses Pemotongan Karpet Serat Gulung
Pengaturan parameter yang wajar adalah kunci untuk menjamin kualitas dan efisiensi pemotongan. Parameter berikut berdasarkan pengalaman pemrosesan karpet serat gulung umum (ketebalan 15mm, lapisan belakang komposit kain non-anyaman), saat penggunaan aktual harus disesuaikan sedikit berdasarkan batch material dan kondisi peralatan.
1. Kecepatan Pemotongan
Disarankan kecepatan awal diatur pada 800-1200mm/s. Kecepatan terlalu cepat akan menyebabkan tepi potongan berbulu atau tidak terpotong; kecepatan terlalu lambat mempengaruhi efisiensi, dan mungkin karena gesekan panas menyebabkan tepi material meleleh. Untuk serat gulung dengan ketebalan lebih dari 20mm, disarankan diturunkan menjadi 600-800mm/s.
2. Frekuensi Getaran Bilah
Frekuensi getaran umumnya diatur pada 12000-15000 kali/menit. Semakin tinggi frekuensi, tepi potongan semakin halus, tetapi keausan bilah juga semakin cepat. Untuk serat gulung biasa, 12000 kali/menit sudah cukup; jika memotong karpet dengan pola kompleks, dapat ditingkatkan menjadi 15000 kali/menit untuk memastikan detail jelas.
3. Kedalaman Potong dan Tekanan Pisau
Kedalaman potong harus sedikit lebih besar dari ketebalan total material (misalnya ketebalan material 15mm, kedalaman potong diatur 16-17mm), memastikan terpotong sepenuhnya tetapi tidak terlalu masuk ke meja adsorpsi. Tekanan pisau (pneumatik atau elektrik) perlu disesuaikan berdasarkan kepadatan material, biasanya diatur pada 0.3-0.5MPa, dengan syarat material tidak bergeser dan bilah tidak bengkok saat pemotongan.
4. Tingkat Vakum Adsorpsi
Vakum disarankan dipertahankan pada -0.6 hingga -0.8bar. Gaya adsorpsi yang tidak cukup akan menyebabkan material bergeser selama pemotongan, menyebabkan penyimpangan dimensi; gaya adsorpsi terlalu besar dapat menyebabkan material terlalu terkompresi, mempengaruhi konsistensi kedalaman pemotongan. Untuk serat gulung dengan porositas sangat tinggi, dapat menutupi permukaan material dengan lapisan tipis film PET untuk membantu adsorpsi.
III. Teknik Pengoperasian dan Solusi Masalah Umum
1. Optimasi Tata Letak
Gunakan perangkat lunak pemotongan (seperti CAD/CAM atau perangkat lunak tata letak khusus) untuk tata letak otomatis, usahakan kontur karpet disusun bersarang, mengurangi limbah sudut. Untuk karpet simetris kiri-kanan, dapat menggunakan tata letak cermin, lebih meningkatkan tingkat pemanfaatan material. Biasanya, optimasi tata letak dapat meningkatkan tingkat pemanfaatan material dari 70% menjadi lebih dari 85%.
2. Urutan Pemotongan
Disarankan memotong lubang internal terlebih dahulu (seperti lubang klip pemasangan), kemudian memotong kontur luar. Dengan demikian dapat memanfaatkan integritas material untuk menjaga stabilitas adsorpsi, menghindari material longgar setelah kontur luar terpotong yang menyebabkan penurunan presisi pemotongan lubang internal.
3. Masalah Umum dan Solusi
- Tepi kasar: Periksa apakah bilah aus, tingkatkan frekuensi getaran atau turunkan kecepatan pemotongan secara tepat.
- Tidak terpotong: Tambah kedalaman potong atau tekanan pisau, periksa apakah bilah terpasang dengan benar.
- Material bergeser: Tingkatkan vakum, periksa apakah segel meja adsorpsi dalam kondisi baik, atau gunakan pita perekat untuk membantu fiksasi.
- Bilah patah: Turunkan kecepatan pemotongan, periksa apakah bilah terlalu menonjol, atau apakah material tercampur kotoran keras.
IV. Pemeliharaan dan Standar Keselamatan
Pemeliharaan rutin adalah dasar untuk menjamin operasi stabil peralatan dalam jangka panjang. Disarankan membersihkan meja dan rel setiap shift, memeriksa keausan bilah setiap minggu (biasanya perlu diganti atau diasah setelah pemotongan terus-menerus 8-12 jam), memeriksa status pelumasan rack and pinion transmisi setiap bulan. Pompa vakum perlu membersihkan filter secara berkala, mencegah serpihan serat gulung tersumbat. Dalam hal keselamatan, dilarang keras memasukkan tangan ke area pemotongan saat pengoperasian, peralatan harus dilengkapi dengan tombol darurat dan perlindungan kisi cahaya (opsional).
Singkatnya, pemilihan mesin pemotong karpet serat gulung perlu mempertimbangkan secara komprehensif karakteristik material, skala produksi, dan persyaratan presisi, sedangkan parameter proses yang wajar dan pengoperasian yang standar adalah kunci untuk memaksimalkan kinerja peralatan. Semoga panduan ini dapat memberikan bantuan nyata untuk praktik produksi Anda.