
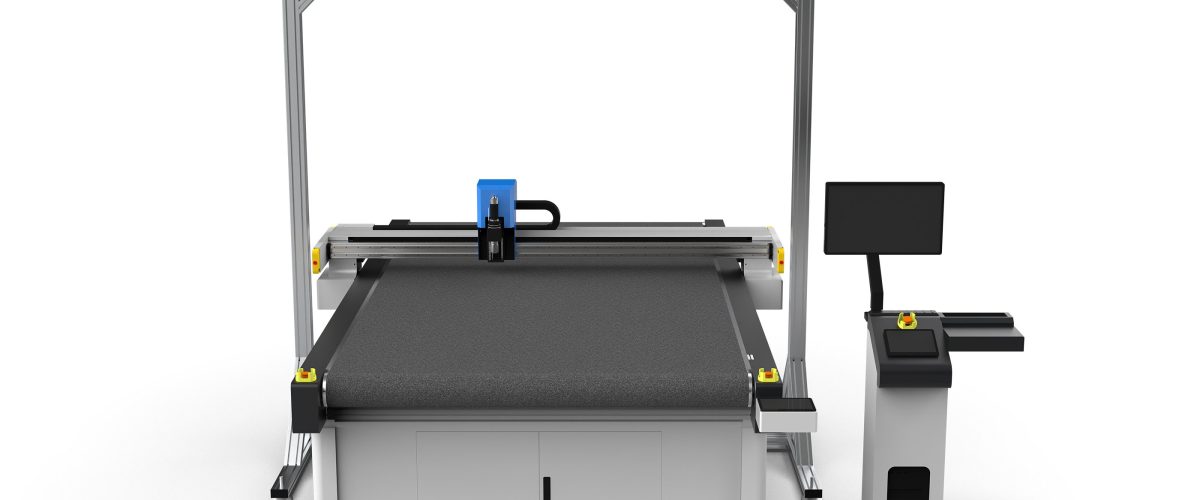
Masalah Industri Pemotongan Gasket Karet dan Pemilihan Peralatan
Gasket karet banyak digunakan di bidang otomotif, elektronik, penyegelan pipa, dan lain-lain, dengan material meliputi karet nitril (NBR), silikon (VMQ), karet fluor (FKM), etilena propilena diena monomer (EPDM), dan sebagainya. Metode pemotongan cetakan tradisional memerlukan pembuatan cetakan, siklus panjang, biaya tinggi, dan tidak ekonomis untuk pesanan kecil dengan banyak variasi. Mesin pemotong pisau bergetar (oscillating knife cutting machine) melakukan pemotongan dingin melalui bilah pisau yang bergetar frekuensi tinggi, tanpa cetakan, langsung memotong berdasarkan data CAD, menjadi solusi pilihan untuk pemrosesan gasket karet.
Namun, material karet memiliki karakteristik elastisitas tinggi, kekerasan rendah, dan mudah berubah bentuk, sehingga saat pemotongan sering muncul masalah seperti bilah pisau lengket, gerinda pada potongan, dan penyimpangan dimensi. Pemilihan yang tidak tepat akan menyebabkan efisiensi rendah dan tingkat produk baik yang rendah. Artikel ini memberikan panduan praktis dari aspek parameter peralatan, poin proses, dan masalah umum.
Parameter Kinerja Kunci Mesin Pemotong Gasket Karet
Saat memilih peralatan, perlu memperhatikan parameter berikut untuk memastikan memenuhi kebutuhan pemrosesan gasket karet.
1. Akurasi Pemotongan dan Akurasi Pengulangan Posisi
Gasket karet biasanya memerlukan toleransi dimensi dalam ±0,1mm, untuk aplikasi presisi tinggi perlu mencapai ±0,05mm. Akurasi pengulangan posisi peralatan harus ≤0,02mm untuk menjamin konsistensi batch. Model dengan motor servo + transmisi ulir presisi lebih baik daripada motor stepper.
2. Frekuensi Getaran dan Langkah
Pisau bergetar memotong melalui getaran naik-turun frekuensi tinggi, frekuensi biasanya 1000-3000 kali/menit, langkah dapat disesuaikan (0,5-5mm). Saat memotong karet, disarankan frekuensi 2000-2500 kali/menit, langkah 1-2mm. Frekuensi terlalu rendah menyebabkan resistensi pemotongan besar, potongan kasar; frekuensi terlalu tinggi dapat menyebabkan material meleleh (untuk beberapa karet).
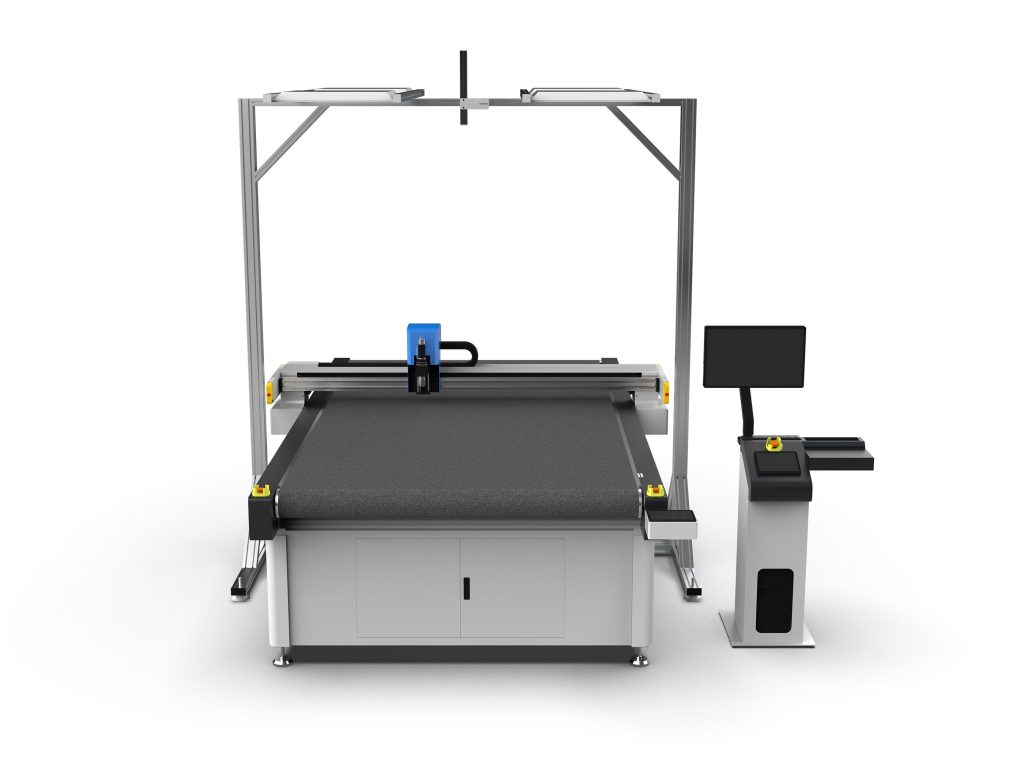
3. Jenis dan Material Bilah Pisau
Untuk karet, bilah pisau yang umum digunakan:
- Pisau runcing bergetar: Cocok untuk gasket karet tipis (ketebalan ≤3mm), potongan halus.
- Pisau bulat bergetar: Cocok untuk karet tebal (3-10mm), resistensi pemotongan kecil, tetapi radius sudut dalam terbatas.
- Pisau pneumatik: Untuk karet kekerasan tinggi atau material komposit, gaya potong besar.
Material bilah pisau disarankan karbida (baja tungsten), ketahanan aus baik, umur panjang. Saat memotong silikon, disarankan menggunakan bilah pisau berlapis (seperti lapisan Teflon) untuk mengurangi lengket.
4. Kecepatan Pemotongan dan Percepatan
Kecepatan pemotongan karet tidak boleh terlalu cepat, umumnya dikontrol pada 50-200mm/s. Kecepatan terlalu cepat menyebabkan potongan robek dan dimensi melebihi toleransi. Peralatan harus memiliki fungsi interpolasi busur dan perlambatan sudut untuk menjamin kualitas pada sudut tajam. Percepatan disarankan ≥500mm/s² untuk meningkatkan efisiensi.
5. Platform Hisap dan Zona Vakum
Material karet lembut, saat pemotongan perlu fiksasi kuat. Platform hisap vakum adalah konfigurasi wajib, gaya hisap ≥-80kPa. Untuk gasket ukuran kecil, disarankan menggunakan hisap terpisah, hanya mengaktifkan vakum area pemotongan untuk menghindari deformasi material. Permukaan platform harus rata dan keras (seperti aluminium paduan anodisasi) untuk mencegah goresan.
6. Pendinginan Pisau dan Tindakan Anti Lengket
Saat memotong beberapa karet (seperti karet belum divulkanisasi), bilah pisau mudah lengket. Dapat memilih dudukan pisau dengan pendingin udara, atau menerapkan pelumasan mikro (seperti semprotan minyak silikon). Beberapa model kelas atas dilengkapi pisau ultrasonik, mengurangi gesekan melalui getaran frekuensi tinggi, cocok untuk material yang sangat lengket.
Rekomendasi Parameter Proses Pemotongan Gasket Karet
Parameter berikut berdasarkan pemotongan pisau bergetar untuk material karet umum (kekerasan 50-80 Shore A, ketebalan 1-5mm), sebagai referensi.
- Frekuensi getaran: 2000-2500 kali/menit
- Langkah getaran: 1,0-1,5mm
- Kecepatan pemotongan: 80-150mm/s (segmen lurus), turunkan ke 30-50mm/s di sudut
- Panjang bilah pisau keluar: 0,5-1mm lebih dari ketebalan material
- Hisap vakum: -70 hingga -90kPa
- Sudut bilah pisau: Pisau runcing 15°-20° (material tipis), pisau bulat tanpa sudut
Parameter aktual perlu disesuaikan berdasarkan kekerasan material, ketebalan, dan kinerja peralatan. Disarankan untuk melakukan uji potong terlebih dahulu, memeriksa dimensi dengan proyektor atau pengukur gambar, dan mengoptimalkan secara bertahap.
Masalah Pemotongan Umum dan Solusinya
Masalah 1: Potongan bergerinda atau robek
Penyebab: Bilah pisau tumpul, frekuensi getaran terlalu rendah, kecepatan pemotongan terlalu cepat, material tidak tertekan dengan kuat.
Solusi: Ganti bilah pisau; tingkatkan frekuensi getaran ke 2500 kali/menit; turunkan kecepatan pemotongan ke 80mm/s; periksa apakah hisap vakum efektif, tambahkan roda penekan material.
Masalah 2: Bilah pisau lengket karet
Penyebab: Kandungan karet mentah tinggi, suhu bilah pisau naik, tanpa pendinginan.
Solusi: Gunakan bilah pisau berlapis; aktifkan pendingin udara; turunkan frekuensi getaran untuk mengurangi panas gesekan; oleskan bedak talk pada permukaan bilah pisau (tindakan sementara).
Masalah 3: Penyimpangan dimensi melebihi toleransi
Penyebab: Pegas balik material, kompensasi pisau tidak diatur, platform tidak rata.
Solusi: Tambahkan kompensasi radius pisau di CAD (biasanya 0,1-0,2mm); pastikan kerataan platform ≤0,1mm/m; untuk karet sangat elastis, dapat menurunkan kecepatan pemotongan untuk mengurangi deformasi material.
Masalah 4: Deformasi pemotongan lubang kecil
Penyebab: Diameter lubang lebih kecil dari lebar bilah pisau, gaya hisap tidak cukup.
Solusi: Pilih bilah pisau yang lebih sempit (seperti lebar 0,6mm); gunakan metode pemotongan spiral; tambahkan hisap vakum lokal; untuk lubang dengan diameter <2mm, disarankan menggunakan laser atau pemotongan punch.
Poin Pemeliharaan dan Perawatan Peralatan
Pemeliharaan rutin dapat memperpanjang umur peralatan dan menjamin akurasi pemotongan.
- Harian: Bersihkan platform dan dudukan pisau, periksa keausan bilah pisau (amati mata pisau dengan kaca pembesar), bersihkan lubang hisap vakum.
- Mingguan: Periksa pelumasan sabuk transmisi/ulir, bersihkan rel pemandu, kalibrasi titik asal.
- Bulanan: Periksa sikat karbon motor getaran (jika ada), uji gaya hisap, verifikasi akurasi pemotongan (uji potong lingkaran standar).
- Manajemen bilah pisau: Buat catatan umur bilah pisau, biasanya umur bilah karbida untuk memotong karet adalah 8-12 jam (kerja terus-menerus), ganti tepat waktu setelah aus.
Saran Pemilihan dan Kesimpulan
Saat membeli mesin pemotong gasket karet, prioritaskan konfigurasi berikut:
- Penggerak servo + ulir presisi, akurasi pengulangan posisi ≤0,02mm;
- Rentang frekuensi getaran yang dapat disesuaikan 1000-3000 kali/menit;
- Platform hisap vakum dengan kontrol zona;
- Mendukung kompensasi radius pisau dan perlambatan busur;
- Opsi pendingin udara atau pisau ultrasonik.
Untuk pelat karet dengan ketebalan lebih dari 10mm, disarankan menggunakan pemotongan water jet tekanan tinggi atau laser; untuk lubang kecil presisi tinggi, dapat mempertimbangkan proses kombinasi. Mesin pemotong pisau bergetar memiliki keunggulan signifikan dalam produksi gasket karet batch menengah-kecil dengan banyak variasi, pemilihan dan optimasi proses yang tepat dapat mencapai akurasi ±0,1mm, efisiensi meningkat lebih dari 50% dibandingkan pemotongan cetakan.
Sebelum pembelian aktual, pastikan memberikan sampel material kepada pemasok peralatan untuk uji potong, verifikasi kualitas potongan dan akurasi dimensi. Juga pertimbangkan skalabilitas peralatan, seperti apakah mendukung penambahan posisi visual CCD, pergantian pisau otomatis, dan fungsi lainnya.