
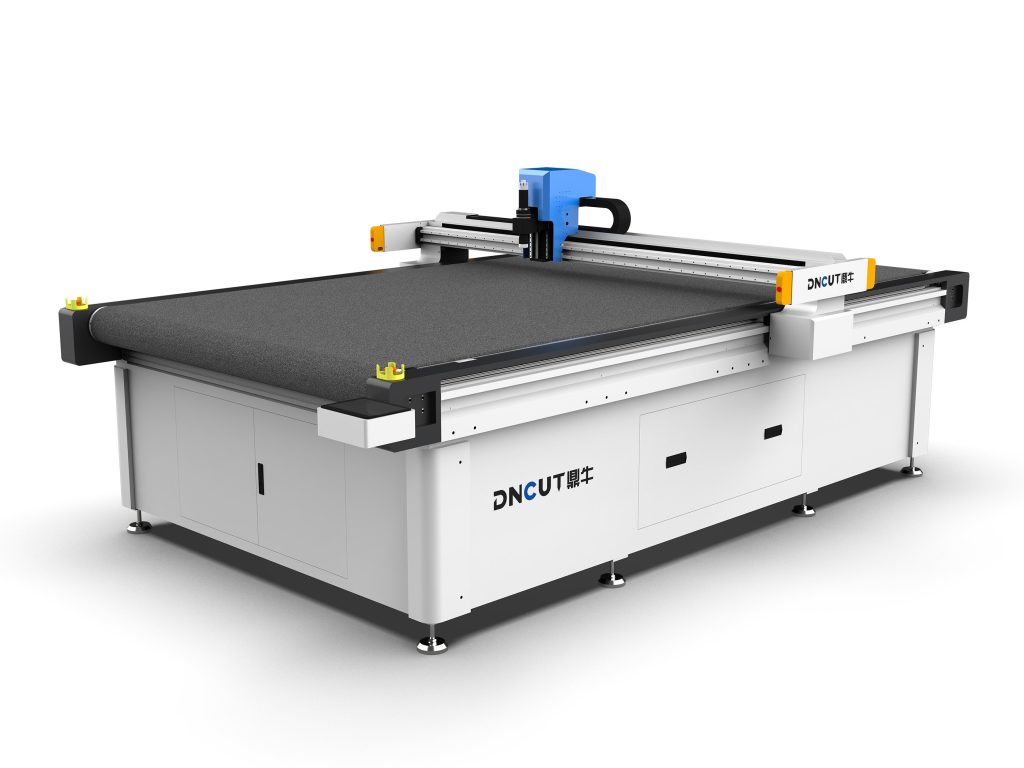
- 振动刀适合0.2-60mm软性材料,断面干净无热影响,可切真皮、泡棉、PP波纹板等。
- 激光适合亚克力等硬质材料,但软性材料易烧焦硬化,PVC等会产生有害气体。
- 冲裁大批量单一版型成本最优,但开模费高、周期长,换款不灵活。
- 选型三维度:看材料热敏感性、看批量大小、看品质要求与异形精度。
- 成熟工厂常振动刀与冲裁并用,打样翻单走振动刀,爆款大单走冲裁。
- 拿不准时寄样试切,用实际材料对比振动刀与激光或冲裁效果最可靠。
三种工艺的本质差异
振动刀是物理切割,激光是热切割,冲裁是模具成型。工艺本质决定了适用边界:
- 振动刀:软性材料通用性强,断面干净无热影响,适合真皮、超纤、织物、复合棉、泡棉、PP 波纹板等 0.2-60mm 材料;
- 激光:适合亚克力、薄板等需热切的硬质材料,软性材料易烧焦硬化、有烟味,部分材料(如 PVC)还会产生有害气体;
- 冲裁:大批量单一版型成本最优,但开模费高、周期长,换款不灵活,多层小批量场景不经济。
三维度选型框架
一看材料:含 PVC 或对热敏感的材料避开激光;二看批量:打样与中小批量优先振动刀,超大单款批量评估冲裁;三看品质:外观件与精密异形件优先振动刀 + 视觉定位。
组合使用是常态
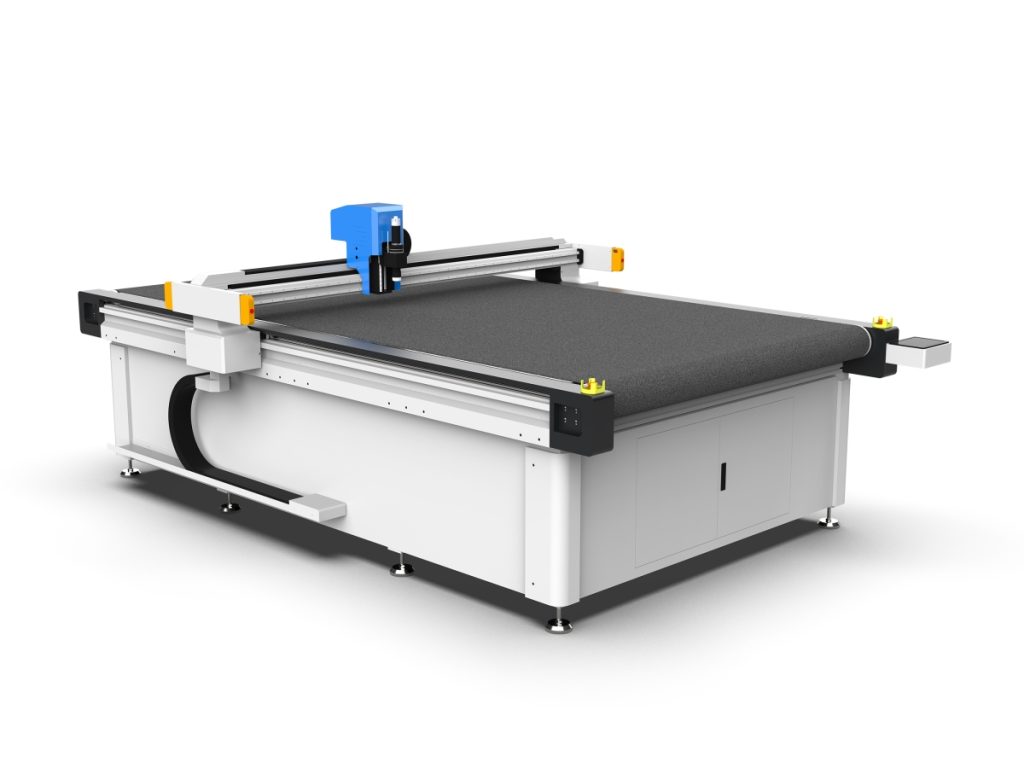
成熟工厂往往振动刀与冲裁并用:打样、翻单、多款小批量走振动刀,爆款稳定大单走冲裁,两者互补而非替代。拿不准时,最简单的方法是寄样让工程师用实际材料做对比试切。
FAQ
振动刀和激光切割软性材料有什么区别?
振动刀是物理切割,无热影响,断面干净;激光是热切割,软性材料易烧焦硬化并产生烟味,部分材料释放有害气体。
什么情况下应该选择冲裁工艺?
冲裁适合大批量单一版型生产,成本最优;但开模费高、周期长,换款不灵活,多层小批量场景不经济。
含PVC的材料为什么不能选激光切割?
含PVC材料激光切割会产生有害气体,且热影响导致边缘烧焦硬化,因此应避开激光,优先选振动刀物理切割。
打样和小批量生产优先选哪种裁切工艺?
打样与中小批量优先选振动刀,无需开模、换款灵活,且能保证断面质量,适合多款小批量快速响应。
振动刀和冲裁可以组合使用吗?
可以,成熟工厂常两者并用:打样、翻单、多款小批量走振动刀,爆款稳定大单走冲裁,互补而非替代。
延伸阅读
关键技术参数
- 振动刀切割厚度范围:0.2-60 mm
- 激光切割亚克力典型厚度:0.5-30 mm
- 冲裁模具开模费范围:5000-50000 %
- 振动刀切割精度:±0.1 mm
- 激光切割软性材料烧焦率:30 %