
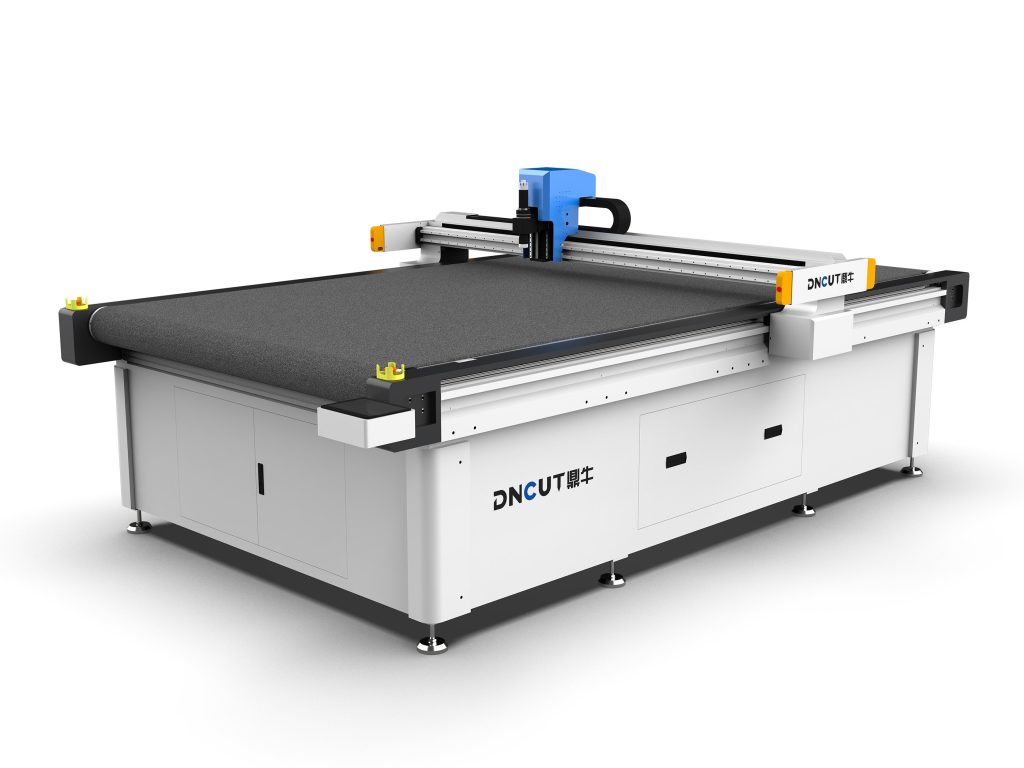
- 振動刀は0.2-60mmの軟性材料に適しており、切断面はきれいで熱影響がなく、本革、フォーム、PP段ボール板などを切断できます。
- レーザーはアクリルなどの硬質材料に適していますが、軟性材料は焦げて硬化しやすく、PVCなどは有害ガスが発生します。
- 打ち抜きは大量生産の単一型番でコスト最適ですが、金型費が高く、期間が長く、型番変更に柔軟性がありません。
- 選定の3次元:材料の熱感受性、ロットサイズ、品質要求と異形精度を見ます。
- 成熟した工場では振動刀と打ち抜きを併用し、試作やリピートは振動刀、爆款の大量注文は打ち抜きで対応します。
- 判断に迷う場合はサンプルを送って試し切りし、実際の材料で振動刀とレーザーまたは打ち抜きの効果を比較するのが最も信頼できます。
3つの工法の本質的な違い
振動刀は物理切断、レーザーは熱切断、打ち抜きは金型成形です。工法の本質が適用範囲を決めます:
- 振動刀:軟性材料の汎用性が高く、切断面はきれいで熱影響がなく、本革、超細繊維、織物、複合綿、フォーム、PP段ボール板など0.2-60mmの材料に適しています;
- レーザー:アクリル、薄板など熱切断が必要な硬質材料に適していますが、軟性材料は焦げて硬化しやすく、煙の臭いがあり、一部の材料(PVCなど)は有害ガスも発生します;
- 打ち抜き:大量生産の単一型番でコスト最適ですが、金型費が高く、期間が長く、型番変更に柔軟性がなく、多層小ロットの場面では経済的ではありません。
3次元選定フレームワーク
一つ目は材料を見る:PVC を含む材料や熱に敏感な材料はレーザーを避ける;二つ目はロット数を見る:試作と中小ロットは振動刀を優先し、超大ロットの単一品番は打ち抜きを評価する;三つ目は品質を見る:外観部品と精密異形部品は振動刀+ビジョン位置決めを優先する。
組み合わせでの使用は常態
成熟した工場では振動刀と打ち抜きを併用するのが一般的である:試作、リピート注文、多品種小ロットは振動刀で、爆発的に売れる安定した大ロットは打ち抜きで、両者は代替ではなく補完の関係にある。判断に迷う場合、最も簡単な方法はサンプルを送り、エンジニアが実際の材料で比較試し切りを行うことである。
FAQ
振動刀とレーザー切断の軟性材料における違いは何ですか?
振動刀は物理的な切断であり、熱影響がなく、断面はきれいである;レーザーは熱切断であり、軟性材料は焦げて硬化しやすく、煙の臭いが発生し、一部の材料は有害ガスを放出する。
どのような場合に打ち抜き工法を選ぶべきですか?
打ち抜きは大量の単一型番生産に適しており、コストが最適です。しかし、金型製作費が高く、期間が長く、型番変更が柔軟でなく、多層小ロットの場面では経済的ではありません。
PVCを含む材料でレーザー切断を選べないのはなぜですか?
PVCを含む材料のレーザー切断は有害ガスを発生し、熱影響によりエッジが焦げて硬化するため、レーザーを避け、振動刀による物理切断を優先すべきです。
試作と小ロット生産ではどの裁断プロセスを優先すべきですか?
試作と中小ロットでは振動刀を優先します。金型不要で型番変更が柔軟であり、断面品質も確保できるため、多品種小ロットの迅速な対応に適しています。
振動刀と打ち抜きは組み合わせて使用できますか?
可能です。成熟した工場ではしばしば両者を併用します。試作、リピート注文、多品種小ロットは振動刀、安定した大ロットの売れ筋は打ち抜きで対応し、補完関係であり代替ではありません。
関連記事
主要技術パラメータ
- 振動刀裁切厚さ範囲:0.2-60 mm
- レーザー裁切アクリルの代表的な厚さ:0.5-30 mm
- 打ち抜き金型の型開き費用範囲:5000-50000 %
- 振動刀裁切精度:±0.1 mm
- レーザー裁切軟質材料の焦げ率:30 %