
Máquina de corte de placa de cristal: guia completo da seleção ao processo
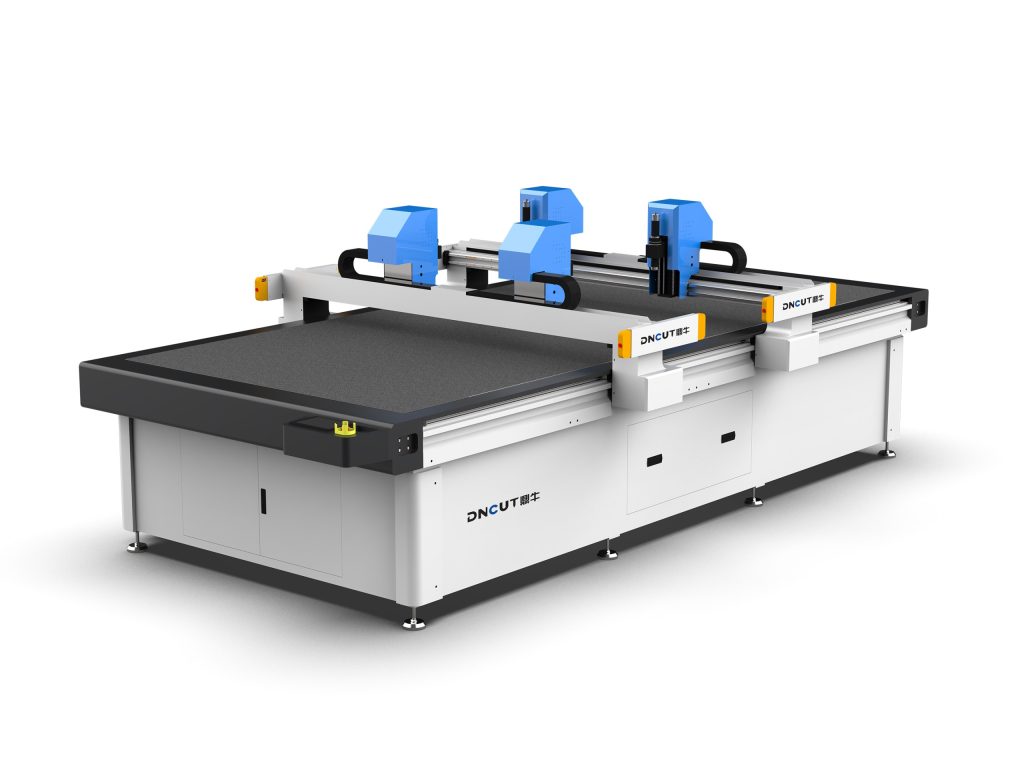
A placa de cristal (geralmente referindo-se a placa de acrílico/PMMA, placa de PC ou placa de PVC), devido à sua alta transparência, resistência às intempéries e facilidade de processamento, é amplamente utilizada em sinalização publicitária, móveis, caixas de luz, protetores e outros campos. Os métodos tradicionais de corte manual ou serragem apresentam problemas como baixa precisão, bordas rugosas e grande desperdício de material. A máquina de corte com faca oscilante (também chamada de máquina de corte de placa de cristal) realiza corte a frio através de lâminas com vibração de alta frequência, sem influência térmica, sem poeira e com corte suave, tornando-se o equipamento mainstream para o processamento de placas de cristal. Este artigo abordará seleção de equipamentos, parâmetros de processo, técnicas de operação e manutenção, fornecendo orientações práticas aplicáveis.
I. Tipos principais e critérios de seleção da máquina de corte de placa de cristal
1.1 Classificação por princípio de corte
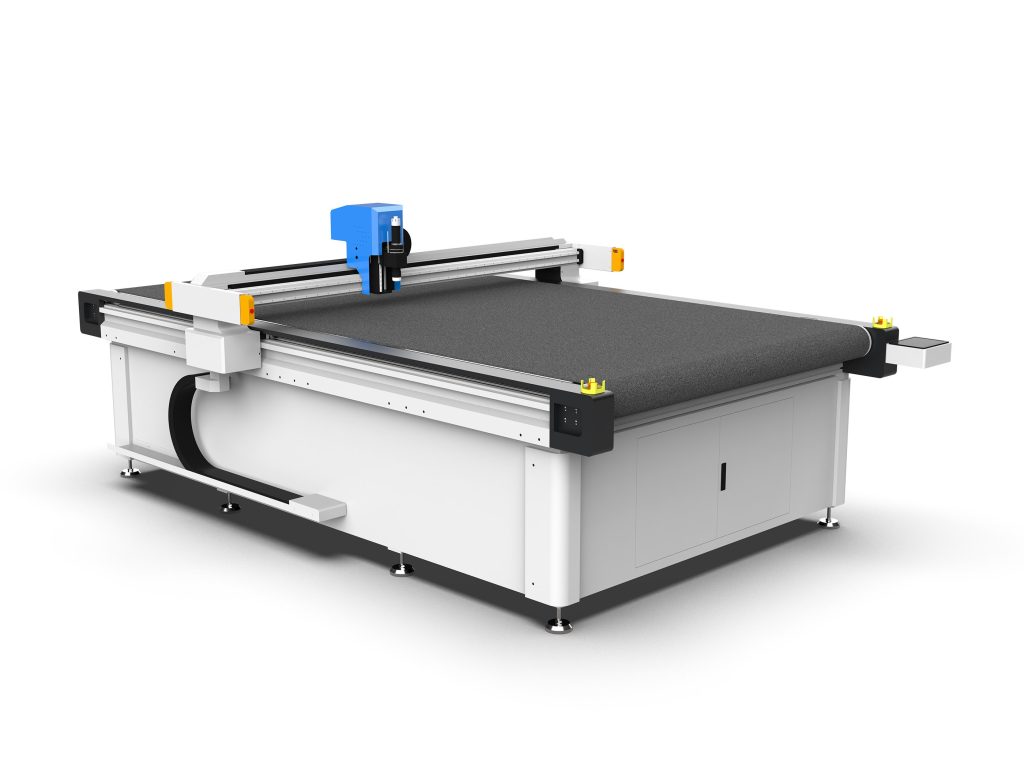
- Máquina de corte com faca oscilante: a lâmina vibra verticalmente em alta frequência de milhares de vezes por minuto (geralmente 1000-10000 vezes/minuto); durante o corte, o material não se deforma e não queima. Adequada para placas de cristal com espessura de 0,5-10mm, boa perpendicularidade do corte, podendo ser equipada com diversos tipos de cabeçotes (como faca pontiaguda de 45°, 30°).
- Máquina de corte por arraste: lâmina fixa, corte por arraste mecânico, adequada para placas finas (≤3mm) e gráficos simples, baixo custo, mas precisão ligeiramente inferior.
- Máquina de corte a laser: corte térmico, as bordas amarelam e geram gases tóxicos, não recomendada para placas de cristal transparentes, especialmente para placas de PC que carbonizam facilmente.
Para placas de cristal, a máquina de corte com faca oscilante é a primeira escolha, pois sua característica de corte a frio mantém a transparência original do material e não gera fumaça ou poeira.
1.2 Parâmetros-chave de seleção
- Área de corte efetiva (幅面): escolher de acordo com as dimensões comuns das placas, como 1300×2500mm, 1600×3000mm, etc. Para processar placas publicitárias de grande formato, recomenda-se modelos acima de 1600×3000mm.
- Espessura de corte: a máquina de corte com faca oscilante geralmente corta de 0,5-10mm, alguns modelos pesados podem chegar a 15mm. Acima de 10mm recomenda-se usar fresadora CNC ou serragem.
- Precisão de posicionamento: a precisão de repetição de posicionamento (重复定位精度) deve ser ≤0,05mm, garantindo consistência no corte em lote.
- Modo de transmissão: pinhão e cremalheira (alta velocidade, curso longo) ou correia sincronizadora (alta precisão, baixo ruído). Para corte de precisão de placas de cristal, recomenda-se pinhão e cremalheira retificados + guias lineares.
- Sistema de controle: os principais são DSP ou baseados em PC, com suporte a formatos HPGL, DXF, PLT, com funções de layout automático e retomada de corte.
- Mesa de adsorção: adsorção a vácuo por zonas, garantindo que placas finas não se movam durante o corte. Para placas finas de 0,5-2mm, é necessária bomba de vácuo de alto vácuo.
II. Configuração e otimização de parâmetros de processo
2.1 Seleção e ângulo da lâmina
- Faca pontiaguda de 45°: tipo universal, adequada para linhas retas e curvas simples, espessura de corte 0,5-5mm.
- Faca pontiaguda de 30°: para padrões finos, arcos de pequeno raio (R≤2mm), mas a ponta desgasta facilmente, sendo necessário reduzir a velocidade de corte.
- Faca circular: adequada para placas espessas (5-10mm) e cortes retos longos, reduzindo a resistência ao corte.
Recomenda-se material de metal duro ou aço rápido para a lâmina, com dureza acima de HRC60 e longa vida útil.
2.2 Frequência de vibração e velocidade de corte
Quanto maior a frequência de vibração, mais suave o corte, mas o desgaste da lâmina acelera. Para placa de acrílico de 3mm, recomenda-se frequência de 8000-12000 vezes/minuto e velocidade de corte de 800-1500mm/s. Velocidade excessiva causa marcas de serra no corte; muito lenta reduz a eficiência. No ajuste real, primeiro teste com velocidade média, observe a qualidade da superfície de corte e depois ajuste gradualmente.
2.3 Pressão de descida e compensação
A pressão de descida deve ser ajustada conforme a espessura da placa: placa de 0,5-1mm, pressão 0,1-0,2MPa; placa de 2-3mm, 0,2-0,4MPa; acima de 5mm, 0,4-0,6MPa. Pressão excessiva pode entortar a lâmina ou rachar o material. Ao mesmo tempo, configurar a compensação da ferramenta no software (geralmente 0,05-0,1mm) para compensar a largura da lâmina.
2.4 Adsorção e fixação
Antes do corte, certifique-se de ativar a adsorção a vácuo para garantir que a placa esteja bem aderida à mesa. Para peças pequenas, pode-se adicionar faixas de pressão auxiliares ou usar fixadores especiais. Durante o corte, evite pressionar a placa com as mãos para prevenir deslocamento.
III. Fluxo de operação e solução de problemas comuns
3.1 Fluxo de operação padrão
- Verificar se a lâmina está afiada e instalada firmemente.
- Limpar a mesa, garantindo ausência de resíduos.
- Colocar a placa plana sobre a mesa, ativar a adsorção e verificar empenamento.
- Importar o arquivo de corte e configurar parâmetros (velocidade, frequência, pressão).
- Realizar corte de teste, verificar qualidade do corte e precisão dimensional.
- Corte em lote, com inspeção periódica por amostragem.
- Após o corte, desligar a adsorção, retirar a peça e limpar a mesa.
3.2 Problemas comuns e soluções
- Corte esbranquiçado ou com rebarbas: lâmina desgastada ou frequência de vibração muito baixa. Substituir a lâmina ou aumentar a frequência para acima de 10000 vezes/minuto.
- Corte incompleto: pressão de descida insuficiente ou comprimento de avanço da lâmina insuficiente. Aumentar a pressão ou ajustar a extensão da ponta (geralmente 3-5mm).
- Deslocamento do material: força de adsorção insuficiente ou placa empenada. Verificar bomba de vácuo, vedações ou usar fita dupla face para fixação auxiliar.
- Desvio dimensional de corte: folga na transmissão ou compensação da ferramenta não configurada. Calibrar a folga do pinhão e cremalheira e configurar corretamente o valor de compensação no software.
- Quebra da lâmina: velocidade de avanço muito rápida ou impurezas duras. Reduzir a velocidade de avanço e limpar a superfície da placa.
IV. Manutenção e normas de segurança
4.1 Manutenção diária
- Limpar a mesa e as guias a cada turno, removendo cavacos.
- Verificar semanalmente o desgaste da lâmina e substituir quando necessário.
- Lubrificar mensalmente as guias lineares e o pinhão e cremalheira (usar graxa à base de lítio).
- Verificar trimestralmente o filtro da bomba de vácuo, limpar ou substituir.
- Calibrar periodicamente a precisão do equipamento (usar teste com círculo ou quadrado padrão).
4.2 Precauções de segurança
- É proibido usar luvas durante a operação, para evitar que sejam puxadas pela lâmina.
- Ao substituir a lâmina, usar luvas anticorte e ferramentas especiais.
- Durante a operação do equipamento, manter todas as partes do corpo longe das partes móveis.
- Garantir bom aterramento, evitando acúmulo de eletricidade estática.
- Ao cortar placa de PC, atentar para a ventilação, evitando inalação de poeira (embora o corte a frio gere pouquíssima poeira, ainda é necessária proteção).
V. Casos de aplicação e análise de benefícios
Tomando como exemplo uma empresa de sinalização publicitária, que utiliza uma máquina de corte com faca oscilante de 1600×3000mm para processar placa de acrílico de 3mm, velocidade de corte de 1200mm/s, frequência de vibração de 10000 vezes/minuto, o corte não necessita de polimento e pode ser usado diretamente. Comparado à serragem tradicional, a eficiência aumentou 3 vezes, a taxa de utilização de material aumentou 15% e não há poluição por poeira. O período de retorno do investimento no equipamento é de cerca de 6-12 meses.
Resumo: a seleção da máquina de corte de placa de cristal deve considerar abrangentemente a área de trabalho (幅面), espessura, precisão e sistema de controle; os parâmetros de processo devem ser otimizados de acordo com a espessura do material e o tipo de lâmina; a manutenção diária e a operação segura são fundamentais para garantir a vida útil do equipamento e a segurança do pessoal. Através de seleção científica e ajuste fino, a máquina de corte de placa de cristal pode melhorar significativamente a qualidade do processamento e a eficiência da produção.