
Mesin Pemotong Papan Kristal: Panduan Lengkap dari Pemilihan hingga Proses
Papan kristal (biasanya merujuk pada papan akrilik/PMMA, papan PC, atau papan PVC) karena transparansinya yang tinggi, ketahanan cuaca, dan kemudahan pemrosesan, banyak digunakan dalam bidang tanda iklan, furnitur, kotak lampu, pelindung, dan lain-lain. Metode pemotongan manual tradisional atau penggergajian memiliki masalah seperti presisi rendah, tepi kasar, dan pemborosan material yang besar. Mesin pemotong pisau osilasi (juga disebut mesin pemotong papan kristal) melakukan pemotongan dingin melalui bilah pisau yang bergetar frekuensi tinggi, tanpa pengaruh panas, tanpa debu, potongan halus, dan telah menjadi peralatan utama untuk pemrosesan papan kristal. Artikel ini akan membahas pemilihan peralatan, parameter proses, teknik pengoperasian, dan perawatan, memberikan panduan praktis yang dapat diterapkan.
I. Jenis Inti dan Dasar Pemilihan Mesin Pemotong Papan Kristal
1.1 Klasifikasi berdasarkan Prinsip Pemotongan
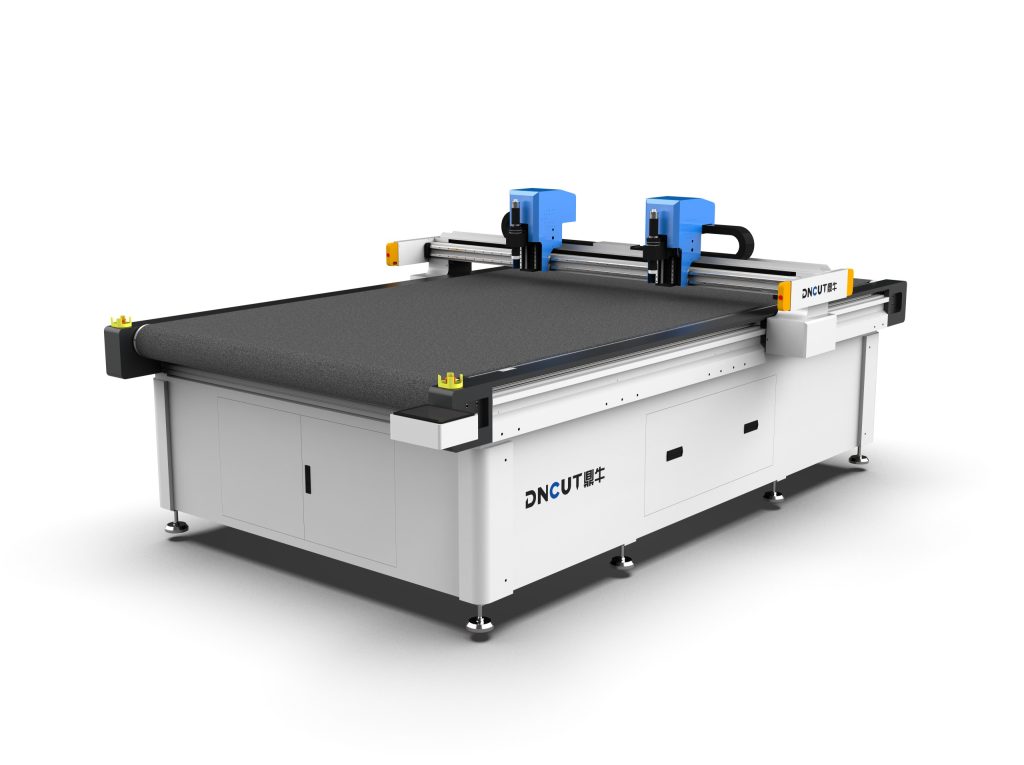
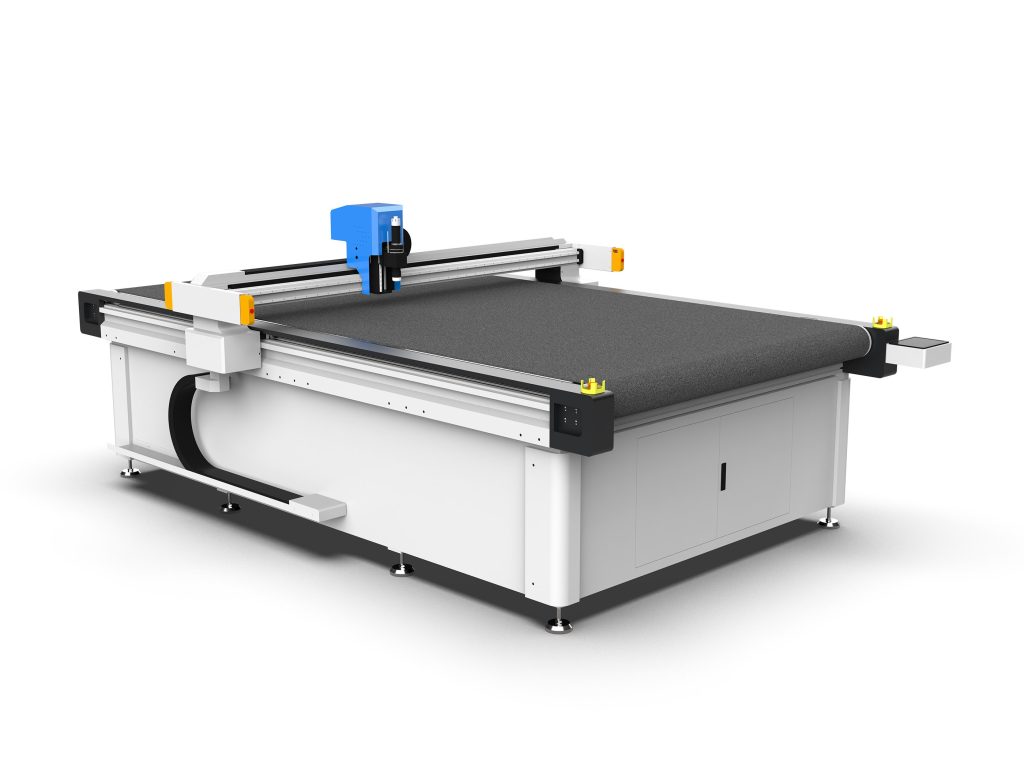
- Mesin pemotong pisau osilasi: Bilah pisau bergetar naik-turun dengan frekuensi tinggi ribuan kali per menit (biasanya 1000-10000 kali/menit), material tidak berubah bentuk saat pemotongan, tidak terbakar. Cocok untuk papan kristal dengan ketebalan 0,5-10mm, vertikalitas potongan baik, dapat dilengkapi dengan berbagai kepala pisau (seperti pisau tajam 45°, 30°).
- Mesin pemotong pisau seret: Bilah pisau tetap, mengandalkan tarikan mekanis untuk memotong, cocok untuk pelat tipis (≤3mm) dan pola sederhana, biaya rendah tetapi presisi sedikit lebih rendah.
- Mesin pemotong laser: Pemotongan panas, tepi akan menguning, menghasilkan gas beracun, tidak direkomendasikan untuk papan kristal transparan, terutama untuk papan PC yang mudah terkarbonisasi.
Untuk papan kristal, mesin pemotong pisau osilasi adalah pilihan utama, karena karakteristik pemotongan dinginnya dapat mempertahankan transparansi asli material, dan tanpa asap debu.
1.2 Parameter Pemilihan Kunci
- Area pemotongan efektif: Pilih sesuai ukuran pelat umum, seperti 1300×2500mm, 1600×3000mm, dll. Jika memproses papan iklan berukuran besar, disarankan memilih model di atas 1600×3000mm.
- Ketebalan pemotongan: Mesin pemotong pisau osilasi biasanya dapat memotong 0,5-10mm, beberapa model tugas berat dapat mencapai 15mm. Di atas 10mm disarankan menggunakan mesin ukir CNC atau penggergajian.
- Akurasi posisi: Akurasi posisi berulang harus ≤0,05mm, memastikan konsistensi pemotongan batch.
- Metode transmisi: Rack dan pinion (kecepatan tinggi, langkah panjang) atau sabuk sinkron (presisi tinggi, kebisingan rendah). Untuk pemotongan presisi papan kristal, disarankan rack dan pinion kelas gerinda + rel pemandu linier.
- Sistem kontrol: Utama adalah sistem DSP atau berbasis PC, mendukung format HPGL, DXF, PLT, memiliki fungsi tata letak otomatis, pemotongan lanjutan dari titik putus.
- Meja hisap: Hisap vakum terpartisi, memastikan pelat tipis tidak bergerak selama pemotongan. Untuk pelat tipis 0,5-2mm, diperlukan pompa hisap tekanan negatif tinggi.
II. Pengaturan dan Optimasi Parameter Proses
2.1 Pemilihan Bilah Pisau dan Sudut
- Pisau tajam 45°: Tipe umum, cocok untuk garis lurus dan kurva sederhana, ketebalan pemotongan 0,5-5mm.
- Pisau tajam 30°: Untuk pola halus, busur radius kecil (R≤2mm), tetapi ujung pisau mudah aus, perlu mengurangi kecepatan pemotongan.
- Pisau bulat: Cocok untuk pelat tebal (5-10mm) dan pemotongan garis lurus panjang, mengurangi resistensi pemotongan.
Material bilah pisau disarankan karbida atau baja kecepatan tinggi, kekerasan HRC60 ke atas, umur panjang.
2.2 Frekuensi Getaran dan Kecepatan Pemotongan
Semakin tinggi frekuensi getaran, semakin halus potongan, tetapi keausan bilah pisau dipercepat. Untuk papan akrilik 3mm, frekuensi yang disarankan 8000-12000 kali/menit, kecepatan pemotongan 800-1500mm/s. Kecepatan terlalu cepat menyebabkan pola gerigi pada potongan, terlalu lambat efisiensi rendah. Saat pengaturan aktual, coba potong dengan kecepatan sedang terlebih dahulu, amati kualitas permukaan potong, lalu sesuaikan secara bertahap.
2.3 Tekanan Turun Pisau dan Kompensasi
Tekanan turun pisau perlu disesuaikan berdasarkan ketebalan pelat: pelat 0,5-1mm, tekanan 0,1-0,2MPa; pelat 2-3mm, 0,2-0,4MPa; di atas 5mm, 0,4-0,6MPa. Tekanan terlalu besar mudah menyebabkan bilah pisau bengkok atau material retak. Pada saat yang sama, atur kompensasi alat di perangkat lunak (biasanya 0,05-0,1mm), untuk mengimbangi lebar bilah pisau.
2.4 Hisap dan Fiksasi
Sebelum pemotongan pastikan mengaktifkan hisap vakum, memastikan pelat menempel erat dengan meja. Untuk benda kerja berukuran kecil, dapat menambahkan strip penekan tambahan atau menggunakan penjepit khusus. Hindari menekan pelat dengan tangan selama pemotongan, untuk mencegah pergeseran.
III. Prosedur Operasi dan Solusi Masalah Umum
3.1 Prosedur Operasi Standar
- Periksa apakah bilah pisau tajam, pemasangan kokoh.
- Bersihkan meja, pastikan tidak ada serpihan.
- Letakkan pelat rata di atas meja, aktifkan hisap, periksa apakah melengkung.
- Impor file pemotongan, atur parameter (kecepatan, frekuensi, tekanan).
- Lakukan uji potong, periksa kualitas celah potong dan akurasi dimensi.
- Pemotongan batch, inspeksi sampling secara berkala.
- Setelah pemotongan selesai, matikan hisap, lepaskan benda kerja, bersihkan meja.
3.2 Masalah Umum dan Solusi
- Potongan memutih atau berbulu: Bilah pisau tumpul atau frekuensi getaran terlalu rendah. Ganti bilah pisau atau tingkatkan frekuensi hingga di atas 10000 kali/menit.
- Tidak terpotong tembus: Tekanan turun pisau kurang atau panjang keluaran bilah pisau tidak cukup. Tambah tekanan atau sesuaikan keluaran ujung pisau (biasanya keluar 3-5mm).
- Material bergeser: Daya hisap kurang atau pelat melengkung. Periksa pompa vakum, segel, atau gunakan selotip dua sisi untuk fiksasi tambahan.
- Deviasi dimensi pemotongan: Celah transmisi atau kompensasi alat tidak diatur. Kalibrasi celah rack dan pinion, dan atur nilai kompensasi dengan benar di perangkat lunak.
- Bilah pisau patah: Kecepatan masuk pisau terlalu cepat atau bertemu kotoran keras. Kurangi kecepatan masuk pisau, bersihkan permukaan pelat.
IV. Perawatan dan Norma Keselamatan
4.1 Perawatan Harian
- Bersihkan meja dan rel pemandu setiap shift, hilangkan serpihan.
- Periksa keausan bilah pisau setiap minggu, ganti tepat waktu.
- Lumasi rel pemandu linier dan rack dan pinion setiap bulan (gunakan gemuk lithium).
- Periksa filter pompa vakum setiap kuartal, bersihkan atau ganti.
- Kalibrasi akurasi peralatan secara berkala (gunakan tes lingkaran atau kotak standar).
4.2 Perhatian Keselamatan
- Dilarang memakai sarung tangan saat operasi, untuk mencegah terjepit bilah pisau.
- Kenakan sarung tangan anti-potong saat mengganti bilah pisau, gunakan alat khusus.
- Saat peralatan berjalan, jauhkan semua bagian tubuh dari komponen bergerak.
- Pastikan pembumian baik, hindari akumulasi listrik statis.
- Saat memotong papan PC, perhatikan ventilasi, hindari menghirup debu (meskipun debu pemotongan dingin sangat sedikit, tetap perlu perlindungan).
V. Studi Kasus Aplikasi dan Analisis Manfaat
Sebagai contoh, sebuah perusahaan tanda iklan menggunakan mesin pemotong pisau osilasi 1600×3000mm untuk memproses papan akrilik 3mm, kecepatan pemotongan 1200mm/s, frekuensi getaran 10000 kali/menit, potongan dapat langsung digunakan tanpa pemolesan. Dibandingkan dengan penggergajian tradisional, efisiensi meningkat 3 kali, tingkat pemanfaatan material meningkat 15%, dan tanpa polusi debu. Periode pengembalian investasi peralatan sekitar 6-12 bulan.
Ringkasan: Pemilihan mesin pemotong papan kristal perlu mempertimbangkan secara komprehensif area kerja, ketebalan, presisi, dan sistem kontrol; parameter proses perlu dioptimalkan sesuai ketebalan material dan jenis bilah pisau; perawatan harian dan operasi keselamatan adalah kunci untuk menjamin umur peralatan dan keselamatan personel. Melalui pemilihan ilmiah dan penyetelan yang cermat, mesin pemotong papan kristal dapat secara signifikan meningkatkan kualitas pemrosesan dan efisiensi produksi.