
什麼是彩盒介樣機?
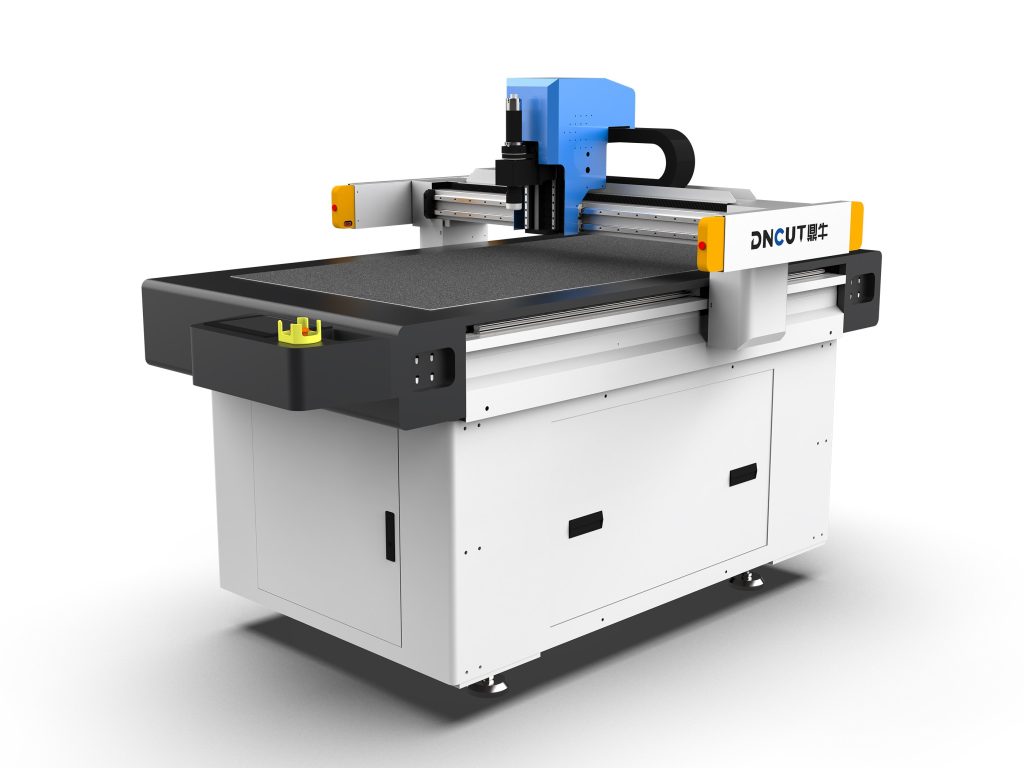
彩盒介樣機是一種專用於彩色包裝盒(如化妝品盒、食品盒、電子產品盒)打樣的數控切割設備。它通過高頻振動的刀片對卡紙、瓦楞紙、灰板等材料進行切割、壓痕和繪圖,快速製作出與批量生產一致的樣品。與激光切割相比,介樣機無燒邊、無煙塵,更適合對潔淨度要求高的彩盒打樣。
核心參數與選型要點
1. 加工幅面
常見幅面有600mm×500mm、900mm×600mm、1200mm×800mm等。選擇時需考慮最大彩盒展開尺寸,並預留夾具空間。例如,若常做展開尺寸為800mm×600mm的彩盒,建議選擇幅面至少1000mm×700mm的設備。
2. 切割精度與重複定位精度
彩盒介樣機的切割精度通常為±0.1mm,重複定位精度應≤0.05mm。高精度設備可確保多批次樣品的一致性,減少裝配誤差。
3. 刀具系統
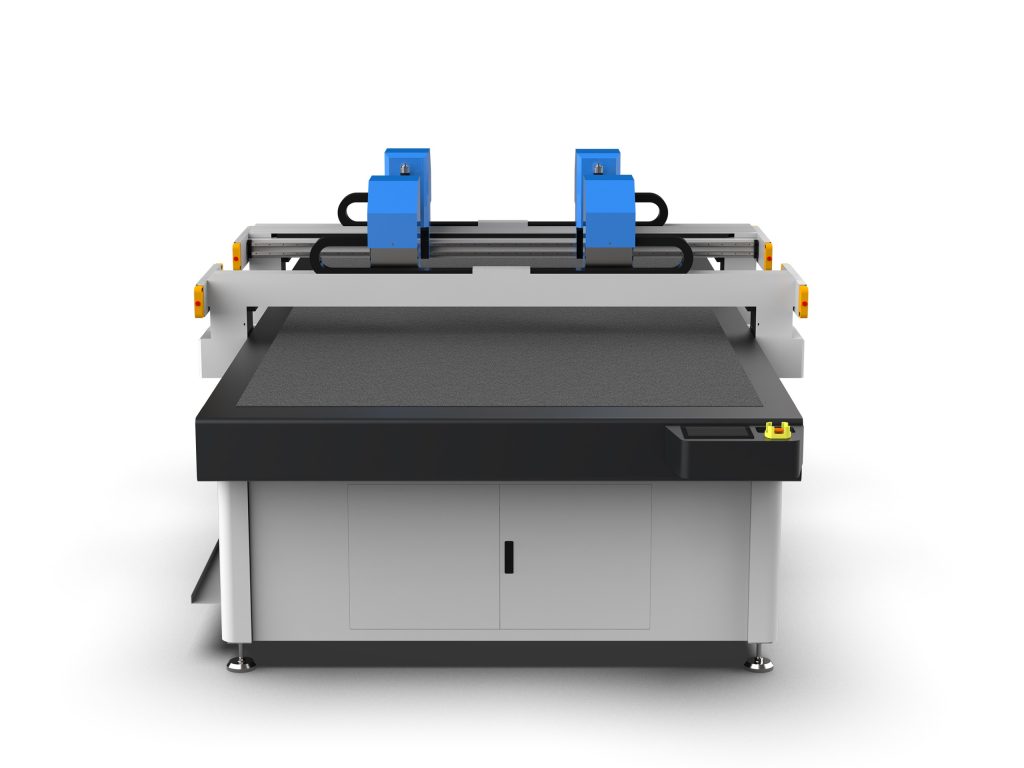
應配備多種刀具:振動刀用於切割卡紙和瓦楞紙,壓痕輪用於製作折痕,繪圖筆用於標記和繪圖。部分高端機型還配備V槽刀,用於厚紙板的45度或90度V槽切割。
4. 吸附系統
真空吸附台面能牢固固定材料,防止切割時移位。吸附力應可調,以適應不同厚度和透氣性的材料。對於瓦楞紙,建議吸附力≥-80kPa。
5. 控制系統與軟件
設備應支持常見CAD格式(DXF、AI、PDF),並配備專用打樣軟件,能自動識別切割線、壓痕線和繪圖線。軟件應具備陣列複製、橋接、自動排樣等功能,提高打樣效率。
操作流程與實用技巧
1. 文件準備
使用AI或CAD設計彩盒展開圖,確保線條閉合,不同工藝(切割、壓痕、繪圖)分別置於不同圖層。線寬建議設為0.1mm,避免重複切割。
2. 材料固定與對刀
將材料平鋪於台面,開啟真空吸附。對刀時,使用隨機附帶的對刀塊,確保刀尖剛好接觸材料表面。對於瓦楞紙,刀尖應略微刺入楞尖,但不可過深,以免切斷楞峰影響強度。
3. 參數設置
根據材料類型調整切割速度、刀壓和振動頻率。以下為參考參數:
- 卡紙(250-350g):速度30-50mm/s,刀壓0.2-0.3MPa,振動頻率中等。
- 瓦楞紙(E楞、F楞):速度20-40mm/s,刀壓0.3-0.4MPa,振動頻率高。
- 灰板(1.5-2.0mm):速度15-25mm/s,刀壓0.4-0.5MPa,需使用V槽刀或多次切割。
壓痕參數:壓痕線寬度應與紙張厚度匹配,通常為紙厚的1.5倍。壓痕壓力以能在紙張表面留下清晰痕跡但不破裂為準。
4. 試切與調整
正式切割前,先進行小面積試切,檢查切割深度和壓痕效果。若切割不透,可增加刀壓或降低速度;若壓痕過深導致紙張破裂,應減小壓力或更換壓痕輪。
5. 後處理
切割完成後,用氣槍清除粉塵,小心分離廢料。對於複雜結構,可使用鑷子輔助。粘合成型時,建議使用與批量生產相同的膠水,以驗證粘合效果。
常見問題與解決方案
1. 切割邊緣毛糙
原因:刀片鈍化、振動頻率過低或速度過快。解決方案:更換刀片,提高振動頻率,降低切割速度。
2. 壓痕線爆裂
原因:壓痕壓力過大、壓痕輪過窄或紙張含水率過低。解決方案:減小壓力,更換合適寬度的壓痕輪,或對紙張進行加濕處理。
3. 材料移位
原因:吸附力不足或材料透氣性太強。解決方案:增加吸附力,用膠帶密封材料邊緣,或覆蓋一層薄膜減少透氣。
4. 切割精度偏差
原因:台面不平、導軌磨損或皮帶鬆弛。解決方案:定期校準台面水平,檢查導軌和皮帶張緊度,必要時聯繫廠家維護。
維護與保養
- 每日清潔台面和導軌,清除紙屑和粉塵。
- 每週檢查刀片磨損情況,及時更換。
- 每月潤滑導軌和絲杠,使用專用潤滑脂。
- 每季度校準一次設備精度,包括台面水平和重複定位精度。
- 長期停用時,應斷開電源,覆蓋防塵罩,並定期通電運行。
選型建議與總結
選購彩盒介樣機時,應根據自身產品特點(材料類型、最大尺寸、精度要求)和預算綜合考量。建議優先選擇具備自動對刀、多刀具系統和友好軟件界面的機型。對於中小型包裝企業,幅面600mm×500mm的機型即可滿足大部分需求;大型企業或設計公司可選擇更大台面並配備自動換刀系統。正確的操作與定期維護能顯著延長設備壽命,確保打樣質量穩定。