
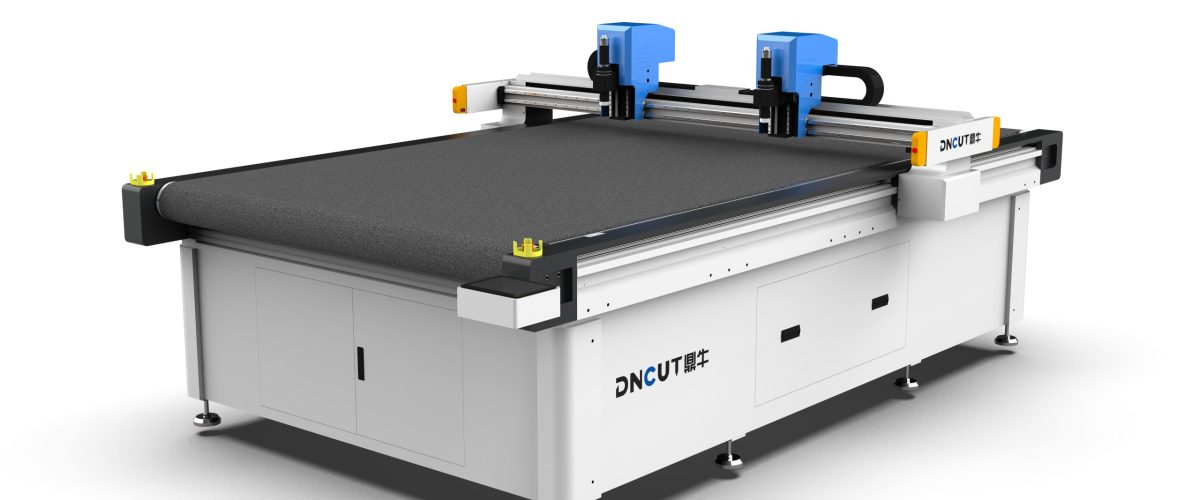
インフレータブル切断機とは?
インフレータブル切断機は、インフレータブル製品(エアマットレス、浮き輪、エアテント、エアモデルなど)の切断専用に設計されたCNC切断設備です。通常、振動刃(エアナイフ、電動ナイフなど)またはレーザー(インフレータブル材料にはあまり使用されない)を採用しますが、主流は振動刀切断です。煙や臭いがなく、切断エッジが整い、多層材料にも対応できるためです。インフレータブル切断機はCAD/CAMソフトウェアで図形をインポートし、刃先を所定の経路に沿って動かし、高精度・高効率の切断を実現します。
一般的な切断機と比較して、インフレータブル切断機は、インフレータブル材料が柔らかく変形しやすい、多層切断時の層間滑りなどの問題を解決する必要があります。そのため、設備には通常真空吸着テーブル、自動送りシステム、インテリジェント排版ソフトウェアが装備され、切断精度と材料利用率を確保します。
インフレータブル切断機の核心動作原理
1. 切断方式
主流のインフレータブル切断機は高周波振動刃(毎分振動回数は10000~20000回に達する)を採用し、刃が上下に動き、切断時に側方力がほとんど発生しないため、材料が変形しません。厚いインフレータブル材料(PVC夾網布など)にはエアナイフを選択でき、切断厚さは50mmに達します。一部の設備には丸刃や引き刃も装備され、異なる材質に対応します。
2. 真空吸着システム
インフレータブル材料は切断時に動きやすいため、設備の作業テーブルは通常ハニカム構造で、下部に真空ポンプが接続され、負圧を発生させて材料をテーブルにしっかり吸着します。真空吸着力は通常15~25 kPaに達し、切断過程中に材料が移動しないようにします。
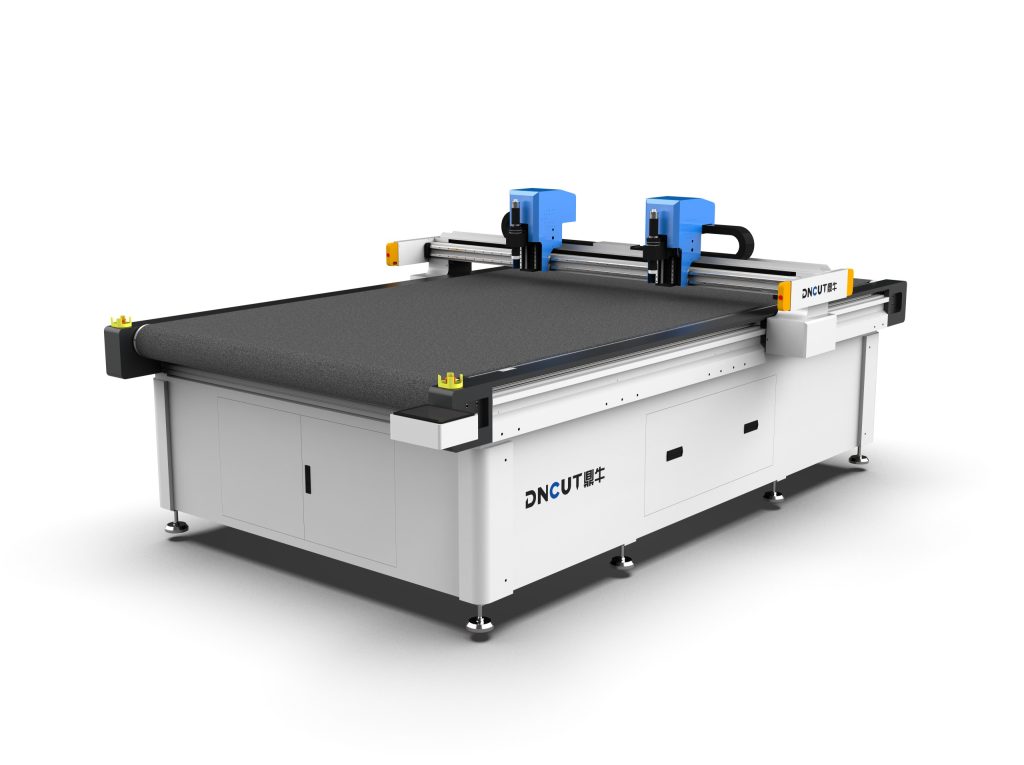
3. 自動送りと排版
ロール状のインフレータブル材料(TPU、PVCフィルムなど)の場合、設備には自動送り架台が装備され、ソフトウェアと連携してインテリジェント排版を行い、材料利用率を最大化します。送り精度は通常±0.1mmで、連続切断の正確性を確保します。
主要性能パラメータと選定のポイント
インフレータブル切断機を購入する際は、以下のパラメータに注目してください:
- 切断面積:一般的な仕様は1600mm×2500mm、2100mm×3000mmなどで、生産需要に応じて選択します。大面积切断は継ぎ目を減らし、効率を向上させます。
- 切断厚さ:一般的な振動刃は≤30mm、エアナイフは≤50mmを切断できます。材料の厚さに応じて選択する必要があります。
- 切断精度:繰り返し位置決め精度は≤0.05mm、切断精度は±0.1mmであるべきです。高精度は継ぎ目の正確性を確保します。
- 最大切断速度:通常1000~1500mm/sですが、実際の速度は材料の厚さと図形の複雑さに影響されます。
- 真空ポンプ功率:≥5.5kWで、十分な吸着力を確保します。大面积切断には7.5kW以上を推奨します。
- 制御システム:ベックホフ、デルタなどの主流ブランドで、HPGL、DXFなどの形式をサポートし、操作インターフェースは使いやすいです。
- 刃物構成:少なくとも振動刃、引き刃、丸刃を装備し、異なる材料(PVC、TPU、PEなど)に対応します。
さらに、設備の自動化程度を考慮する必要があります:自動送り、自動刃交換、材料エッジの自動認識などの機能は生産効率を大幅に向上させます。小ロット多品種生産には、印刷後のインフレータブル材料を切断するためにCCD視覚位置決め付きの機種を選択することを推奨します。
インフレータブル切断機の操作フローとコツ
1. 材料準備
インフレータブル材料を切断テーブルに平らに置き、しわがないことを確認します。ロール材の場合、自動送り架台で展開し、真空吸着で固定します。注意:材料層間に少量の一時接着剤を噴霧するか、静電吸着を使用して滑りを防ぐことができますが、材料を汚染しないようにしてください。
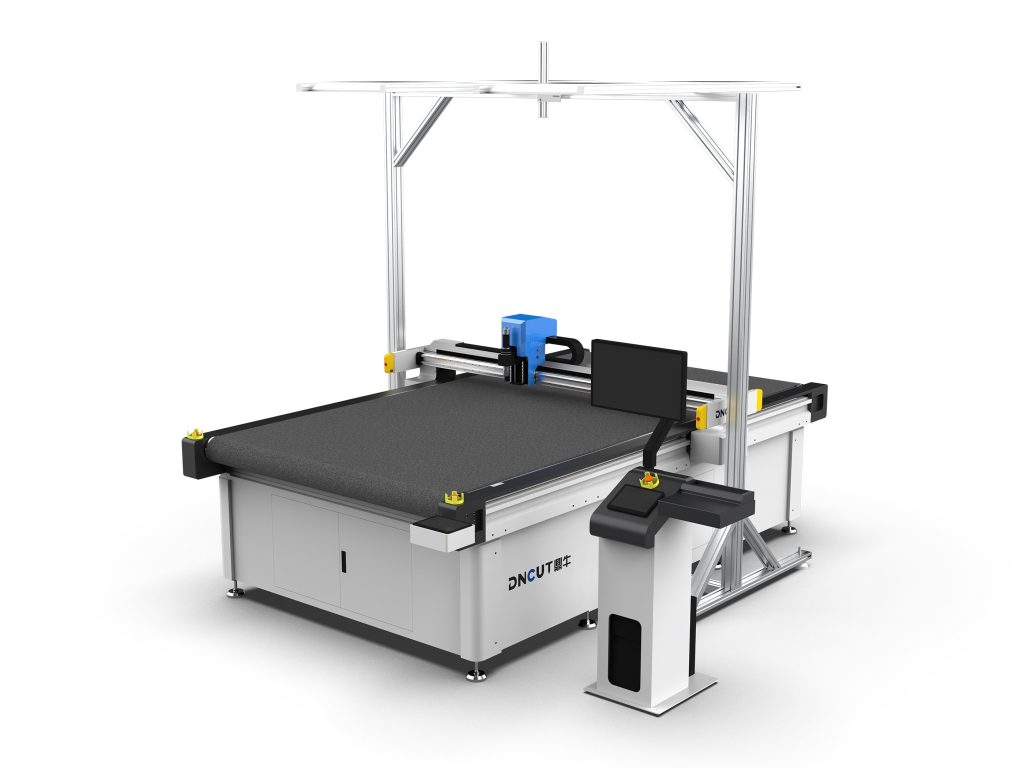
2. 図形インポートと排版
CADソフトウェアで図形を設計し、切断ソフトウェアにインポートして排版します。ソフトウェアは自動ネスティング機能をサポートし、廃棄物を最小化する必要があります。インフレータブル製品の場合、溶接余量(通常5~10mm)を考慮し、図形に余裕を残す必要があります。
3. パラメータ設定
材料の種類と厚さに応じて切断パラメータを設定します:
- 振動周波数:薄い材料(<1mm)は高周波(18000回/分)、厚い材料は低周波(10000回/分)を使用します。
- 切断速度:薄い材料は高速(1200mm/s)、厚い材料は減速(600mm/s)が必要です。
- 刃の突出長さ:材料の厚さよりやや大きく、通常0.5~1mm余分にします。
- 真空吸着力:材料の通気性に応じて調整し、通気性のない材料(TPUなど)は吸着力を10kPaに下げ、通気性のある材料(織物など)は20kPaに上げる必要があります。
4. 試し切りと校正
本番切断前に試し切りを行い、切断エッジが滑らかで寸法が正確か確認します。偏差がある場合は、刃圧や速度を調整します。多層切断の場合、層間のずれがないことを確認する必要があります。
5. 量産とモニタリング
自動切断を開始し、切断過程を監視し、廃棄物を適時清理します。刃の摩耗を定期的にチェックし、通常200~300メートル切断するごとに刃を交換します(材料の磨耗性によります)。
よくある問題と解決策
- 切断エッジが不揃い:刃の鈍化や振動周波数の不適切さが原因の可能性があります。刃を交換するか周波数を調整します。
- 材料の移動:真空吸着力が十分か確認するか、吸着領域を増やします。小物の場合、クランプで補助できます。
- 切断深さの不一致:テーブルの平坦度を確認するか、刃圧を調整します。テーブルが平らでない場合は再フライス加工が必要です。
- 送り偏差:送りローラーを校正し、張力が均一であることを確認します。送りローラーを定期的に清掃します。
- ソフトウェア排版エラー:ソフトウェアバージョンを更新し、図形の閉合性を確認します。
メンテナンスガイド
インフレータブル切断機の長期的な安定運行を確保するため、以下のメンテナンスを実行する必要があります:
- 毎日:テーブルとガイドレールを清掃し、真空管路が詰まっていないか確認します。
- 毎週:刃の摩耗をチェックし、電気制御盤のほこりを清理します。
- 毎月:ガイドレールとボールねじに潤滑油を塗布し、ベルト張力を確認します。
- 四半期ごと:切断精度を校正し、真空ポンプフィルターを交換します。
- 毎年:電気システムを全面的に点検し、摩耗部品を交換します。
さらに、操作者はトレーニングを受け、緊急停止と日常メンテナンスの流れを熟知する必要があります。
応用分野と市場動向
インフレータブル切断機は広告エアモデル、水上インフレータブル玩具、インフレータブル家具、医療用インフレータブルマット、自動車エアバッグ(試料切断)などの分野で広く使用されています。インフレータブル材料が環境配慮型(TPU、バイオベース材料)や複合化へと発展するにつれ、切断機にはより高い適応性が求められます。今後のトレンドとしては、より高精度な視覚切断、AIインテリジェント排版、IoTリモートモニタリングが挙げられます。設備を選択する際は、アップグレードの余地がある機種を優先することを推奨します。
总之、インフレータブル切断機はインフレータブル製品の生産効率と品質を向上させるための關鍵設備です。合理的な選定、規範的な操作、定期的なメンテナンスにより、投資収益を最大化できます。