
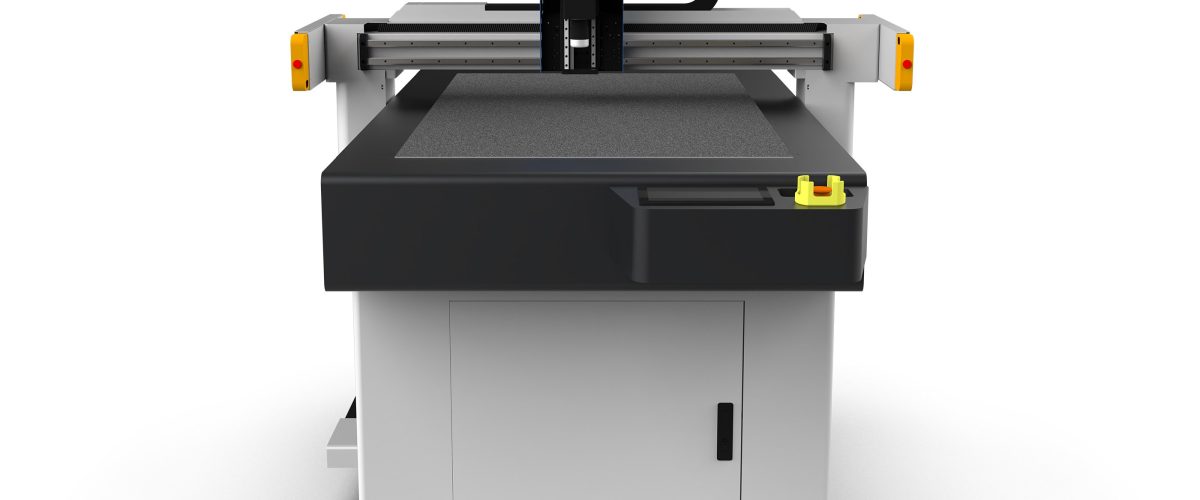
Раскройный станок для углеродного волокна: практическое руководство от выбора до обслуживания
Углеволоконные композитные материалы всё шире применяются в аэрокосмической отрасли, автомобилестроении, спортивном инвентаре и других областях, однако их раскрой сопряжён с множеством проблем: волокна изнашивают режущий инструмент, при резке образуется мелкая пыль, препрeги налипают на нож, а кромки реза склонны к расслоению и ворсистости. Традиционная ручная резка или обычные раскройные станки не способны обеспечить требуемую точность и производительность, поэтому и появились раскройные станки для углеволокна. В данной статье на основе практического производственного опыта систематизированы параметры выбора, ключевые моменты эксплуатации и нормы технического обслуживания раскройных станков для углеволокна, что послужит справочным материалом при закупке оборудования и управлении производством.
I. Основные технические параметры станка для раскроя углеродного волокна
При выборе раскройного станка для углеродного волокна нельзя ориентироваться только на бренд и цену — необходимо обратить внимание на следующие обязательные показатели:
- Точность резки: повторяемость позиционирования должна быть ≤±0,05 мм, точность контура резки ≤±0,1 мм. Для препрегов аэрокосмического класса рекомендуется выбирать высокоточные модели с ±0,03 мм.
- Скорость резки: скорость холостого хода ≥60 м/мин, скорость резки регулируется в диапазоне 5–30 м/мин в зависимости от толщины материала. Высокоскоростные модели позволяют повысить производительность более чем на 30%.
- Эффективная рабочая область резки: распространённыеХарактеристики — 1600 мм × 2500 мм, 2000 мм × 3000 мм и др. Выбор следует производить исходя из максимальных габаритов заготовки и эффективности раскладки, с запасом 10%–20%.
- Система ножей: для резки углеволокна обычно используются осциллирующий нож, дисковый нож и ультразвуковой нож. Частота осциллирующего ножа обычно составляет 10000-20000 ходов/мин, амплитуда регулируется в пределах 0,5-2 мм.
- Система вакуумного прижима: сила прижима ≥20 кПа, зональное управление не менее чем на 4 зоны, что обеспечивает надёжную фиксацию тонких слоёв препрега.
- Пылеулавливающее устройство: обязательно оснащается высокоэффективным пылесборником, расход воздуха ≥2000 м³/ч, точность фильтрации ≤5 мкм, чтобы предотвратить вред для здоровья от углеволоконной пыли.
II. Ключевые моменты выбора раскройного станка для углеволокна
1. Выбор ножа в зависимости от свойств материала
Углеволоконный препрег (например, на основе эпоксидной смолы) при комнатной температуре обладает повышенной липкостью и склонен к налипанию на нож. Рекомендуется использовать ультразвуковой нож, который за счёт высокочастотных колебаний снижает трение и налипание, обеспечивая ровный рез без заусенцев. Для отверждённых углеволоконных плит необходимо применять твердосплавный дисковый нож с алмазным покрытием или лазерную резку (однако лазер создаёт зону термического влияния, что требует осторожности).
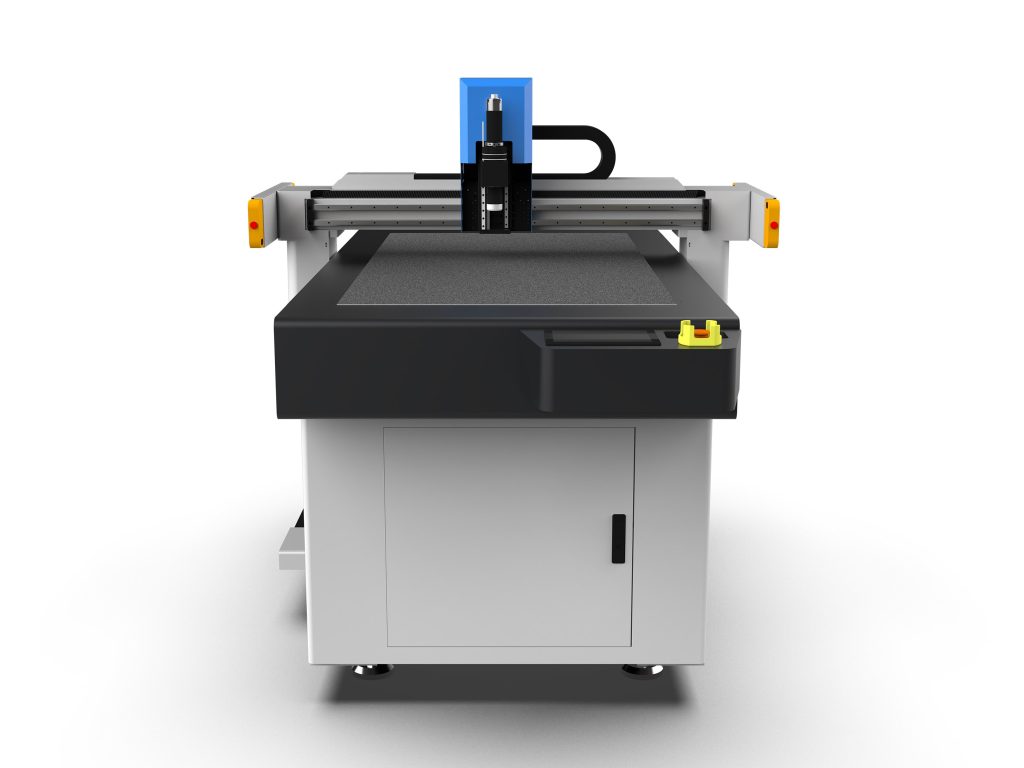
2. Обратите внимание на систему подачи материала и программное обеспечение для раскладки
Эффективная раскройная машина должна быть оснащена системой автоматической подачи материала и интеллектуальным программным обеспечением для раскладки. Система подачи должна обеспечивать ровность препрега без складок, точность контроля натяжения ±2 Н. Программное обеспечение для раскладки должно поддерживать автоматическую оптимизацию траектории, общую резку по кромке и мостовое соединение, что позволяет повысить коэффициент использования материала до 85% и более.
3. Оценка пылеудаления и конфигурации безопасности
Углеродная пыль электропроводна и легко вызывает аллергию, поэтому оборудование должно быть оснащено встроенным пылеудалением с отрицательным давлением, концентрация пыли в рабочей зоне ≤1 мг/м³. Кроме того, оборудование должно иметь светозащитную решетку, кнопку аварийной остановки и защитный кожух ножа, соответствуя стандартам безопасности CE.
III. Приемы работы и настройка параметров
Правильные рабочие параметры являются ключом к обеспечению качества резки. Ниже приведены рекомендуемые параметры для углеродного препрега (толщина одного слоя 0,125 мм, содержание эпоксидной смолы 35%):
- Частота вибрационного ножа: 18000 раз/минуту
- Амплитуда: 1.2 мм
- Скорость резки: 15 м/мин (прямая линия), 8 м/мин (кривая)
- Давление ножа: 0.3 МПа (регулируется в зависимости от количества слоёв, при добавлении каждого слоя увеличивается на 0.05 МПа)
- Вакуумная фиксация: -25 кПа, с включением по зонам
- Глубина резки: немного больше общей толщины материала (например, для материала толщиной 2 мм устанавливается 2.2 мм), чтобы обеспечить полный рез, не повреждая нижнюю плёнку
При работе обратите внимание:
- Перед резкой очистите лезвие спиртом, чтобы удалить остатки смолы.
- Проверяйте износ лезвия каждые 50–100 метров резки; углеродное волокно быстро изнашивает кромку, поэтому рекомендуется менять или затачивать лезвие каждую смену.
- Для многослойного препрега (например, 8 слоёв) используйте стратегию послойной резки с глубиной реза 0,3 мм на слой, чтобы избежать расслоения при сквозном пропиле за один проход.
- После резки своевременно очищайте стол пылесосом, чтобы стружка углеродного волокна не поцарапала материал.
IV. Типичные проблемы и решения
1. Ворсистые кромки, вытягивание волокон
Причина: затупление инструмента, слишком низкая частота колебаний или слишком высокая скорость резки. Решение: замените лезвие на новое, увеличьте частоту до 20000 раз/мин, снизьте скорость на 20%.
2. Налипание препрега на лезвие
Причина: слишком высокая температура смолы или лезвие без покрытия. Решение: поддерживайте температуру в цехе на уровне 20±2℃, используйте лезвия с тефлоновым покрытием или включите ультразвуковую поддержку.
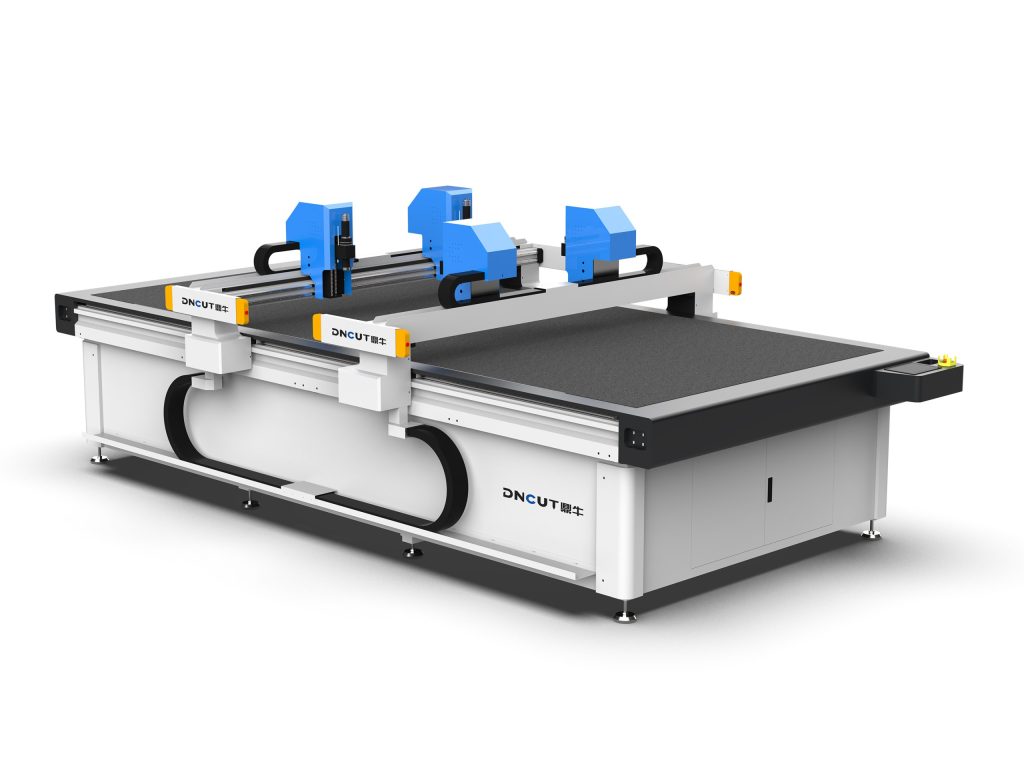
3. Отклонение размера реза
Причина: недостаточная фиксация вакуумным притяжением приводит к смещению материала, либо износ направляющих. Решение: проверьте уплотнительные ленты зон притяжения, убедитесь, что вакуум ≥-20 кПа; регулярно смазывайте направляющие, калибруйте точность раз в полгода.
4. Накопление пыли
Причина: недостаточный расход воздуха в системе пылеудаления или засорение фильтрующего элемента. Решение: очищайте фильтрующий элемент каждые две недели, ежемесячно проверяйте герметичность воздуховодов, следите, чтобы расход воздуха был не ниже 80% от номинального значения.
V. План технического обслуживания
Срок службы станка для резки углеволокна зависит от ежедневного ухода. Рекомендуется выполнять следующий план:
- Ежедневно: очищайте рабочую поверхность, лезвие и пылеприёмное отверстие; проверяйте соответствие вакуумного давления норме.
- Каждую неделю: очищать фильтрующий элемент системы пылеудаления; проверять износ ножей, при необходимости затачивать; смазывать линейные направляющие.
- Каждый месяц: калибровать точность резки (проверка с помощью эталонного круга); проверять натяжение ремней; очищать электрошкаф от пыли.
- Каждые полгода: заменять уплотнительные ленты вакуумного прижима; проводить полную калибровку горизонтального уровня оборудования; проверять износ кабелей.
Кроме того, рекомендуется заключить с поставщиком договор на ежегодное техническое обслуживание, чтобы обеспечить своевременную замену ключевых компонентов (таких как серводвигатели, головка осциллирующего ножа).
VI. Заключение
Раскройный станок для углеродного волокна — это ключевое оборудование для повышения качества и эффективности резки композитных материалов. При выборе необходимо уделять пристальное внимание трём основным факторам: точности, режущему инструменту и удалению пыли; в процессе эксплуатации следует тщательно настраивать параметры и строго соблюдать план технического обслуживания. Только сочетая характеристики оборудования с технологическими деталями, можно добиться высококачественного и экономичного производства деталей из углеродного волокна. Если вы хотите дополнительно обсудить решения для резки конкретных материалов (например, арамидного волокна, стекловолокна), добро пожаловать в нашу техническую команду.