
Máquina de corte de fibra de carbono: guía completa desde la selección hasta la producción eficiente
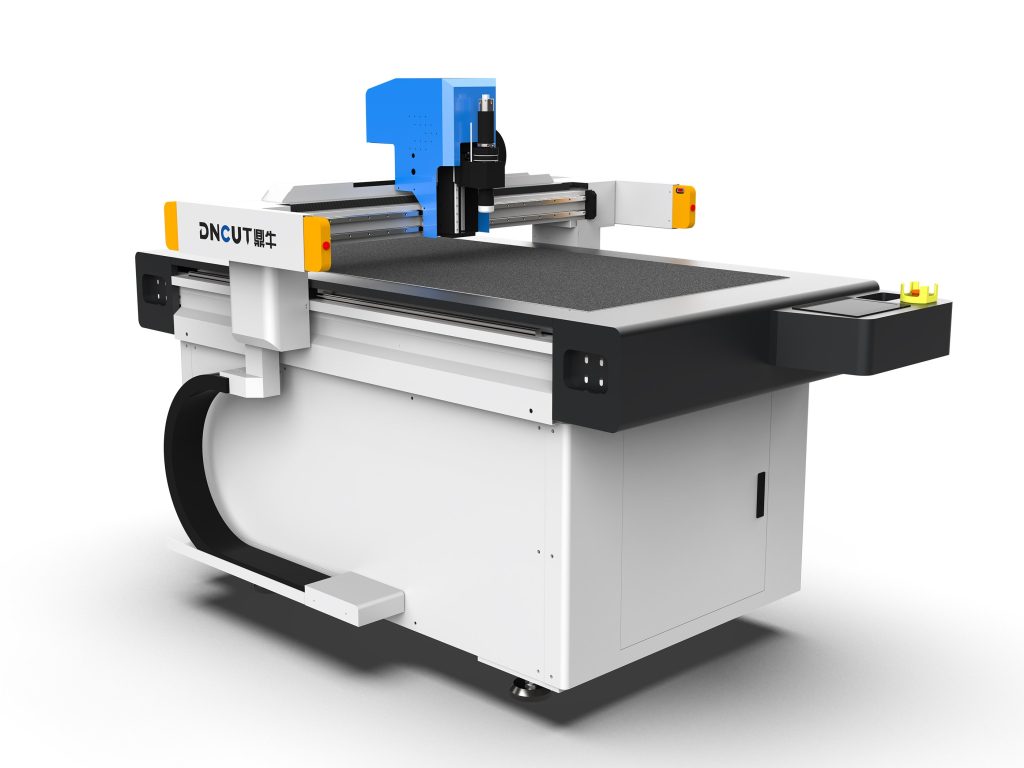
Los materiales compuestos de fibra de carbono, debido a sus características de ligereza y alta resistencia, se utilizan cada vez más en campos como la aeroespacial, la automoción y los equipos deportivos. Sin embargo, el corte de fibra de carbono enfrenta numerosos desafíos: gran cantidad de polvo, desgaste rápido de las herramientas y altos requisitos de precisión de corte. La máquina de corte de fibra de carbono (es decir, la máquina de corte por cuchilla oscilante de control numérico), gracias a sus características de corte en frío, sin afectación térmica y alta precisión, se ha convertido en el equipo de procesamiento principal para materiales como preimpregnados de fibra de carbono, placas curadas y tejidos. Este artículo se centrará en los parámetros de selección, los puntos clave de operación y las estrategias de mantenimiento de la máquina de corte de fibra de carbono, ofreciendo referencias prácticas aplicables.
I. Análisis de los parámetros técnicos centrales de la máquina de corte de fibra de carbono
Al seleccionar una máquina de corte de fibra de carbono, los siguientes parámetros determinan directamente la capacidad de corte y la eficiencia de producción, y deben evaluarse de forma integral en función de las características del material y los requisitos de capacidad de producción propios.
1. Tipo de cabezal de corte y amplitud
Las máquinas de corte de fibra de carbono suelen estar equipadas con cuchilla oscilante (también conocida como cuchilla vibratoria) o cuchilla de arrastre. Para preimpregnados o tejidos con un espesor ≤5 mm, una cuchilla oscilante de alta frecuencia y baja amplitud (amplitud 0,5-1,5 mm, frecuencia 8000-12000 veces/minuto) puede reducir la delaminación y las rebabas del material; para placas curadas con un espesor de 5-15 mm, se debe seleccionar una cuchilla de gran amplitud (2-3 mm) o una cuchilla neumática. Algunos modelos de gama alta admiten cabezales de cambio rápido para adaptarse a diferentes procesos.
2. Precisión de posicionamiento y precisión de repetición
Las piezas de fibra de carbono suelen tener tolerancias de contorno estrictas; se recomienda elegir equipos con precisión de posicionamiento ≤±0.1 mm y precisión de repetición ≤±0.05 mm. La estructura que combina servomotor + reductor de precisión + guía lineal puede garantizar la estabilidad a largo plazo. En escenarios que requieren corte multicapa (como el apilado de prepreg), la precisión de repetición es especialmente crítica; de lo contrario, el desalineamiento entre capas provocará el rechazo de las piezas.

3. Superficie de trabajo y sistema de succión
El tamaño de la superficie de la mesa debe determinarse según el tamaño máximo de la pieza de trabajo; las especificaciones comunes son 1600mm×2500mm y 2000mm×3000mm. El corte de fibra de carbono genera una gran cantidad de polvo, por lo que es imprescindible equipar un sistema de sujeción por vacío con zonas independientes, con una fuerza de sujeción ≥20kPa, para garantizar que el material no se desplace durante el corte. La fieltro de la superficie de la mesa debe reemplazarse periódicamente para evitar que el polvo se incruste y afecte el efecto de sujeción.
4. Velocidad y aceleración de corte
La velocidad de corte se ve afectada por el espesor del material, el tipo de cuchilla y la complejidad del patrón. Para prepreg de fibra de carbono de 1mm de espesor, la velocidad de corte con cuchilla oscilante puede alcanzar 30-50m/min; para placas curadas de 5mm de espesor, la velocidad se reduce a 5-10m/min. Se recomienda una aceleración ≥1g para reducir el tiempo de recorrido en vacío y mejorar la eficiencia general. Sin embargo, hay que tener en cuenta que una aceleración excesiva puede provocar vibraciones en la mesa y afectar la calidad del corte.
5. Sistema de extracción de polvo
El polvo de fibra de carbono es conductor y tiende a flotar, por lo que es imprescindible equipar un dispositivo de extracción de polvo de alta eficiencia. Se recomienda elegir modelos con campana de aspiración de seguimiento, con la boca de aspiración lo más cerca posible del punto de corte, caudal de aire ≥2000 m³/h y precisión de filtración ≤5 μm. Una extracción de polvo deficiente no solo perjudica la salud, sino que también provoca la acumulación de polvo en las guías y las cremalleras, acelerando el desgaste del equipo.
II. Técnicas de operación y optimización del proceso de la máquina de corte de fibra de carbono
Un método de operación correcto y una configuración adecuada de los parámetros del proceso pueden mejorar significativamente la calidad del corte y la vida útil de la herramienta.
1. Selección de cuchillas y ciclo de sustitución
Para el corte de preimpregnados de fibra de carbono se recomienda usar cuchillas oscilantes de metal duro, con un ángulo de filo de 30°-45°, lo que proporciona mayor agudeza; para el corte de placas curadas se deben seleccionar cuchillas con recubrimiento de diamante, lo que aumenta la resistencia al desgaste de 3 a 5 veces. Cuando la cuchilla se desgasta, la fuerza de corte aumenta, lo que provoca rebabas y delaminación en los bordes del material; se recomienda inspeccionar el filo cada 200-300 metros de corte (preimpregnado) o cada 50-80 metros (placa curada) y sustituirla a tiempo. El grado de desgaste se puede determinar escuchando el sonido del corte u observando la forma de las virutas.
2. Ajuste de los parámetros de corte
Tomando como ejemplo un prepreg de fibra de carbono de 1 mm de espesor: frecuencia de oscilación de 10000 veces/minuto, amplitud de 1 mm, velocidad de avance de 40 m/min, presión de sujeción por vacío de 25 kPa. Para una placa curada de 3 mm de espesor: frecuencia de 8000 veces/minuto, amplitud de 2 mm, velocidad de avance de 8 m/min, se recomienda el corte por capas (1-1.5 mm por capa) para evitar el desportillado del borde causado por un corte completo en una sola pasada. Los parámetros reales deben ajustarse finamente según el contenido de resina del material y la orientación de las fibras; se recomienda realizar primero un corte de prueba.
3. Optimización de distribución y trayectorias
Utilice software CAD/CAM para realizar una disposición inteligente y mejorar la tasa de utilización del material. Para los tejidos de fibra de carbono, preste atención a la influencia de la dirección de urdimbre y trama en la calidad del corte, procurando que la trayectoria de corte forme un cierto ángulo con la dirección de la fibra (por ejemplo, 15°-30°) para reducir el tirón de las fibras. El uso de corte compartido y conexiones de puente puede reducir los recorridos en vacío y mejorar la eficiencia. Para orificios pequeños y esquinas afiladas, se puede reducir la velocidad de avance al 50%-70% del valor normal y utilizar transiciones en arco.
4. Control entre capas en el corte multicapa
Al cortar preimpregnados multicapa, las capas tienden a deslizarse entre sí. Además de aumentar la fuerza de sujeción por vacío, se pueden adoptar las siguientes medidas: rociar una pequeña cantidad de agua o adhesivo especial entre las capas; utilizar una placa de sujeción con púas; reducir la velocidad de corte para disminuir la fuerza lateral. Generalmente se recomienda no apilar más de 10 capas (de preimpregnado) por vez, y que el espesor de cada capa sea uniforme.
III. Puntos clave de mantenimiento y cuidado de la mesa de corte para fibra de carbono
El polvo de fibra de carbono es conductor y abrasivo; el mantenimiento periódico es clave para garantizar la vida útil y la precisión del equipo.
1. Limpieza diaria
Al final de cada turno, use una aspiradora para limpiar el polvo de la superficie de la mesa, las guías, la cremallera y la zona del cabezal de corte. Nunca sople con aire comprimido, para evitar que el polvo entre en el armario eléctrico. Verifique si la tubería de aspiración está obstruida y limpie el colector de polvo.
2. Inspección semanal
Verifique el entrehierro del mecanismo de oscilación del cabezal de corte (normalmente 0,05-0,1 mm); un valor excesivo puede provocar inestabilidad de la amplitud; compruebe la tensión de la correa sincrónica, ya que una tensión demasiado floja causará desviaciones de posicionamiento; limpie las guías lineales y aplique grasa lubricante específica (como grasa de litio), pero evite el exceso que atraiga polvo.
3. Mantenimiento mensual
Verifique el filtro de la bomba de vacío, limpie o reemplace el elemento filtrante; revise el ventilador de disipación del gabinete eléctrico y elimine el polvo acumulado; calibre el origen y la paralelidad del equipo, y utilice un reloj comparador para verificar la planitud de la mesa (error ≤0.1mm/m). Para mecanizado de alta precisión, se recomienda realizar una verificación de precisión con interferómetro láser cada trimestre.
4. Gestión de herramientas
Establezca un registro de vida útil de las herramientas, anotando la longitud de corte y el tipo de material de cada herramienta. Las herramientas desgastadas pueden degradarse para corte primario o zonas no críticas. Al almacenar las herramientas, utilice cajas portaherramientas específicas para evitar golpes en el filo.
IV. Problemas comunes y soluciones
- Rebabas o delaminación en el borde de corte: Verifique si la herramienta está desgastada, reduzca la velocidad de avance, aumente la frecuencia de oscilación y asegúrese de que la fuerza de sujeción por vacío sea suficiente.
- Disminución de la precisión de corte: verifique la lubricación de las guías y la tensión de la correa de sincronización, calibre el origen y limpie la acumulación de polvo en la cremallera.
- Polvo excesivo en el aire: compruebe si la posición de la campana de aspiración está alineada con el punto de corte, si el caudal de aspiración es suficiente y si hay fugas en la tubería.
- Ruido anormal en el cabezal de corte: revise si los rodamientos del mecanismo de oscilación están dañados, si el entrehierro es demasiado grande o si los tornillos de fijación están flojos.
V. Recomendaciones de selección y conclusión
La selección de una máquina de corte de fibra de carbono debe centrarse en el tipo de material, el rango de espesor, los requisitos de precisión y la planificación de la capacidad de producción. Para los usuarios que se centran principalmente en el corte de preimpregnados, se debe prestar atención prioritaria a la cuchilla oscilante de alta frecuencia y al sistema de eliminación de polvo; para el procesamiento de placas curadas, es necesario enfocarse en una mesa rígida y un cabezal de cuchilla de gran amplitud. Se recomienda proporcionar muestras de material para realizar cortes de prueba antes de la compra, con el fin de verificar el efecto de corte real del equipo. En el uso diario, la ejecución estricta del plan de limpieza y mantenimiento puede prolongar la vida útil del equipo en más del 30%. Mediante una gestión razonable de las cuchillas y la optimización de los parámetros del proceso, la máquina de corte de fibra de carbono puede lograr de manera estable una producción de corte de alta calidad y alta eficiencia.