
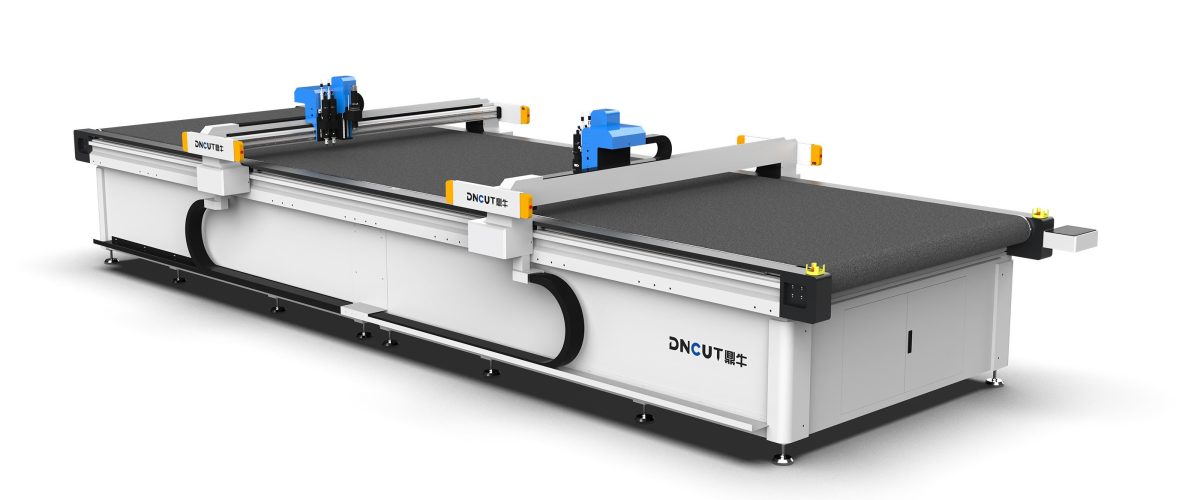
Станок для резки углеволокна: полное руководство от выбора до эффективного производства
Углеволоконные композитные материалы благодаря лёгкости и высокой прочности всё шире применяются в аэрокосмической, автомобильной, спортивной и других отраслях. Однако резка углеволокна сопряжена с рядом проблем: высокая запылённость, быстрый износ инструмента, высокие требования к точности реза. Станок для резки углеволокна (то есть станок с ЧПУ и осциллирующим ножом) благодаря холодной резке, отсутствию термического влияния и высокой точности стал основным оборудованием для обработки препрегов, отверждённых плит, тканей и других материалов из углеволокна. В данной статье рассматриваются параметры выбора, ключевые приёмы эксплуатации и стратегии обслуживания станка для резки углеволокна, приводятся практические рекомендации, которые можно применить на практике.
I. Разбор основных технических параметров станка для резки углеволокна
При выборе станка для резки углеволокна следующие параметры напрямую определяют возможности резки и эффективность производства, их необходимо комплексно оценивать с учётом свойств материала и требований к производительности.
1. Тип режущей головки и амплитуда
Станок для резки углеволокна обычно оснащается осциллирующим ножом (также называемым вибрационным ножом) или буксируемым ножом. Для препрегов или тканей толщиной ≤5 мм высокочастотный осциллирующий нож с малой амплитудой (амплитуда 0,5–1,5 мм, частота 8000–12000 ходов/мин) позволяет уменьшить расслоение материала и образование заусенцев; для отверждённых плит толщиной 5–15 мм необходимо выбирать нож с большой амплитудой (2–3 мм) или пневматический нож. Некоторые высококлассные модели поддерживают быструю замену режущей головки для адаптации к различным операциям.
2. Точность позиционирования и повторяемость
Детали из углеволокна часто имеют строгие допуски по контуру, рекомендуется выбирать оборудование с точностью позиционирования ≤±0,1 мм и повторяемой точностью ≤±0,05 мм. Конструкция с серводвигателем + прецизионным редуктором + линейными направляющими обеспечивает долгосрочную стабильность. Для сценариев многослойной резки (например, укладка препрегов) повторяемость особенно важна, иначе межслойное смещение приведёт к браку деталей.
3. Рабочая поверхность стола и система вакуумного прижима
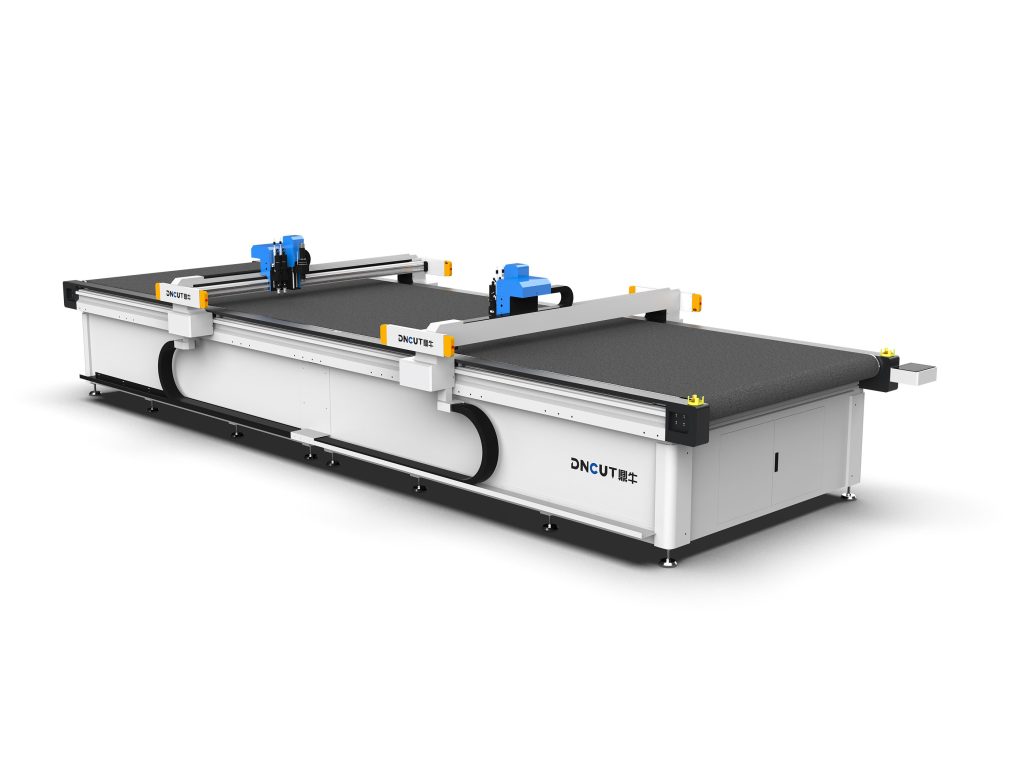
Размер рабочей площади стола определяется максимальными размерами заготовки, распространённые размеры — 1600 мм × 2500 мм, 2000 мм × 3000 мм. При резке углеволокна образуется большое количество пыли, поэтому необходима система зонального вакуумного прижима с усилием прижима ≥20 кПа, чтобы материал не смещался в процессе резки. Войлочное покрытие стола необходимо регулярно заменять, чтобы пыль не впитывалась и не ухудшала прижим.
4. Скорость и ускорение резки
Скорость резки зависит от толщины материала, типа ножа и сложности контура. Для препрега из углеволокна толщиной 1 мм скорость резки осциллирующим ножом достигает 30–50 м/мин; для отверждённой плиты толщиной 5 мм скорость снижается до 5–10 м/мин. Рекомендуемое ускорение ≥1g для сокращения времени холостого хода и повышения общей эффективности. Однако следует учитывать, что слишком высокое ускорение может вызвать вибрацию стола и ухудшить качество резки.
5. Система пылеудаления
Углеволоконная пыль электропроводна и легко распространяется в воздухе, поэтому необходимо высокоэффективное пылеулавливающее устройство. Рекомендуется выбирать модели с следящим пылеулавливающим кожухом, всасывающее отверстие должно располагаться как можно ближе к точке реза, расход воздуха ≥2000 м³/ч, точность фильтрации ≤5 мкм. Недостаточное пылеудаление не только вредит здоровью, но и приводит к накоплению пыли на направляющих и зубчатых рейках, ускоряя износ оборудования.
II. Приёмы эксплуатации и оптимизация технологии резки углеволокна
Правильные методы работы и настройка технологических параметров позволяют значительно повысить качество резки и срок службы инструмента.
1. Выбор инструмента и периодичность замены
Для резки препрега из углеволокна рекомендуется использовать осциллирующий нож из твёрдого сплава с углом заточки 30°–45°, обеспечивающий более высокую остроту; для резки отверждённых плит выбирают инструмент с алмазным покрытием, износостойкость которого в 3–5 раз выше. При износе инструмента сила резания возрастает, что приводит к образованию заусенцев и расслоению по краям материала. Рекомендуется проверять режущую кромку каждые 200–300 м резки (препрег) или 50–80 м (отверждённая плита) и своевременно заменять инструмент. Степень износа можно определять на слух по звуку резки или по форме стружки.
2. Подбор параметров резки
На примере препрега из углеволокна толщиной 1 мм: частота колебаний 10000 ходов/мин, амплитуда 1 мм, скорость подачи 40 м/мин, давление вакуумного прижима 25 кПа. Для отверждённой плиты толщиной 3 мм: частота 8000 ходов/мин, амплитуда 2 мм, скорость подачи 8 м/мин, рекомендуется многослойная резка (по 1–1,5 мм на слой), чтобы избежать скалывания кромок при однократном прорезании. Фактические параметры необходимо корректировать в зависимости от содержания смолы и ориентации волокон, рекомендуется предварительно выполнить пробный рез.
3. Оптимизация раскладки и траектории
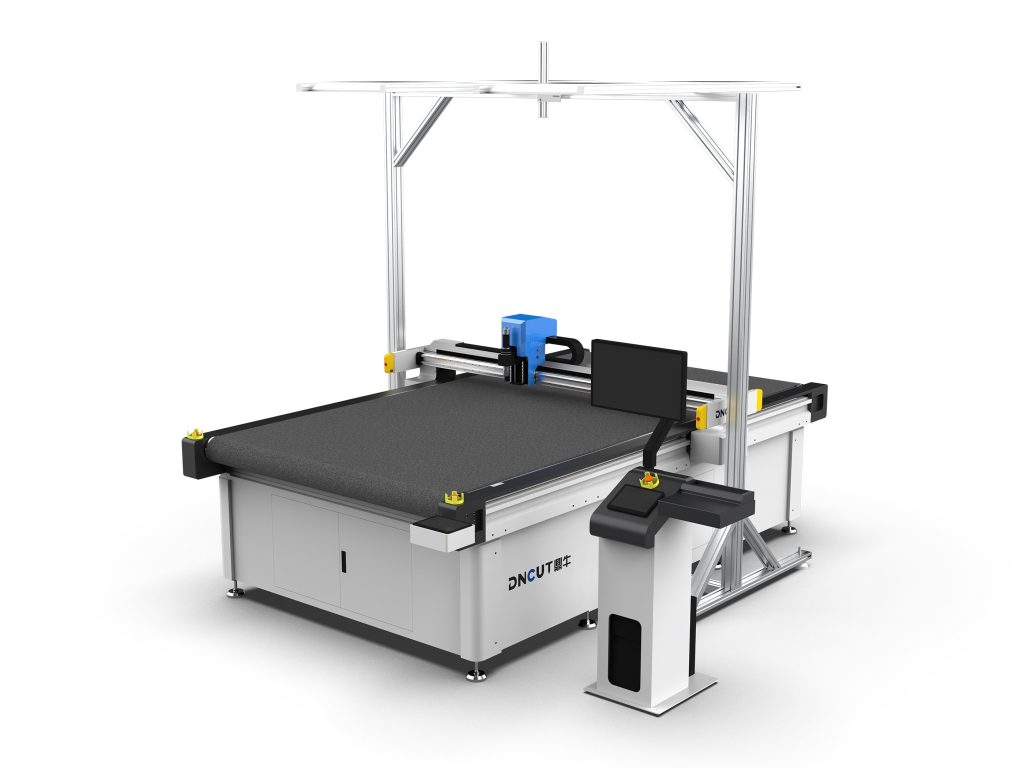
Используйте программное обеспечение CAD/CAM для интеллектуальной раскладки, повышая коэффициент использования материала. Для углеволоконных тканей учитывайте влияние направления основы и утка на качество резки, старайтесь располагать траекторию реза под определённым углом к направлению волокон (например, 15°–30°), чтобы уменьшить вытягивание волокон. Применение резки по общей линии и мостовых соединений сокращает холостой ход и повышает эффективность. Для небольших отверстий и острых углов можно снизить скорость подачи до 50%–70% от нормальной и использовать скругление переходов.
4. Контроль межслойного взаимодействия при многослойной резке
При резке многослойного препрега слои легко смещаются. Помимо увеличения силы вакуумного прижима, можно применить следующие меры: распылить небольшое количество воды или специального клея между слоями; использовать прижимную плиту с шипами; снизить скорость резки, уменьшив боковую силу. Обычно рекомендуется укладывать не более 10 слоёв (препрег) за один раз, при этом толщина каждого слоя должна быть одинаковой.
III. Ключевые аспекты обслуживания и ухода за станком для резки углеволокна
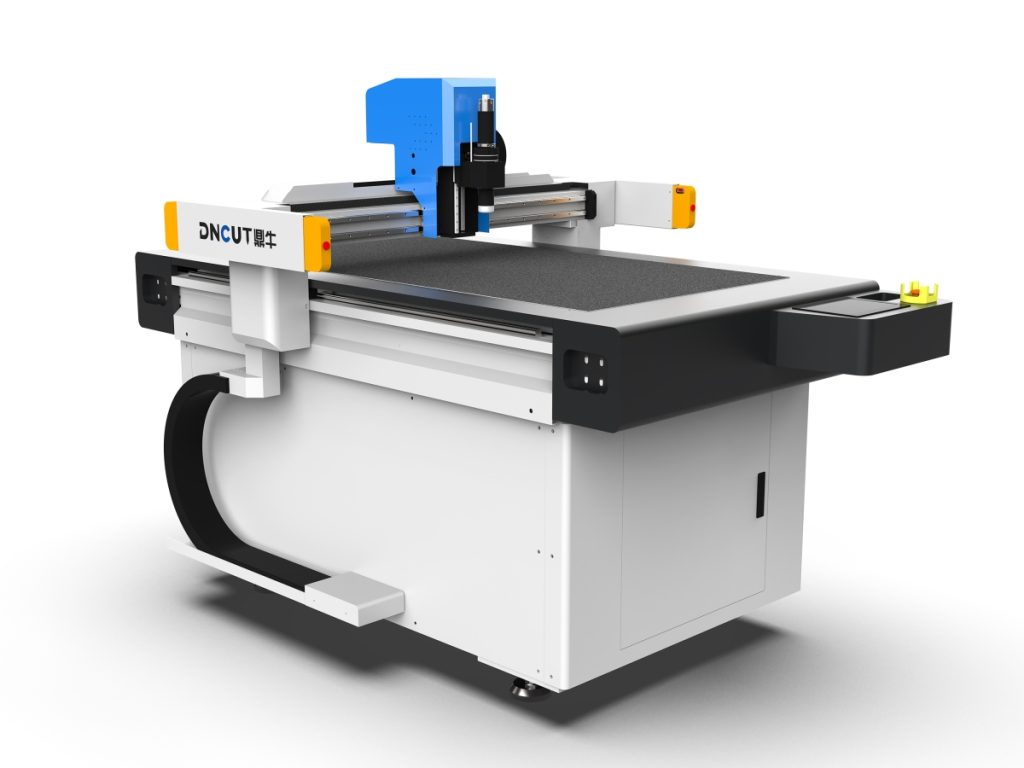
Углеволоконная пыль обладает электропроводностью и абразивностью, регулярное обслуживание является ключом к обеспечению срока службы и точности оборудования.
1. Ежедневная очистка
После каждой смены очищайте пылесосом пыль с рабочей поверхности стола, направляющих, зубчатых реек и зоны режущей головки. Ни в коем случае не используйте сжатый воздух, чтобы пыль не попала в электрошкаф. Проверяйте, не засорены ли пылеулавливающие трубопроводы, очищайте пылесборник.
2. Еженедельная проверка
Проверяйте воздушный зазор осциллирующего механизма режущей головки (обычно 0,05–0,1 мм), слишком большой зазор может вызвать нестабильность амплитуды; проверяйте натяжение синхронного ремня, слишком слабое натяжение приводит к погрешности позиционирования; очищайте линейные направляющие и наносите специальную смазку (например, литиевую), но избегайте избытка, притягивающего пыль.
3. Ежемесячное обслуживание
Проверяйте фильтры вакуумного насоса, промывайте или заменяйте фильтрующие элементы; проверяйте вентилятор охлаждения электрошкафа, удаляйте пыль; калибруйте исходную точку оборудования и параллельность, проверяйте плоскостность рабочей поверхности стола с помощью индикатора часового типа (погрешность ≤0,1 мм/м). Для высокоточной обработки рекомендуется ежеквартально проводить проверку точности с помощью лазерного интерферометра.
4. Управление инструментом
Создайте архив срока службы инструмента, записывая длину реза и тип материала для каждого ножа. Изношенный инструмент можно использовать для черновой резки или на неответственных участках. Храните инструмент в специальном футляре, чтобы избежать повреждения режущей кромки.
IV. Частые проблемы и решения
- Заусенцы или расслоение по краю реза: проверьте износ инструмента, снизьте скорость подачи, повысьте частоту колебаний, убедитесь в достаточной силе вакуумного прижима.
- Снижение точности резки: проверьте смазку направляющих и натяжение синхронного ремня, откалибруйте исходную точку, очистите зубчатые рейки от накопившейся пыли.
- Сильное пыление: проверьте, направлен ли пылеулавливающий кожух на точку реза, достаточен ли расход воздуха, нет ли утечек в трубопроводах.
- Посторонний шум режущей головки: проверьте, не повреждены ли подшипники осциллирующего механизма, не слишком ли велик воздушный зазор, не ослаблены ли крепёжные винты.
V. Рекомендации по выбору и заключение
Выбор станка для резки углеволокна должен основываться на типе материала, диапазоне толщин, требованиях к точности и планируемой производительности. Пользователям, занимающимся преимущественно резкой препрегов, следует в первую очередь обратить внимание на высокочастотный осциллирующий нож и систему пылеудаления; для обработки отверждённых плит необходимо делать акцент на жёсткой рабочей поверхности и режущей головке с большой амплитудой. Перед покупкой рекомендуется предоставить образцы материала для пробной резки, чтобы проверить фактическое качество резки оборудования. При ежедневной эксплуатации строгое соблюдение плана очистки и обслуживания позволяет продлить срок службы оборудования более чем на 30%. Благодаря рациональному управлению инструментом и оптимизации технологических параметров станок для резки углеволокна способен стабильно обеспечивать высококачественное и высокоэффективное производство резки.