
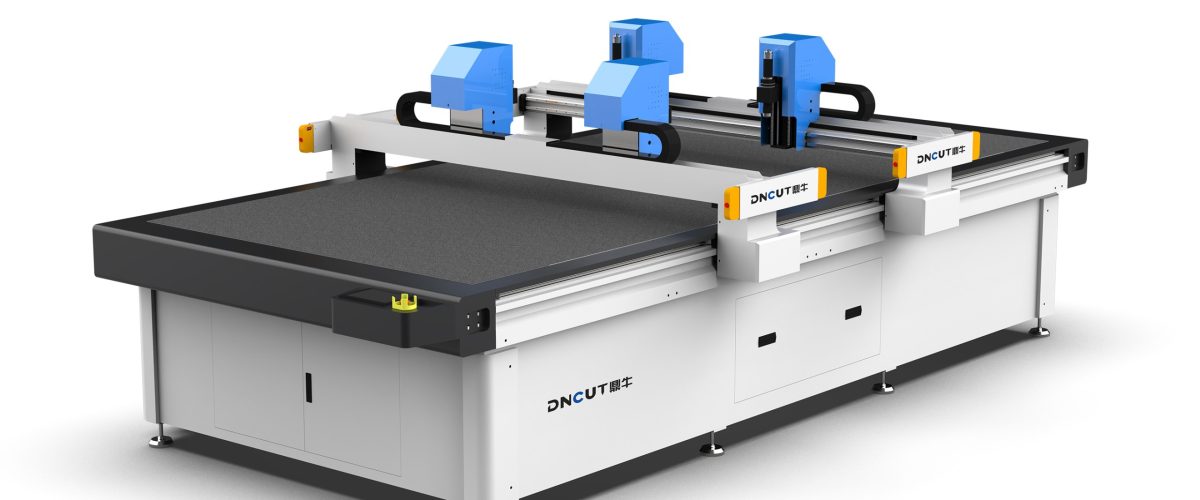
服裝面料裁切機:從選型到高效應用
在服裝製造領域,裁剪是決定成品質量與成本的關鍵環節。傳統手工裁剪依賴熟練工人,但面臨效率低、精度波動大、面料浪費多等痛點。服裝面料裁切機(又稱自動裁剪機)通過數字化控制與高頻振動刀具,實現了多層面料的精準快速切割。本文將從技術參數、選型邏輯、操作要點三個維度,提供一份實用的落地指南。
一、核心工作原理與機型分類
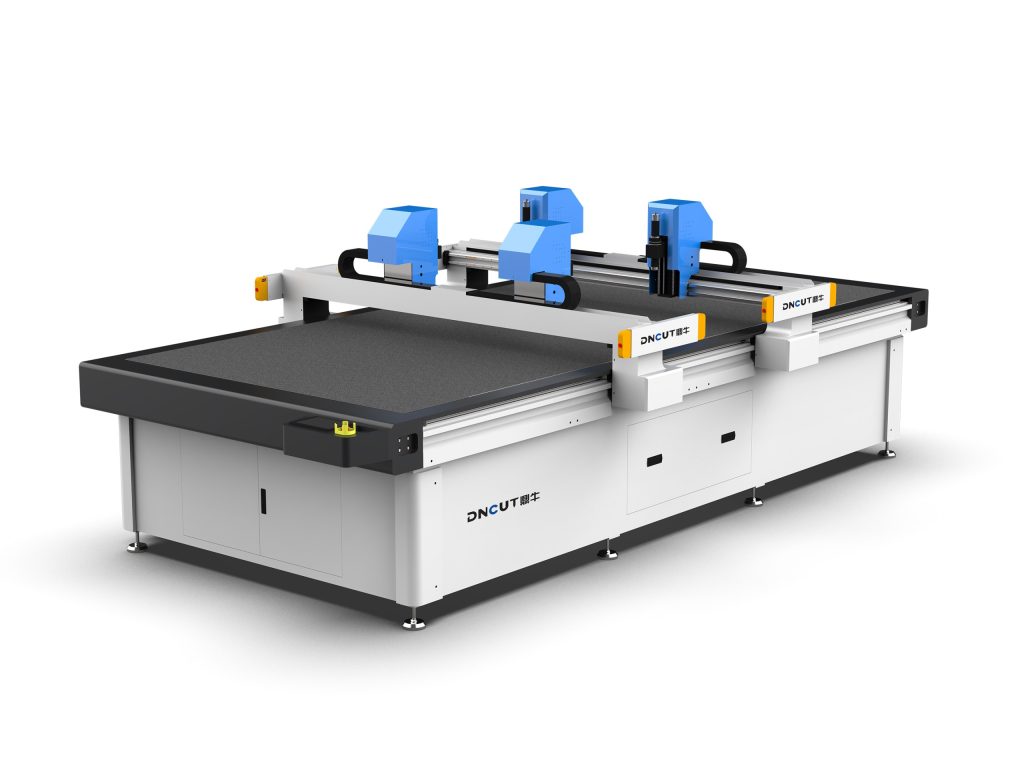
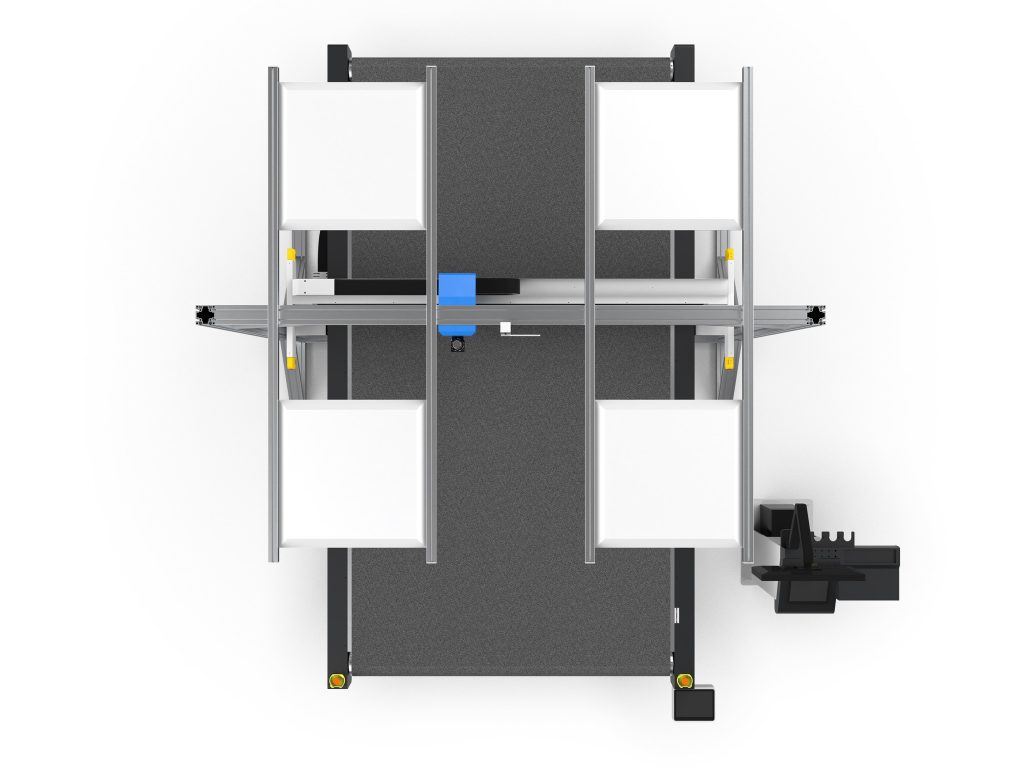
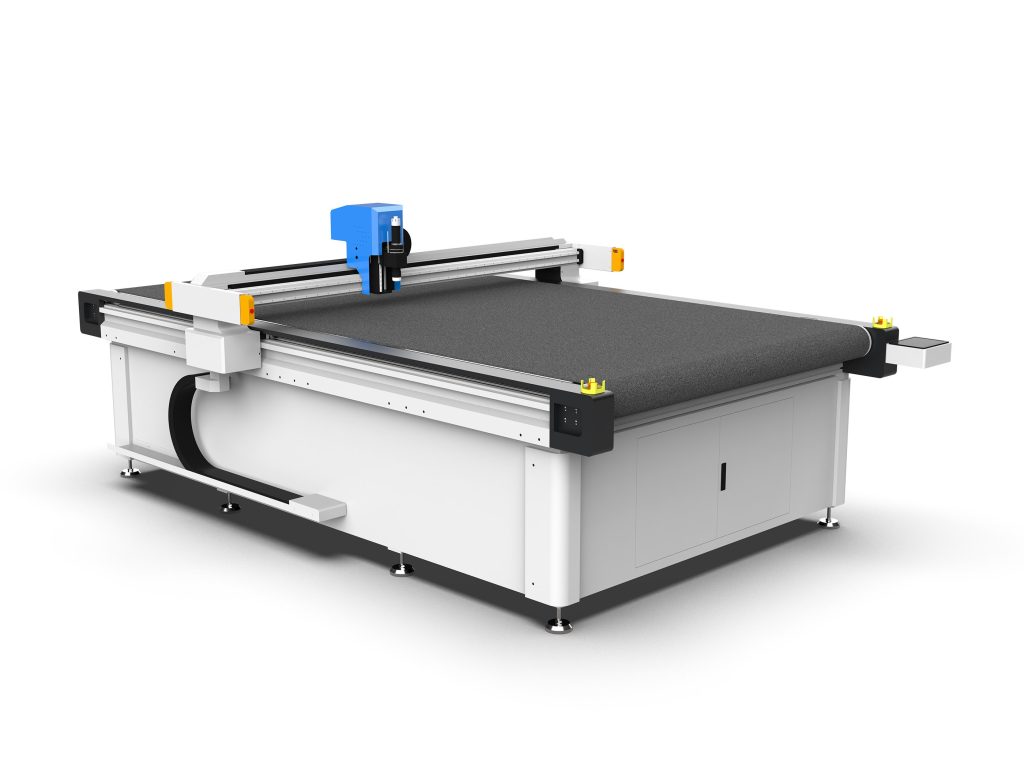
服裝面料裁切機主要採用振動刀切割技術:刀片以每分鐘數千次的高頻上下振動,配合X/Y軸伺服電機驅動刀頭移動,沿預設路徑切斷面料。根據切割頭結構,可分為兩類:
- 單層裁切機:適用於樣衣製作、小批量定製、高彈性或易變形面料(如針織、蕾絲)。切割速度可達1.2 m/s,精度±0.1 mm。
- 多層裁切機:配備真空吸附台面,可一次性切割5-15層面料(取決於材質厚度)。典型配置:切割高度80-120 mm,真空泵功率7.5-11 kW。
此外,部分機型集成沖孔、劃線、V槽切割功能,滿足牛仔、西裝等特殊工藝需求。
二、關鍵參數解讀與選型建議
1. 切割精度與重複定位精度
精度直接決定裁片一致性。服裝面料裁切機的切割精度通常標稱為±0.1~±0.3 mm,重複定位精度為±0.05 mm。對於絲綢、雪紡等輕薄面料,建議選擇±0.1 mm以內的高精度機型;牛仔、帆布等厚重面料可放寬至±0.2 mm。
2. 最大切割速度與加速度
速度影響產能,但需與面料特性匹配。例如,切割針織面料時速度過高會導致邊緣熔融或拉伸。實際有效切割速度建議:
- 梭織面料(襯衫、西裝):0.8-1.0 m/s
- 針織面料(T恤、運動服):0.5-0.7 m/s
- 技術面料(塗層、複合材料):0.4-0.6 m/s
加速度參數(如1.5 G)決定了拐角處的響應能力,高加速度可減少減速停頓,提升複雜輪廓的切割效率。
3. 真空吸附系統
多層切割時必須依靠真空吸附固定面料。選型時關注真空泵流量(m³/h)與台面密封性。對於透氣性強的針織面料,建議選用流量≥250 m³/h的真空泵,並配合分區吸附控制,避免面料移位。
4. 刀具與刀片選擇
不同面料需匹配不同刀片:
- 尖頭刀:通用型,適合梭織、針織。
- 圓頭刀:防止切割時鉤絲,適合絲綢、蕾絲。
- 鋸齒刀:用於塗層布、皮革,減少熔邊。
刀片材質推薦硬質合金或陶瓷塗層,壽命可提升30%以上。
5. 軟件與數據接口
現代裁切機需兼容主流CAD軟件(如Gerber、Lectra、Optitex),支持DXF、PLT、ISO格式。檢查是否具備自動排版優化功能,可節省5%-10%的面料用量。
三、操作與維護實戰要點
1. 面料預處理
切割前需確保面料平整、無褶皺。對於彈性面料,建議預縮處理並靜置24小時,避免切割後回縮導致尺寸偏差。多層切割時,每層面料之間用薄紙隔離,防止吸附粘連。
2. 參數設置技巧
以切割10層棉質襯衫面料為例:
- 振動頻率:3000-4000次/分鐘
- 切割速度:0.9 m/s
- 刀具下壓量:0.5 mm(過大會加速刀片磨損)
- 真空吸附壓力:-0.06 MPa
建議先進行1-2層試切,檢查邊緣質量後逐步增加層數。
3. 常見問題與對策
- 邊緣毛糙:檢查刀片鋒利度,或降低切割速度10%。
- 裁片尺寸偏差:校準X/Y軸傳動皮帶張力,並檢查真空吸附是否均勻。
- 面料移位:增加真空泵流量或使用分區吸附,必要時在面料下方墊透氣墊紙。
4. 日常維護
每日清潔刀頭與導軌,每週檢查真空管路密封性,每月潤滑直線導軌。刀片建議每切割200-300小時更換一次(視面料磨損性調整)。
四、投資回報與選型決策
一台中端多層服裝面料裁切機(切割高度80 mm,精度±0.15 mm)市場價約15-25萬元。以日產5000件襯衫裁片計算,相比手工裁剪可節省3-4名工人,面料利用率提升8%,通常12-18個月可收回投資。選型時優先考慮具備本地服務能力的供應商,確保刀片供應與技術支持響應時間在24小時內。
結語
服裝面料裁切機不是簡單的「機器換人」,而是通過參數化控制實現裁剪質量的穩定輸出。從面料特性出發,匹配精度、速度與吸附系統,再輔以規範的日常操作,才能真正釋放設備效能。建議在採購前提供實際面料樣品進行試切,以驗證設備在真實生產條件下的表現。