
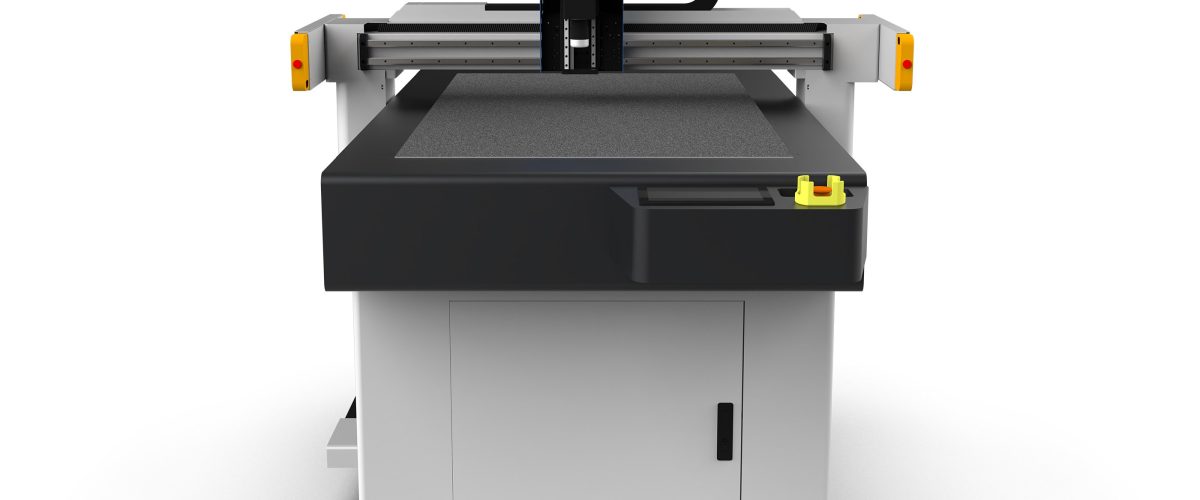
Caractéristiques du matériau EVA et défis de découpe
L’EVA (copolymère éthylène-acétate de vinyle) est un matériau expansé à structure cellulaire fermée, dont la densité se situe généralement entre 0,03 et 0,3 g/cm³, avec une dureté Shore C de 18 à 70. Ses propriétés de souplesse, de rebond et de compressibilité entraînent trois défis majeurs pour la découpe : premièrement, le matériau se déforme facilement sous contrainte, ce qui réduit la précision dimensionnelle ; deuxièmement, la friction lors de la coupe à la lame génère de la chaleur, provoquant une fusion locale de l’EVA et son adhésion à la lame ; troisièmement, la structure cellulaire fermée favorise l’apparition de bavures ou de déchirures sur les bords de coupe. Par conséquent, la machine de découpe EVA doit être spécialement conçue pour répondre à ces caractéristiques.
Principaux types de machines de découpe EVA et sélection
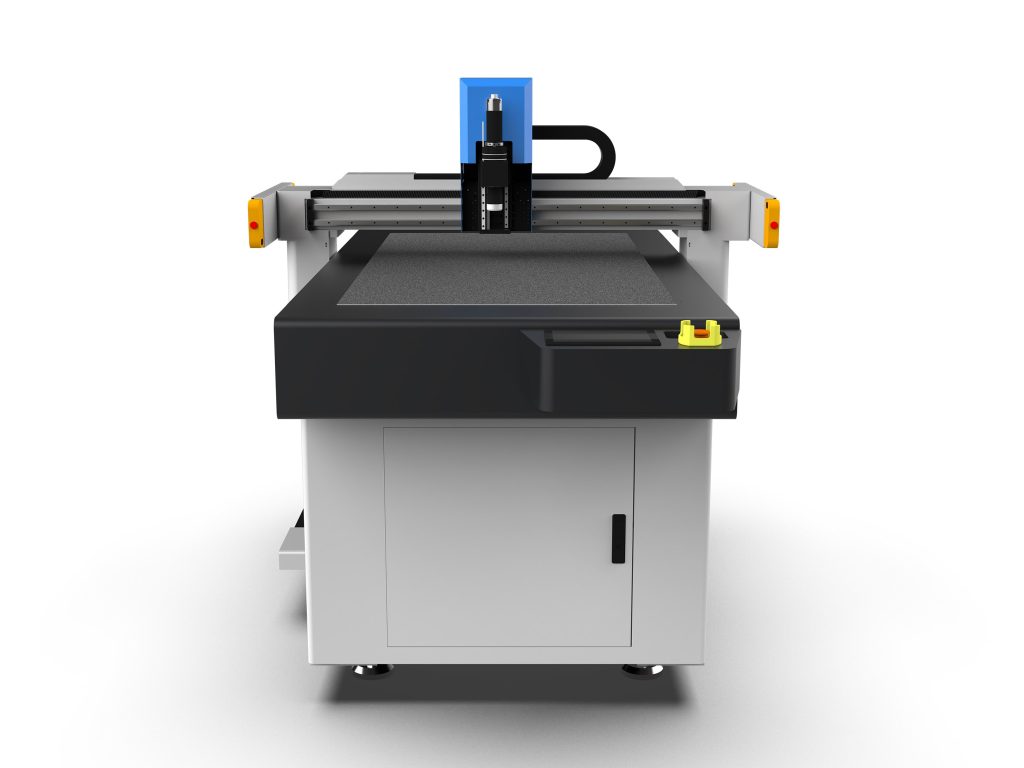
1. Machine de découpe à lame oscillante
Elle utilise une lame à haute fréquence d’oscillation (8 000 à 12 000 fois par minute) pour la découpe, avec une amplitude de lame de 0,5 à 2 mm. Adaptée aux feuilles EVA d’une épaisseur de 1 à 50 mm, la vitesse de découpe peut atteindre 60 à 120 m/min. La lame oscillante exerce une faible pression sur le matériau et produit une coupe nette, ce qui en fait le choix dominant pour la découpe de l’EVA. Lors de la sélection, il convient de prêter attention à la plage de réglage de la fréquence d’oscillation, au système de refroidissement de la lame (refroidissement par air en option) et à la force d’aspiration de la table à vide (recommandée ≥ -0,08 MPa).
2. Machine de découpe laser
Elle utilise un laser CO2 (puissance 60 à 150 W) pour fondre et couper, avec un trait de coupe étroit (0,1 à 0,3 mm) et sans contrainte mécanique. Cependant, la découpe laser de l’EVA génère des fumées nocives (contenant de l’acide acétique), nécessitant un système d’extraction et de purification performant. De plus, la découpe laser forme un bord fondu qui peut affecter le collage ultérieur. Adaptée à la découpe fine d’épaisseurs ≤ 10 mm, avec une vitesse d’environ 10 à 30 m/min.
3. Machine de découpe ultrasonique
Grâce aux vibrations ultrasoniques (20 à 40 kHz), la lame fait fondre localement le matériau, réalisant simultanément la découpe et le scellement des bords pour éviter qu’ils ne s’effilochent. Adaptée aux feuilles EVA d’une épaisseur de 0,5 à 5 mm, avec une vitesse de découpe de 5 à 15 m/min. La découpe ultrasonique est particulièrement efficace sur les composites EVA multicouches, mais le coût de l’équipement est plus élevé.
4. Machine de découpe à lame circulaire
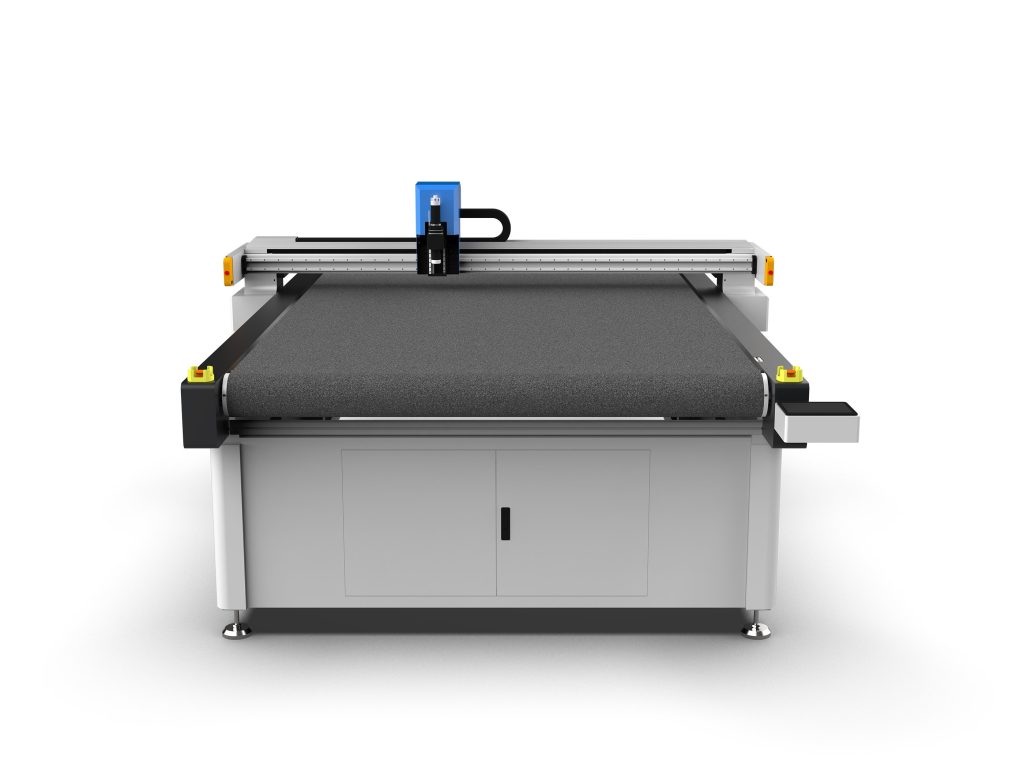
Adaptée à la découpe continue de rouleaux EVA d’épaisseur ≤ 5 mm, avec une vitesse de lame de 200 à 600 tr/min, associée à un système de contrôle de tension. Structure simple et maintenance facile, mais la qualité de coupe est moyenne ; elle est principalement utilisée pour la découpe grossière ou les applications nécessitant une précision moindre.
Recommandations de sélection : pour une épaisseur > 10 mm et une précision requise dans ±0,2 mm, privilégier la lame oscillante ; pour les motifs fins sur feuilles minces, choisir le laser ; pour le scellement des bords, choisir l’ultrason ; pour les rouleaux en grande série, choisir la lame circulaire.
Réglage des paramètres clés du processus
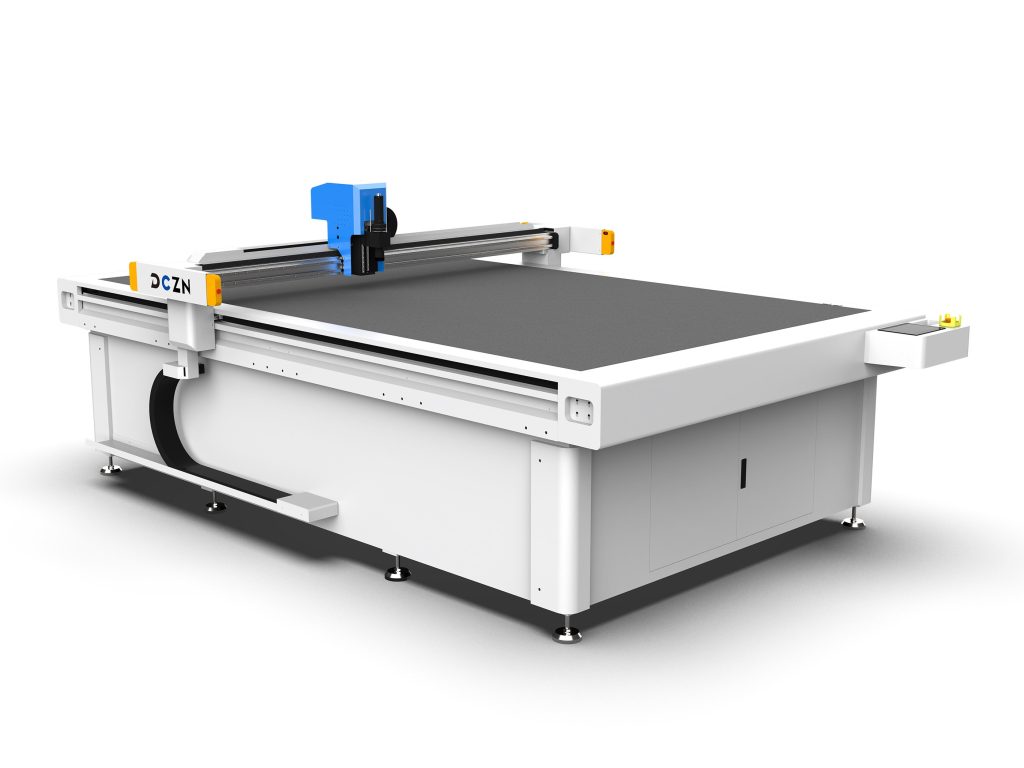
Paramètres de la lame oscillante
- Fréquence d’oscillation : haute fréquence (10 000 à 12 000 fois/min) pour les matériaux minces (≤ 5 mm), basse fréquence (8 000 à 9 000 fois/min) pour les matériaux épais (> 20 mm) afin de réduire la chaleur de friction.
- Vitesse de découpe : inversement proportionnelle à l’épaisseur ; régler entre 80 et 120 m/min pour les épaisseurs inférieures à 5 mm, et entre 30 et 50 m/min pour les épaisseurs supérieures à 20 mm.
- Angle de la lame : couramment 15°, 22°, 30°. Utiliser 15° pour les matériaux minces afin de réduire la résistance de coupe, et 30° pour les matériaux épais afin de garantir la rigidité de la lame.
- Aspiration à vide : ajuster selon la densité du matériau ; pour l’EVA à faible densité (0,05 g/cm³), une force d’aspiration ≥ -0,06 MPa est nécessaire ; pour l’EVA à haute densité (0,2 g/cm³), elle peut être réduite à -0,04 MPa.
Paramètres laser
- Puissance : augmenter de 10 à 15 W par mm d’épaisseur supplémentaire, par exemple 80 W pour de l’EVA de 5 mm.
- Vitesse de découpe : adaptée à la puissance ; à 80 W, la vitesse est d’environ 15 m/min.
- Gaz auxiliaire : air comprimé (0,2 à 0,4 MPa) pour souffler et réduire l’adhérence des matières fondues.
Paramètres ultrasoniques
- Fréquence : 20 kHz pour les matériaux épais, 40 kHz pour les matériaux minces.
- Amplitude : 20 à 50 μm, ajustée selon l’épaisseur.
- Pression de découpe : 0,2 à 0,5 MPa ; une pression excessive entraîne une déformation du matériau.
Problèmes courants et solutions
1. Bavures sur les bords de coupe
Causes : lame émoussée, fréquence d’oscillation trop basse, taux d’humidité du matériau trop élevé. Solutions : vérifier l’affûtage de la lame toutes les 8 heures et utiliser un affûteur diamanté ; augmenter la fréquence d’oscillation de 10 % à 20 % ; sécher l’EVA à 40 °C pendant 2 heures avant la découpe pour maintenir un taux d’humidité ≤ 0,5 %.
2. Adhésion du matériau à la lame
Causes : la chaleur de friction provoque le ramollissement de l’EVA (température > 60 °C). Solutions : réduire la vitesse de découpe de 15 % à 30 % ; activer le refroidissement par air de la lame (pression d’air 0,1 à 0,2 MPa) ; utiliser des lames à revêtement de surface (par exemple revêtement DLC).
3. Précision dimensionnelle hors tolérance
Causes : aspiration à vide insuffisante, faux rond de la lame, glissement du mécanisme d’avance. Solutions : vérifier les joints d’étanchéité de la table d’aspiration pour garantir un vide ≥ -0,08 MPa ; ajuster la concentricité du porte-lame (faux rond ≤ 0,02 mm) ; recouvrir les rouleaux d’avance de caoutchouc (Shore A50).
4. Fumées importantes lors de la découpe laser
Causes : débit d’extraction insuffisant, système de filtration obstrué. Solutions : prévoir un débit d’extraction de 200 m³/h par 100 W de puissance ; nettoyer les filtres à coton toutes les deux semaines et remplacer le charbon actif tous les trois mois.
Points essentiels de maintenance
- Quotidien : nettoyer les débris sur la table, vérifier l’usure de la lame (observer le tranchant à la loupe), lubrifier les rails (graisse au lithium).
- Hebdomadaire : calibrer la planéité de la table d’aspiration à vide (erreur ≤ 0,1 mm), vérifier la tension de la courroie d’entraînement (enfoncement de 10 mm approprié).
- Mensuel : remplacer la lame oscillante (même non émoussée, un remplacement est recommandé après 300 heures d’utilisation continue), nettoyer les lentilles laser (avec de l’éthanol anhydre).
- Trimestriel : vérifier l’impédance du transducteur ultrasonique (remplacement si écart > 10 %), calibrer l’encodeur du servomoteur.
Consignes de sécurité et de protection de l’environnement
Les poussières générées lors de la découpe de l’EVA (en particulier les fumées de découpe laser) doivent être traitées par purification, la concentration de poussières devant être maintenue en dessous de 1 mg/m³. L’équipement doit être correctement mis à la terre (résistance de terre ≤ 4 Ω), une barrière de sécurité optique doit être installée dans la zone de la lame oscillante, et une porte à interverrouillage dans la zone laser. Les opérateurs doivent porter un masque antipoussière (niveau KN95) et des gants antistatiques.
Conclusion
La sélection et l’optimisation du processus de la machine de découpe EVA nécessitent une prise en compte globale de l’épaisseur du matériau, des exigences de précision, de l’efficacité de production ainsi que de la sécurité environnementale. En choisissant judicieusement le modèle, en réglant précisément les paramètres et en appliquant une maintenance rigoureuse, il est possible d’améliorer significativement la qualité de découpe et la durée de vie de l’équipement. Il est recommandé d’effectuer des tests sur échantillons avant la production en série afin de déterminer la fenêtre de processus optimale.