
Karakteristik Material EVA dan Tantangan Pemotongan
EVA (kopolimer etilena-vinil asetat) adalah material busa dengan struktur sel tertutup, dengan rentang kepadatan biasanya 0,03-0,3 g/cm³, kekerasan shore C 18-70. Sifatnya yang lembut, elastis, dan mudah terkompresi membawa tiga tantangan besar dalam pemotongan: pertama, material mudah berubah bentuk saat terkena gaya, menyebabkan penurunan akurasi dimensi; kedua, gesekan panas saat pemotongan bilah menyebabkan EVA meleleh secara lokal dan menempel pada bilah; ketiga, struktur sel tertutup mudah menghasilkan gerinda atau sobekan pada tepi potong. Oleh karena itu, mesin pemotong EVA perlu dirancang khusus untuk karakteristik ini.
Jenis Utama dan Pemilihan Mesin Pemotong EVA
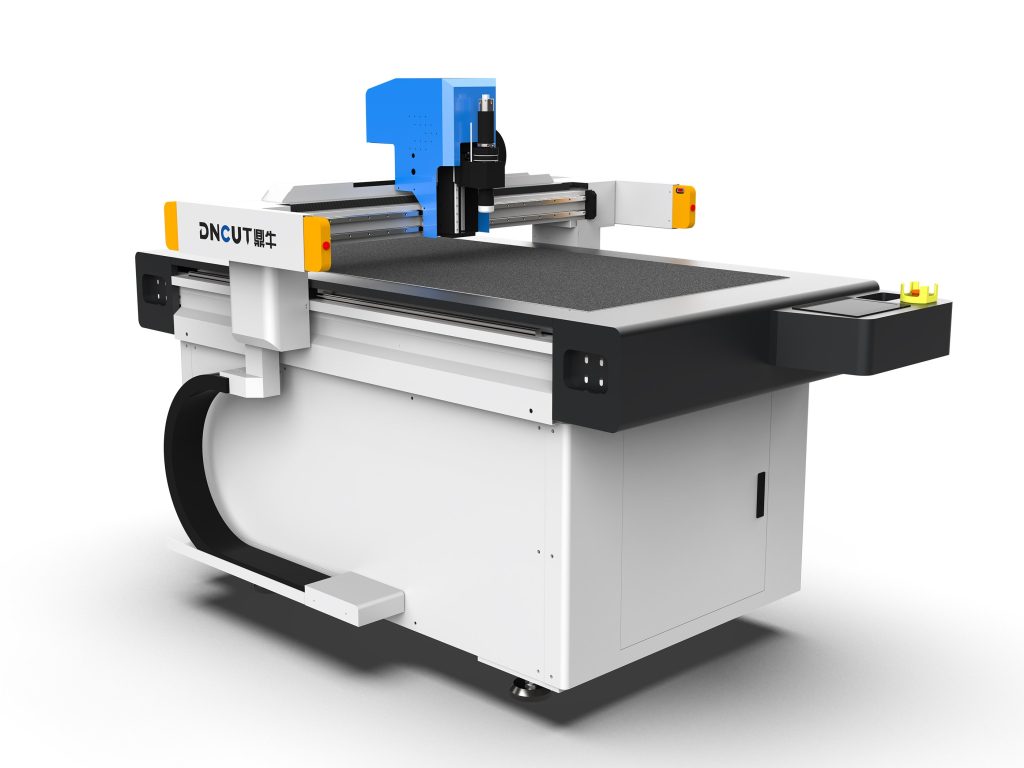
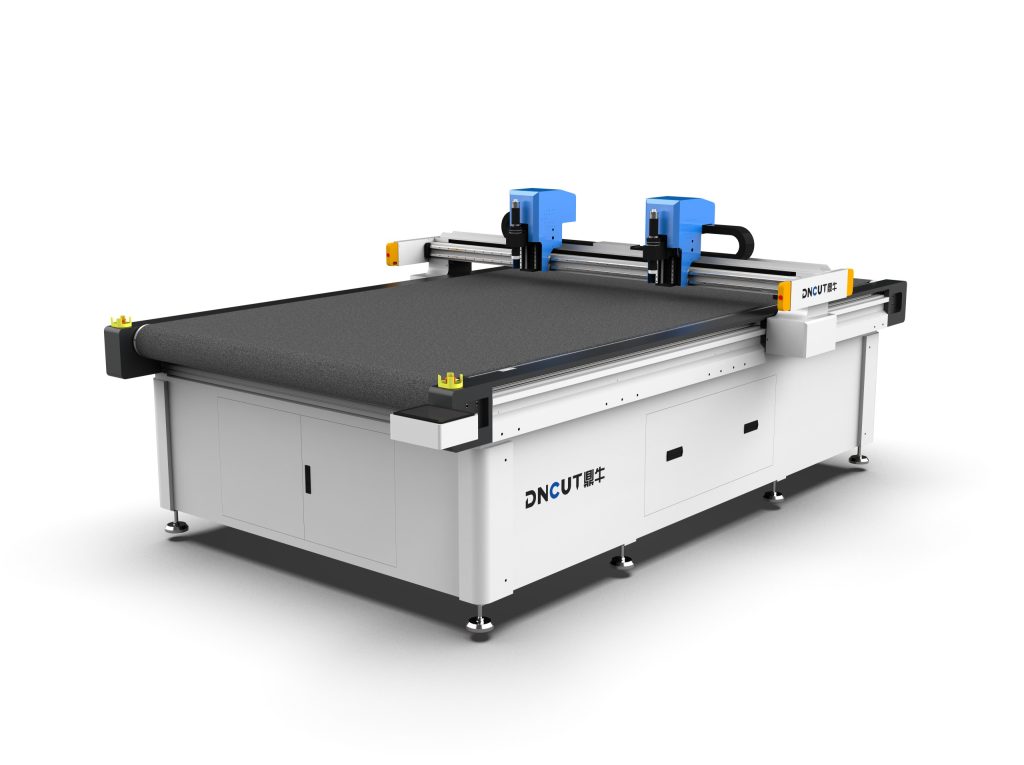
1. Mesin pemotong pisau bergetar (oscillating knife)
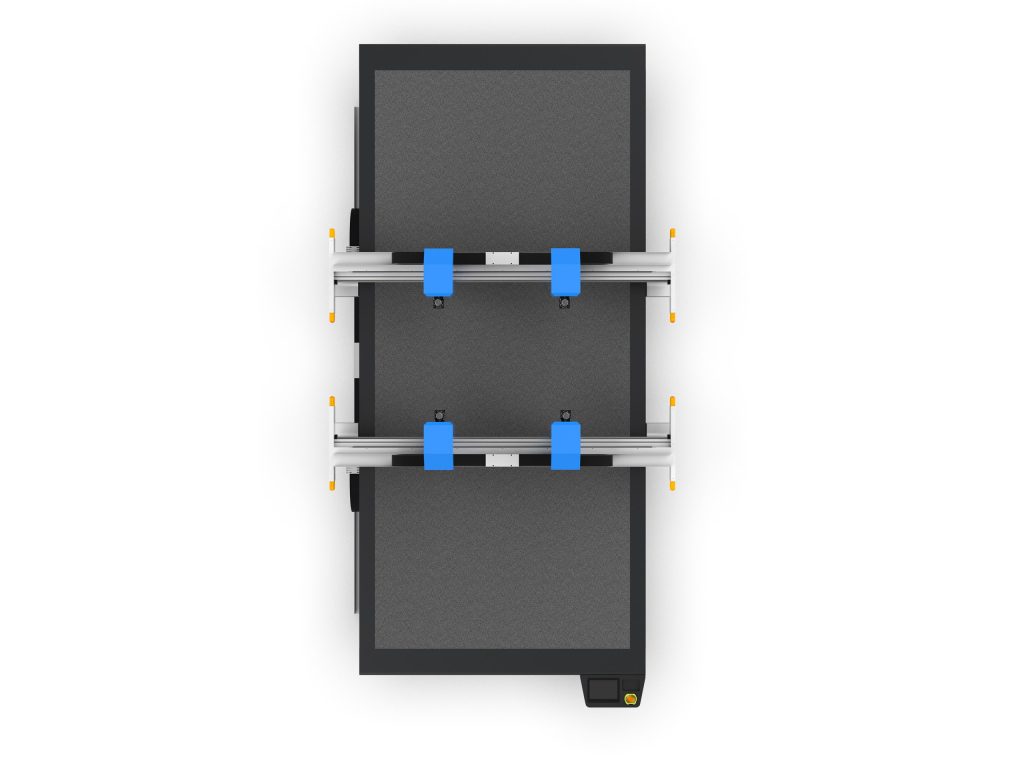
Menggunakan bilah dengan getaran frekuensi tinggi (8000-12000 kali per menit) untuk memotong, amplitudo bilah 0,5-2mm. Cocok untuk lembaran EVA dengan ketebalan 1-50mm, kecepatan potong dapat mencapai 60-120m/min. Pisau bergetar memberikan tekanan kecil pada material, potongan rata, menjadi pilihan utama untuk pemotongan EVA. Saat memilih, perhatikan rentang frekuensi getaran yang dapat disesuaikan, sistem pendingin bilah (opsional pendingin udara), dan daya hisap platform vakum (disarankan ≥-0,08MPa).
2. Mesin pemotong laser
Menggunakan laser CO2 (daya 60-150W) untuk memotong dengan peleburan, celah potong sempit (0,1-0,3mm), tanpa tegangan mekanis. Namun pemotongan laser EVA menghasilkan asap berbahaya (mengandung gas asetat), memerlukan sistem penyedot dan pemurnian asap yang efisien. Selain itu, tepi potong laser akan membentuk tepi meleleh, yang mungkin mempengaruhi perekatan selanjutnya. Cocok untuk pemotongan halus dengan ketebalan ≤10mm, kecepatan sekitar 10-30m/min.
3. Mesin pemotong ultrasonik
Melalui getaran ultrasonik (20-40kHz) membuat bilah melelehkan material secara lokal, memotong sekaligus menyegel tepi, mencegah tepi terurai. Cocok untuk lembaran EVA dengan ketebalan 0,5-5mm, kecepatan potong 5-15m/min. Pemotongan ultrasonik sangat efektif untuk komposit EVA multilayer, tetapi biaya peralatan lebih tinggi.
4. Mesin pemotong pisau bundar
Suitable for continuous cutting of EVA rolls with thickness ≤5mm, blade speed 200-600rpm, equipped with tension control system. Simple structure, easy maintenance, but average cutting quality, widely used for rough cutting or applications that do not require high precision.
Saran pemilihan: ketebalan >10mm, persyaratan presisi dalam ±0,2mm prioritaskan pisau bergetar; pola halus lembaran tipis pilih laser; perlu penyegelan tepi pilih ultrasonik; gulungan massal pilih pisau bundar.
Pengaturan Parameter Proses Kunci
Parameter pisau bergetar
- Frekuensi getaran: bahan tipis (≤5mm) gunakan frekuensi tinggi (10000-12000 kali/menit), bahan tebal (>20mm) gunakan frekuensi rendah (8000-9000 kali/menit) untuk mengurangi panas gesekan.
- Kecepatan potong: berbanding terbalik dengan ketebalan, di bawah 5mm dapat diatur 80-120m/min, di atas 20mm disarankan 30-50m/min.
- Sudut bilah: umumnya 15°, 22°, 30°. Bahan tipis gunakan 15° untuk mengurangi hambatan potong, bahan tebal gunakan 30° untuk memastikan kekakuan bilah.
- Hisap vakum: disesuaikan dengan kepadatan material, EVA kepadatan rendah (0,05g/cm³) memerlukan daya hisap ≥-0,06MPa, kepadatan tinggi (0,2g/cm³) dapat diturunkan ke -0,04MPa.
Parameter laser
- Daya: setiap penambahan ketebalan 1mm, daya meningkat 10-15W, misalnya EVA 5mm menggunakan 80W.
- Kecepatan potong: cocok dengan daya, pada 80W kecepatan sekitar 15m/min.
- Gas bantu: udara terkompresi (0,2-0,4MPa) untuk meniup, mengurangi penempelan lelehan.
Parameter ultrasonik
- Frekuensi: 20kHz untuk bahan tebal, 40kHz untuk bahan tipis.
- Amplitudo: 20-50μm, disesuaikan dengan ketebalan.
- Tekanan potong: 0,2-0,5MPa, tekanan terlalu besar menyebabkan deformasi material.
Masalah Umum dan Solusi
1. Gerinda pada tepi potong
Penyebab: bilah tumpul, frekuensi getaran terlalu rendah, kadar air material terlalu tinggi. Solusi: periksa ketajaman bilah setiap 8 jam, gunakan pengasah berlian; tingkatkan frekuensi getaran 10%-20%; sebelum pemotongan keringkan EVA pada 40℃ selama 2 jam, kontrol kadar air ≤0,5%.
2. Material menempel pada bilah
Penyebab: panas gesekan menyebabkan EVA melunak (suhu >60℃). Solusi: turunkan kecepatan potong 15%-30%; aktifkan pendingin udara bilah (tekanan udara 0,1-0,2MPa); gunakan bilah dengan lapisan permukaan (seperti lapisan DLC).
3. Akurasi dimensi melebihi toleransi
Penyebab: hisap vakum tidak cukup, bilah goyah, mekanisme umpan selip. Solusi: periksa segel platform hisap, pastikan vakum ≥-0,08MPa; sesuaikan konsentrisitas penjepit bilah (runout ≤0,02mm); permukaan rol umpan dilapisi karet (Shore A50).
4. Asap pemotongan laser banyak
Penyebab: volume pembuangan udara tidak cukup, sistem filter tersumbat. Solusi: volume pembuangan udara sesuai 200m³/h per 100W daya; bersihkan kapas filter setiap dua minggu, ganti karbon aktif setiap tiga bulan.
Poin Perawatan
- Harian: bersihkan serpihan di meja, periksa keausan bilah (amati mata potong dengan kaca pembesar), lumasi rel pemandu (gunakan gemuk lithium).
- Mingguan: kalibrasi kerataan platform hisap vakum (kesalahan ≤0,1mm), periksa tegangan sabuk transmisi (tekanan 10mm sesuai).
- Bulanan: ganti bilah pisau bergetar (meskipun belum tumpul, disarankan ganti setelah 300 jam penggunaan terus-menerus), bersihkan lensa laser (gunakan etanol anhidrat).
- Triwulanan: periksa impedansi transduser ultrasonik (deviasi >10% perlu diganti), kalibrasi encoder motor servo.
Catatan Keselamatan dan Lingkungan
Debu yang dihasilkan selama pemotongan EVA (terutama asap dari pemotongan laser) perlu diolah melalui pemurnian, konsentrasi debu harus dikontrol di bawah 1mg/m³. Peralatan harus memiliki pembumian yang baik (resistansi pembumian ≤4Ω), area pisau bergetar dipasang pelindung kisi optik, area laser dipasang pintu interlock. Operator mengenakan masker debu (tingkat KN95) dan sarung tangan anti-statis.
Penutup
Pemilihan dan optimasi proses mesin pemotong EVA perlu mempertimbangkan secara komprehensif ketebalan material, persyaratan presisi, efisiensi produksi, serta keselamatan lingkungan. Dengan memilih model secara tepat, mengatur parameter secara akurat, dan melakukan perawatan sesuai standar, kualitas pemotongan dan umur peralatan dapat ditingkatkan secara signifikan. Disarankan untuk melakukan uji sampel kecil sebelum produksi massal untuk menentukan jendela proses terbaik.