
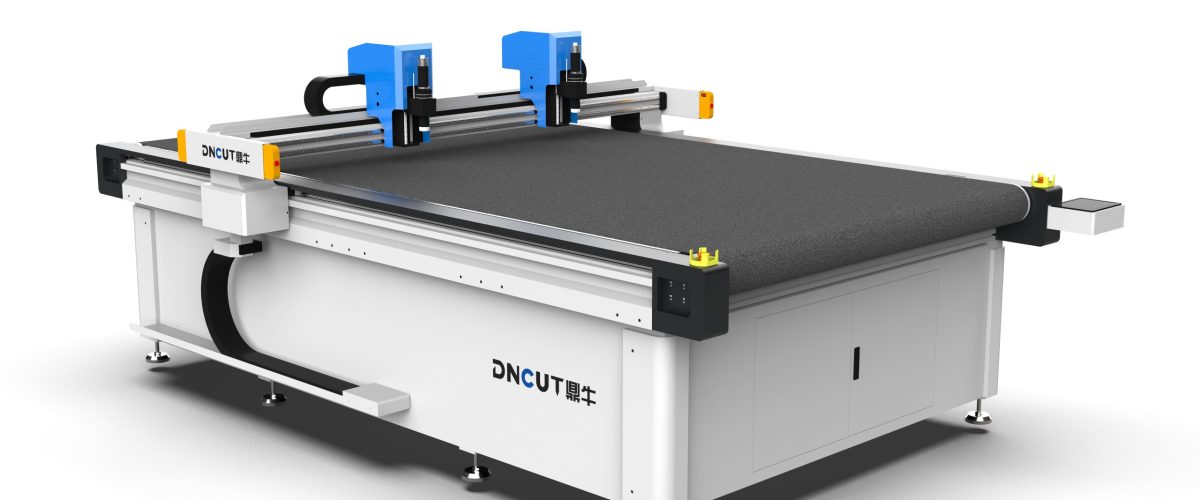
คุณสมบัติของวัสดุ EVA และความท้าทายในการตัด
EVA (เอทิลีน-ไวนิลอะซิเตตโคพอลิเมอร์) เป็นวัสดุโฟมโครงสร้างเซลล์ปิด มีช่วงความหนาแน่นโดยทั่วไป 0.03-0.3 g/cm³ ความแข็ง Shore C 18-70 คุณสมบัติที่นุ่ม ยืดหยุ่น และบีบอัดง่ายก่อให้เกิดความท้าทายสามประการในการตัด: ประการแรก วัสดุเสียรูปง่ายเมื่อรับแรง ทำให้ความแม่นยำของขนาดลดลง ประการที่สอง ใบมีดสร้างความร้อนจากแรงเสียดทานเมื่อตัด ทำให้ EVA หลอมละลายบางส่วนและติดใบมีด ประการที่สาม โครงสร้างเซลล์ปิดทำให้เกิดขอบหยักหรือฉีกขาดที่ขอบตัด ดังนั้นเครื่องตัด EVA จึงต้องออกแบบมาโดยเฉพาะสำหรับคุณสมบัติเหล่านี้
ประเภทหลักของเครื่องตัด EVA และการเลือก
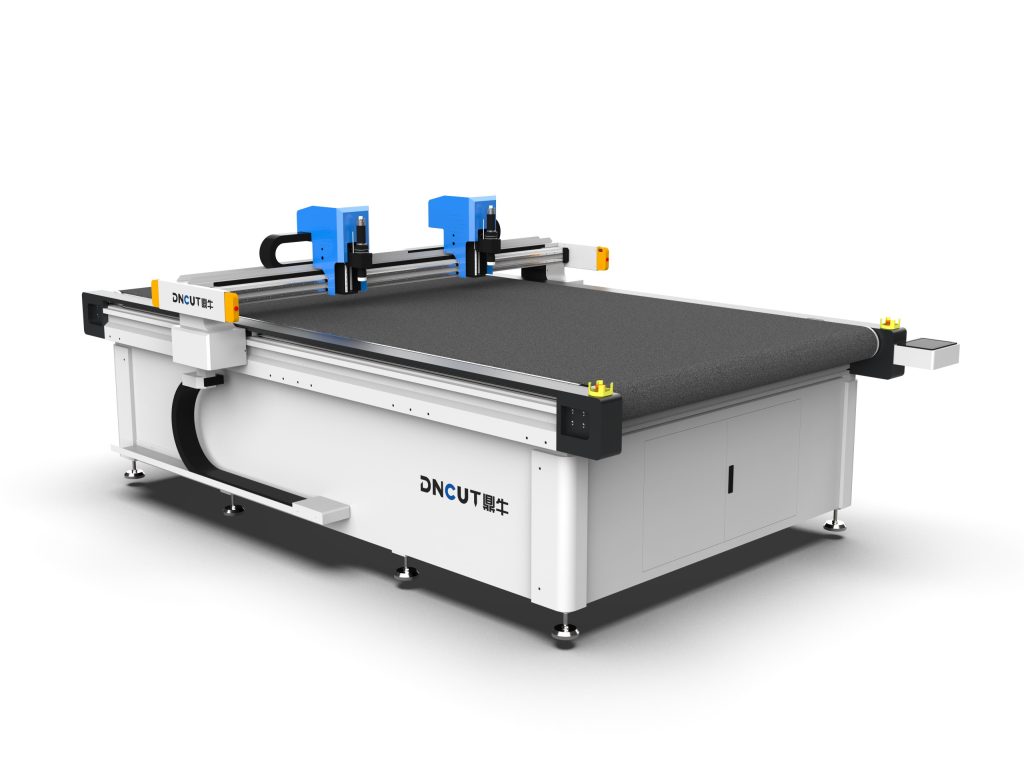
1. เครื่องตัดใบมีดสั่น (Oscillating Knife)
ใช้ใบมีดสั่นความถี่สูง (8000-12000 ครั้งต่อนาที) ในการตัด แอมพลิจูดใบมีด 0.5-2mm เหมาะสำหรับแผ่น EVA หนา 1-50mm ความเร็วตัดสูงถึง 60-120m/min ใบมีดสั่นออกแรงกดต่อวัสดุน้อย รอยตัดเรียบ เป็นตัวเลือกหลักสำหรับการตัด EVA เมื่อเลือกควรคำนึงถึงช่วงความถี่สั่นที่ปรับได้ ระบบระบายความร้อนใบมีด (สามารถเลือกใช้ระบบระบายความร้อนด้วยอากาศ) และแรงดูดของแท่นดูดสุญญากาศ (แนะนำ ≥-0.08MPa)
2. เครื่องตัดเลเซอร์
ใช้เลเซอร์ CO2 (กำลัง 60-150W) หลอมละลายเพื่อตัด รอยตัดแคบ (0.1-0.3mm) ไม่มีความเครียดเชิงกล แต่การตัดเลเซอร์ EVA จะเกิดควันพิษ (มีก๊าซอะซิติก) ต้องติดตั้งระบบระบายควันและกรองประสิทธิภาพสูง นอกจากนี้ขอบตัดเลเซอร์จะเกิดขอบหลอมละลาย ซึ่งอาจส่งผลต่อการติดกาวในภายหลัง เหมาะสำหรับการตัดละเอียดที่มีความหนา ≤10mm ความเร็วประมาณ 10-30m/min
3. เครื่องตัดอัลตราโซนิก
ใช้การสั่นอัลตราโซนิก (20-40kHz) ทำให้ใบมีดหลอมละลายวัสดุเฉพาะจุด ตัดพร้อมปิดขอบป้องกันขอบหลุดลุ่ย เหมาะสำหรับแผ่น EVA หนา 0.5-5mm ความเร็วตัด 5-15m/min การตัดอัลตราโซนิกได้ผลดีเยี่ยมกับวัสดุคอมโพสิต EVA หลายชั้น แต่ต้นทุนอุปกรณ์สูงกว่า
4. เครื่องตัดใบมีดวงกลม
เหมาะสำหรับการตัดต่อเนื่องของม้วน EVA หนา ≤5mm ความเร็วใบมีด 200-600rpm พร้อมระบบควบคุมแรงตึง โครงสร้างเรียบง่าย บำรุงรักษาสะดวก แต่คุณภาพรอยตัดทั่วไป มักใช้สำหรับการตัดหยาบหรือกรณีที่ไม่ต้องการความแม่นยำสูง
คำแนะนำการเลือก: ความหนา >10mm ต้องการความแม่นยำ ±0.2mm ภายใน เลือกใบมีดสั่นเป็นอันดับแรก; แผ่นบางลวดลายละเอียดเลือกเลเซอร์; ต้องการปิดขอบเลือกอัลตราโซนิก; ม้วนจำนวนมากเลือกใบมีดวงกลม
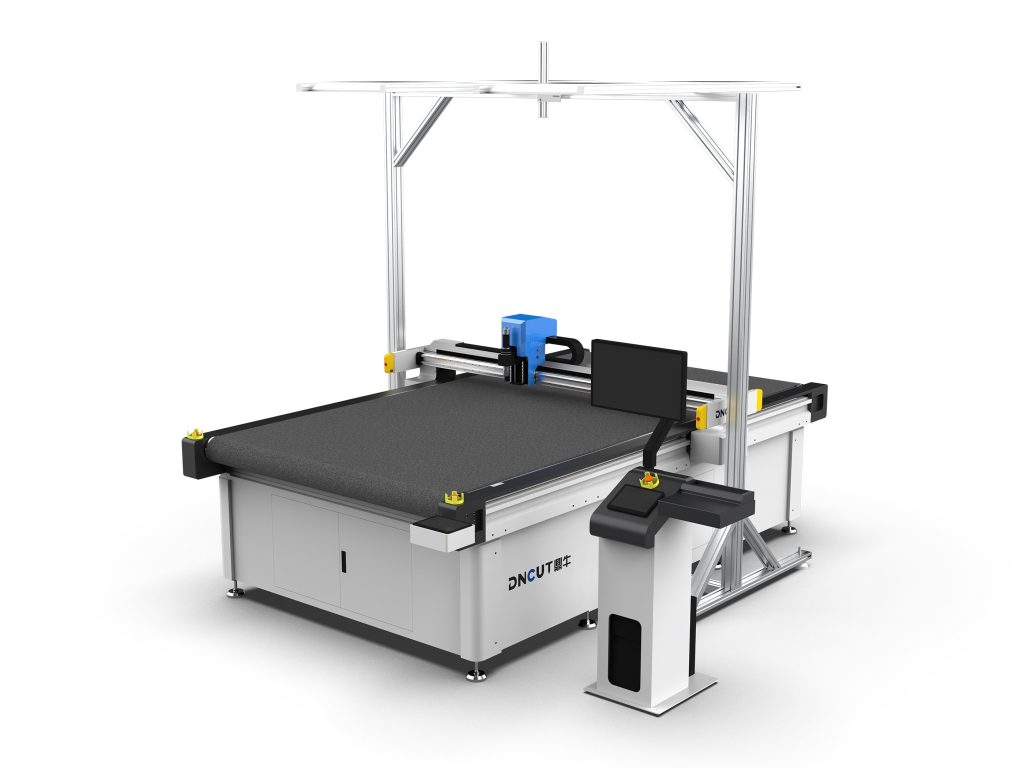
การตั้งค่าพารามิเตอร์กระบวนการสำคัญ
พารามิเตอร์ใบมีดสั่น
- ความถี่สั่น: วัสดุบาง (≤5mm) ใช้ความถี่สูง (10000-12000 ครั้ง/นาที), วัสดุหนา (>20mm) ใช้ความถี่ต่ำ (8000-9000 ครั้ง/นาที) เพื่อลดความร้อนจากแรงเสียดทาน
- ความเร็วตัด: แปรผกผันกับความหนา ต่ำกว่า 5mm ตั้งได้ 80-120m/min, มากกว่า 20mm แนะนำ 30-50m/min
- มุมใบมีด: ที่ใช้ทั่วไป 15°, 22°, 30° วัสดุบางใช้ 15° เพื่อลดแรงต้านการตัด วัสดุหนาใช้ 30° เพื่อรับประกันความแข็งของใบมีด
- การดูดสุญญากาศ: ปรับตามความหนาแน่นวัสดุ EVA ความหนาแน่นต่ำ (0.05g/cm³) ต้องการแรงดูด ≥-0.06MPa, ความหนาแน่นสูง (0.2g/cm³) ลดได้ถึง -0.04MPa
พารามิเตอร์เลเซอร์
- กำลัง: ความหนาเพิ่มขึ้นทุก 1mm กำลังเพิ่ม 10-15W เช่น EVA 5mm ใช้ 80W
- ความเร็วตัด: จับคู่กับกำลัง ที่ 80W ความเร็วประมาณ 15m/min
- ก๊าซช่วย: อากาศอัด (0.2-0.4MPa) เป่าเพื่อลดการเกาะของวัสดุหลอมละลาย
พารามิเตอร์อัลตราโซนิก
- ความถี่: 20kHz สำหรับวัสดุหนา, 40kHz สำหรับวัสดุบาง
- แอมพลิจูด: 20-50μm ปรับตามความหนา
- แรงกดตัด: 0.2-0.5MPa แรงกดมากเกินไปทำให้วัสดุเสียรูป
ปัญหาที่พบบ่อยและแนวทางแก้ไข
1. ขอบตัดมีขอบหยัก
สาเหตุ: ใบมีดทื่อ ความถี่สั่นต่ำเกินไป ความชื้นวัสดุสูงเกินไป แก้ไข: ตรวจสอบความคมใบมีดทุก 8 ชั่วโมง ใช้หินลับมีดเพชร; เพิ่มความถี่สั่น 10%-20%; ก่อนตัดทำให้ EVA แห้งที่ 40°C เป็นเวลา 2 ชั่วโมง ควบคุมความชื้น ≤0.5%
2. วัสดุติดใบมีด
สาเหตุ: ความร้อนจากแรงเสียดทานทำให้ EVA อ่อนตัว (อุณหภูมิ >60°C) แก้ไข: ลดความเร็วตัด 15%-30%; เปิดระบบระบายความร้อนด้วยอากาศใบมีด (แรงดันอากาศ 0.1-0.2MPa); เลือกใบมีดเคลือบผิว (เช่น เคลือบ DLC)
3. ความแม่นยำขนาดคลาดเคลื่อน
สาเหตุ: การดูดสุญญากาศไม่เพียงพอ ใบมีดส่าย กลไกป้อนวัสดุลื่นไถล แก้ไข: ตรวจสอบซีลแท่นดูด รับประกันสุญญากาศ ≥-0.08MPa; ปรับความเที่ยงศูนย์กลางการจับใบมีด (การส่าย ≤0.02mm); หุ้มยางผิวลูกกลิ้งป้อนวัสดุ (Shore A50)
4. ควันตัดเลเซอร์มาก
สาเหตุ: ปริมาณระบายอากาศไม่เพียงพอ ระบบกรองอุดตัน แก้ไข: ปริมาณระบายอากาศตามกำลังทุก 100W ใช้ 200m³/h; ทำความสะอาดแผ่นกรองทุกสองสัปดาห์ เปลี่ยนถ่านกัมมันต์ทุกสามเดือน
ประเด็นการบำรุงรักษา
- ทุกวัน: ทำความสะอาดเศษบนแท่น ตรวจสอบการสึกของใบมีด (ใช้แว่นขยายดูคมมีด) หล่อลื่นรางนำ (ใช้จาระบีลิเธียม)
- ทุกสัปดาห์: ปรับความเรียบของแท่นดูดสุญญากาศ (ข้อผิดพลาด ≤0.1mm) ตรวจสอบแรงตึงสายพานส่งกำลัง (กดลง 10mm เหมาะสม)
- ทุกเดือน: เปลี่ยนใบมีดสั่น (แม้ไม่ใช้แล้ว แนะนำเปลี่ยนหลังใช้งานต่อเนื่อง 300 ชั่วโมง) ทำความสะอาดเลนส์เลเซอร์ (ใช้เอทานอลไร้น้ำ)
- ทุกไตรมาส: ตรวจสอบอิมพีแดนซ์ตัวแปลงอัลตราโซนิก (เบี่ยงเบน >10% ต้องเปลี่ยน) ปรับเทียบเอนโคเดอร์เซอร์โวมอเตอร์
ข้อควรระวังด้านความปลอดภัยและสิ่งแวดล้อม
ฝุ่นที่เกิดจากกระบวนการตัด EVA (โดยเฉพาะควันจากการตัดเลเซอร์) ต้องผ่านการบำบัดให้บริสุทธิ์ ความเข้มข้นฝุ่นควรควบคุมให้ต่ำกว่า 1mg/m³ อุปกรณ์ต้องต่อสายดินอย่างดี (ความต้านทานดิน ≤4Ω) ติดตั้งแผงกั้นแสงในพื้นที่ใบมีดสั่น ติดตั้งประตูอินเตอร์ล็อกในพื้นที่เลเซอร์ ผู้ปฏิบัติงานสวมหน้ากากกันฝุ่น (ระดับ KN95) และถุงมือกันไฟฟ้าสถิต
บทสรุป
การเลือกและการปรับกระบวนการของเครื่องตัด EVA จำเป็นต้องพิจารณาความหนาวัสดุ ข้อกำหนดความแม่นยำ ประสิทธิภาพการผลิต และความปลอดภัยสิ่งแวดล้อมอย่างครอบคลุม ด้วยการเลือกประเภทเครื่องที่เหมาะสม ตั้งค่าพารามิเตอร์อย่างแม่นยำ และดำเนินการบำรุงรักษาตามมาตรฐาน สามารถเพิ่มคุณภาพการตัดและอายุการใช้งานอุปกรณ์ได้อย่างมีนัยสำคัญ แนะนำให้ทดสอบตัวอย่างก่อนการผลิตจำนวนมาก เพื่อกำหนดหน้าต่างกระบวนการที่เหมาะสมที่สุด