
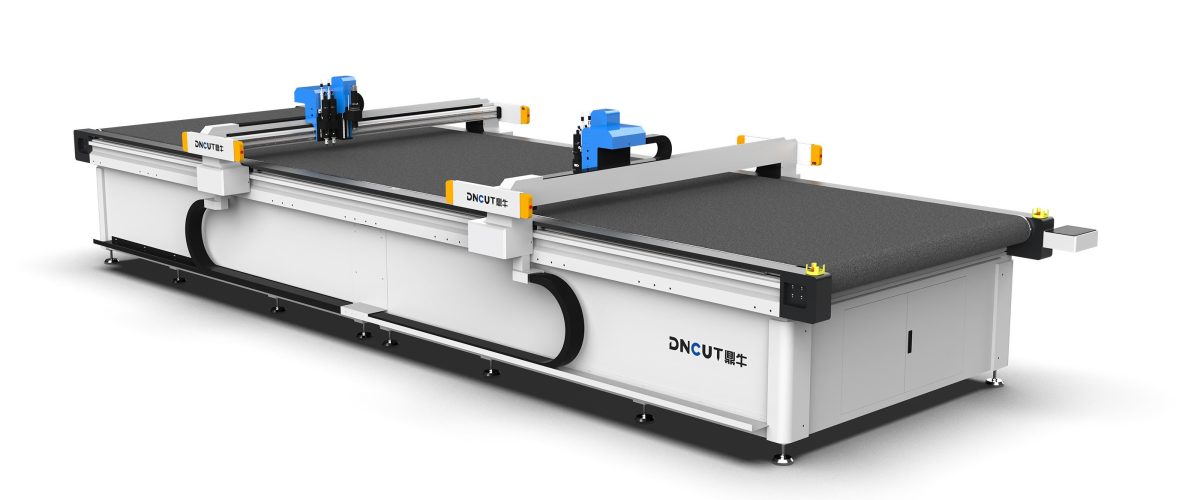
التحديات الصناعية في قطع حشوات المطاط واختيار المعدات
تُستخدم حشوات المطاط على نطاق واسع في مجالات السيارات والإلكترونيات وإحكام الأنابيب، وتشمل موادها مطاط النتريل (NBR)، والسيليكون (VMQ)، ومطاط الفلور (FKM)، ومطاط الإيثيلين بروبيلين دايين (EPDM) وغيرها. تتطلب طرق القطع القالبي التقليدية فتح قوالب، مما يطول الدورة ويرتفع التكلفة، ولا يكون اقتصادياً للطلبات صغيرة الحجم ومتعددة الأصناف. أما ماكينة القطع بالسكين المتذبذب (oscillating knife cutting machine) فتقطع بالقطع البارد عبر شفرة عالية التردد، دون الحاجة إلى قوالب، مباشرة وفق بيانات CAD، لتصبح الخيار المفضل لمعالجة حشوات المطاط.
لكن مواد المطاط تتميز بمرونة عالية وصلادة منخفضة وسهولة التشوه، مما قد يؤدي أثناء القطع إلى التصاق الشفرة، ونشافات في حافة القطع، وانحرافات في الأبعاد. ويؤدي الاختيار غير المناسب إلى انخفاض الكفاءة وتدني معدل المنتجات الجيدة. يقدم هذا المقال دليلاً عملياً من حيث معايير المعدات ونقاط العملية والمشكلات الشائعة.
معايير الأداء الرئيسية لماكينة قطع حشوات المطاط
عند شراء المعدات، يجب التركيز على المعايير التالية لضمان تلبية متطلبات معالجة حشوات المطاط.
1. دقة القطع ودقة التكرار في التموضع
تتطلب حشوات المطاط عادةً تفاوتات أبعاد ضمن ±0.1mm، وفي الحالات عالية الدقة يجب الوصول إلى ±0.05mm. يجب أن تكون دقة التكرار في التموضع للمعدات ≤0.02mm لضمان اتساق الدفعات. وتتفوق الطرازات المزودة بمحرك سيرفو ونقل بلولب دقيق على تلك المزودة بمحركات خطوية.
2. تردد الاهتزاز والمشوار
تقطع السكين المتذبذب عبر اهتزاز عالي التردد صعوداً وهبوطاً، بتردد عادةً 1000-3000 مرة/دقيقة، ومشوار قابل للتعديل (0.5-5mm). عند قطع المطاط، يُنصح بتردد 2000-2500 مرة/دقيقة ومشوار 1-2mm. فالتردد المنخفض جداً يزيد مقاومة القطع ويجعل الحافة خشنة؛ والتردد المرتفع جداً قد يسبب انصهار المادة (لبعض أنواع المطاط).
3. نوع الشفرة ومادتها
بالنسبة للمطاط، تشمل الشفرات الشائعة:
- سكين متذبذب مدبب: مناسب لحشوات المطاط الرقيقة (سماكة ≤3mm)، وحافة القطع دقيقة.
- سكين متذبذب دائري: مناسب للمطاط السميك (3-10mm)، ومقاومة القطع منخفضة، لكن نصف قطر الزوايا الداخلية محدود.
- سكين هوائي: يُستخدم للمطاط عالي الصلادة أو المواد المركبة، وقوة القطع كبيرة.
يُنصح بمادة شفرة من الكربيد الصلب (التنغستن الصلب)، لتميزها بمقاومة تآكل جيدة وعمر طويل. عند قطع السيليكون، يُنصح باستخدام شفرات مطلية (مثل طلاء التفلون) لتقليل الالتصاق.
4. سرعة القطع والتسارع
لا يُنصح بأن تكون سرعة قطع المطاط عالية جداً، وتُضبط عموماً بين 50-200mm/s. فالسرعة العالية جداً تؤدي إلى تمزق حافة القطع وتجاوز الأبعاد. يجب أن تتميز المعدات بوظيفة الاستيفاء الدائري وتبطئة الزوايا لضمان جودة الزوايا الحادة. يُنصح بتسارع ≥500mm/s² لتحسين الكفاءة.
5. منصة الشفط وتقسيم الفراغ
مادة المطاط طرية، وتحتاج إلى تثبيت محكم أثناء القطع. منصة الشفط بالفراغ هي تجهيز ضروري، بقوة شفط ≥-80kPa. بالنسبة للحشوات صغيرة الحجم، يُنصح بالشفط المقسم، بحيث يُشغَّل فراغ منطقة القطع فقط، لتجنب تشوه المادة. يجب أن يكون سطح المنصة مستوياً وعالي الصلادة (مثل أنودة سبائك الألومنيوم) لمنع الخدوش.
6. تبريد الأداة وإجراءات منع الالتصاق
عند قطع بعض أنواع المطاط (مثل المطاط غير المفلكن)، تميل الشفرة إلى الالتصاق. يمكن اختيار حامل أداة مزود بتبريد هوائي، أو تطبيق تشحيم دقيق (مثل رش زيت السيليكون). بعض الطرازات الراقية مجهزة بسكين فوق صوتي، يقلل الاحتكاك عبر الاهتزاز عالي التردد، ويناسب المواد شديدة اللزوجة.
معايير العملية الموصى بها لقطع حشوات المطاط
المعايير التالية مبنية على القطع بالسكين المتذبذب لمواد مطاطية شائعة (صلادة 50-80 Shore A، سماكة 1-5mm)، وهي للإشارة.
- تردد الاهتزاز: 2000-2500 مرة/دقيقة
- مشوار الاهتزاز: 1.0-1.5mm
- سرعة القطع: 80-150mm/s (المقاطع المستقيمة)، وتُخفض عند الزوايا إلى 30-50mm/s
- طول بروز الشفرة: يزيد عن سماكة المادة بمقدار 0.5-1mm
- الشفط بالفراغ: -70 إلى -90kPa
- زاوية الشفرة: السكين المدبب 15°-20° (المواد الرقيقة)، السكين الدائري بلا زاوية
يجب ضبط المعايير الفعلية بدقة وفق صلادة المادة وسماكتها وأداء المعدات. يُنصح بإجراء قطع تجريبي أولاً، وفحص الأبعاد بمقياس الإسقاط أو مقياس الصور، والتحسين التدريجي.
مشكلات القطع الشائعة وحلولها
المشكلة 1: وجود نشافات أو تمزق في حافة القطع
السبب: تثلم الشفرة، انخفاض تردد الاهتزاز، سرعة قطع عالية جداً، عدم إحكام ضغط المادة.
الحل: استبدال الشفرة؛ رفع تردد الاهتزاز إلى 2500 مرة/دقيقة؛ خفض سرعة القطع إلى 80mm/s؛ التحقق من فعالية الشفط بالفراغ، وإضافة بكرات ضغط المواد.
المشكلة 2: التصاق الشفرة بالمطاط
السبب: ارتفاع محتوى المطاط الخام، ارتفاع درجة حرارة الشفرة، عدم وجود تبريد.
الحل: استخدام شفرة مطلية؛ تشغيل التبريد الهوائي؛ خفض تردد الاهتزاز لتقليل حرارة الاحتكاك؛ دهن سطح الشفرة بمسحوق التلك (إجراء مؤقت).
المشكلة 3: تجاوز انحراف الأبعاد
السبب: ارتداد المادة، عدم ضبط تعويض الأداة، عدم استواء المنصة.
الحل: إضافة تعويض نصف قطر الأداة في CAD (عادةً 0.1-0.2mm)؛ ضمان استواء المنصة ≤0.1mm/m؛ بالنسبة للمطاط عالي المرونة، يمكن خفض سرعة القطع بشكل مناسب لتقليل تشوه المادة.

المشكلة 4: تشوه قطع الثقوب الصغيرة
السبب: قطر الثقب أصغر من عرض الشفرة، قوة الشفط غير كافية.
الحل: اختيار شفرة أضيق (مثل عرض 0.6mm)؛ استخدام أسلوب النزول الحلزوني؛ زيادة الشفط الفراغي الموضعي؛ بالنسبة للثقوب التي قطرها <2mm، يُنصح بالتحول إلى الليزر أو القطع بالختم.
نقاط صيانة المعدات والعناية بها
الصيانة الدورية تطيل عمر المعدات وتضمن دقة القطع.
- يومياً: تنظيف المنصة وحامل الأداة، فحص تآكل الشفرة (بمراقبة الحد عبر عدسة مكبرة)، تنظيف فتحات الشفط بالفراغ.
- أسبوعياً: فحص تزييت حزام النقل/البلولب، تنظيف الأدلة، معايرة نقطة الأصل.
- شهرياً: فحص فرش الكربون لمحرك الاهتزاز (إن وجد)، اختبار قوة الشفط، معايرة دقة القطع (قطع دائرة قياسية للاختبار).
- إدارة الشفرات: إنشاء سجل عمر الشفرات، وعادةً يبلغ عمر شفرة الكربيد الصلب في قطع المطاط 8-12 ساعة (عمل متواصل)، وتُستبدل عند التآكل.
توصيات الاختيار والخلاصة
عند شراء ماكينة قطع حشوات المطاط، ينبغي إعطاء الأولوية للتجهيزات التالية:
- تشغيل سيرفو + بلولب دقيق، دقة تكرار التموضع ≤0.02mm؛
- نطاق تردد اهتزاز قابل للتعديل 1000-3000 مرة/دقيقة؛
- منصة شفط بالفراغ مع تحكم مقسم؛
- دعم تعويض نصف قطر الأداة وتبطئة الأقواس؛
- إمكانية اختيار تبريد هوائي أو سكين فوق صوتي.
بالنسبة لألواح المطاط التي تزيد سماكتها عن 10mm، يُنصح باستخدام النفث المائي عالي الضغط أو القطع بالليزر؛ وبالنسبة للثقوب الصغيرة عالية الدقة، يمكن النظر في العمليات المركبة. تتميز ماكينة القطع بالسكين المتذبذب بمزايا واضحة في إنتاج حشوات المطاط بكميات صغيرة ومتوسطة ومتعددة الأصناف، ويمكن عبر الاختيار المعقول وتحسين العملية الوصول إلى دقة ±0.1mm، مع كفاءة تزيد عن القطع القالبي بأكثر من 50%.
قبل الشراء الفعلي، احرص على تقديم عينات المواد إلى مورد المعدات لإجراء قطع تجريبي، والتحقق من جودة حافة القطع ودقة الأبعاد. وفي الوقت نفسه، ضع في الاعتبار قابلية توسيع المعدات، مثل دعم إضافة تحديد الموضع بالرؤية CCD، والتغيير التلقائي للأدوات لاحقاً.