
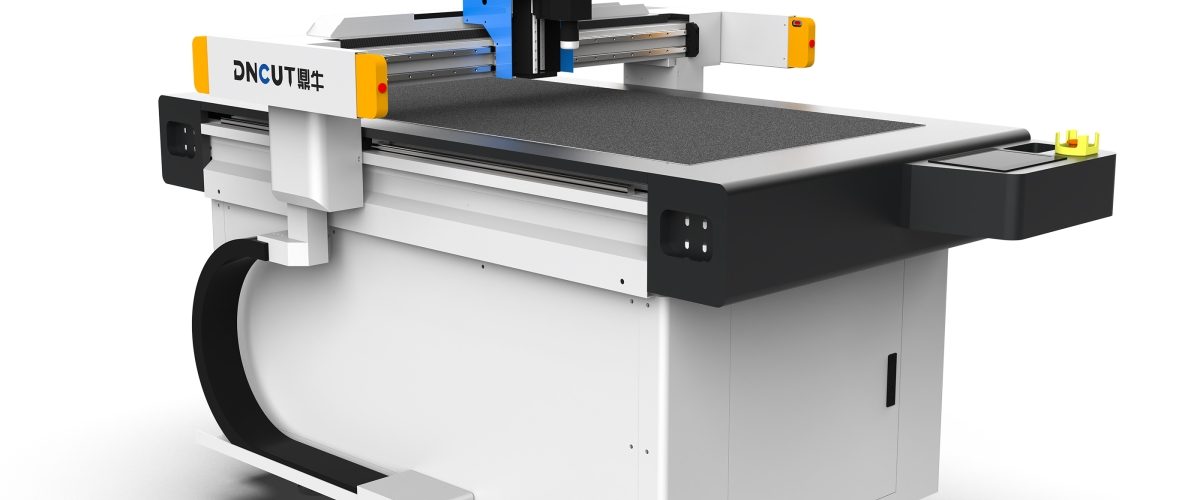
プリプレグ裁断機:複合材料精密加工の中核装置
プリプレグ(Prepreg)は、炭素繊維やガラス繊維などの強化材に樹脂マトリックスを含浸させて作られたシート状またはテープ状の材料であり、航空宇宙、風力発電ブレード、自動車の軽量化などの分野で広く使用されています。プリプレグ裁断機はプリプレグの裁断専用に設計されたCNC装置であり、振動刀、超音波刀、レーザーなどの工法により、プリプレグを精密な形状に裁断します。汎用裁断装置と比較して、プリプレグ裁断機は材料の粘着性が高く、層間剥離しやすく、温度に敏感であるといった課題を解決し、裁断エッジが整齊でバリがなく、繊維を損傷しないことを確保する必要があります。
プリプレグ裁断機の主要技術パラメータ
プリプレグ裁断機を選定する際は、以下のパラメータに特に注目する必要があり、これらは裁断品質と生産効率を直接決定します。
1. 切断精度と繰り返し位置決め精度
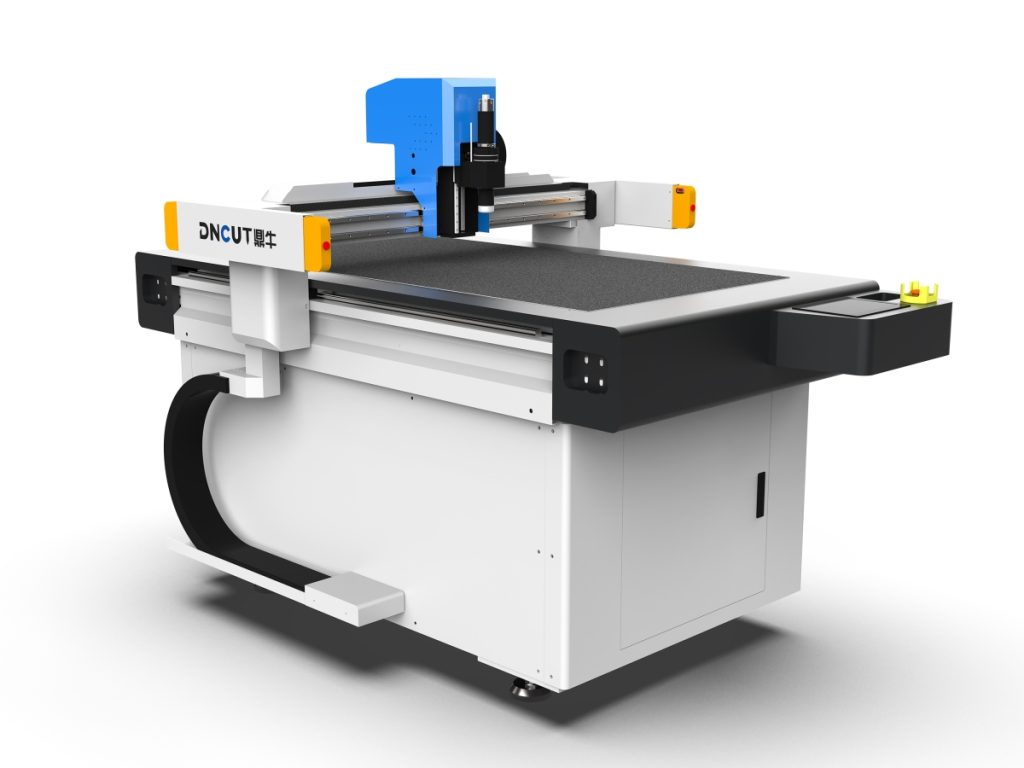
切断精度は通常±0.1mmを業界基準とし、高級機種では±0.05mmに達することができます。繰り返し位置決め精度は量産の一貫性に影響し、≤0.05mmであるべきです。航空グレードのプリプレグでは精度要求がさらに厳しく、切断軌跡がCADモデルと完全に一致することを確保する必要があります。
2. 切断速度と加速度
切断速度は材料の厚さと刃物の種類に応じて調整する必要があります。振動刀でプリプレグを切断する場合、速度は通常100-300mm/sです。超音波刀は500mm/s以上に達することができます。加速度はコーナー部の切断品質に影響し、高い加速度(≥1000mm/s²)は起動・停止時の材料の引っ張りを軽減できます。実際の生産では、速度と品質のバランスを取る必要があり、速すぎることによるエッジの層間剥離を避ける必要があります。
3. 刃物の種類と適用性
- 振動刀:高周波振動(毎分数千回)により切断し、厚さ0.1-5mmのプリプレグに適しており、切断面は平滑で熱影響がありません。
- 超音波ナイフ:超音波振動を利用して摩擦を低減し、粘性の高いプリプレグに適しており、切断速度が高く、エッジ品質が良好です。
- レーザーナイフ:非接触切断で高精度ですが、熱影響部が発生する可能性があり、樹脂の硬化や繊維の損傷を引き起こすため、慎重に選択する必要があります。
ほとんどのプリプレグでは、振動ナイフと超音波ナイフが最適であり、レーザーナイフは特定の薄層材料にのみ適しています。
4. 作業テーブルと真空吸着
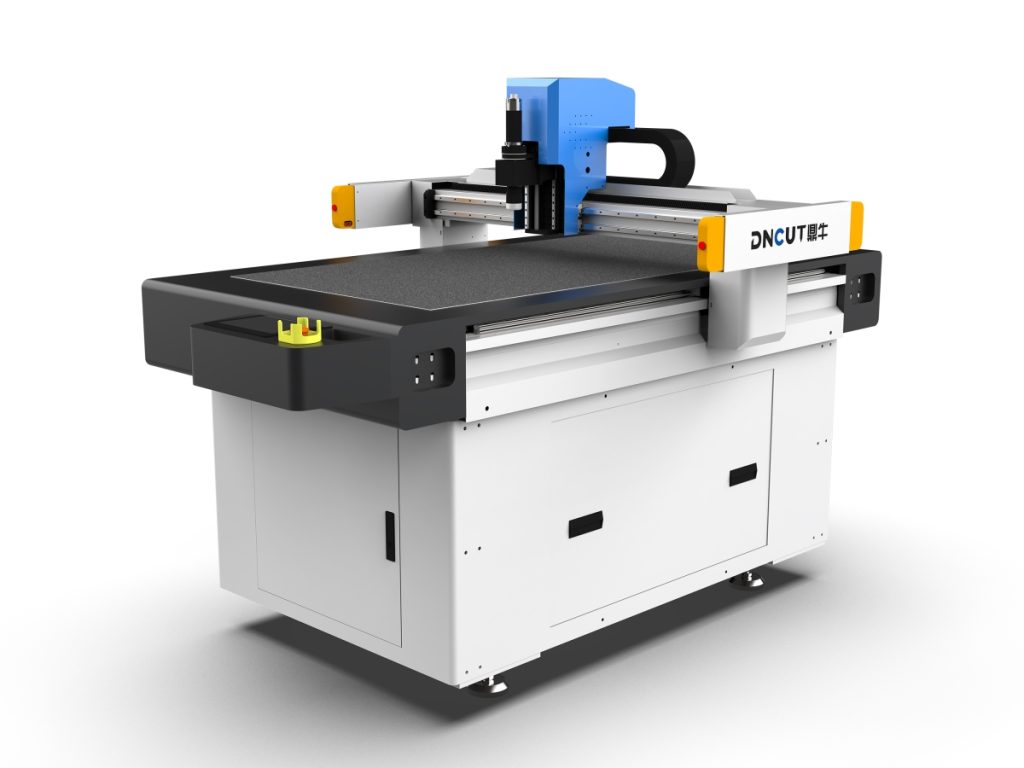
テーブル面の寸法はプリプレグの幅に合わせる必要があり、一般的な規格は1.6m×3m、2m×4mなどです。真空吸着システムは切断中に材料が動かないように固定し、吸着力は調整可能でなければならず、材料の圧壊を避ける必要があります。ゾーン別吸着機能は異なる領域を個別に制御でき、柔軟性を高めます。
5. 制御システムとソフトウェア
現代のプリプレグ裁断機は主にCNC制御システムを採用しており、DXF、HPGLなどの形式のインポートをサポートしています。ソフトウェアは材料の歩留まりを向上させるための排料最適化機能を備えている必要があります。一部の高級機種には視覚認識システムが統合されており、材料のエッジや欠陥を自動的に認識し、インテリジェントな裁断を実現します。
プリプレグ裁断機の選定ポイント
選定にあたっては、材料特性、生産規模、予算などの要素を総合的に考慮する必要があります。以下に重要な検討項目を示します。
材料特性のマッチング
プリプレグの種類によって樹脂含有量、繊維タイプ、厚さが大きく異なります。例えば、炭素繊維プリプレグは硬度が高いため、耐摩耗性の高い刃物を選ぶ必要があります。ガラス繊維プリプレグは粉塵が発生しやすいため、集塵装置を備える必要があります。粘着性の高いプリプレグ(エポキシ樹脂系など)には超音波ナイフが適しており、材料の刃物への付着を軽減できます。
生産規模と自動化の程度
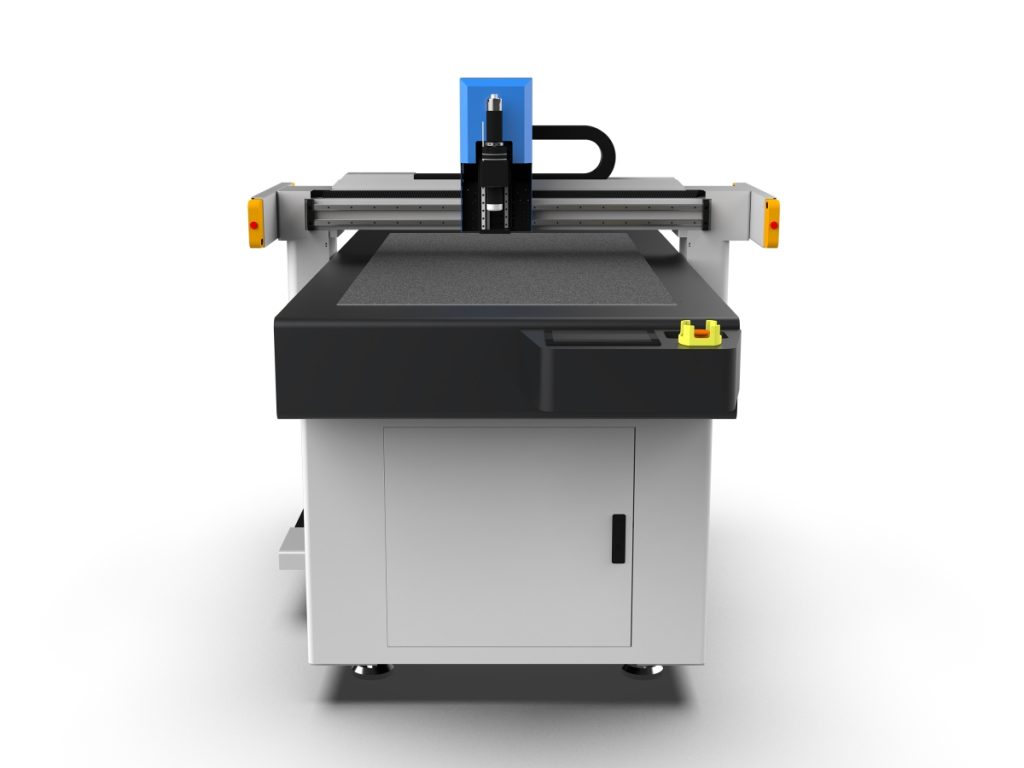
小ロット多品種生産では、手動供給・半自動裁断機を選択できます。大量生産では、自動供給、多層裁断、自動仕分けシステムを検討すべきです。多層裁断は一度に数十層のプリプレグを切断でき、効率を大幅に向上させますが、層間の滑りがないことを確認する必要があります。
環境制御と安全
プリプレグは温度・湿度に敏感であり、裁断作業場は通常、温度20±2℃、湿度50±5%RHに制御する必要があります。裁断機は良好な密閉性を備え、粉塵汚染を防ぐ必要があります。同時に、設備は緊急停止ボタン、ライトカーテン保護などの安全基準に適合する必要があります。
メンテナンスとアフターサービス
振動刀と超音波刀は消耗品であり、定期的な交換が必要です。サプライヤーを選定する際は、そのサービスネットワークとスペアパーツ供給能力を確認すべきです。ソフトウェアのアップグレードとトレーニングサポートも長期的な使用の保証となります。
プリプレグ裁断機の操作とメンテナンスの実践
正しい操作とメンテナンスにより、設備の寿命を延ばし、裁断品質を確保できます。
操作手順
- 材料の準備:プリプレグを冷蔵庫から取り出した後、一定温度の工場で温度を戻す必要があり、結露水が切断に影響を与えるのを避けます。温度を戻す時間はロール材の厚さによって決まり、通常2〜4時間です。
- 設備の点検:刃物の摩耗状況を確認し、テーブルを清掃し、真空吸着が正常であることを確認します。
- パラメータ設定:材料の種類と厚さに応じて、切断速度、振動周波数、刃圧などのパラメータを設定します。初回の切断では、小さなサンプルで試し切りを行い、最適な状態に調整することをお勧めします。
- 切断プロセスの監視:切断エッジの品質を観察し、バリや層間剥離がある場合は、速やかにパラメータを調整するか、刃物を交換してください。
- 取り出しと識別:切断完了後、積層順序に従って識別し、保管して混同を避けてください。
日常メンテナンス
- 刀具保养:振動刃の刃先を定期的に点検し、超音波ヘッドの樹脂残留物を清掃します。刃の交換は500~1000メートルの切断ごとを推奨しますが、具体的には材料によります。
- 真空システム:フィルターを定期的に清掃し、配管の密封性を点検し、吸着力の安定を確保します。
- ガイドレールと伝動:毎週ガイドレールを清掃して潤滑油を注入し、ベルトの張りを点検します。
- ソフトウェア更新:制御システムのパッチを速やかにインストールし、切断経路アルゴリズムを最適化します。
よくある問題と解決方法
- 切断エッジのバリ:刃物の摩耗や速度不足が原因の可能性があり、刃物を交換するか速度を上げます。
- 材料の層間剥離:通常、刃圧の過大または振動周波数の不適切さによって引き起こされ、刃圧を下げるか周波数を調整します。
- 切断寸法の偏差:ガイドレールの精度とタイミングベルトの張力を確認し、必要に応じてキャリブレーションを行います。
- 真空吸着不足:フィルターメッシュを清掃し、シール材の劣化を確認します。
技術発展の動向
複合材料の応用分野が拡大するにつれて、プリプレグ裁断機はインテリジェント化・フレキシブル化の方向へ進んでいます。例えば、マシンビジョンを統合した自動欠陥検出、AIに基づく切断パラメータの最適化、多様な材料に対応するモジュール式刀具システムなどがあります。さらに、粉塵やエネルギー消費を削減するための環境配慮型切断技術(低温切断など)も研究開発中です。
総じて、プリプレグ裁断機は複合材料製造における重要な設備であり、適切な選定、精密な操作、定期的な保守が生産効率と製品品質を保証する基礎となります。企業は自社のニーズに応じて、技術的に成熟しサービスが充実した設備を選択し、標準化された操作規範を確立すべきです。