
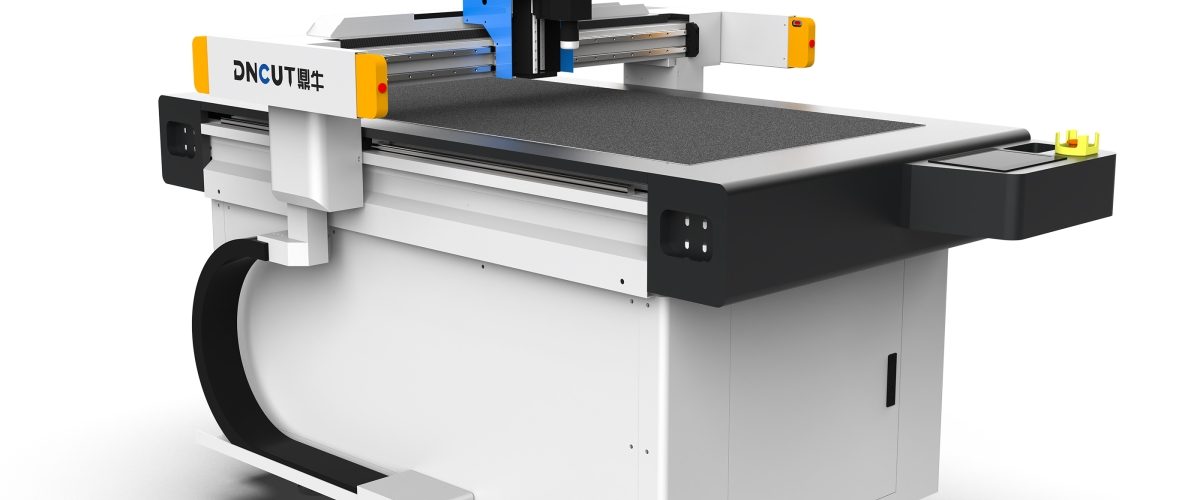
Раскройный станок для препрегов: ключевое оборудование для прецизионной обработки композитных материалов
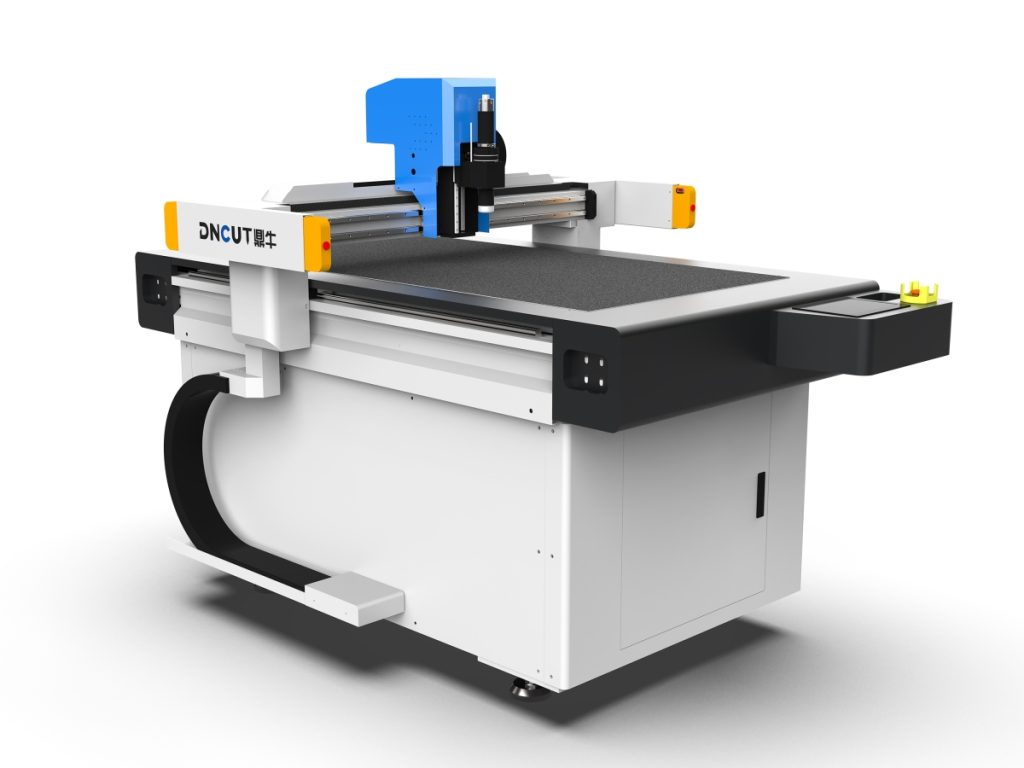
Препрег (Prepreg) — это листовой или ленточный материал, изготовленный путем пропитки армирующих материалов, таких как углеродное волокно и стекловолокно, смоляной матрицей; он широко применяется в аэрокосмической отрасли, производстве лопастей ветрогенераторов, облегчении автомобилей и других областях. Раскройный станок для препрегов — это оборудование с ЧПУ, специально предназначенное для резки препрегов; с помощью осциллирующего ножа, ультразвукового ножа или лазера и других технологий оно разрезает препрег на точные формы. По сравнению с универсальным раскройным оборудованием, раскройный станок для препрегов должен решать такие проблемы, как высокая клейкость материала, склонность к расслоению и чувствительность к температуре, обеспечивая ровные края реза, отсутствие заусенцев и отсутствие повреждений волокон.
Ключевые технические параметры раскройного станка для препрегов
При выборе раскройного станка для препрегов необходимо обратить особое внимание на следующие параметры, которые напрямую определяют качество раскроя и эффективность производства.
1. Точность реза и повторяемость позиционирования
Точность реза обычно принимается за отраслевой стандарт ±0,1 мм, высококлассное оборудование может достигать ±0,05 мм. Повторяемость позиционирования влияет на согласованность серийного производства и должна быть ≤0,05 мм. Для авиационных препрегов требования к точности более строгие: необходимо обеспечить полное совпадение траектории реза с CAD-моделью.
2. Скорость и ускорение резки
Скорость резки необходимо регулировать в зависимости от толщины материала и типа ножа. При резке препрега осциллирующим ножом скорость обычно составляет 100-300 мм/с; ультразвуковой нож может достигать более 500 мм/с. Ускорение влияет на качество реза в углах; высокое ускорение (≥1000 мм/с²) позволяет уменьшить натяжение материала при пуске и остановке. В реальном производстве необходимо балансировать скорость и качество, чтобы избежать расслоения кромок из-за слишком высокой скорости.
3. Типы ножей и их применимость
- Осциллирующий нож: резка за счет высокочастотных колебаний (тысячи раз в минуту), подходит для препрегов толщиной 0,1-5 мм, кромка реза ровная, без термического влияния.
- Ультразвуковой нож: использует ультразвуковые колебания для снижения трения, подходит для препрегов с высокой клейкостью, высокая скорость резки, хорошее качество кромки.
- Лазерный нож: бесконтактная резка, высокая точность, но может создавать зону термического влияния, приводя к отверждению смолы или повреждению волокон, требует осторожного выбора.
For most prepregs, oscillating and ultrasonic knives are preferred; laser knives are applicable only for specific thin-layer materials.
4. Рабочая поверхность стола и вакуумное притяжение
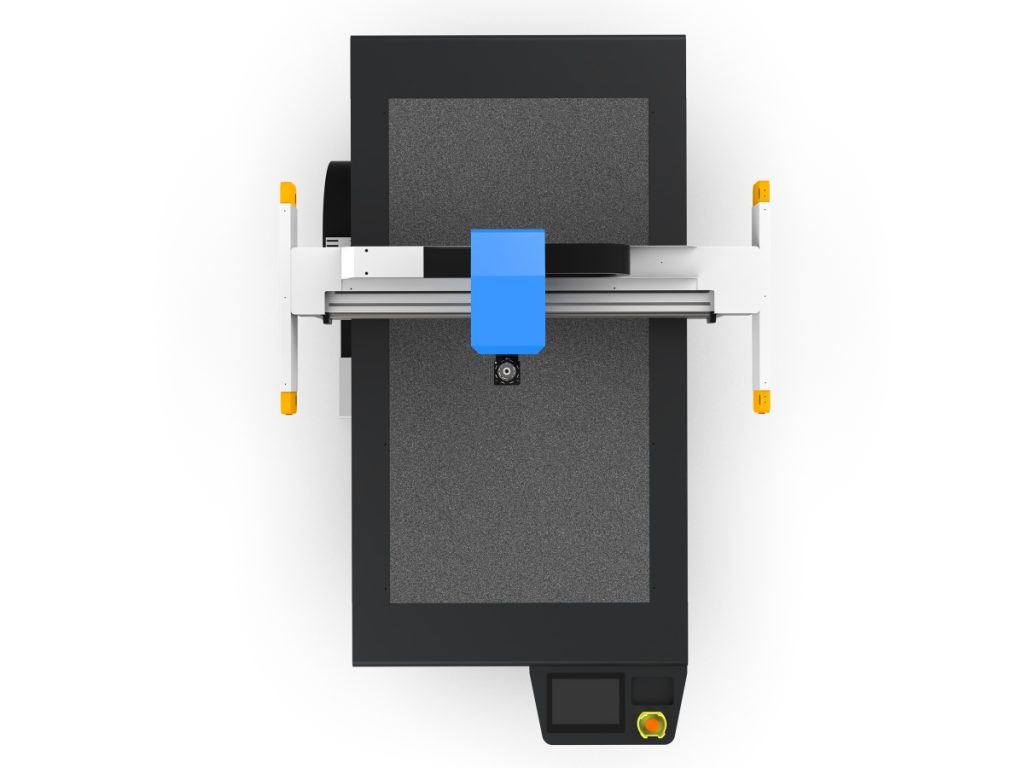
The working area of the table must match the width of the prepreg; common sizes are 1.6 m × 3 m, 2 m × 4 m, etc. The vacuum holding system ensures material stability during cutting; the holding force should be adjustable to prevent material crushing. The zone-specific vacuum control function allows independent management of different zones, enhancing flexibility.
5. Система управления и программное обеспечение
Современные раскройные станки для препрегов в основном используют системы управления ЧПУ с поддержкой импорта форматов DXF, HPGL и др. Программное обеспечение должно иметь функцию оптимизации раскладки для повышения коэффициента использования материала. Некоторые высококлассные устройства оснащены системой визуального распознавания, которая автоматически распознает края материала и дефекты, обеспечивая интеллектуальный раскрой.
Ключевые аспекты выбора раскройного станка для препрегов
При выборе необходимо комплексно учитывать характеристики материала, масштаб производства, бюджет и другие факторы; ниже приведены ключевые моменты.
Соответствие характеристикам материала
Различные препреги значительно различаются по содержанию смолы, типу волокон и толщине. Например, препрег из углеродного волокна обладает высокой твердостью, требует износостойких ножей; препрег из стекловолокна склонен к образованию пыли, требует пылеудаляющего устройства. Для препрегов с высокой клейкостью (например, на основе эпоксидной смолы) целесообразно использовать ультразвуковой нож, чтобы уменьшить налипание материала на нож.
Масштаб производства и степень автоматизации
Для мелкосерийного многономенклатурного производства можно выбрать полуавтоматический раскройный станок с ручной загрузкой; для крупносерийного производства следует рассмотреть системы автоматической загрузки, многослойного раскроя и автоматической сортировки. Многослойный раскрой позволяет за один раз разрезать десятки слоев препрега, значительно повышая эффективность, но необходимо обеспечить отсутствие смещения между слоями.
Контроль окружающей среды и безопасность
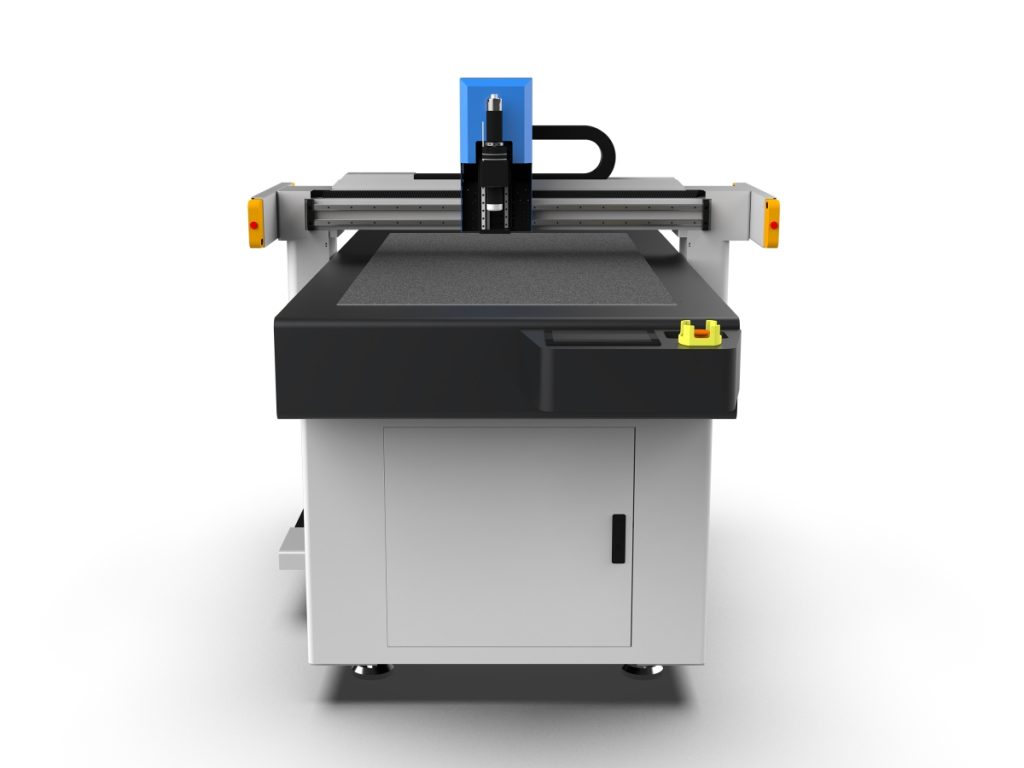
Препреги чувствительны к температуре и влажности; в цехе раскроя обычно необходимо поддерживать температуру 20±2 ℃ и влажность 50±5%RH. Раскройный станок должен обладать хорошей герметичностью для предотвращения загрязнения пылью. Кроме того, оборудование должно соответствовать стандартам безопасности, таким как кнопка аварийного останова, световая завеса и т. д.
Обслуживание и послепродажная поддержка
Осциллирующие и ультразвуковые ножи являются быстроизнашивающимися деталями и требуют регулярной замены. При выборе поставщика следует оценить его сервисную сеть и способность поставки запасных частей. Обновление программного обеспечения и поддержка обучения также являются гарантией долгосрочной эксплуатации.
Практика эксплуатации и обслуживания раскройного станка для препрегов
Правильная эксплуатация и обслуживание продлевают срок службы оборудования и гарантируют качество раскроя.
Порядок работы
- Подготовка материала: после извлечения препрега из холодного склада его необходимо выдержать в цехе с постоянной температурой, чтобы избежать влияния конденсата на резку. Время выдержки определяется толщиной рулона, обычно 2-4 часа.
- Проверка оборудования: проверить износ ножа, очистить стол, убедиться в нормальной работе вакуумного притяжения.
- Настройка параметров: в зависимости от типа и толщины материала установить скорость резки, частоту колебаний, давление ножа и другие параметры. При первой резке рекомендуется выполнить пробный раскрой небольшого образца и настроить до оптимального состояния.
- Контроль процесса резки: наблюдать за качеством кромки реза; при наличии заусенцев или расслоения своевременно корректировать параметры или заменять нож.
- Съемка и маркировка: после завершения резки промаркировать и хранить в порядке укладки слоев, чтобы избежать путаницы.
Ежедневное обслуживание
- Уход за ножом: регулярно проверять режущую кромку осциллирующего лезвия, очищать ультразвуковой наконечник от остатков смолы. Рекомендуется заменять лезвие каждые 500-1000 метров резки, в зависимости от материала.
- Вакуумная система: регулярно очищать фильтр, проверять герметичность трубопроводов, обеспечивать стабильность силы притяжения.
- Направляющие и привод: еженедельно очищать направляющие и добавлять смазочное масло, проверять натяжение ремня.
- Обновление программного обеспечения: своевременно устанавливать патчи системы управления, оптимизировать алгоритмы траектории резки.
Типичные проблемы и их решение
- Заусенцы на кромке реза: возможны из-за износа ножа или слишком низкой скорости; заменить нож или увеличить скорость.
- Расслоение материала: обычно вызвано чрезмерным давлением ножа или неправильной частотой колебаний; снизить давление ножа или отрегулировать частоту.
- Отклонение размеров реза: проверить точность направляющих и натяжение синхронного ремня, при необходимости выполнить калибровку.
- Недостаточное вакуумное притяжение: очистить фильтр, проверить износ уплотнительных полос.
Тенденции развития технологий
С расширением областей применения композитных материалов раскройные станки для препрегов развиваются в направлении интеллектуализации и гибкости. Например, автоматическое обнаружение дефектов с интеграцией машинного зрения, оптимизация параметров резки на основе ИИ, а также модульные системы ножей для работы с различными материалами. Кроме того, разрабатываются экологичные технологии резки (например, низкотемпературная резка) для снижения пыли и энергопотребления.
В целом, раскройный станок для препрегов является ключевым оборудованием в производстве композитных материалов; правильный выбор, точная эксплуатация и регулярное обслуживание — основа обеспечения эффективности производства и качества продукции. Предприятия должны в соответствии со своими потребностями выбирать оборудование с зрелой технологией и развитым сервисом, а также создавать стандартизированные регламенты эксплуатации.