
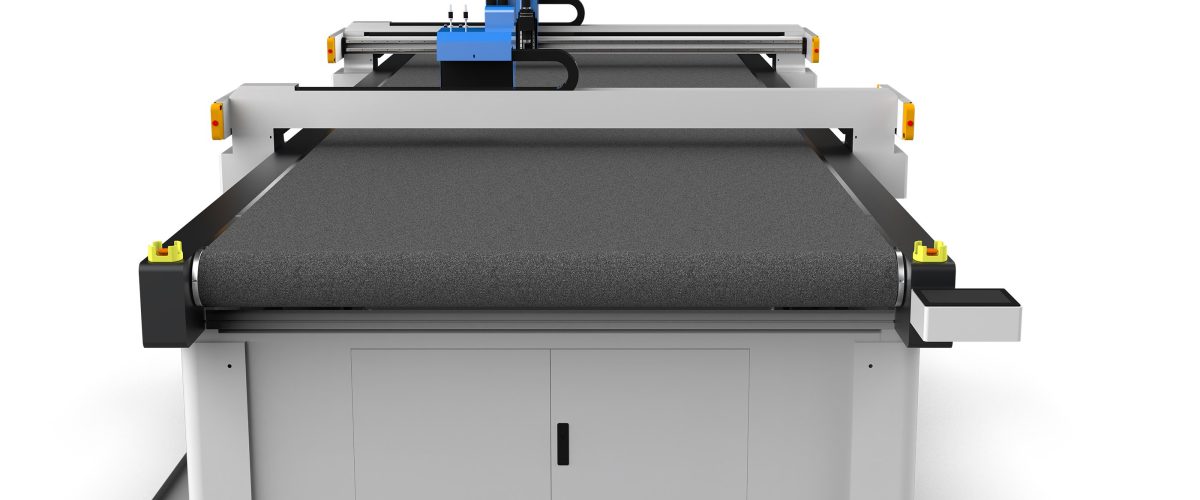
什麼是膜打樣機?
膜打樣機是一種專門用於薄膜材料切割打樣的數控設備,常見於包裝、電子、汽車內飾等行業。它透過高頻振動的刀片(每分鐘約18000-25000次)切割薄膜,無需製作模具,可直接從CAD文件輸出樣品,大幅縮短打樣週期。與雷射切割相比,膜打樣機不會產生燒焦邊緣,尤其適合PET、PVC、TPU等熱敏性薄膜。
核心參數與選型要點
1. 切割精度與重複定位精度
打樣階段對精度要求較高,通常切割精度應達到±0.1mm,重複定位精度±0.05mm。對於電子薄膜(如FPC覆蓋膜),建議選擇精度±0.05mm以內的機型。注意區分靜態精度與動態精度,實際切割時受材料固定方式和刀具磨損影響。
2. 切割厚度範圍
常見膜打樣機切割厚度為0.05-2mm(視材料硬度而定)。例如:PE薄膜可達1.5mm,而PET薄膜通常不超過0.5mm。若需切割更厚材料(如3mm以上),需選用大功率振動刀或增加多刀次切割功能。
3. 台面尺寸與材料固定方式
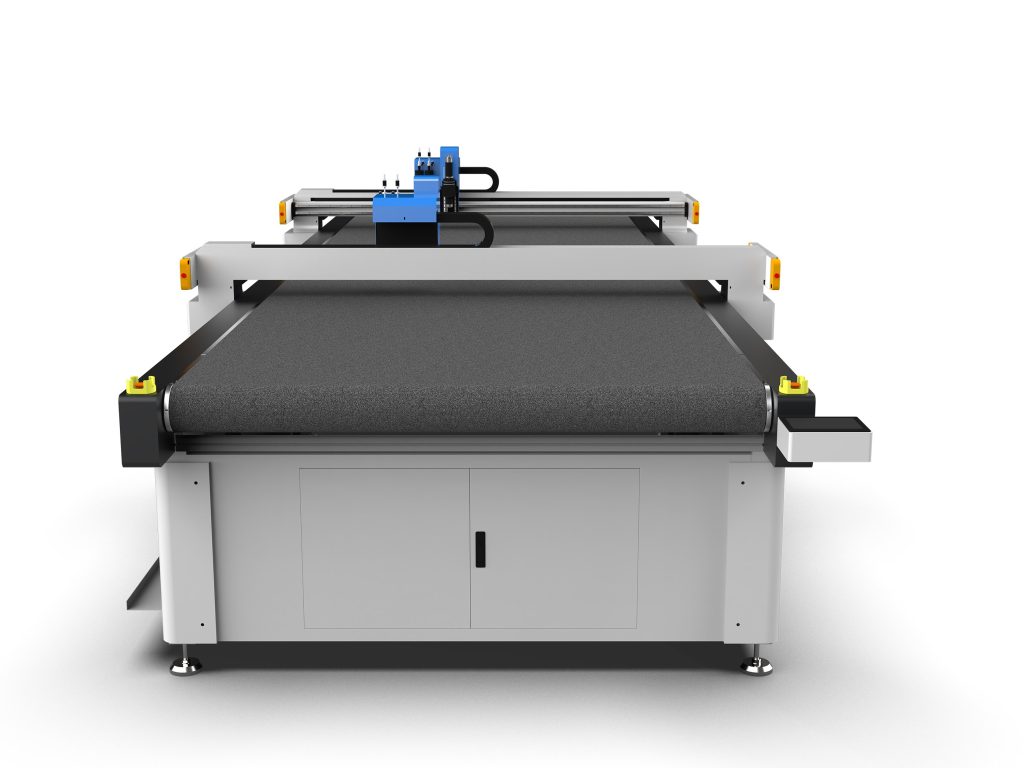
台面尺寸需根據常用打樣幅面選擇,常見規格有600×400mm、900×600mm、1300×900mm。材料固定方式直接影響切割品質:真空吸附台面適用於大多數薄膜,對於超薄薄膜(<0.1mm),建議選用帶分區吸附或靜電吸附的台面,避免材料移位。
4. 刀具系統
膜打樣機通常配備多種刀具:振動刀(通用)、圓刀(適合連續曲線切割)、拖刀(適合薄型材料)、沖孔刀(打孔)。選擇時關注換刀便捷性,以及是否支援自動對刀功能。對於多層薄膜切割,可選用氣動振動刀,切割力更大。
5. 軟體相容性
確保設備支援常用CAD格式(DXF、DWG、AI、PDF)和直接匯入功能。部分機型自帶排版軟體,可優化材料利用率。建議選擇開放性強、可升級的軟體系統,便於後續與生產系統對接。
操作流程與實用技巧
1. 材料預處理
薄膜在切割前需平整放置,避免褶皺。對於捲材,建議使用放捲裝置並保持適當張力(通常5-20N,視材料厚度調整)。環境濕度控制在40%-60%,防止靜電導致材料吸附雜物。
2. 參數設定
關鍵參數包括:切割速度(通常200-800mm/s)、振動頻率(18000-25000次/分)、刀壓(0.1-0.5MPa)。建議先進行小樣試切,觀察切邊品質。例如切割0.2mm PET薄膜,速度設為400mm/s,刀壓0.2MPa,可獲得光滑切邊。
3. 刀具維護
定期檢查刀片磨損,通常切割10-20公里後需更換(視材料磨蝕性)。切割含玻璃纖維或填料的薄膜時,磨損加快,需縮短更換週期。存放刀片時避免碰撞,保持刀刃鋒利。
4. 常見問題與解決
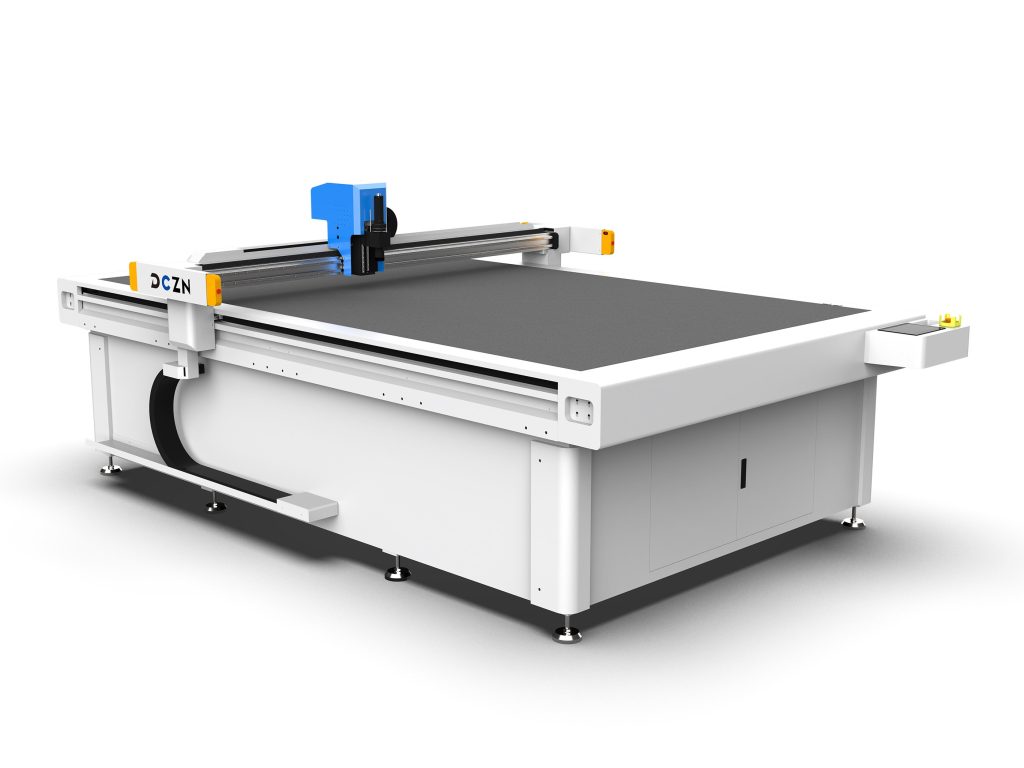
- 切邊不光滑:檢查刀片是否磨損,降低切割速度或增加振動頻率。
- 材料移位:增強真空吸附力,或使用雙面膠帶固定邊緣。
- 切不透:增加刀壓或降低速度,檢查刀尖是否伸出足夠(通常0.5-1mm)。
- 靜電吸附:安裝離子風機,保持環境濕度。
應用場景與選型建議
膜打樣機廣泛應用於:
- 包裝行業:標籤、軟包裝袋樣品,常選600×400mm台面,精度±0.1mm。
- 電子行業:FPC覆蓋膜、絕緣膜,要求精度±0.05mm,帶CCD視覺對位功能。
- 汽車內飾:儀表盤膜、裝飾膜,需大幅面(1300×900mm以上)和自動送料系統。
- 醫療行業:醫用薄膜、敷料,要求潔淨環境,可選不鏽鋼台面機型。
選型時,建議攜帶實際材料到供應商處試切,評估切邊品質、效率及操作便捷性。同時考慮設備擴展性,如是否可加裝CCD、自動送料等模組。
維護與保養
每日清潔台面和導軌,每週檢查氣路過濾器,每月潤滑傳動部件。長期停用時,鬆開刀片夾緊裝置,避免彈簧疲勞。建立維護日誌,記錄刀片更換和參數調整,便於追溯品質問題。
膜打樣機作為打樣環節的核心設備,合理選型與正確使用能顯著提升樣品品質和開發效率。希望本指南能為您的決策提供參考。