
羊剪绒切断の課題と設備選定
羊剪绒は表面に毛羽を持つ皮革材料で、靴、衣料品、自動車内装に広く使用されています。その切断の難点は、毛羽層が押し潰されやすいこと、刃物が発熱して焦げ辺が生じやすいこと、下層の本革と毛羽層の伸縮性が異なるため寸法偏差が生じやすいことです。従来のプレス加工や手作業による裁断は効率が低く精度も劣りますが、振動刀切断機(オシレーティングナイフ切断機とも呼ばれる)は高周波微小振幅の振動刃物により、上記の問題を効果的に解決できます。選定時には以下の主要パラメータに注目する必要があります:
- 切断幅面:一般的な仕様は1600mm×2500mm、2100mm×3100mmで、原料サイズと排版の需要に応じて選択します。幅面が大きすぎると剛性に影響し、小さすぎると材料を無駄にします。
- 振動周波数:毎分8000~12000回の高周波モデルを推奨します。周波数が高いほど切断面は滑らかになりますが、材料の厚さに合わせる必要があります。
- 刃物タイプ:羊剪绒には尖刀(角度15°~20°)または丸刀を推奨します。尖刀は精密な輪郭に、丸刀は長い直線切断に適しています。
- 吸着システム:分割真空吸着を必ず備え、切断過程中に毛羽層が捲れ上がらないようにします。吸着力は≥0.06MPaを推奨します。
- 伝動方式:ラックアンドピニオン伝動の精度は±0.1mmで、ほとんどのシーンに適しています。リニアモータ伝動の精度は±0.05mmで、高精度の自動車内装部品に適しています。
さらに、設備は自動排版ソフトウェアを備え、DXF、PLTなどの形式をサポートし、毛羽の方向に応じて排版を最適化して無駄を減らすことができる必要があります。
刃物の選択とパラメータ設定
羊剪绒の切断効果は、刃物とパラメータのマッチングに大きく依存します。以下は実践からまとめた推奨方案です:
1. 刃物の選択
- 尖刀(15°):複雑な曲線、小半径の輪郭(靴甲の装飾部品など)に適しています。刃先は鋭利ですが摩耗が早いため、200~300メートル切断するごとに点検することを推奨します。
- 丸刀(直径25mm):長い直線、大きな輪郭の切断に適し、寿命は長いですが、旋回半径に制限があります(最小R5mm)。
- 振動刀(鋸歯付き):厚い毛羽(毛高≥8mm)に対して毛羽の引っ張りを減らせますが、切口はやや粗くなります。
2. 主要パラメータ設定
- 振動周波数:薄物(毛高≤5mm)は10000~12000回/分、厚物(毛高5~10mm)は8000~10000回/分。周波数が高すぎると刃物が過熱しやすくなります。
- 切断速度:直線区間は300~500mm/s、曲線区間は150~250mm/sに設定できます。速度が速すぎると切口に毛羽立ちが生じます。
- 刃圧:材料の厚さに応じて調整し、一般的には0.2~0.5MPaです。刃圧が大きすぎると毛羽が押し潰され、小さすぎると下層を切断できません。
- 吸着力:分割吸着で、切断領域の吸着力は0.04~0.06MPa、非切断領域は省エネのためオフにできます。
- 刃物補正:尖刀は0.1~0.2mmの刃物半径補正、丸刀は0.5~1.0mmの補正を設定し、寸法精度を確保します。
注意:初回切断前に必ず廃材で試し切りを行い、切口が滑らかか、焦げ辺がないか、寸法が正確かを確認してください。材料のロットが変わるごとにパラメータを再校正することを推奨します。
操作手順とコツ
規範的な操作手順は切断品質と設備寿命を大幅に向上させます。以下は推奨手順です:
1. 材料の準備
- 羊剪绒の含水率を確認し、8%~12%に制御します。湿りすぎると刃物に粘着し、乾きすぎると静電気で毛羽を吸着します。
- 材料を切断台面に平らに敷き、毛羽の方向を揃えます(通常は順毛方向に排版)。
- 豚毛ブラシで毛羽を梳き、不純物や浮き毛を取り除き、切断時に刃物に巻き込まれないようにします。
2. 排版と固定
- 排版ソフトウェアでレイアウトを最適化し、毛羽の方向性を考慮します。同じ方向に並べると色差を減らせます。
- 真空吸着をオンにし、材料が台面に完全に密着するようにします。通気性の強い羊剪绒では、材料の上に薄いPEフィルムを被せて吸着効果を高めることができます。
3. 切断過程
- 先に内側の輪郭を切り、後で外側の輪郭を切ることで、材料の移動を防ぎます。
- 厚物では層状切断(各層の深さ≤3mm)を採用し、刃物の負荷を減らします。
- 切口品質をリアルタイムで観察し、毛羽立ちや焦げ辺が発生した場合は直ちに速度や周波数を調整します。
4. 取り出しと清掃
- 切断完了後、吸着をオフにし、軟毛ブラシで台面の毛羽を清掃し、残留物が次回の切断に影響しないようにします。
- 定期的に専用クリーナーで刃物を拭き、毛羽の油脂を取り除きます。
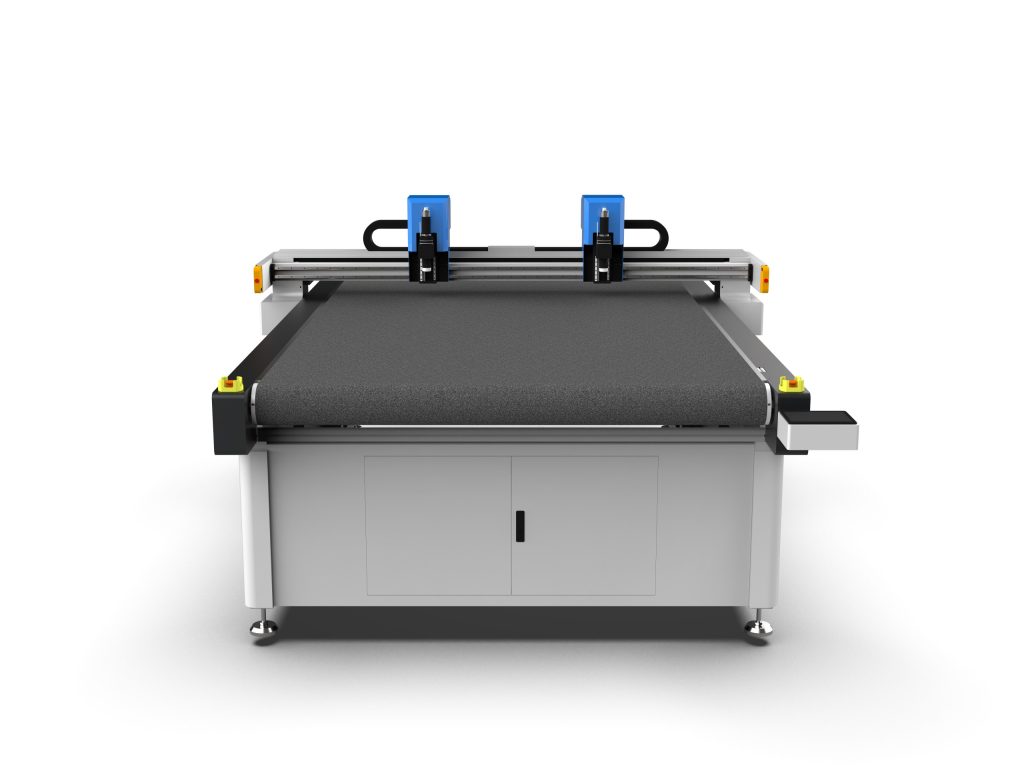
よくある問題と解決策
顧客のフィードバックによると、羊剪绒切断でよくある問題と対策は以下の通りです:
- 切口の毛羽立ち:原因は刃物の鈍化、振動周波数の低さ、または速度の速さが考えられます。解決策:刃物を交換し、周波数を10000回/分以上に上げ、速度を200mm/s以下に下げます。
- 焦げ辺(焼け焦げ):通常は刃物の過熱が原因です。振動周波数が高すぎないか(12000回/分超)確認し、周波数を下げて連続切断時間を短縮し、必要に応じてエアブロー冷却装置を追加します。
- 寸法偏差:刃物補正の設定が正しいか、吸着力が十分か(≥0.05MPaを推奨)、伝動ベルトが緩んでいないかを確認します。
- 毛羽の押し潰し:刃圧が大きすぎるか、刃物の角度が鈍すぎます。刃圧を0.2~0.3MPaに調整し、鋭利な尖刀を使用します。
- 材料の移動:吸着力不足または排版が密すぎます。吸着分割を増やすか、材料の下に通気フェルトを敷いて吸着の均一性を高めます。
問題が続く場合は、設備メーカーに連絡してパラメータ診断を依頼し、必要に応じて制御システムをアップグレード(サーボ刃圧制御の追加など)することを推奨します。
メンテナンスと安全規範
適切なメンテナンスは設備寿命を延ばし、切断精度を維持します。日常メンテナンスの要点:
- 毎日:台面の毛羽を清掃し、刃物の摩耗を確認(拡大鏡で刃先を観察)し、吸着フィルターを清掃します。
- 毎週:ガイドレールとラックに給油(リチウムグリースを使用)し、ベルト張力を確認(10mm押し下げが適切)し、原点を校正します。
- 毎月:電気接続を確認し、制御盤の埃を清掃し、非常停止ボタンの機能をテストします。
- 刃物管理:刃物の使用記録を作成し、尖刀は500メートル切断ごとまたは毛羽立ちが発生した時に交換、丸刀は1000メートルごとに交換します。保管時は刃口を上に向け、ぶつけないようにします。
安全面:操作時は手袋の着用禁止(巻き込まれ防止)、長髪は束ねること。設備運転中は切断領域に手を入れないこと。刃物交換時は必ず電源を切ること。吸着台面に材料を敷いていない状態で真空をオンにしないこと(モータ過負荷防止)。
上記のガイドに従えば、羊剪绒切断機は±0.2mmの切断精度を安定的に実現でき、切口は滑らかで焦げ辺がなく、効率は手作業に比べて5~8倍向上します。実際の生産では材料ロットの差異に応じてパラメータを微調整し、加工記録を確立する必要があります。