
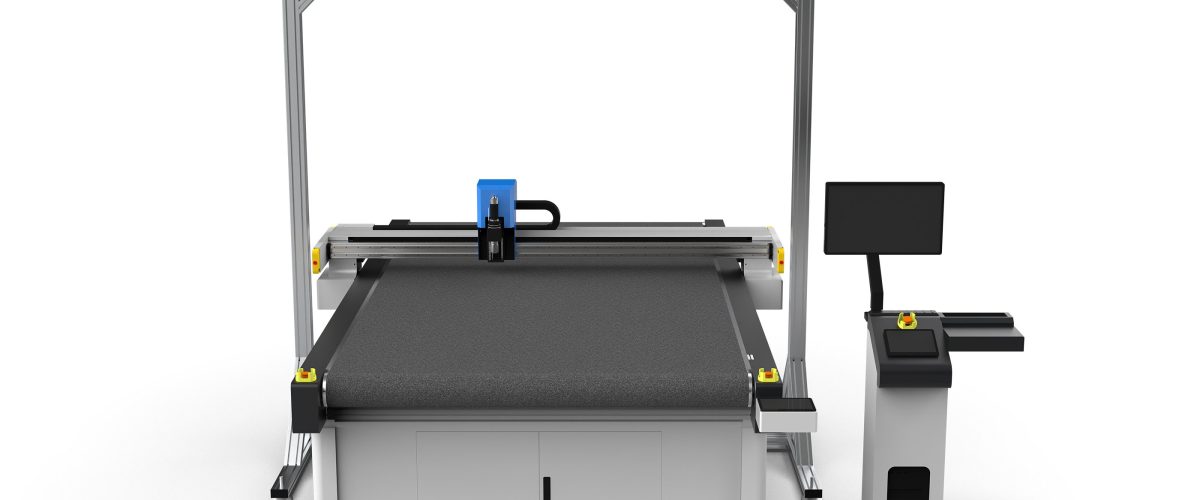
布切断設備の核心的な種類と動作原理
布切断設備は主に機械刃切断とレーザー切断の2大类に分かれます。機械刃切断の中で振動刀切断が最も一般的で、その原理は高速で上下に振動する刃(周波数は通常2000-5000回/分)により布を冷切断するもので、綿、麻、化学繊維、皮革など多様な材料に適しています。レーザー切断は高エネルギーレーザービーム(出力は通常60-150W)を利用して材料を溶融または気化させ、精密な図案や複雑な輪郭に適しますが、熱影響部が発生し、一部の布(ポリエステル含有など)では端部が黄変する可能性があります。
さらに、丸刀切断機(直線的大量裁断に適する)や超音波切断(高周波振動で材料を局部的に溶融させ、熱可塑性材料に適する)もあります。選択時には材料特性、切断精度、生産量を総合的に考慮する必要があります。
重要な選定パラメータと性能指標
布切断設備を購入する際は、以下のパラメータに特に注意してください:
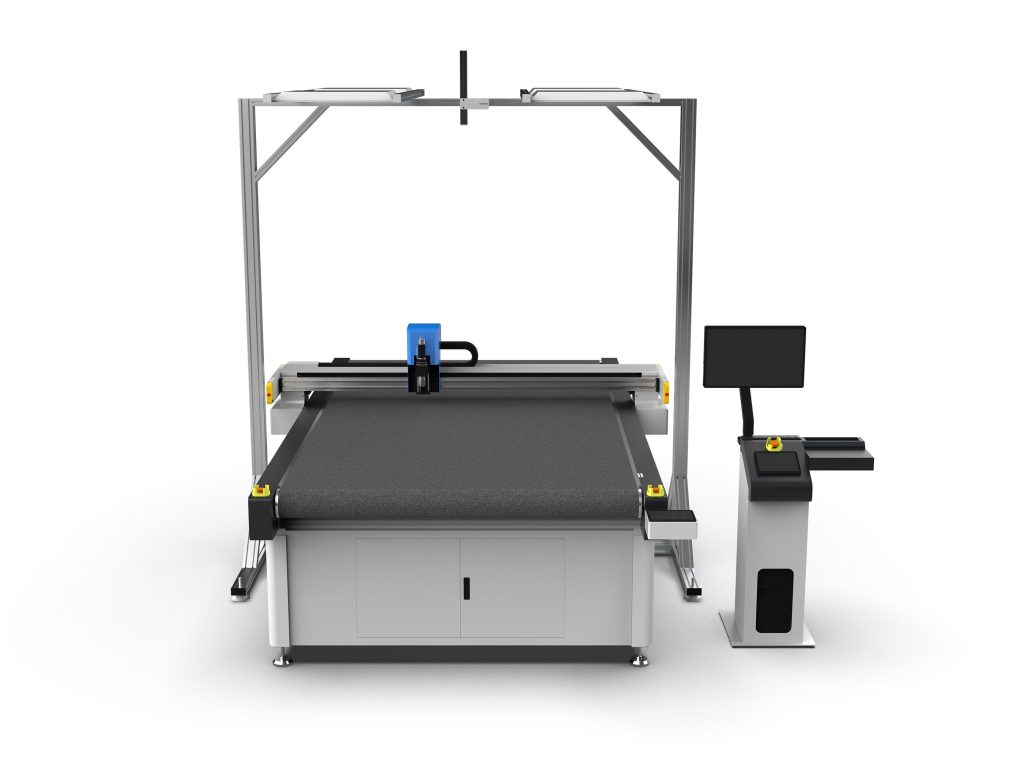
- 切断厚さ:振動刀は通常1-50mm(材料密度による)を切断可能で、レーザー切断は一般的に20mm以下です。多層布の切断(衣料裁断など)が必要な場合は、自動送りシステム付きの振動刀設備を選択すべきです。
- 切断精度:繰り返し位置決め精度は≤0.1mmであるべきで、レーザー切断は±0.05mmに達します。複雑な図案の自動車内装布には、高精度サーボ制御システムの選択を推奨します。
- 作業台サイズ:一般的な規格は1600×2500mm、2000×3000mmなどで、最大布幅に応じて選択する必要があります。巻材を切断する場合は、自動送り架台を装備する必要があります。
- 切断速度:振動刀の最大速度は1200mm/s、レーザー切断は1000mm/sに達しますが、実際の速度は材料の厚さと図案の複雑さに影響されます。
- 制御システム:CAD/CAMソフトウェアのインポート(DXF、PLT形式など)をサポートする数値制御システムを優先し、材料を節約する自動排版機能を備えていることが望ましいです。
- 吸風固定装置:薄手の布(シルク、不織布など)には、切断中に材料が移動しないよう、分区真空吸着テーブルを必ず装備する必要があります。
異なる布の切断プロセスの要点
綿麻織物
綿麻布は毛羽立ちやすいため、鋸刃(波形刃)を使用した振動切断を推奨し、繊維のほつれを減らせます。切断速度は800-1000mm/sに制御し、真空吸着圧力は0.4-0.6MPaに設定します。レーザー切断を採用する場合は、端部の炭化に注意し、補助吹気(窒素など)を追加して焦げを減らせます。
化学繊維と混紡生地
化学繊維材料の融点は多くが200-260℃で、レーザー切断時は熱影響部が顕著になるため、低出力の複数回切断(例えば30W出力で2-3回繰り返し)を推奨し、黄変を減らします。振動刀切断は熱影響がありませんが、刃の鋭利さに注意し、2-3時間ごとに刃を交換または研磨する必要があります。
皮革と人工皮革
皮革切断には振動刀または丸刀が一般的で、厚さは10mmに達します。本革には、底布を切り抜けないよう自動対刀機能付きの設備を推奨します。レーザー切断は皮革で刺激臭が発生するため、排煙システムを装備する必要があります。
不織布と工業用濾布
不織布は毛羽立ちやすいため、超音波切断または熱切刀(温度200-300℃)による端部封止を推奨します。振動刀切断時は速度を600mm/sに低下させ、専用の鋭利な刃を使用する必要があります。
操作フローと効率向上のテクニック
標準操作フロー:材料固定→切断ファイルのインポート→パラメータ設定→試し切り→バッチ切断→取り出し。効率向上の鍵となるポイント:
- 自動排版:ソフトウェアで配置を最適化し、材料利用率を5%-15%向上できます。例えば、衣料裁片ではネスティング排版を採用して無駄を減らせます。
- 多層切断:振動刀は一度に多層(例えば綿布10層)を切断できますが、各層の間に薄紙を挟んで接着を防ぐ必要があります。層数が多すぎると精度に影響するため、15層以下を推奨します。
- 連続送り:自動送り架台と巻取り架台を配置し、巻材の連続切断を実現して、材料の積み下ろし時間を短縮します。送り精度は±0.5mmに達する必要があります。
- 刃物管理:刃の寿命記録を確立し、材料の摩耗性に応じて交換周期を設定します(例えば炭素繊維布は4時間ごとに交換)。コーティング刃(TiNコーティングなど)の使用で寿命を30%延長できます。
日常メンテナンスと一般的な故障のトラブルシューティング
設備のメンテナンスは切断品質と寿命に直接影響します:
- 毎日:テーブルの吸着孔を清掃し、刃の緩みを確認し、ガイドレールの切り屑を除去します。
- 毎週:直線ガイドレールとボールねじに潤滑(リチウム基グリースを使用)し、エアフィルターの排水を確認します。
- 毎月:切断精度を校正(標準円でテスト)し、ベルト張力を確認(たわみ≤5mm)します。
一般的な故障:切断端部の不均一——刃の摩耗や真空吸着不足を確認;寸法偏差——サーボモーターを再校正するか同期ベルトを確認;レーザー切断の黄変——出力を下げ、切断速度を上げるか吹気圧力を増加。
安全規範と環境要件
布切断設備を操作する際は、以下を必ず遵守してください:
- 耐切創手袋と保護メガネを着用し、長髪は束ね、回転部品の操作時は手袋の着用を禁止します。
- レーザー設備には全閉防護カバーとインターロック装置を装備し、レーザー漏洩量<1mWを確保します。
- 化学繊維材料の切断時は排煙システムを起動し、工場の換気を維持します(換気回数≥6回/時間)。
- 設備の接地抵抗≤4Ω、緊急停止ボタンの機能を定期的に確認します。
環境面では、レーザー切断で発生する排気は活性炭フィルターを通してから排出する必要があります。振動刀切断の端材は分別回収できます。
選定の推奨とコスト分析
生産ニーズに応じて選択:小ロット多品種(オーダーメイド衣料など)には1600×2500mmの振動刀設備が適し、価格は約8-15万元;大ロット単一品種(自動車内装など)にはレーザー切断機を検討でき、価格は20-50万元ですが、運行コストが高くなります(電力消費約3-5kW)。振動刀設備は運行コストが低く(刃と電力消費のみ)、ほとんどの布切断シーンに適しています。長期的な使用コストを削減するため、自動排版と遠隔診断機能を備えたブランドを優先的に選択することを推奨します。