
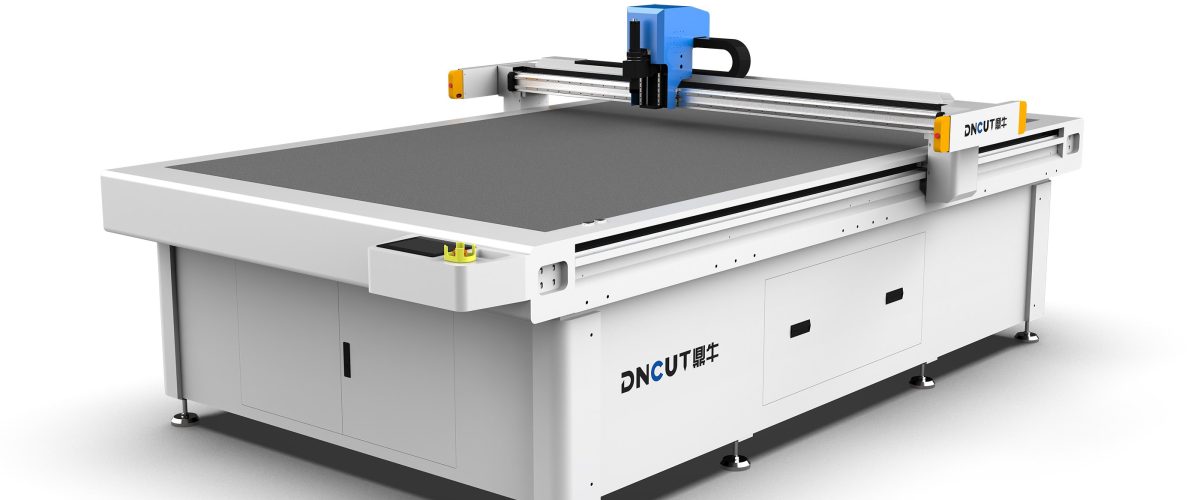
Раскройный станок для волокнистых материалов: полное руководство от выбора до эффективного использования
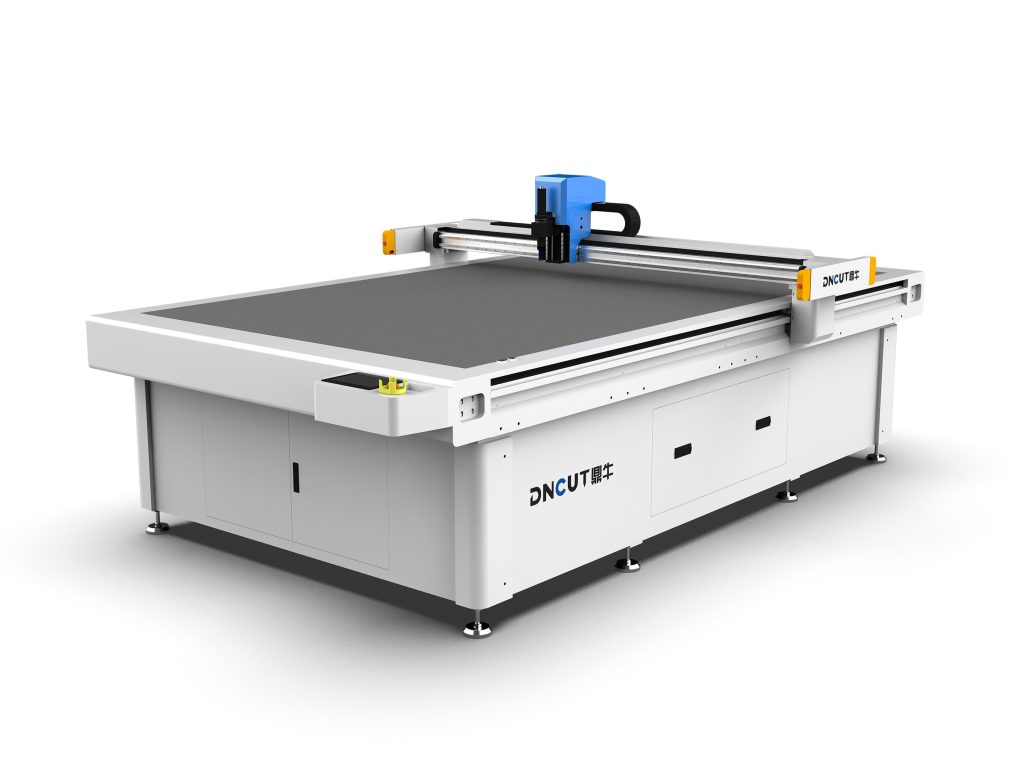
Волокнистые материалы (такие как углеродное волокно, стекловолокно, арамид и др.) всё шире применяются в аэрокосмической, автомобильной, спортивной и других отраслях, а их резка предъявляет чрезвычайно высокие требования к точности и эффективности. Раскройный станок с осциллирующим ножом (раскройный станок для волокнистых материалов) благодаря таким преимуществам, как отсутствие термического воздействия, ровный срез и возможность многослойной резки, стал основным оборудованием для резки волокнистых материалов. В данной статье, исходя из практического применения, систематически рассматриваются ключевые аспекты выбора, основные параметры, приёмы работы и методы обслуживания раскройного станка для волокнистых материалов, что послужит справочным материалом для вашего производства.
I. Ключевые преимущества и области применения раскройного станка для волокнистых материалов
По сравнению с лазерной резкой и гидроабразивной резкой раскройный станок с осциллирующим ножом обладает уникальными преимуществами при обработке волокнистых материалов:
- Отсутствие термического повреждения: лазерная резка приводит к обугливанию и карбонизации краёв волокон, что влияет на свойства материала; осциллирующий нож обеспечивает холодную резку, срез ровный, без прожога.
- Эффективная многослойная резка: позволяет одновременно разрезать несколько слоёв волокнистой ткани (обычно 5-20 слоёв, в зависимости от толщины материала), что значительно повышает производительность.
- Широкая адаптивность к материалам: подходит для препрегов углеродного волокна, стеклоткани, арамидной ткани, сверхвысокомолекулярного полиэтилена (UHMWPE) и др.
- Высокая точность: в сочетании с CCD-визуальным позиционированием точность резки достигает ±0,1 мм, что удовлетворяет требованиям высокотехнологичных отраслей, таких как аэрокосмическая.
Типичные области применения включают: раскрой композитных деталей для аэрокосмической отрасли, резку волокнистых деталей интерьера и экстерьера автомобилей, резку препрегов для спортивного инвентаря (например, велосипедных рам, ракеток), раскрой стеклоткани для лопастей ветрогенераторов и т.д.
II. Ключевые параметры выбора и рекомендации по конфигурации
1. Тип режущей головки и выбор инструмента
Раскройный станок для волокнистых материалов обычно оснащается несколькими типами режущих головок:
- Осциллирующий нож: подходит для большинства волокнистых материалов, резка осуществляется за счёт высокочастотных вертикальных колебаний (обычно 3000-6000 раз в минуту), качество среза хорошее.
- Дисковый нож: подходит для резки более толстых и твёрдых волокнистых материалов, таких как ламинат из стекловолокна.
- Волочильный нож: используется для резки тонких материалов или изготовления образцов, низкая стоимость, но низкая эффективность.
- Пробойный нож: используется для пробивки отверстий или маркировки.
Рекомендуется выбирать систему автоматической смены инструмента для адаптации к смешанному производству различных материалов. Материал инструмента рекомендуется твёрдый сплав или керамическое покрытие, обладающие лучшей износостойкостью.
2. Точность резки и повторяемость позиционирования
Точность является ключевым показателем раскройного станка для волокнистых материалов. Обычно требуется точность резки ±0,1 мм, повторяемость позиционирования ±0,05 мм. Факторы, влияющие на точность, включают:
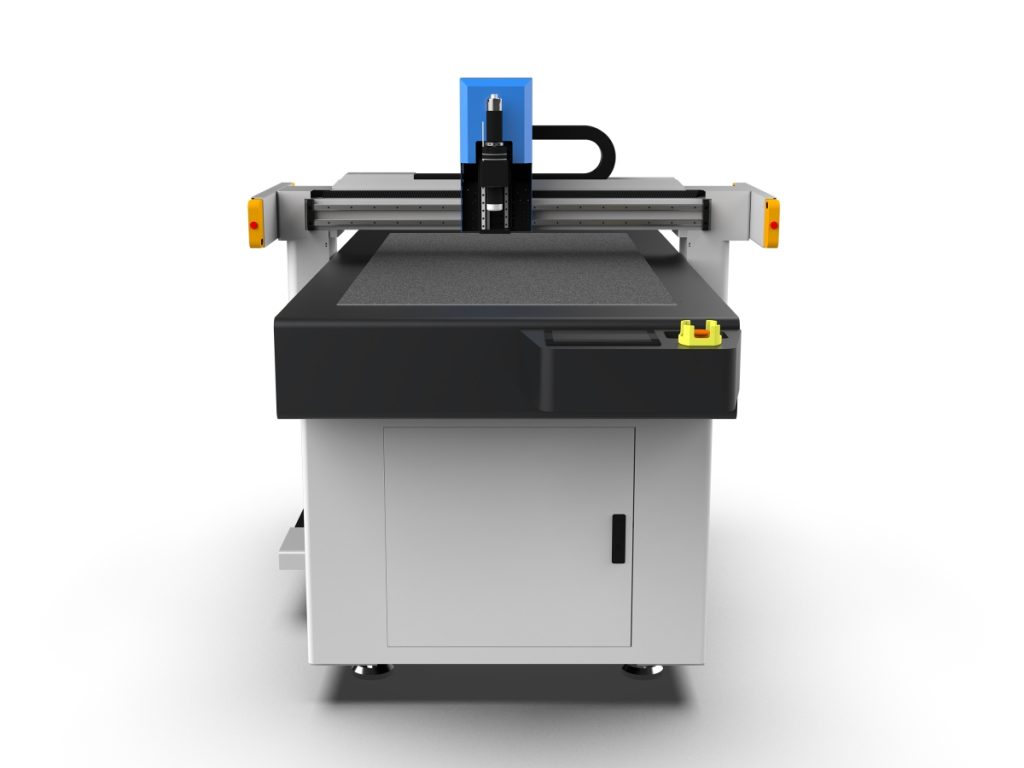
- Механическая конструкция: портальная конструкция, передача шлифованной шестернёй и рейкой обеспечивают долгосрочную стабильность.
- Система управления: серводвигатель + высокоразрешающий энкодер, замкнутый контур управления.
- Плоскостность стола: вакуумный адсорбционный стол должен обеспечивать плоскостность в пределах ±0,2 мм.
3. Вакуумная адсорбционная система
Волокнистые материалы в большинстве своём являются мягкими тканями, при резке требуется надёжная фиксация. Вакуумная адсорбционная система должна обладать:
- Зональное управление: стол разделён на несколько вакуумных зон, которые включаются независимо в зависимости от зоны резки, что экономит энергию и усиливает адсорбцию.
- Высоконапорный вакуумный насос: степень вакуума должна достигать -0,08 МПа и выше, чтобы тонкий материал не смещался.
- Воздухопроницаемая подложка: использование воздухопроницаемого войлока или микроперфорированной плиты обеспечивает равномерное распределение адсорбционной силы.
4. Визуальное распознавание и автоматическая раскладка
Для волокнистых материалов с рисунком или требующих позиционированной резки (например, препреги с метками) CCD-визуальная система может автоматически распознавать контуры и компенсировать деформацию, повышая коэффициент использования материала. Рекомендуется выбирать камеру с разрешением более 5 мегапикселей в сочетании со специализированным источником света.
5. Программное обеспечение и автоматизация
Раскройный станок должен быть оснащён интеллектуальным программным обеспечением для раскладки, поддерживающим импорт форматов DXF, PLT и др., автоматическую оптимизацию траектории раскладки, сокращение холостого хода. Также поддерживается распознавание штрих-кодов/RFID для прослеживаемости производственных данных.
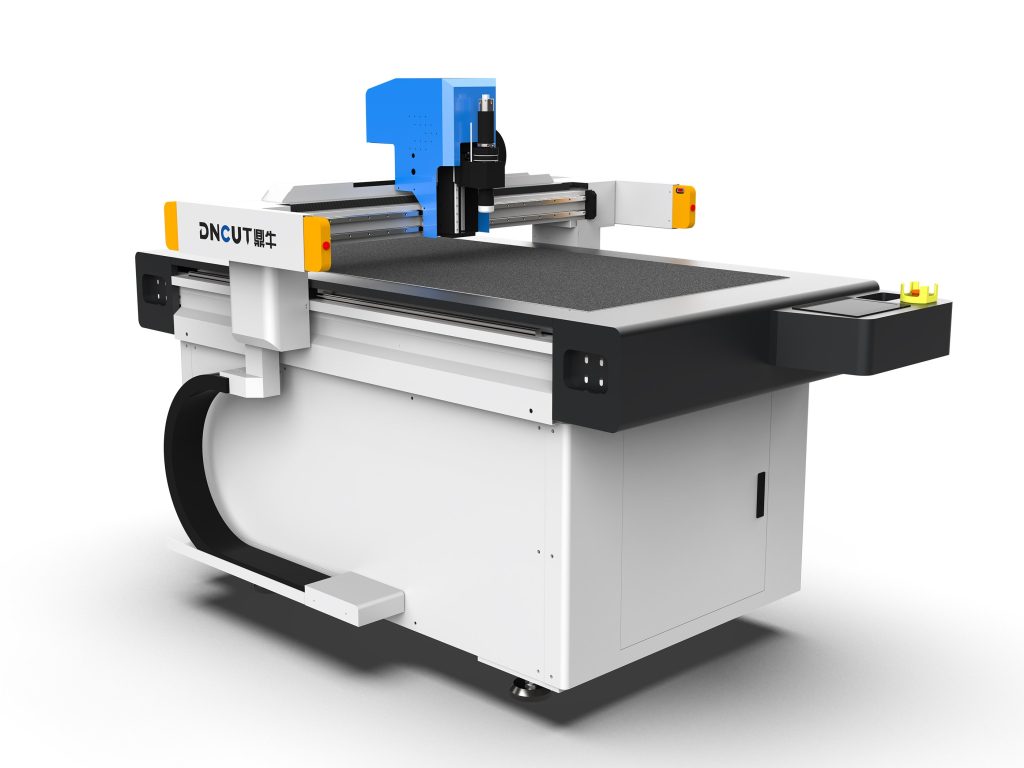
III. Приёмы работы и повышение эффективности
1. Предварительная подготовка материала и укладка слоёв
Волокнистая ткань перед резкой должна быть ровно уложена во избежание складок. При многослойной резке между слоями используется тонкая клейкая плёнка или электростатическая фиксация для предотвращения скольжения между слоями. После укладки слоёв используется валик для уплотнения и удаления воздуха.
2. Оптимизация параметров резки
Для различных волокнистых материалов необходимо регулировать скорость резки и частоту инструмента:
- Препрег углеродного волокна (толщина 0,2 мм): рекомендуемая скорость резки 30-50 м/мин, частота колебаний 4000 раз/мин.
- Стеклоткань (толщина 0,5 мм): скорость резки 20-30 м/мин, частота колебаний 3500 раз/мин.
- Арамидная ткань (толщина 0,3 мм): скорость резки 25-40 м/мин, частота колебаний 4500 раз/мин.
Фактические параметры необходимо корректировать в зависимости от содержания смолы в материале, температуры и влажности. Рекомендуется сначала выполнить пробную резку небольшого образца, оценить качество среза (отсутствие заусенцев, отсутствие расслоения), а затем переходить к серийному производству.
3. Управление сроком службы инструмента
Необходимо вести учёт износа инструмента, проверять износ режущей кромки через определённую длину резки (например, для углеродного волокна каждые 500 метров). При износе своевременно заменять или затачивать инструмент, чтобы избежать снижения качества среза. Срок службы инструмента из твёрдого сплава обычно в 1,5 раза больше, чем у керамического.
4. Типичные проблемы и их решения
- Заусенцы на срезе: проверить остроту инструмента и достаточность частоты колебаний; соответствующим образом снизить скорость резки.
- Смещение материала: проверить достаточность вакуумной адсорбции и правильность включения зон; добавить воздухопроницаемую подложку.
- Неполный рез: увеличить величину заглубления инструмента или заменить на более острый инструмент; проверить плоскостность стола.
IV. Техническое обслуживание и правила безопасности
1. Ежедневное обслуживание
- Очищать стол, направляющие и рейку от волокнистой пыли каждую смену.
- Еженедельно проверять вакуумные трубопроводы на утечки, очищать фильтры.
- Ежемесячно смазывать направляющие и ходовые винты, проверять натяжение ремней.
- Ежеквартально калибровать вертикальность режущей головки и плоскостность стола.
2. Меры безопасности
- Во время работы запрещается просовывать руки в зону резки; оборудование должно быть оснащено защитной световой завесой и кнопкой аварийного останова.
- При резке углеродного волокна следует носить противопылевую маску во избежание вдыхания волокнистой пыли.
- Регулярно проверять электрические цепи во избежание короткого замыкания.
V. Заключение
При выборе раскройного станка для волокнистых материалов необходимо комплексно учитывать свойства материала, требования к производительности и точности. Рациональная конфигурация и правильная эксплуатация и обслуживание позволяют значительно повысить качество и эффективность резки. Рекомендуется перед покупкой предоставить образцы материалов для пробной резки, чтобы проверить фактические характеристики оборудования. Если требуется дополнительная техническая консультация, обращайтесь к нашей команде инженеров.