
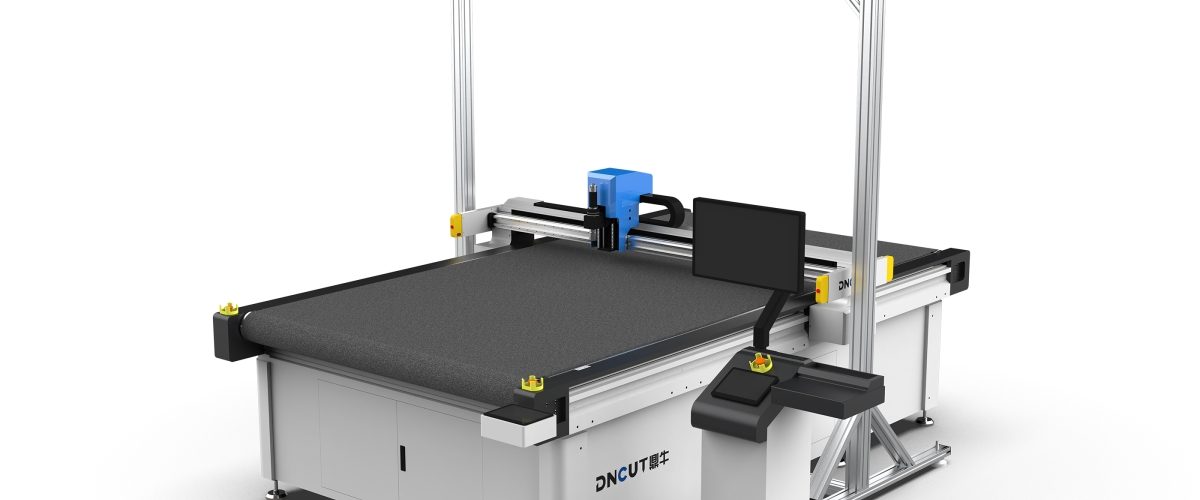
Visão geral da máquina de corte de pele
Materiais de pele (como lã, pelo de coelho, pele de vison, pele sintética, etc.) apresentam características de maciez, fácil deformação, propensão a eletrostática e queda de pelos durante o corte; os métodos tradicionais de corte têm baixa eficiência e baixa precisão. A máquina de corte CNC com faca oscilante (oscillating knife cutting machine) realiza corte a frio por meio de lâminas com vibração de alta frequência, sem necessidade de laser de alta temperatura, evitando bordas queimadas e danos ao material, sendo a escolha ideal para corte de pele. Este artigo fornece um guia prático abrangendo seleção de equipamentos, parâmetros de processo, problemas comuns e manutenção.
I. Parâmetros-chave de seleção da máquina de corte de pele
1. Área de corte (幅面)
Selecione de acordo com as dimensões comuns das matérias-primas de pele e as necessidades de encaixe. Por exemplo, a matéria-prima de pele de carneiro geralmente tem 60-80 cm de largura; recomenda-se escolher equipamento com área de corte efetiva não inferior a 1600 mm × 2500 mm, para permitir o encaixe de várias peças de pele de uma só vez. Para produção de pequenos lotes e múltiplas variedades, pode-se optar por modelos de pequena área de 1200 mm × 1200 mm.
2. Frequência e amplitude da faca oscilante
A frequência da faca oscilante é geralmente de 8000-12000 vezes por minuto, com amplitude ajustável (0,5-5 mm). Ao cortar peles espessas (como pelúcia longa), é necessário aumentar a frequência para mais de 10000 vezes/min e aumentar adequadamente a amplitude (2-3 mm), para garantir um corte uniforme e reduzir rebarbas. Ao cortar peles finas (como pele de coelho), a frequência pode ser reduzida para 8000 vezes/min e a amplitude para 1-2 mm, evitando deslocamento do material devido à vibração excessiva.
3. Tipo de lâmina
As lâminas comuns incluem:
- Faca oscilante: adequada para a maioria das peles, com boa perpendicularidade do corte.
- Faca circular: adequada para cortar peles mais espessas, mas o corte apresenta leve curvatura.
- Faca de arrasto (drag knife): usada para corte de padrões finos, mas tende a puxar a pele, necessitando de fixação por sucção.
Recomenda-se equipamento padrão com faca oscilante e faca circular como opção alternativa.
4. Sistema de sucção
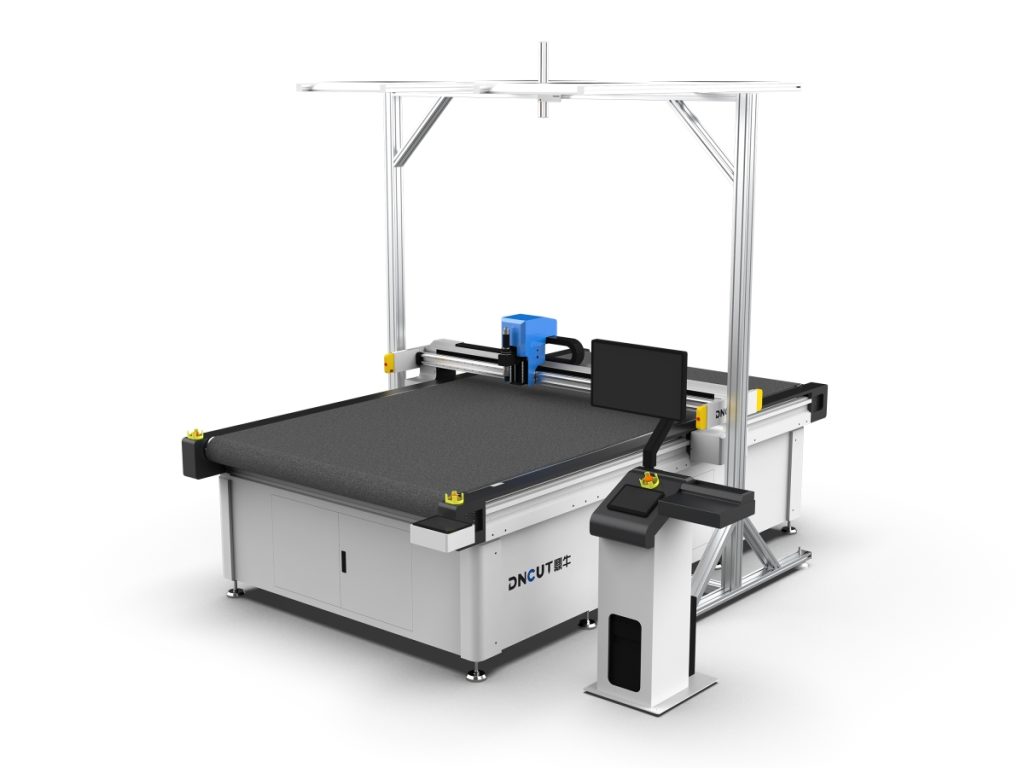
As peles são macias e se movem facilmente, sendo obrigatório equipar com sistema de sucção a vácuo. A força de sucção recomendada não deve ser inferior a -0,06 MPa, e as zonas de sucção devem ser controladas por setores para se adaptar a peles de diferentes tamanhos. Para peles com alta permeabilidade ao ar, é necessário usar almofadas de sucção de alta densidade ou filme de cobertura para reforçar o efeito de sucção.
5. Sistema de controle e software
Escolha um sistema CNC que suporte formatos CAD comuns (DXF, PLT, AI), com funções de encaixe automático e otimização de trajetória. O software deve permitir configurar parâmetros como velocidade de corte, pressão da faca e sobrecorte. Recomenda-se usar modelos com sistema de posicionamento visual, que podem identificar automaticamente o contorno da pele, aumentando a taxa de aproveitamento do encaixe.
II. Configuração dos parâmetros de processo de corte de pele
1. Velocidade de corte
Velocidade excessiva causa corte irregular e deslocamento do material; velocidade muito baixa reduz a eficiência e pode causar queima (embora seja corte a frio, o calor por atrito ainda pode afetar). Recomenda-se definir a velocidade inicial em 300-500 mm/s, ajustando conforme a espessura e densidade da pele. Por exemplo, a velocidade de corte da pele de vison pode ser definida em 400 mm/s, e da pelúcia longa em 250 mm/s.
2. Pressão da faca
A pressão da faca determina a força com que a lâmina penetra no material. Para peles finas (como pele de coelho), a pressão da faca deve ser de 0,2-0,3 MPa; para peles espessas (como lã tosquiada), de 0,4-0,6 MPa. Pressão excessiva pode cortar completamente o material da camada inferior ou desgastar a lâmina; pressão insuficiente não corta.
3. Configuração de sobrecorte
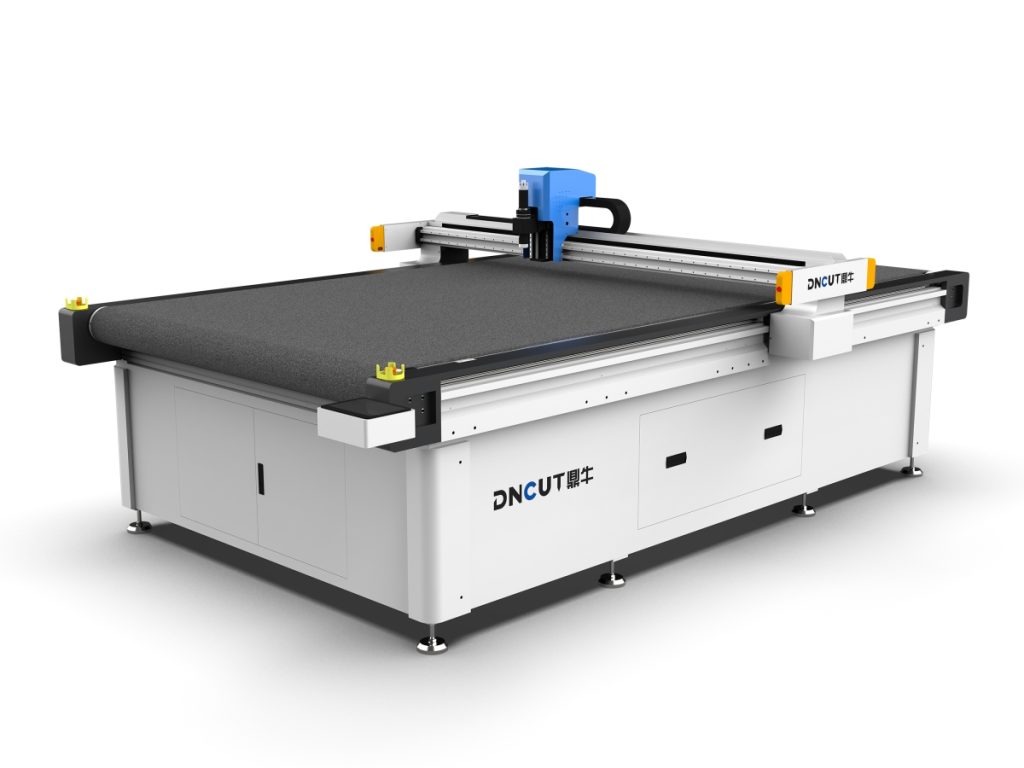
Ao cortar figuras fechadas, é necessário definir a quantidade de sobrecorte (geralmente 0,5-2 mm) para garantir o corte completo nos cantos. Para peles, o sobrecorte não deve ser excessivo, para não danificar áreas adjacentes.
4. Corte em múltiplas camadas
As peles podem ser cortadas em múltiplas camadas sobrepostas, mas é necessário garantir a fixação entre as camadas. Recomenda-se fixar cada camada com fita dupla-face ou adesivo em spray, com espessura total não superior a 20 mm. A velocidade de corte deve ser reduzida em 20%-30%.
III. Problemas comuns e soluções
1. Corte irregular e rebarbas
Causas: lâmina desgastada, frequência de vibração muito baixa, velocidade excessiva. Solução: substituir a lâmina periodicamente (recomenda-se verificar a cada 8 horas), aumentar a frequência de vibração para mais de 10000 vezes/min e reduzir a velocidade de corte para menos de 300 mm/s.
2. Deslocamento do material
Causas: força de sucção insuficiente, pressão da faca excessiva, velocidade excessiva. Solução: verificar a vedação da bomba de vácuo e da almofada de sucção, aumentar a força de sucção; reduzir a pressão da faca e a velocidade; para peças pequenas, adicionar dispositivos auxiliares de sucção.
3. Corte incompleto
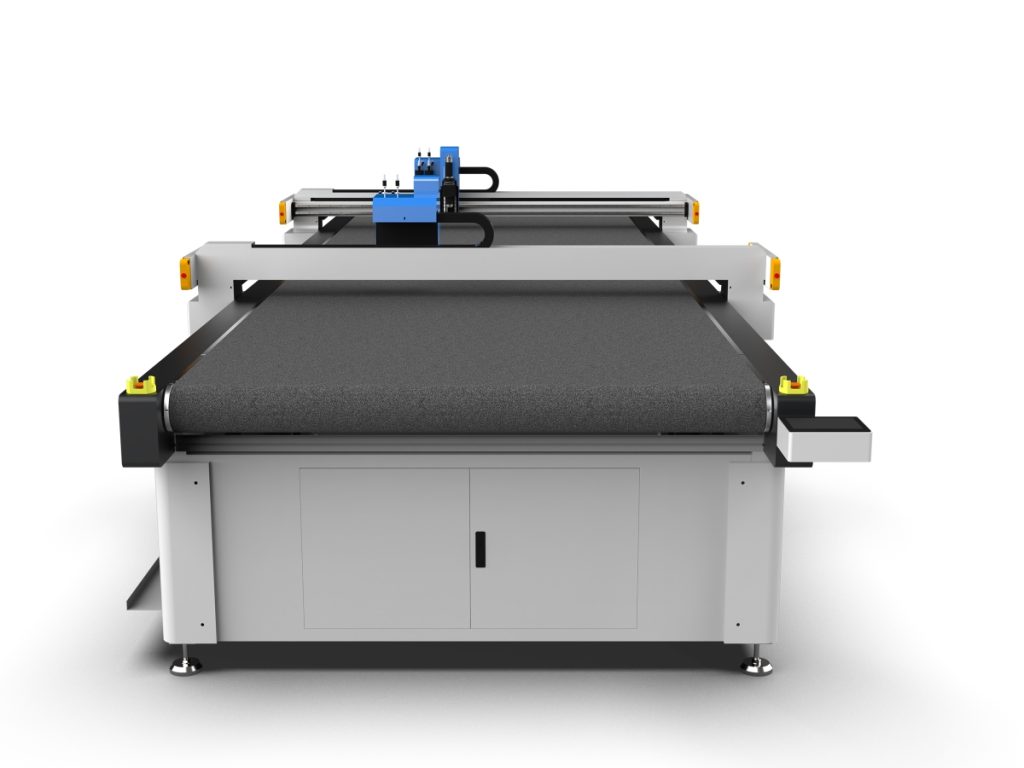
Causas: comprimento de avanço da lâmina insuficiente, pressão da faca muito baixa, sobrecorte insuficiente. Solução: ajustar o comprimento de avanço da lâmina (geralmente 0,5-1 mm além da espessura do material), aumentar a pressão da faca e definir sobrecorte de 1-2 mm.
4. Eletrostática causando aderência de pelos
As peles tendem a gerar eletrostática, e os pelos aderem à mesa e às guias. Solução: instalar ventilador de íons para eliminar a eletrostática, limpar periodicamente a mesa e usar almofadas de sucção antiestáticas.
IV. Manutenção e conservação
1. Limpeza diária
Ao final de cada turno, use um aspirador para limpar os pelos da mesa, das guias e da área do cabeçote de corte. Evite que pelos entrem nas guias e nos fusos, causando desgaste.
2. Substituição da lâmina
Após o desgaste da lâmina, a qualidade do corte diminui, sendo necessária a substituição imediata. Ao substituir, observe a orientação da lâmina e calibre a perpendicularidade entre a lâmina e a mesa. Recomenda-se manter lâminas de reposição.
3. Manutenção do sistema de sucção
Verifique semanalmente o nível de óleo da bomba de vácuo (se for bomba de óleo), limpe os pelos da superfície da almofada de sucção e verifique se há vazamentos nas tubulações. Almofadas de sucção danificadas devem ser substituídas imediatamente.
4. Lubrificação do sistema de transmissão
Mensalmente, limpe as guias e os fusos e aplique graxa lubrificante. Para ambientes de processamento de pele, recomenda-se usar graxa lubrificante do tipo antipoeira.
V. Resumo das recomendações de seleção
Ao escolher uma máquina de corte de pele, priorize modelos com faca oscilante, defina a área de trabalho conforme a produção, o sistema de sucção deve ser potente e confiável, e o software deve suportar encaixe automático e posicionamento visual. Os parâmetros de processo devem ser ajustados conforme o tipo de pele, determinando a melhor combinação por meio de testes de corte. A manutenção diária deve focar na limpeza e no gerenciamento das lâminas. Seguindo estas diretrizes, é possível melhorar significativamente a qualidade do corte e a eficiência da produção.