
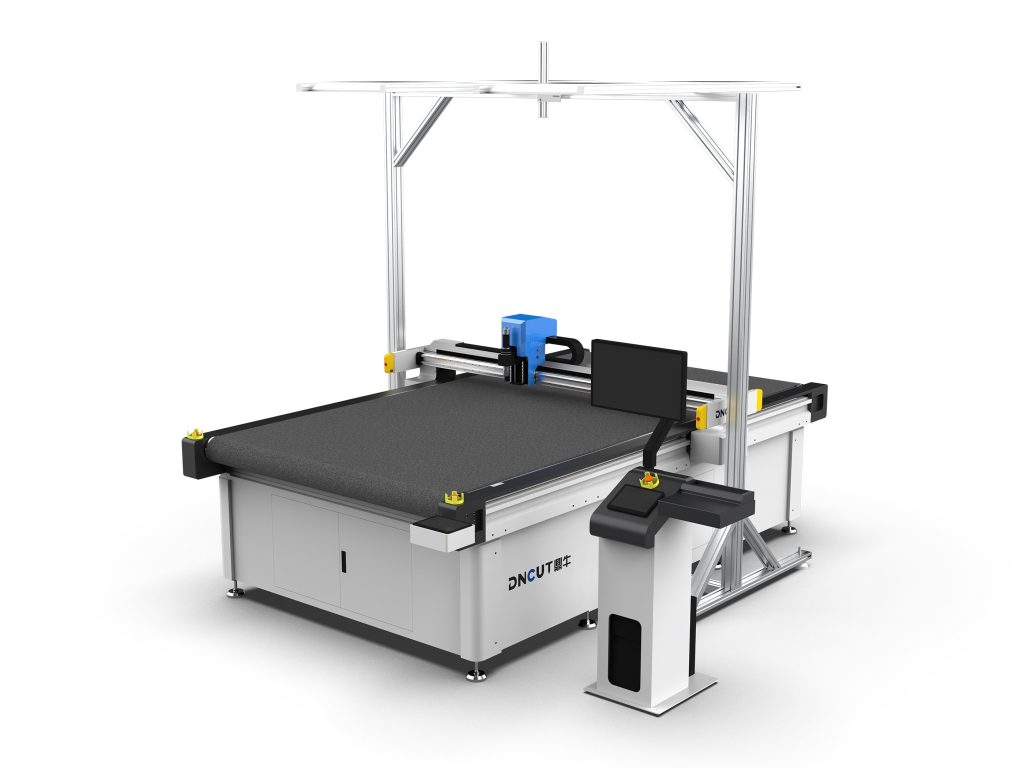
毛皮・皮革切断機の概要
毛皮材料(羊毛、ウサギ毛、ミンク、人工毛皮など)は柔らかく、変形しやすく、静電気が発生しやすく、切断時に毛が抜けやすいという特徴があり、従来の裁断方法は効率が低く精度も劣ります。CNC振動刃切断機(oscillating knife cutting machine)は高周波振動する刃物による冷切断を行い、レーザーの高温を必要とせず、焦げ跡や材料の損傷を避けるため、毛皮切断の理想的な選択です。本記事では設備選定、加工パラメータ、よくある問題、メンテナンスなどの面から実用的なガイドを提供します。
一、毛皮・皮革切断機の主要な選定パラメータ
1. 切断幅面
一般的な毛皮原料のサイズと排版の需要に応じて選択します。例えば、羊皮の原料は通常60-80cm幅であるため、有効切断幅面が1600mm×2500mm以上の設備を選択し、一度に複数の皮を排版できるようにすることを推奨します。小ロット・多品種生産の場合は、1200mm×1200mmの小幅面モデルを選択できます。
2. 振動刃の周波数と振幅
振動刃の周波数は通常毎分8000-12000回で、振幅は調整可能(0.5-5mm)です。厚手の毛皮(長毛織物など)を切断する場合は、周波数を10000回/分以上に上げ、振幅を適切に大きく(2-3mm)して、切り口を整え毛羽を減らす必要があります。薄手の毛皮(ウサギ皮など)を切断する場合は、周波数を8000回/分に下げ、振幅を1-2mmにして、過度な振動による材料のずれを避けます。
3. 刃物の種類
一般的な刃物には以下があります:
- 振動刃:ほとんどの毛皮に適しており、切り口の垂直度が良好です。
- 丸刃:厚手の毛皮の切断に適していますが、切り口がやや弧状になります。
- drag knife(引き刃):精密な図柄の切断に使用されますが、毛皮を引っ張りやすいため、吸着固定と併用する必要があります。
振動刃を標準装備し、丸刃を予備として備えることを推奨します。
4. 吸着システム
毛皮は柔らかく動きやすいため、真空吸着システムを必ず装備する必要があります。吸着力は-0.06MPa以上を推奨し、吸着領域は異なるサイズの皮に対応できるようゾーン制御する必要があります。通気性の強い毛皮には、高密度吸着パッドまたはカバーフィルムを使用して吸着効果を高める必要があります。
5. 制御システムとソフトウェア
一般的なCAD形式(DXF、PLT、AI)をサポートするCNCシステムを選択し、自動排版、経路最適化機能を備えていることが望ましいです。ソフトウェアは切断速度、刃圧、オーバーカットなどのパラメータを設定できる必要があります。ビジョン位置決めシステム付きの機種を推奨し、皮の輪郭を自動認識して排版利用率を向上させます。
二、毛皮・皮革切断の加工パラメータ設定
1. 切断速度
速度が速すぎると切り口が粗くなり材料がずれ、遅すぎると効率が低下し焦げる可能性があります(冷切断であっても摩擦熱の影響はあります)。初期速度は300-500mm/sとし、毛皮の厚さと密度に応じて調整することを推奨します。例えば、ミンクの切断速度は400mm/s、長毛織物は250mm/sに設定できます。
2. 刃圧
刃圧は刃物が材料に押し込まれる力を決定します。薄手の毛皮(ウサギ皮など)では刃圧を0.2-0.3MPa、厚手の毛皮(羊毛シアリングなど)では0.4-0.6MPaに設定します。刃圧が大きすぎると下層の材料を切り抜いたり刃物が摩耗したりし、小さすぎると切断できません。
3. オーバーカット設定
閉じた図形を切断する場合、オーバーカット量(通常0.5-2mm)を設定し、コーナー部で完全に切断されるようにする必要があります。毛皮の場合、オーバーカット量は大きすぎないようにし、隣接領域を損傷しないようにします。
4. 多層切断
毛皮は多層重ね裁断が可能ですが、層間の固定を確保する必要があります。各層の間に両面テープまたはスプレー糊で固定し、総厚さは20mm以下とすることを推奨します。切断速度は20%-30%相应に低下させる必要があります。
三、よくある問題と解決策
1. 切り口が粗い、毛羽立つ
原因:刃物の鈍化、振動周波数が低すぎる、速度が速すぎる。解決策:定期的に刃物を交換し(8時間ごとの点検を推奨)、振動周波数を10000回/分以上に上げ、切断速度を300mm/s以下に下げます。
2. 材料のずれ
原因:吸着力不足、刃圧が大きすぎる、速度が速すぎる。解決策:真空ポンプと吸着パッドの密封性を確認し吸着力を増加させ、刃圧と速度を下げ、小物の場合は補助吸着治具を追加します。
3. 切断不足
原因:刃物の突出長さが不足、刃圧が小さすぎる、オーバーカット量が不足。解決策:刃物の突出長さを調整し(通常材料厚さより0.5-1mm多く)、刃圧を増加させ、オーバーカット量を1-2mmに設定します。
4. 静電気による毛屑の吸着
毛皮は静電気が発生しやすく、毛屑がテーブルやガイドレールに吸着します。解決策:イオンファンを設置して静電気を除去し、定期的にテーブルを清掃し、帯電防止吸着パッドを使用します。
四、メンテナンスと保守
1. 日常清掃
各シフト終了後、掃除機でテーブル、ガイドレール、刃物ヘッド周辺の毛屑を清掃します。毛屑がガイドレールやボールねじに入り摩耗を引き起こすのを避けます。
2. 刃物の交換
刃物が摩耗すると切断品質が低下するため、速やかに交換する必要があります。交換時は刃物の方向に注意し、刃物とテーブルの垂直度を校正します。常用刃物を備蓄することを推奨します。
3. 吸着システムのメンテナンス
毎週真空ポンプの油量(油ポンプの場合)を確認し、吸着パッド表面の毛屑を清掃し、配管の漏れを確認します。吸着パッドが破損した場合は速やかに交換します。
4. 伝動システムの潤滑
毎月ガイドレールとボールねじを清掃しグリースを注入します。毛皮加工環境では、防塵型グリースの使用を推奨します。
五、選定の推奨事項まとめ
毛皮・皮革切断機を選択する際は、振動刃機種を優先し、幅面は生産量に応じて決定し、吸着システムは強力で信頼性が高く、ソフトウェアは自動排版とビジョン位置決めをサポートする必要があります。加工パラメータは毛皮の種類に応じて調整し、試し切りにより最適な組み合わせを決定します。日常メンテナンスの重点は清掃と刃物管理です。以上のガイドに従うことで、切断品質と生産効率を大幅に向上させることができます。