
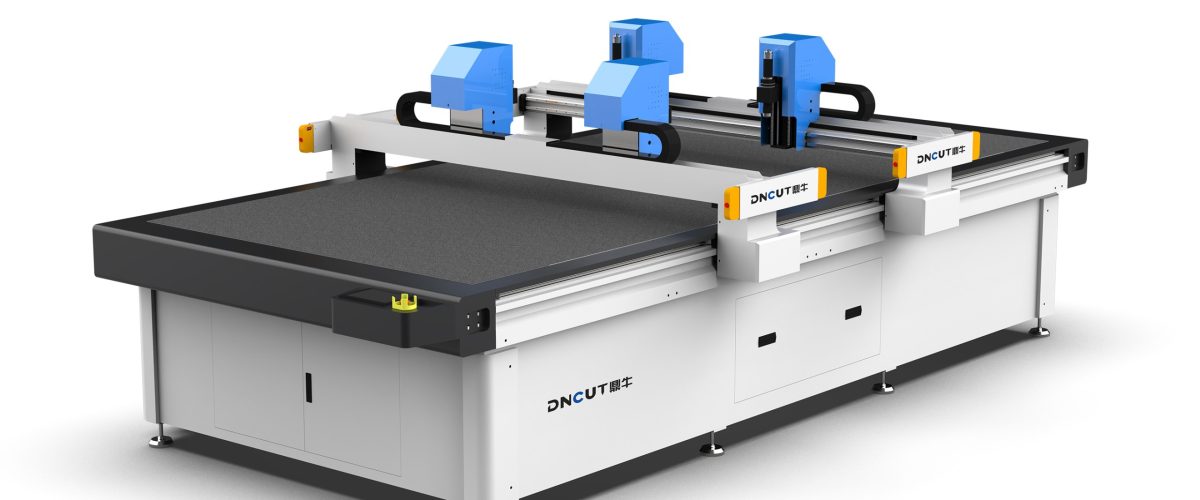
皮毛切割機概述
皮毛材料(如羊毛、兔毛、貂皮、人造毛皮等)具有柔軟、易變形、易產生靜電、切割時易掉毛等特點,傳統裁剪方式效率低、精度差。數控振動刀切割機(oscillating knife cutting machine)通過高頻振動的刀片進行冷切割,無需激光高溫,避免焦邊和材料損傷,是皮毛切割的理想選擇。本文從設備選型、工藝參數、常見問題及維護保養等方面,提供實用指南。
一、皮毛切割機的關鍵選型參數
1. 切割幅面
根據常見皮毛原料尺寸和排版需求選擇。例如,羊皮原料通常為60-80cm寬,建議選擇有效切割幅面不小於1600mm×2500mm的設備,以便一次排版多張皮料。對於小批量、多品種生產,可選1200mm×1200mm的小幅面機型。
2. 振動刀頻率與振幅
振動刀頻率通常為每分鐘8000-12000次,振幅可調(0.5-5mm)。切割厚皮毛(如長毛絨)時,需提高頻率至10000次/分以上,並適當增大振幅(2-3mm),以確保切口整齊、減少毛邊。切割薄型皮毛(如兔皮)時,頻率可降至8000次/分,振幅1-2mm,避免過度振動導致材料移位。
3. 刀具類型
常見刀具有:
- 振動刀:適用於大多數皮毛,切口垂直度好。
- 圓刀:適合切割較厚的毛皮,但切口略呈弧形。
- drag knife(拖刀):用於精細圖案切割,但易拉扯毛皮,需配合吸附固定。
建議標配振動刀,並配備圓刀作為備選。
4. 吸附系統
皮毛柔軟易移動,必須配備真空吸附系統。吸附力建議不低於-0.06MPa,吸附區域應分區控制,以適應不同大小的皮料。對於透氣性強的毛皮,需使用高密度吸附墊或覆蓋薄膜以增強吸附效果。
5. 控制系統與軟件
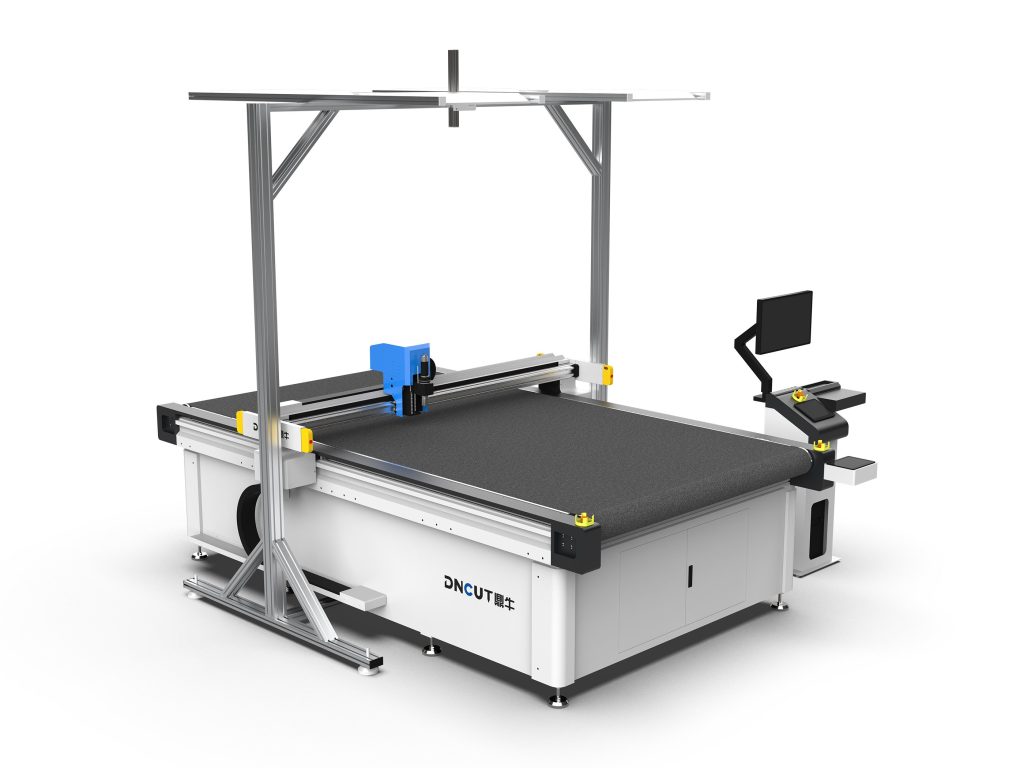
選擇支持常見CAD格式(DXF、PLT、AI)的數控系統,具備自動排版、路徑優化功能。軟件應能設置切割速度、刀壓、過切等參數。推薦使用帶視覺定位系統的機型,可自動識別皮料輪廓,提高排版利用率。
二、皮毛切割工藝參數設置
1. 切割速度
速度過快會導致切口毛糙、材料移位;過慢則效率低且可能燒焦(儘管是冷切割,但摩擦熱仍可能影響)。建議初始速度設為300-500mm/s,根據皮毛厚度和密度調整。例如,貂皮切割速度可設為400mm/s,長毛絨設為250mm/s。
2. 刀壓
刀壓決定刀片壓入材料的力度。對於薄型皮毛(如兔皮),刀壓設為0.2-0.3MPa;厚型皮毛(如羊剪絨)設為0.4-0.6MPa。刀壓過大易導致底層材料切透或刀片磨損,過小則切不斷。
3. 過切設置
在閉合圖形切割時,需設置過切量(通常0.5-2mm),確保轉角處完全切斷。對於皮毛,過切量不宜過大,以免損傷相鄰區域。
4. 多層切割
皮毛可多層疊裁,但需確保層間固定。建議每層之間用雙面膠或噴膠固定,總厚度不超過20mm。切割速度需相應降低20%-30%。
三、常見問題與解決方案
1. 切口毛糙、毛邊
原因:刀片鈍化、振動頻率過低、速度過快。解決方案:定期更換刀片(建議每8小時檢查一次),提高振動頻率至10000次/分以上,降低切割速度至300mm/s以下。
2. 材料移位
原因:吸附力不足、刀壓過大、速度過快。解決方案:檢查真空泵和吸附墊密封性,增加吸附力;降低刀壓和速度;對於小件,可添加輔助吸附夾具。
3. 切割不透
原因:刀片伸出長度不足、刀壓過小、過切量不足。解決方案:調整刀片伸出長度(通常比材料厚度多0.5-1mm),增加刀壓,設置過切量1-2mm。
4. 靜電導致毛屑吸附
皮毛易產生靜電,毛屑吸附在台面和導軌上。解決方案:安裝離子風機消除靜電,定期清潔台面,使用防靜電吸附墊。
四、維護與保養
1. 日常清潔
每班結束後,用吸塵器清理台面、導軌和刀頭區域的毛屑。避免毛屑進入導軌和絲杠,導致磨損。
2. 刀片更換
刀片磨損後切割質量下降,需及時更換。更換時注意刀片方向,並校準刀片與台面的垂直度。建議儲備常用刀片。
3. 吸附系統維護
每週檢查真空泵油位(如為油泵),清理吸附墊表面的毛屑,檢查管路是否漏氣。吸附墊破損應及時更換。
4. 傳動系統潤滑
每月對導軌、絲杠進行清潔並加註潤滑脂。對於皮毛加工環境,建議使用防塵型潤滑脂。
五、選型建議總結
選擇皮毛切割機時,優先考慮振動刀機型,幅面根據產量確定,吸附系統必須強勁可靠,軟件需支持自動排版和視覺定位。工藝參數需根據皮毛種類調整,並通過試切確定最佳組合。日常維護重點在於清潔和刀片管理。遵循以上指南,可顯著提高切割質量與生產效率。