
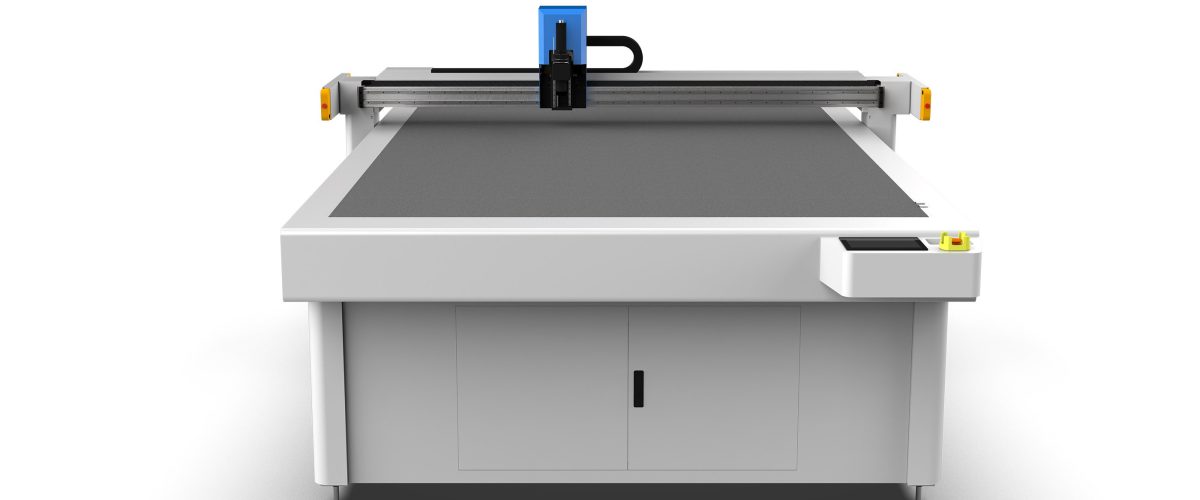
棉裁切机:从选型到维护的完整指南
棉材料广泛应用于服装、家纺、医疗和工业领域,其裁切质量直接影响成品品质与生产效率。棉裁切机作为专用设备,需应对棉纤维的柔软性、易变形和易产生毛边等特性。本文从实际参数出发,提供选型、操作与维护的实用建议。
一、棉裁切机的核心类型与适用场景
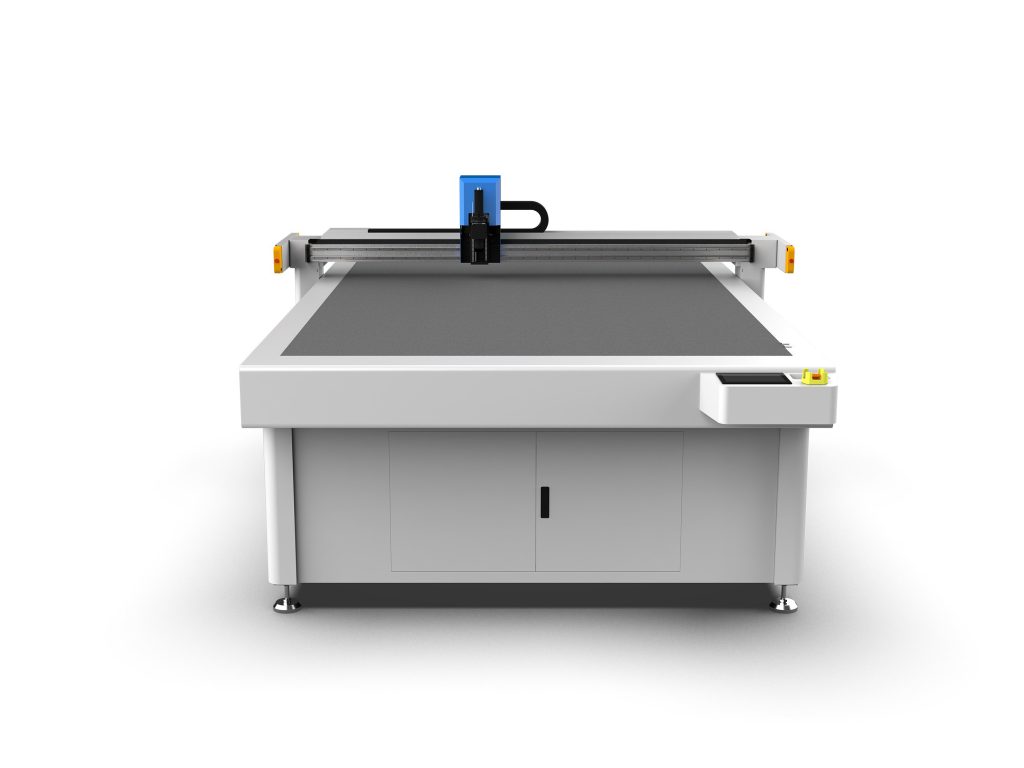
根据裁切原理,棉裁切机主要分为机械刀片式、激光式和超声波式。机械刀片式又细分为直刀、圆刀和振荡刀。选择时需综合考虑材料厚度、裁切精度和产量要求。
1. 机械刀片式裁切机
- 直刀裁切机:适合裁切厚度1-10mm的棉毡、棉布,裁切速度可达20-60次/分钟,精度±0.5mm。适用于大批量直线裁切。
- 圆刀裁切机:适合薄型棉布(0.5-3mm),裁切速度高(最高120米/分钟),但曲线裁切能力有限。
- 振荡刀裁切机:刀片高频振荡(每分钟1000-3000次),适合复杂形状和多层棉布裁切,精度可达±0.2mm,切口整齐无毛边。
2. 激光裁切机
激光裁切机(CO2激光器,功率60-150W)适合裁切薄型棉布(0.5-5mm),切口自动封边,无毛边。但需注意激光功率过高会导致棉纤维烧焦,建议功率设置在40-80W,切割速度10-30mm/s,并配合吹气辅助。
3. 超声波裁切机
超声波裁切机(频率20-40kHz)通过高频振动使棉纤维熔断,适合裁切含化纤成分的棉混纺材料,切口平整且不产生粉尘。但对纯棉材料效果有限,且设备成本较高。
二、关键参数与选型要点
选型时需明确以下参数,并与供应商充分沟通:
- 裁切厚度:根据棉材料类型(棉布、棉毡、棉絮)确定最大厚度。机械刀片式通常支持1-15mm,激光式适合0.5-5mm。
- 裁切精度:普通裁切±0.5mm即可满足;高精度场景(如医疗棉垫)需±0.1-0.2mm。
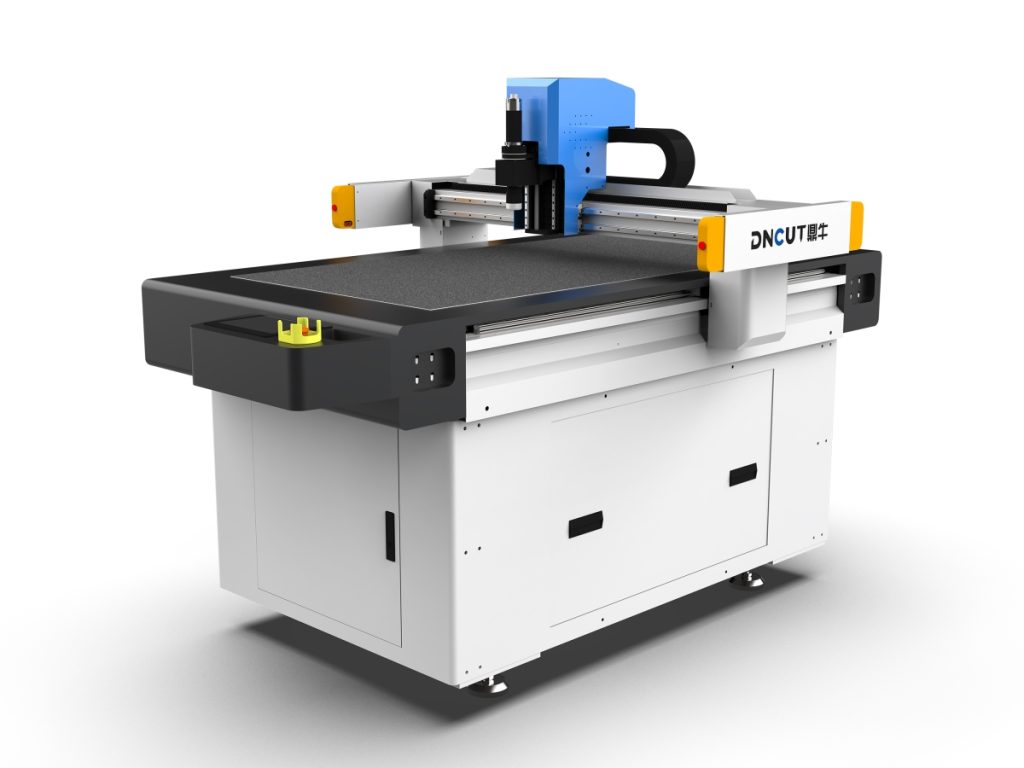
- 工作台尺寸:常见规格为1600mm×2500mm、2100mm×3000mm,需根据裁片尺寸选择,并预留10%-20%余量。
- 裁切速度:机械式通常为10-60次/分钟,激光式可达100-300mm/s,需匹配生产节拍。
- 控制系统:优先选择支持CAD文件导入、自动排料和路径优化的系统,可提升材料利用率5%-15%。
- 除尘装置:棉裁切易产生粉尘,需配备负压吸附或布袋除尘器,风量建议≥2000m³/h。
三、操作技巧与效率提升
1. 材料预处理
棉布在裁切前需进行熨烫或预缩处理,减少裁切时的变形。对于多层裁切,建议使用夹紧装置(气压或真空吸附),压力控制在0.4-0.6MPa,确保层间无滑动。
2. 刀片选择与更换
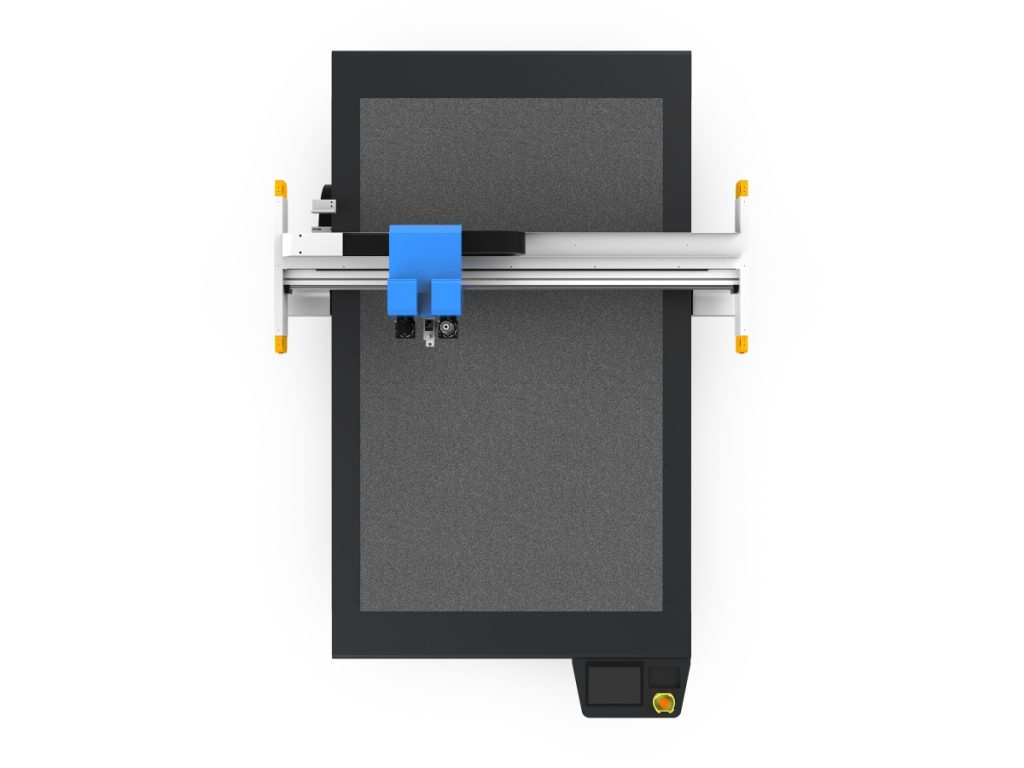
裁切纯棉材料宜选用高碳钢刀片(硬度HRC58-62),刃口角度30°-45°。每裁切8-12小时需检查刃口磨损,当裁切阻力增加20%或切口出现毛边时及时更换。振荡刀片寿命通常为40-80小时。
3. 参数优化
以振荡刀裁切3mm棉毡为例:振荡频率设为2000次/分钟,进给速度800-1200mm/min,刀片压力0.3MPa。若出现切口不齐,可降低进给速度10%-20%或提高振荡频率。
4. 排版与路径规划
使用自动排版软件(如Optitex、Gerber)可提高材料利用率。对于规则裁片,采用共边裁切可减少裁切路径长度15%-25%。
四、维护保养与常见问题
1. 日常维护
- 每班次清洁刀片和导轨,去除棉絮和粉尘。
- 每周检查传动皮带张紧度(挠度5-10mm为正常),并润滑导轨(使用锂基润滑脂)。
- 每月校准裁切精度,使用标准样板测试,偏差超过±0.3mm需调整。
- 每季度更换除尘滤袋,清理风机叶轮。
2. 常见问题与解决
- 切口毛边:检查刀片锋利度,降低进给速度,或提高振荡频率。
- 裁切尺寸偏差:检查材料是否夹紧,校准伺服电机或步进电机参数。
- 粉尘堆积:增加除尘风量,检查吸尘口是否堵塞。
- 刀片断裂:检查刀片安装是否平行,进给速度是否过高,或材料中是否混入硬物。
五、安全注意事项
操作棉裁切机时需遵守:
- 佩戴防尘口罩和护目镜,防止棉尘吸入和飞溅。
- 设备必须接地良好,电气柜防护等级不低于IP54。
- 更换刀片时切断电源,使用专用工具。
- 激光裁切机需配备排烟系统,并设置警示标识。
六、总结
棉裁切机的选型需基于材料特性、精度要求和产量目标。机械振荡刀式适合多数棉材料的高精度裁切,激光式适合薄型棉布的无毛边裁切。通过合理的参数设置、定期维护和操作规范,可显著提升裁切效率与质量。建议在采购前提供样品进行试切,以验证设备实际性能。