
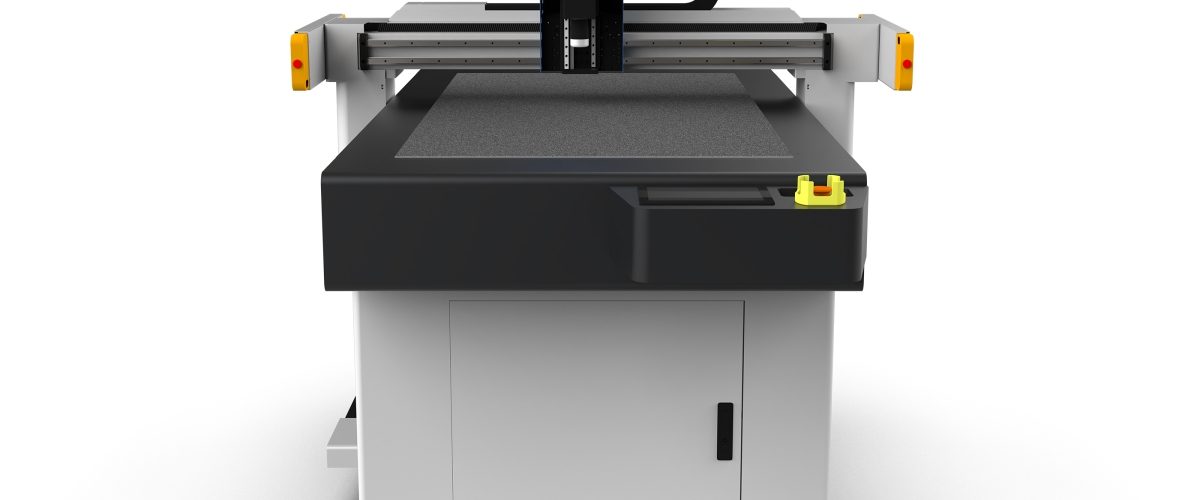
Stoffzuschneideanlage: Kernausrüstung für das Schneiden flexibler Materialien
In der Bekleidungs-, Heimtextil- und Automobilinnenraumindustrie ist die Stoffzuschneideanlage ein Schlüsselgerät, das die Produktionseffizienz und Materialausnutzung bestimmt. Im Vergleich zum traditionellen manuellen Zuschneiden oder mechanischen Messerschneiden ermöglichen moderne CNC-Stoffzuschneideanlagen durch Technologien wie oszillierende Messer, Rundmesser oder Laser ein hochpräzises und hochgeschwindigkeitsautomatisiertes Schneiden. Dieser Artikel behandelt die Geräteauswahl, die Einstellung der Prozessparameter, die Lösung häufiger Probleme sowie die Wartung und Pflege und bietet umsetzbare praktische Empfehlungen.
I. Haupttypen von Stoffzuschneideanlagen und ihre Anwendungsbereiche
Je nach Schneidprinzip werden Stoffzuschneideanlagen hauptsächlich in Oszillationsmesserschneideanlagen, Rundmesserschneideanlagen und Laserschneideanlagen unterteilt. Das oszillierende Messer schneidet durch hochfrequente Auf- und Abbewegung und eignet sich für die meisten Textilien, insbesondere für das Mehrschichtschneiden; die Rundmesserschneideanlage eignet sich für das schnelle Schneiden einzelner oder weniger Lagen; die Laserschneideanlage wird für dünne Stoffe mit extrem hohen Präzisionsanforderungen verwendet, wobei jedoch auf Verbrennungsränder geachtet werden muss.
1. Oszillationsmesserschneideanlage
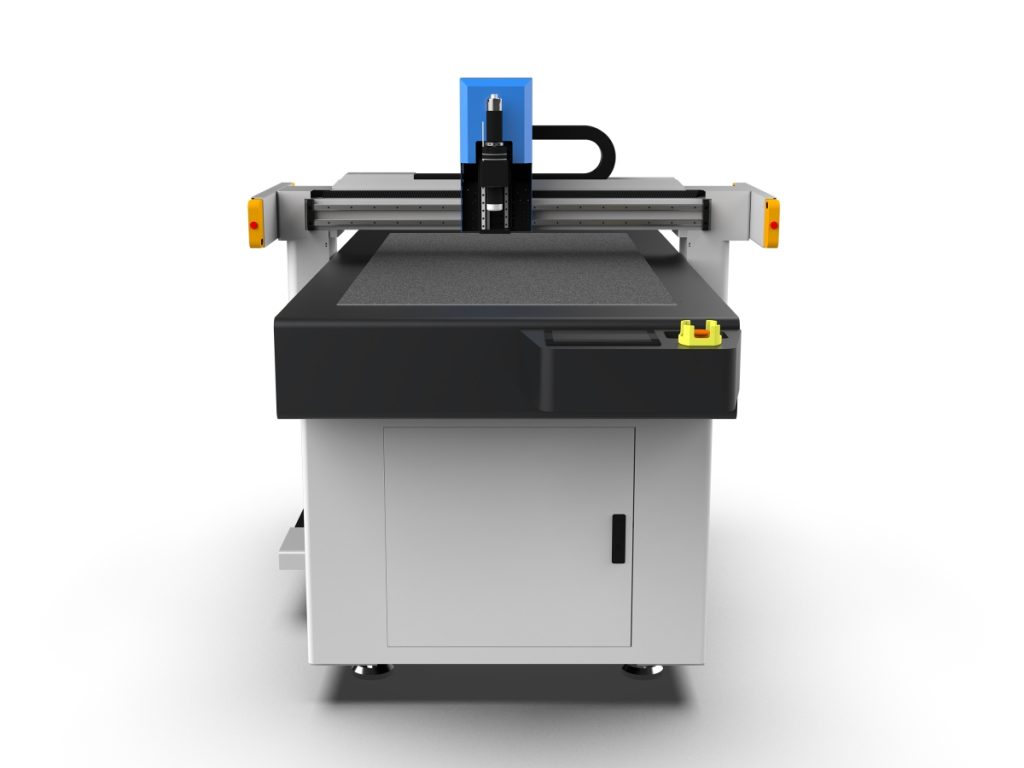
Die Oszillationsmesserschneideanlage ist derzeit die marktführende Wahl und kann mit verschiedenen Messerköpfen (z. B. Spitzmesser, Rundmesser, Lochmesser) ausgestattet werden, um unterschiedliche Materialien zu verarbeiten. Ihre Vorteile liegen in der hohen Schneidgeschwindigkeit (bis zu 120 m/min), der hohen Präzision (±0,1 mm) und der Fähigkeit, mehrere Stofflagen zu verarbeiten (in der Regel nicht mehr als 10 Lagen, je nach Stoffdicke). Für schwere Stoffe wie Denim und Canvas wird empfohlen, ein leistungsstarkes Oszillationsmesser (Leistung ≥ 1,5 kW) zu wählen.
2. Rundmesserschneideanlage
Die Rundmesserschneideanlage ist einfach aufgebaut und kostengünstig und eignet sich für das kontinuierliche Schneiden einzelner oder 2–3 Lagen dünner Stoffe. Die Schneidgeschwindigkeit kann 80 m/min erreichen, die Präzision ist jedoch etwas geringer (±0,3 mm), und sie ist nicht für hochelastische Stoffe geeignet, da diese leicht verformt werden.
3. Laserschneideanlage
Die Laserschneideanlage nutzt einen hochenergetischen Laserstrahl zum Schmelzen oder Verdampfen des Materials; die Schneidpräzision kann ±0,05 mm erreichen, und es entstehen keine mechanischen Spannungen. Allerdings erzeugt das Laserschneiden Brandränder und Gerüche, besonders bei chemiefaserhaltigen Stoffen, weshalb es überwiegend in Spezialbereichen wie Industriefiltergewebe und Airbags eingesetzt wird. Wenn ein Laser verwendet werden muss, wird empfohlen, ein zusätzliches Blassystem vorzusehen, um Verbrennungen zu reduzieren.
II. Wichtige Auswahlparameter: Nicht nur auf den Preis achten
Beim Kauf einer Stoffzuschneideanlage sollten die folgenden Parameter umfassend berücksichtigt werden, um eine reine „Preisorientierung“ zu vermeiden.
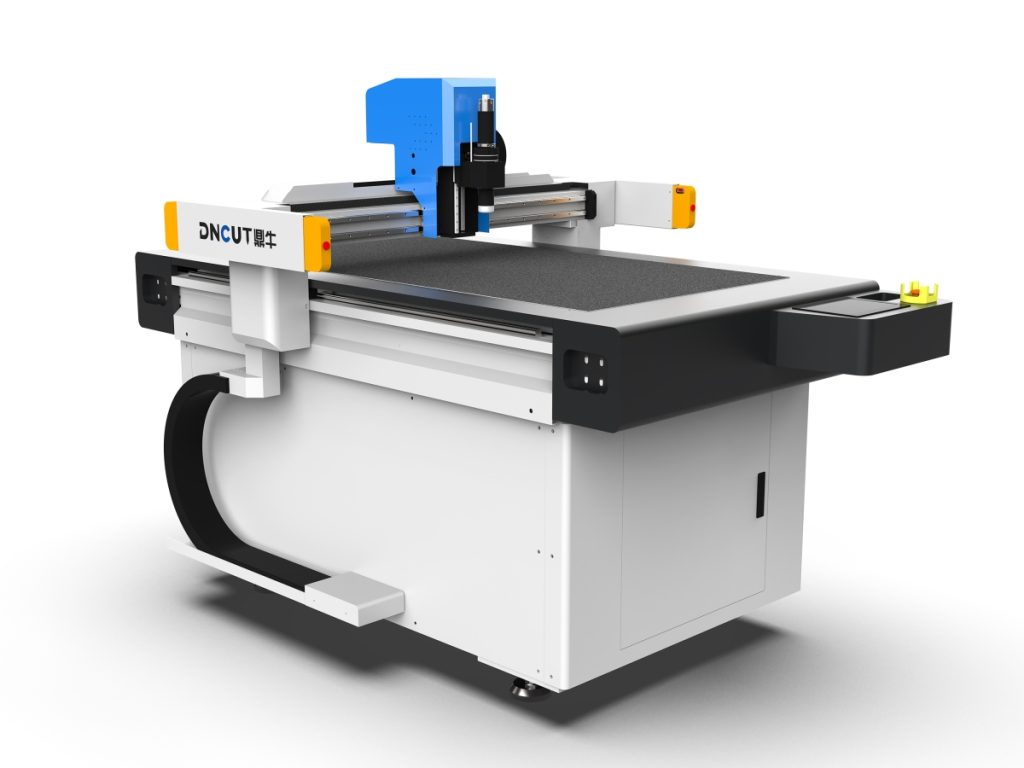
- Effektive Schneidfläche: Auswahl entsprechend der üblichen Stoffbreite. Beispielsweise werden in Bekleidungsfabriken häufig Breiten von 1,6 m oder 1,8 m verwendet; die entsprechende Tischgröße der Schneideanlage sollte mindestens 1,7 m × 2,5 m betragen, um eine flexible Layoutgestaltung zu gewährleisten.
- Schneidgeschwindigkeit: Schneller ist nicht immer besser. Hohe Schneidgeschwindigkeiten können die Präzision beeinträchtigen, insbesondere beim Mehrschichtschneiden. Es wird empfohlen, Geräte mit einstellbarer Geschwindigkeit im Bereich von 0–120 m/min zu wählen und auf die Beschleunigungsleistung zu achten (z. B. ≥ 0,5 G), um die Schnittqualität an Ecken zu gewährleisten.
- Schneidpräzision: In der Regel ist ±0,1 mm optimal. Für hochwertige Bekleidung oder Automobilinnenräume wird empfohlen, hochpräzise Modelle mit ±0,05 mm zu wählen.
- Maximale Schnittdicke: Abhängig von Stofftyp und Lagenzahl. Beispielsweise erfordert das Schneiden von 10 Lagen Denim (je ca. 0,8 mm) eine Schneidleistung der Anlage von mindestens 8 mm; in diesem Fall sollte ein Modell mit einer Oszillationsmesserleistung von ≥ 2 kW gewählt werden.
- Vakuumansaugsystem: Beim Mehrschichtschneiden fixiert die Vakuumansaugung den Stoff und verhindert ein Verrutschen. Die Saugkraft sollte ≥ 0,6 MPa betragen, und die Saugbereiche sollten zonenweise steuerbar sein, um Energie zu sparen und sich an unterschiedliche Zuschnittgrößen anzupassen.
- Steuerungssystem: Bevorzugt werden Softwarelösungen, die gängige Formate wie DXF und PLT unterstützen und über eine automatische Layoutfunktion verfügen, wodurch die Materialausnutzung um 5 %–15 % gesteigert werden kann.
III. Einstellung der Prozessparameter: am Beispiel einer Oszillationsmesserschneideanlage
Die korrekte Parametereinstellung wirkt sich direkt auf Schnittqualität und Effizienz aus. Nachfolgend Referenzparameter für gängige Stoffe (am Beispiel einer Oszillationsmesserschneideanlage mit 1,5 kW eines bestimmten Herstellers):
- Baumwollstoff (einzeln): Oszillationsfrequenz 18.000 Hübe/min, Schneidgeschwindigkeit 60 m/min, Messerkopfwinkel 45°, Vakuumansaugung 0,4 MPa.
- Polyesterstoff (5 Lagen): Oszillationsfrequenz 20.000 Hübe/min, Schneidgeschwindigkeit 40 m/min, Messerkopfwinkel 30°, Vakuumansaugung 0,6 MPa.
- Denim (8 Lagen): Oszillationsfrequenz 22.000 Hübe/min, Schneidgeschwindigkeit 25 m/min, Messerkopfwinkel 20°, Vakuumansaugung 0,8 MPa; es wird empfohlen, ein Kühlsystem zu verwenden, um eine Überhitzung des Messerkopfs zu verhindern.
- Leder (einzeln): Oszillationsfrequenz 15.000 Hübe/min, Schneidgeschwindigkeit 50 m/min, Messerkopfwinkel 60°, Vakuumansaugung 0,3 MPa; ein spezieller Ledermesserkopf ist erforderlich.
Hinweis: Die oben genannten Parameter müssen je nach tatsächlichem Flächengewicht des Stoffes, Beschichtung und Gerätezustand fein abgestimmt werden. Es wird empfohlen, zunächst einen Musterschnitt durchzuführen und die Schnittqualität zu prüfen (keine Fransen, keine Schmelzränder), bevor die Serienproduktion beginnt.
IV. Häufige Probleme und Lösungen
1. Ausfransen oder Ausreißen der Schnittkanten
Die Ursache kann ein verschlissener Messerkopf oder eine zu niedrige Oszillationsfrequenz sein. Lösungsansatz: Messerkopf auf Verschleiß prüfen und rechtzeitig austauschen (in der Regel alle 500–800 m Schnittlänge); die Oszillationsfrequenz angemessen erhöhen (um 10 %–15 %); für zum Ausfransen neigende Stoffe können gezahnte Messerköpfe oder eine zusätzliche Heißsiegelbehandlung eingesetzt werden.
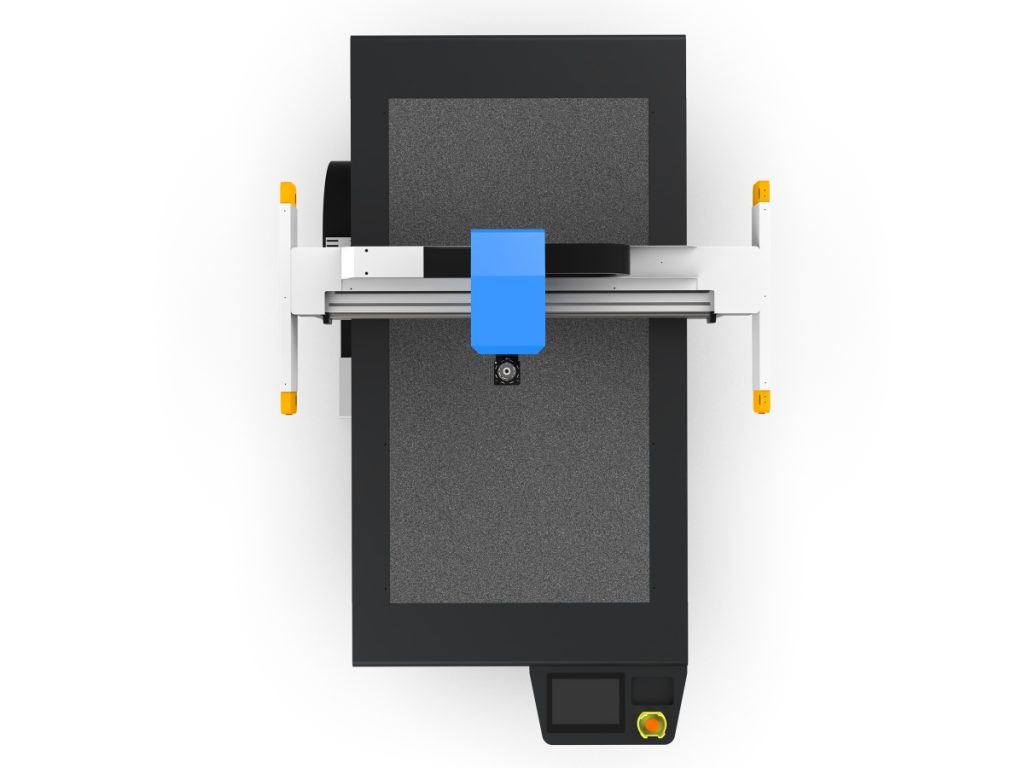
2. Verschiebung der unteren Lagen beim Mehrschichtschneiden
Dies wird in der Regel durch unzureichende Vakuumsaugkraft oder geringe Reibung zwischen den Stofflagen verursacht. Empfehlung: Prüfen, ob der Druck der Vakuumpumpe mindestens 0,6 MPa erreicht; etwas Wassernebel zwischen die Stofflagen sprühen, um die Saugkraft zu erhöhen; die Schneidgeschwindigkeit reduzieren (um 20 %), um sicherzustellen, dass jede Lage ausreichend fixiert ist.
3. Nachlassende Schneidpräzision
Zunächst prüfen, ob Führungsschienen und Zahnriemen locker oder verschlissen sind; es wird empfohlen, die Anlage vierteljährlich mit einem Laserinterferometer zu kalibrieren. Anschließend prüfen, ob der Messerkopf senkrecht steht (Abweichung sollte weniger als 0,02 mm betragen). Wenn das Problem weiterhin besteht, kann eine Parameterdrift des Steuerungssystems die Ursache sein; dann müssen die Referenzpunkt-Rückstellung und die Werkzeugkompensation neu eingestellt werden.
V. Wartung und Pflege: Der Schlüssel zur Verlängerung der Gerätelebensdauer
Die regelmäßige Wartung der Stoffzuschneideanlage kann die Ausfallrate senken. Folgender Plan wird empfohlen:
- Täglich: Stofffasern von Tisch und Führungsschienen reinigen, prüfen, ob die Vakuumansaugleitungen verstopft sind, Staubbehälter leeren.
- Wöchentlich: Messerkopfverschleiß prüfen (Schneidkante mit Lupe betrachten), Linearführungsschienen schmieren (Lithiumfett verwenden), Druckluftfilter prüfen.
- Monatlich: Schneidpräzision kalibrieren (mit Standardtestgrafik), Zahnriemenspannung prüfen (Durchhang nicht mehr als 5 mm), Staub im Schaltschrank reinigen.
- Vierteljährlich: Vakuumpumpenöl wechseln (bei Ölpumpen), elektrische Verbindungen auf Lockerheit prüfen, vollständige Präzisionskalibrierung der Anlage durchführen.
Darüber hinaus wird empfohlen, ein Betriebsprotokoll der Anlage zu führen, in dem Stofftyp, Lagenzahl, Parameter und Auffälligkeiten bei jedem Schnitt festgehalten werden, um Rückverfolgbarkeit und Optimierung zu erleichtern.
VI. Praktische Tipps zur Effizienzsteigerung
- Layout optimieren: Mit automatischer Layoutsoftware Zuschnitte drehen und spiegeln; dadurch kann die Materialausnutzung auf über 85 % gesteigert werden. Beispielsweise kann bei rechteckigen Zuschnitten durch gemeinsame Schnittkanten der Schneidweg verkürzt werden.
- Lagenmanagement: Unterschiedliche Stoffe getrennt zuschneiden, um Parameterabweichungen durch Dickeunterschiede zu vermeiden. Bei gemischten Aufträgen können Stoffe ähnlicher Materialbeschaffenheit in derselben Charge zusammengefasst werden.
- Vorbeugender Messerkopfaustausch: Nicht erst bei nachlassender Schnittqualität den Messerkopf wechseln. Austauschplan nach Schnittlänge erstellen, z. B. alle 800 m, um die Ausschussrate zu senken.
- Nachtstromtarife nutzen: Bei großen Aufträgen kann das Schneiden in die Schwachlastzeit mit günstigeren Stromtarifen gelegt werden, um Energiekosten zu senken.
Insgesamt hängt der effiziente Betrieb einer Stoffzuschneideanlage von einer sinnvollen Auswahl, präzisen Parametereinstellungen und standardisierter Wartung ab. Wir hoffen, dass die praktischen Empfehlungen in diesem Artikel Ihnen helfen, Ihre Produktionsprozesse zu optimieren und Kosten zu senken sowie die Effizienz zu steigern.