
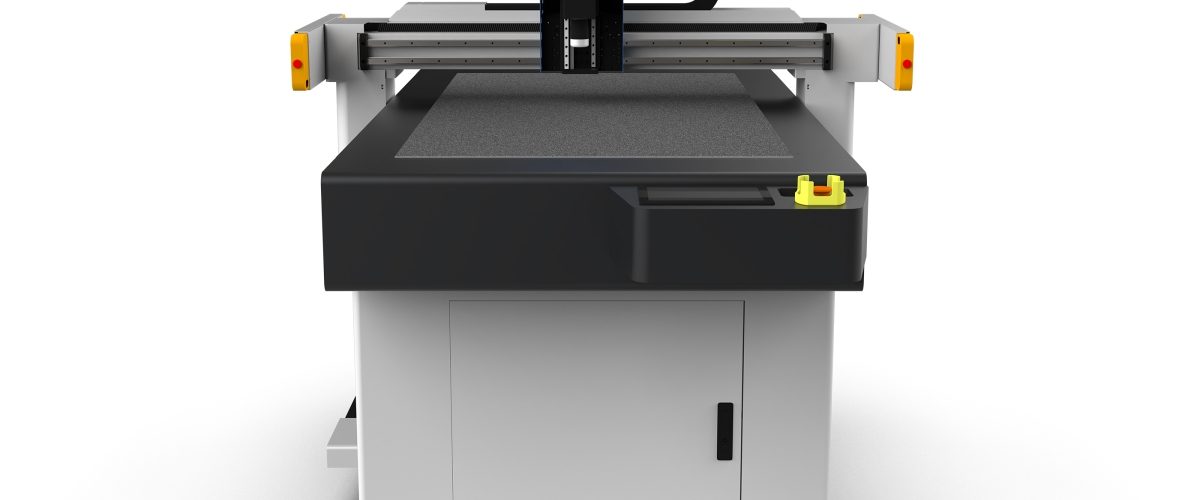
Análisis de los parámetros principales de la máquina de corte de fibra de carbono
Los materiales compuestos de fibra de carbono se utilizan ampliamente en los campos de la aeronáutica, la fabricación de automóviles y los equipos deportivos debido a sus características de alta resistencia y baja densidad. Para lograr un corte de alta precisión se requiere un equipo profesional: la máquina de corte de fibra de carbono. Sus parámetros de rendimiento principales afectan directamente la calidad del corte y la eficiencia de producción.
Precisión de corte: dentro de ±0,1 mm
La máquina de corte de fibra de carbono de precisión utiliza un sistema de control servo de bucle cerrado, junto con una regla óptica de alta resolución (resolución de hasta 0,001 mm), lo que garantiza que el error de posicionamiento se controle dentro de ±0,1 mm. Por ejemplo, el modelo DNC-800F está equipado con un sistema de 4 ejes sincronizados, admite el corte de contornos complejos y es adecuado para tela de fibra de carbono o prepreg de espesor de 1 a 6 mm.
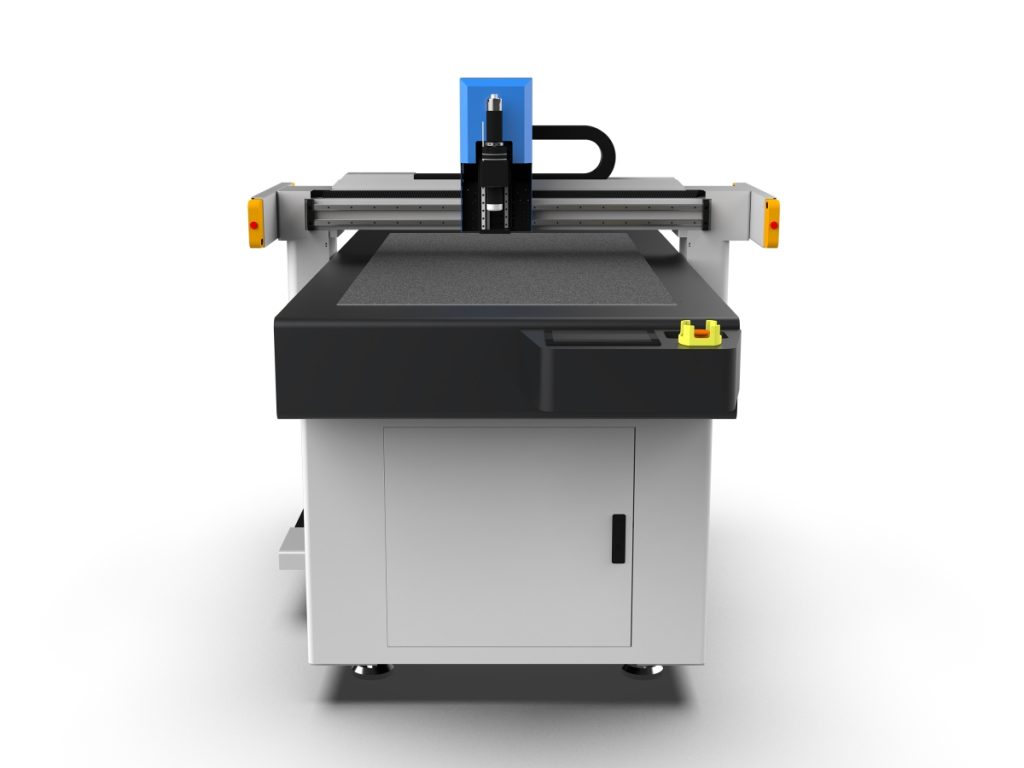
Sistema de cuchillas: cabezal de cuchilla rotativa de alta velocidad de doble oscilación
La configuración estándar es una hoja de aleación de tungsteno con un diámetro de 150 mm y una velocidad de hasta 8000 rpm. El ángulo del filo de la hoja está diseñado a 12° para reducir el desgarro del material. Opcionalmente se puede equipar un cabezal de cuchilla con recubrimiento de diamante, que prolonga la vida útil a más de 2000 horas, especialmente adecuado para materiales compuestos de fibra de carbono/resina epoxi de alta dureza (como las clases T700/T800).
Superficie de trabajo: adsorción por vacío + sujeción neumática
La mesa de trabajo utiliza un panel de acero inoxidable 304 y está equipada con un sistema de adsorción por vacío de 200 grupos de orificios independientes, con una presión negativa máxima de -90 kPa. Combinado con un dispositivo de sujeción neumática (presión de 0,4 a 0,6 MPa), evita eficazmente el desplazamiento o el levantamiento de los bordes del material durante el corte a alta velocidad, especialmente adecuado para placas grandes con un ancho de 1200 mm y una longitud de 2000 mm.
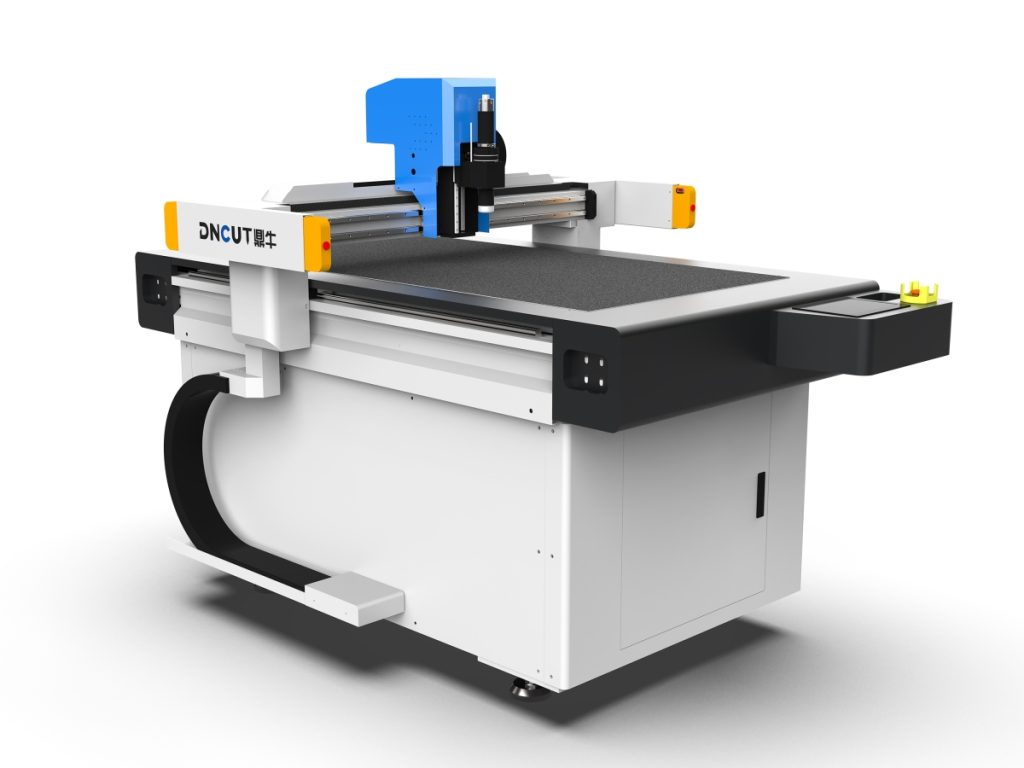
Velocidad de corte y potencia
El rango típico de velocidad de corte es de 50 a 300 mm/min, ajustándose automáticamente según el espesor y el número de capas del material. Por ejemplo, al cortar una placa de una sola capa de fibra de carbono de 3 mm de espesor, la velocidad recomendada es de 150 mm/min; si se trata de un apilamiento multicapa (≤8 capas), se recomienda reducir a 80 mm/min para evitar rebabas. La potencia del motor de la máquina es de 7,5 kW, está equipada con un variador de frecuencia y el tiempo de respuesta es inferior a 20 ms.
Técnicas clave de operación en aplicaciones prácticas
Pretratamiento del material: desengrase y alisado
Los residuos de desmoldeante o grasa en la superficie del material de fibra de carbono reducen la vida útil de la cuchilla y provocan adherencias. Después de limpiar con alcohol isopropílico, se debe dejar reposar en un ambiente de temperatura y humedad constantes (23±2 °C, humedad relativa 50±5 %) durante no menos de 4 horas antes de colocarlo en la máquina. Para materiales en rollo, se deben enderezar mediante un sistema de rodillos de tensión, con una tensión controlada de 5 a 8 N.
Mantenimiento de la cuchilla: sustitución periódica y calibración
Se debe inspeccionar el desgaste de la hoja después de cada 500 metros cuadrados de corte. Cuando el filo presente mellas evidentes o marcas de quemado en el borde del corte, es obligatorio cambiar la hoja. Procedimiento de calibración: utilizar una galga de 0,02 mm para verificar el espacio entre la punta de la cuchilla y la superficie de la mesa de trabajo, y ajustarlo a 0,05±0,01 mm. Se recomienda realizar una calibración del centro de la herramienta una vez al mes.
Optimización del programa: planificación de trayectorias y estrategia de avance
Configurar en el sistema CNC la estrategia de «avance por segmentos»: el primer segmento utiliza el 50 % de la velocidad nominal para el precorte, y tras completar el contorno se pasa al corte a velocidad plena. Para orificios interiores o ranuras estrechas (ancho <10 mm), activar el modo de «avance en zigzag» para reducir la concentración de tensiones. Al mismo tiempo, activar la función de «compensación térmica» para corregir automáticamente la desviación de coordenadas según los cambios de temperatura ambiente.
Problemas comunes y soluciones
- Rebabas graves: verificar la nitidez de la hoja y confirmar si la velocidad de corte es demasiado alta; se recomienda reducir la velocidad en un 30 % y aumentar el recorrido en vacío (≥5 mm).
- Delaminación del material: comprobar si la adsorción por vacío es uniforme y si la presión de sujeción neumática es insuficiente; si es necesario, sustituir la junta de sellado (se recomienda cambiarla cada trimestre).
- Desgaste anormal de la cuchilla: analizar la composición del material; si contiene fibra de vidrio mezclada, se debe cambiar a un cabezal de cuchilla con recubrimiento de diamante; asimismo, verificar si el sistema de refrigeración está obstruido.
Normas de protección de seguridad
El equipo debe estar equipado con una puerta de protección con sensor láser (tiempo de respuesta ≤50 ms) y un dispositivo de recolección de polvo instalado en la zona de corte (precisión de filtración ≤1 μm). Los operadores deben usar mascarilla antipolvo (N95 o superior), gafas de protección y guantes antiestáticos. Está estrictamente prohibido limpiar manualmente los residuos mientras el equipo está en funcionamiento.
Recomendaciones de selección: elegir el modelo según el escenario de aplicación
Si se utiliza para piezas personalizadas de pequeños lotes (como alas de drones), elegir el modelo de sobremesa DNC-500E, con un ancho máximo de 500 mm y compatible con programación manual por enseñanza; si se trata de una línea de producción continua (como carcasas de paquetes de baterías para vehículos de nueva energía), se recomienda el modelo industrial DNC-1200X, que cuenta con interfaz de carga y descarga automática (compatible con acoplamiento de robots) y admite el corte de placas de más de 1000×2000 mm.