
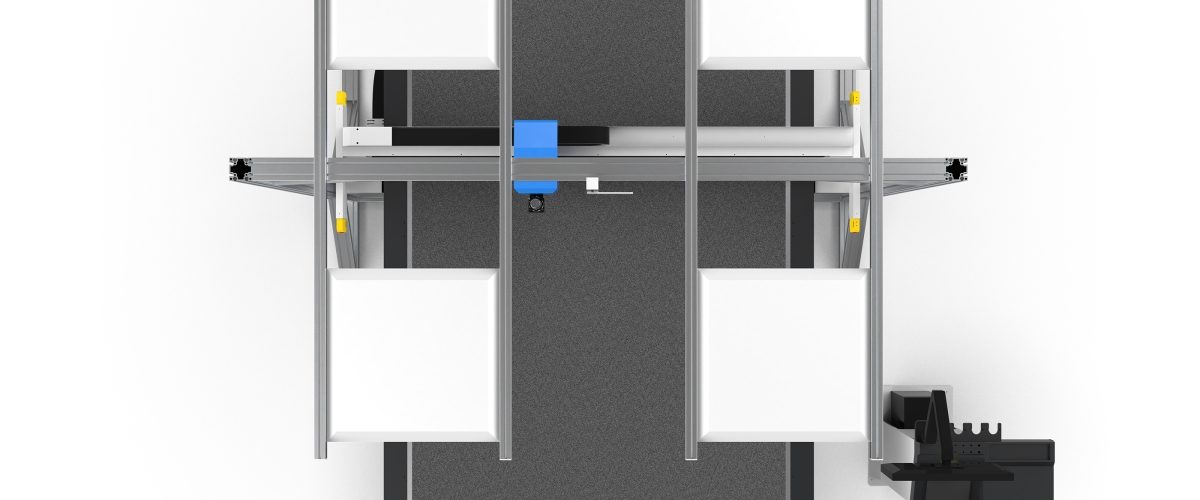
保温切割机:从选型到操作的完整指南
在建筑保温、冷链物流、空调安装等行业,保温材料(如玻璃棉、岩棉、橡塑、聚氨酯泡沫)的切割质量直接影响施工效率与保温效果。传统手工切割存在精度低、粉尘大、效率低下等问题,而专业保温切割机通过数控振荡刀、气动刀或超声波技术,可实现高精度、无粉尘的快速切割。本文基于实际生产经验,系统梳理保温切割机的选型参数、操作技巧与维护要点,帮助您做出明智决策。
一、保温切割机的核心类型与适用场景
根据切割原理,主流设备分为三类:
- 数控振荡刀切割机:刀片高频往复运动(频率通常为3000-8000次/分钟),适合切割软质保温材料如玻璃棉、岩棉、橡塑海绵。切割厚度可达100mm,精度±0.5mm。代表机型如DNCUT系列,配备自动送料系统,适合批量加工。
- 气动刀切割机:利用压缩空气驱动刀片,切割力大,适合较硬的聚氨酯泡沫(密度≥40kg/m³)和酚醛泡沫。切割速度可达20m/min,但切口略粗糙。
- 超声波切割机:通过高频振动(20-40kHz)使材料局部熔化分离,切口光滑无毛边,特别适合橡塑保温管和精细密封件。但设备成本较高,切割厚度一般不超过30mm。
选择时需根据材料种类、厚度、产量及预算综合判断。例如,玻璃棉卷毡的大批量裁切首选数控振荡刀;而空调保温管的定长切割则更适合超声波或气动刀。
二、关键选型参数:不只是看价格
选购保温切割机时,以下参数直接影响使用效果和投资回报:
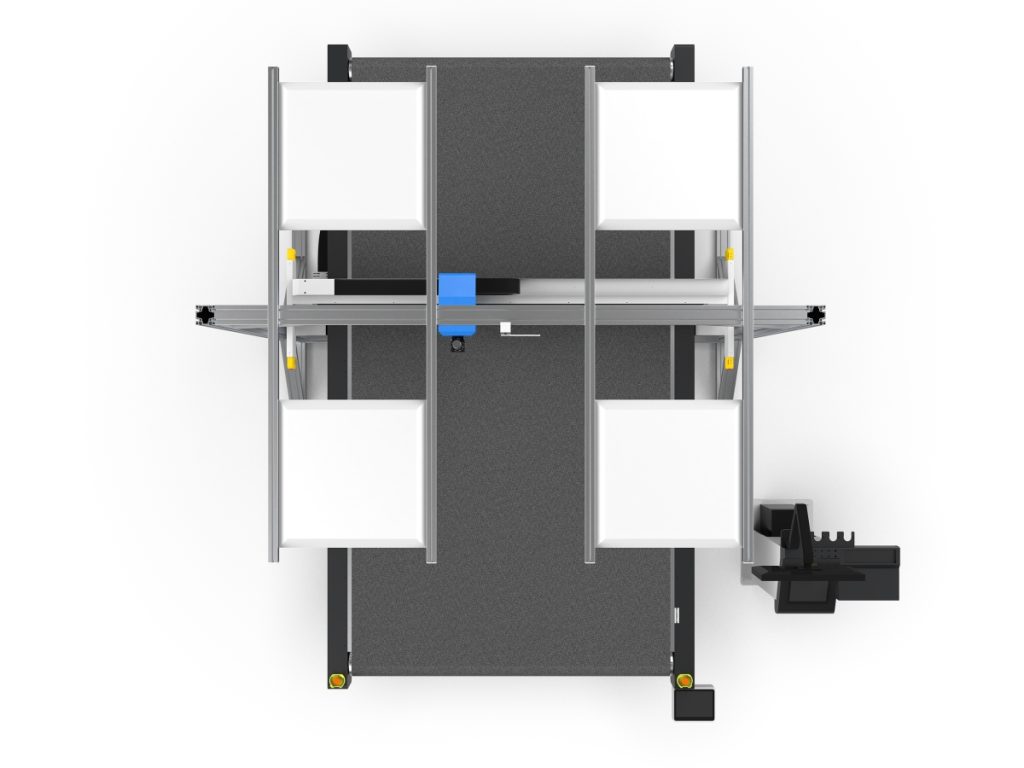
- 切割厚度与宽度:明确常用材料最大厚度(如玻璃棉50-100mm)和最大宽度(如1.2m或1.5m),设备需留有余量。注意:切割厚度增加时,振荡刀频率需相应降低,否则刀片易过热。
- 切割精度:重复定位精度应≤±0.2mm,切割精度≤±0.5mm。对于拼接要求高的保温板,精度不足会导致缝隙过大,影响保温性能。
- 控制系统:优先选择带CAD导入功能的数控系统,支持DXF文件直接生成切割路径。伺服电机驱动比步进电机更稳定,尤其适合长时间连续作业。
- 除尘装置:切割玻璃棉、岩棉时会产生大量粉尘,必须配备负压除尘接口(风量≥2000m³/h)和集尘袋。无除尘的设备不仅污染环境,还会加速机械磨损。
- 台面材质:毛毡台面适合软质材料,吸附力强;硬质塑料台面适合硬质泡沫。部分高端机型采用蜂窝铝台面,兼顾平整度与透气性。
以某空调保温材料加工厂为例,其采购的DNCUT-1625振荡刀切割机(有效切割面积1600×2500mm,最大厚度80mm,配备自动送料和除尘系统)使生产效率提升3倍,材料利用率从75%提高到92%。
三、操作技巧:提升切割质量与效率
1. 刀具选择与更换
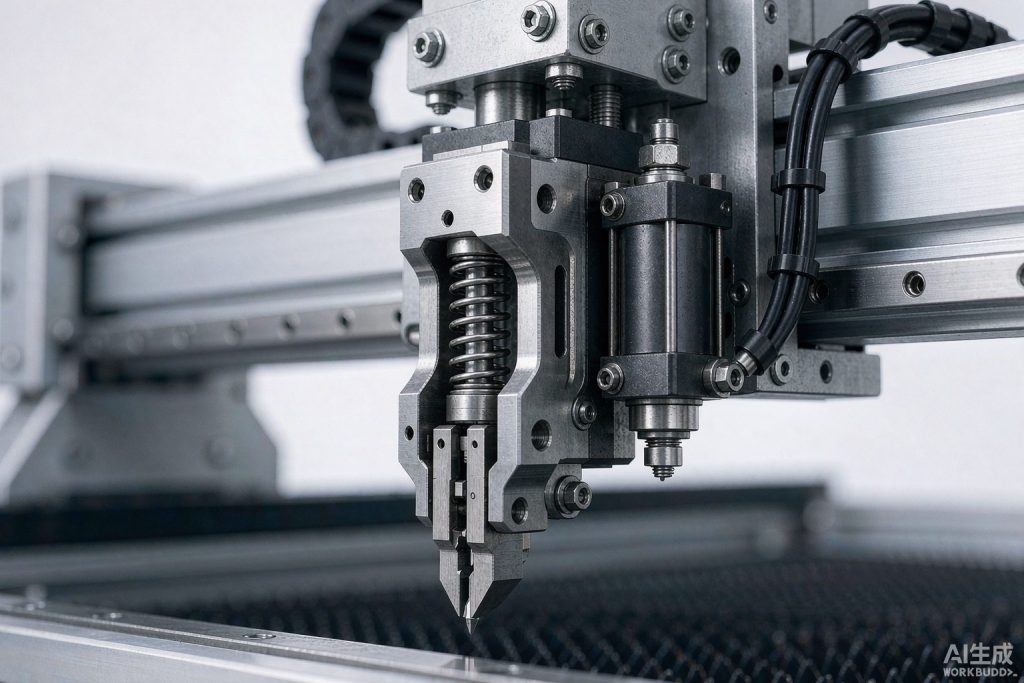
振荡刀常用刀片类型有:尖刀(适合精细轮廓)、圆刀(适合直线快速切割)、锯齿刀(适合硬质泡沫)。切割玻璃棉时建议使用尖刀,刃口角度30°,每切割8-10小时需检查磨损,当切口出现毛刺或切割阻力增大时应及时更换。更换刀片时务必关闭电源,使用专用扳手,避免刀刃损伤。
2. 参数设置
以切割50mm厚玻璃棉为例:振荡频率设为5000次/分钟,进给速度8-12m/min,刀片振幅3mm。若切割橡塑海绵,频率可提高至7000次/分钟,进给速度15m/min。注意:进给速度过快会导致切口倾斜,过慢则材料熔化粘连。建议首次切割时用废料试切,观察切口质量后微调。
3. 材料固定与送料
使用真空吸附台面时,确保材料平整贴合,真空压力≥-0.06MPa。对于卷材,应使用自动送料架并保持张力恒定,避免材料起皱。切割小件时,可在材料下方垫一层薄海绵,增加吸附力。
4. 常见问题处理
- 切口有毛刺:检查刀片是否磨损,或降低进给速度10%-20%。
- 材料熔化粘连:多见于橡塑材料,应降低振荡频率或提高进给速度,也可改用超声波切割。
- 切割尺寸偏差:检查同步带张紧度,或重新校准原点。长期使用后,导轨润滑不足也会导致偏差。
四、维护保养:延长设备寿命的关键
保温切割机的日常维护直接影响故障率与切割精度:
- 每日:清理台面碎屑,检查除尘袋容量,清洁导轨表面粉尘。
- 每周:给直线导轨和丝杠加注锂基润滑脂,检查刀片固定螺丝是否松动,清理电控箱散热风扇滤网。
- 每月:检查同步带磨损情况(若出现裂纹或松弛需更换),校准切割原点,测试急停按钮功能。
- 每季度:更换除尘滤芯,检查伺服电机电缆有无破损,对传动齿轮加注润滑脂。
特别提醒:切割玻璃棉后,务必用压缩空气清理刀片夹持部位的纤维残留,否则会影响刀片运动精度。某客户因忽视此项,导致刀片偏摆,切割精度下降至±1.5mm,更换刀座后才恢复。
五、安全规范:不可忽视的细节
保温材料切割涉及高速运动部件和粉尘,安全操作至关重要:
- 操作人员必须佩戴防尘口罩(KN95级别)、护目镜和防切割手套。
- 设备运行时严禁将手伸入切割区域,调整材料必须停机。
- 除尘系统必须与设备联动,确保切割时同步启动。
- 定期检查接地线,防止静电积聚引发火灾(尤其切割聚氨酯泡沫时)。
- 设备周围保持1米以上安全通道,避免杂物堆积。
六、选型建议与成本分析
根据生产规模,建议如下:
- 小型加工店(日产量<500件):选择经济型数控振荡刀切割机,幅面1300×2500mm,功率3kW,价格约5-8万元。重点考察除尘效果和售后响应速度。
- 中型工厂(日产量500-2000件):配置自动送料和双工位交替切割系统,幅面1600×2500mm,功率5.5kW,价格约12-18万元。建议选择带远程诊断功能的系统,减少停机时间。
- 大型企业(日产量>2000件):考虑多刀头或卷材连续切割生产线,集成自动排版软件,价格30万元以上。投资回收期通常为1-2年,主要通过节省人工和材料实现。
以某保温材料厂为例:手工切割每人每天生产200件,切割机(含1名操作员)每天生产1500件,人工成本降低80%,材料利用率提高15%,设备投资18万元,10个月即收回成本。
七、未来趋势:智能化与柔性化
随着工业4.0推进,保温切割机正朝着智能化方向发展:
- 视觉识别自动纠偏:通过摄像头识别材料边缘,自动调整切割路径,减少对人工对刀的依赖。
- 物联网远程运维:设备实时上传运行数据,厂家可远程诊断故障,提前预警保养。
- 柔性材料专用刀头:针对气凝胶毡等新型保温材料,开发低损伤切割刀头,减少纤维飞散。
对于计划升级设备的企业,建议优先选择具备开放数据接口的机型,便于未来接入MES系统。
结语
保温切割机不是简单的“裁切工具”,而是提升保温工程质量和效率的核心装备。从选型时的参数匹配,到操作中的细节控制,再到日常维护的坚持,每一步都影响最终产出。建议用户在采购前提供材料样品给厂家试切,并实地考察设备运行状况。只有选对设备、用好设备,才能在竞争激烈的市场中赢得优势。