
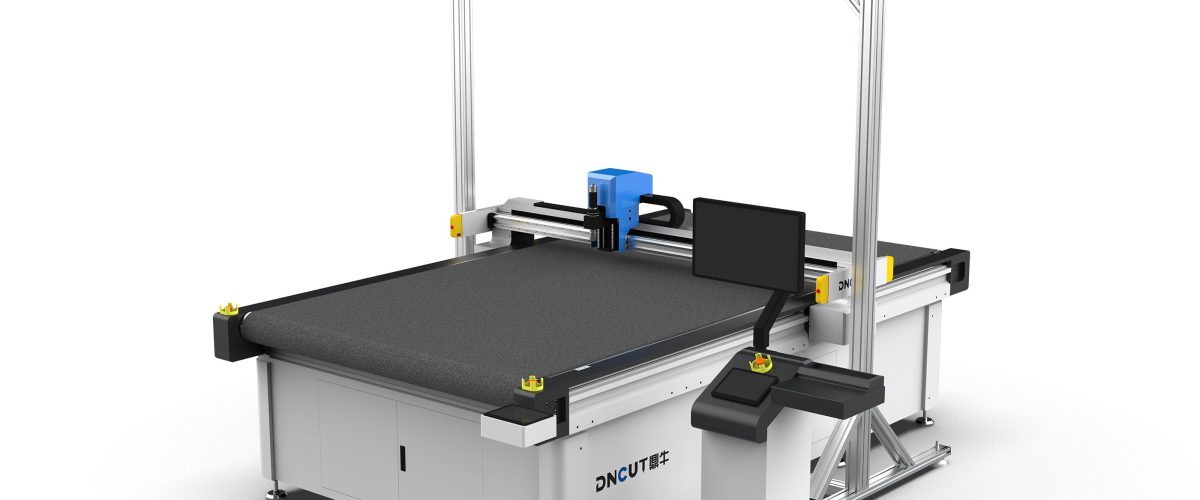
Станок для резки ковриков из пружинного ворса: полное руководство от выбора до эффективного производства
Коврики из пружинного ворса благодаря износостойкости, простоте очистки и комфортному ощущению под ногами широко применяются в автомобильных интерьерах и домашнем обиходе. Однако резка материала из пружинного ворса (обычно ПВХ или TPE-ворс с тыльной стороной из нетканого полотна или резины) всегда была сложной задачей: традиционные штампы имеют длительный цикл и высокую стоимость, а ручная резка отличается низкой точностью и производительностью. Станок с осциллирующим ножом благодаря своей гибкости и точности стал основным оборудованием для обработки ковриков из пружинного ворса. В данной статье представлено практическое техническое руководство по четырём аспектам: выбор оборудования, технологические параметры, приёмы работы и техническое обслуживание.
I. Ключевые параметры выбора станка для резки ковриков из пружинного ворса
При покупке станка для резки ковриков из пружинного ворса нельзя ориентироваться только на цену — следует обращать внимание на следующие параметры, гарантирующие долгосрочную стабильную обработку материала из пружинного ворса.
1. Тип и мощность режущей головки
Для резки ковриков из пружинного ворса обычно используется осциллирующий нож (также называемый вибрационным ножом), лезвие которого совершает высокочастотные возвратно-поступательные движения (частота обычно 10000–20000 ходов/мин), оказывая на материал сдвигающее усилие, а не давление, поэтому кромка резки получается ровной, без вытягивания ворса или оплавления краёв. Для ковриков из пружинного ворса толщиной 10–25 мм рекомендуется выбирать режущую головку мощностью не менее 1,5 кВт, чтобы обеспечить достаточную пробивную способность при высокоскоростной резке.
2. Эффективная рабочая область резки
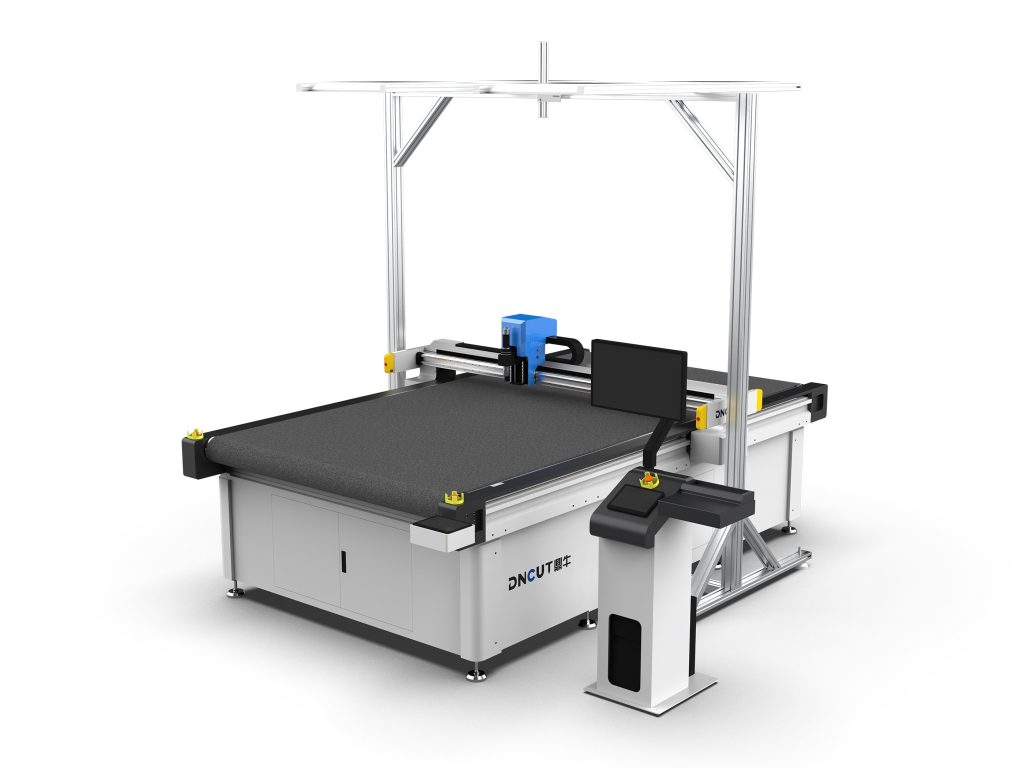
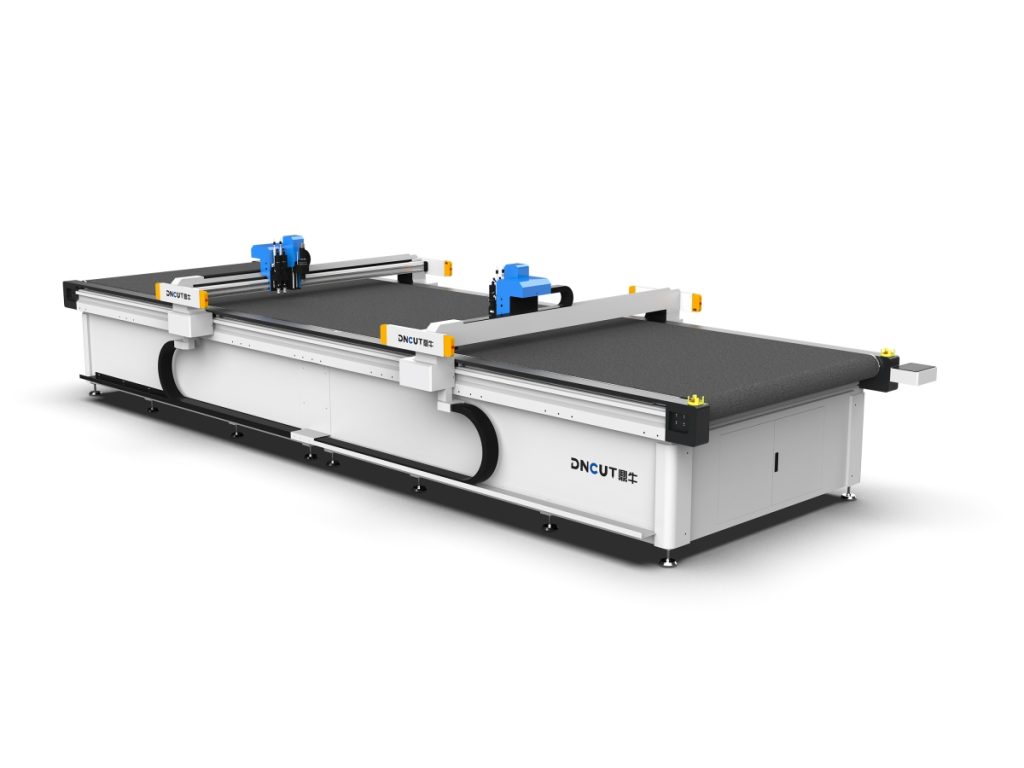
Исходя из типичных размеров ковриков (например, максимальный размер одиночного коврика около 800 мм × 600 мм), рекомендуется выбирать оборудование с рабочей областью не менее 1600 мм × 2500 мм, чтобы за один проход раскраивать и резать несколько ковриков, повышая коэффициент использования материала. При производстве крупноформатных ковриков (например, 1200 мм × 1800 мм) требуется модель с большей рабочей областью, например 2100 мм × 3100 мм.
3. Приводная система и точность
Резка ковриков из пружинного ворса предъявляет высокие требования к точности (особенно к контуру кромки и отверстиям для крепления), поэтому рекомендуется выбирать модели с реечной передачей, повторяемая точность позиционирования должна быть в пределах ±0,1 мм. Также следует обратить внимание на мощность серводвигателей осей X и Y, чтобы при резке толстых материалов не происходило потери шага.
4. Способ фиксации и прижима
Материал из пружинного ворса пористый и мягкий, при резке легко смещается. Поэтому оборудование должно быть оснащено вакуумным прижимным столом, а мощность вакуумного насоса должна соответствовать площади стола (обычно не менее 5,5 кВт). Функция зонального прижима также очень полезна: можно включать вакуум в соответствующей зоне в зависимости от фактической зоны резки, что экономит энергию и делает прижимную силу более сосредоточенной.
5. Лезвия и магазин инструментов
Для материала из пружинного ворса рекомендуется использовать волнистый нож или остроконечный нож. Волнистый нож подходит для резки более толстого пружинного ворса, снижая сопротивление резанию; остроконечный нож подходит для тонких контуров. Если оборудование оснащено системой автоматической смены инструмента (магазином инструментов), это значительно сокращает время смены ножа и повышает производительность. Материал лезвия рекомендуется выбирать твёрдый сплав — он долговечнее.
II. Настройка технологических параметров резки ковриков из пружинного ворса
Разумная настройка параметров — ключ к обеспечению качества и эффективности резки. Приведённые ниже параметры основаны на опыте обработки типичных ковриков из пружинного ворса (толщина 15 мм, тыльная сторона из нетканого полотна); при фактическом использовании следует корректировать их в зависимости от партии материала и состояния оборудования.
1. Скорость резки
Начальную скорость рекомендуется устанавливать в диапазоне 800–1200 мм/с. Слишком высокая скорость приводит к появлению заусенцев на кромке резки или непрорезанию; слишком низкая снижает производительность и может из-за трения и нагрева привести к оплавлению кромки материала. Для пружинного ворса толщиной более 20 мм рекомендуется снизить скорость до 600–800 мм/с.
2. Частота вибрации лезвия
Частоту вибрации обычно устанавливают на уровне 12000–15000 ходов/мин. Чем выше частота, тем глаже кромка резки, но тем быстрее изнашивается лезвие. Для обычного пружинного ворса достаточно 12000 ходов/мин; при резке ковриков со сложным рисунком можно повысить до 15000 ходов/мин для чёткости деталей.
3. Глубина погружения ножа и давление ножа
Глубина погружения ножа должна немного превышать общую толщину материала (например, при толщине материала 15 мм глубину погружения устанавливают 16–17 мм), чтобы обеспечить полное прорезание, но не чрезмерное врезание в прижимной стол. Давление ножа (пневматическое или электрическое) необходимо регулировать в зависимости от плотности материала, обычно устанавливается в диапазоне 0,3–0,5 МПа, критерий — материал не смещается при резке, лезвие не изгибается.
4. Степень вакуума прижима
Вакуум рекомендуется поддерживать на уровне от -0,6 до -0,8 бар. Недостаточная прижимная сила приводит к смещению материала во время резки и отклонениям в размерах; чрезмерная прижимная сила может привести к излишнему сжатию материала и нарушению однородности глубины резки. Для особо пористого пружинного ворса можно накрыть поверхность материала тонкой ПЭТ-плёнкой для улучшения прижима.
III. Приёмы работы и решение типичных проблем
1. Оптимизация раскладки
Используйте программное обеспечение для резки (например, CAD/CAM или специализированное ПО для раскладки) для автоматической раскладки, стараясь вкладывать контуры ковриков друг в друга, чтобы уменьшить отходы по краям. Для симметричных ковриков можно применять зеркальную раскладку, дополнительно повышая коэффициент использования материала. Обычно оптимизированная раскладка позволяет повысить коэффициент использования материала с 70% до более чем 85%.
2. Последовательность резки
Рекомендуется сначала вырезать внутренние отверстия (например, отверстия для крепёжных защёлок), а затем внешний контур. Так можно использовать целостность материала для поддержания стабильности прижима и избежать снижения точности резки внутренних отверстий из-за ослабления материала после вырезания внешнего контура.
3. Типичные проблемы и их решения
- Шероховатая кромка: проверьте износ лезвия, при необходимости повысьте частоту вибрации или снизьте скорость резки.
- Непрорезание: увеличьте глубину погружения ножа или давление ножа, проверьте правильность установки лезвия.
- Смещение материала: повысьте степень вакуума, проверьте целостность уплотнительной ленты прижимного стола или используйте ленту для дополнительной фиксации.
- Поломка лезвия: снизьте скорость резки, проверьте, не слишком ли выдвинуто лезвие, или не попали ли в материал твёрдые включения.
IV. Техническое обслуживание и правила безопасности
Регулярное обслуживание — основа долгосрочной стабильной работы оборудования. Рекомендуется очищать стол и направляющие каждую смену, проверять износ лезвия еженедельно (обычно после 8–12 часов непрерывной резки требуется замена или заточка), ежемесячно проверять состояние смазки приводных шестерён и реек. Вакуумный насос необходимо регулярно очищать от фильтрующей сетки, чтобы предотвратить засорение обрезками пружинного ворса. В плане безопасности категорически запрещается во время работы допускать попадание рук в зону резки; оборудование должно быть оснащено кнопкой аварийного останова и световой защитой (опционально).
Таким образом, при выборе станка для резки ковриков из пружинного ворса необходимо комплексно учитывать свойства материала, масштаб производства и требования к точности, а разумные технологические параметры и нормированная работа — ключ к раскрытию потенциала оборудования. Надеемся, что данное руководство окажет реальную помощь в вашей производственной практике.