
آلة قطع الألياف: دليل شامل من اختيار الطراز إلى الإنتاج عالي الكفاءة
في صناعات مثل المواد المركبة والمنسوجات والديكورات الداخلية للسيارات والفضاء والطيران، تؤثر جودة قص المواد الليفية مباشرة على أداء المنتج ومعدل استخدام المواد. يصعب على طرق القص اليدوي التقليدية أو القص بالقالب تلبية متطلبات الإنتاج متعدد الأصناف والكميات الصغيرة، بينما تحقق آلة القص بالتحكم الرقمي للمواد الليفية من خلال تقنية oscillating knife قصاً عالي الدقة والكفاءة للمواد المرنة. ستتناول هذه المقالة اختيار المعدات والمعلمات الرئيسية وممارسات التشغيل والصيانة، وتقدم مراجع قابلة للتطبيق.
أولاً، الأنواع الأساسية لماكينة قص الألياف وسيناريوهات استخدامها
وفقًا لمبدأ القطع، تنقسم آلات قطع الألياف بشكل رئيسي إلى أنواع: السكين المتذبذب، والليزر، والموجات فوق الصوتية، والسكين الدائري. تختلف قابلية تكيّف التقنيات المختلفة مع مواد الألياف بشكل ملحوظ:
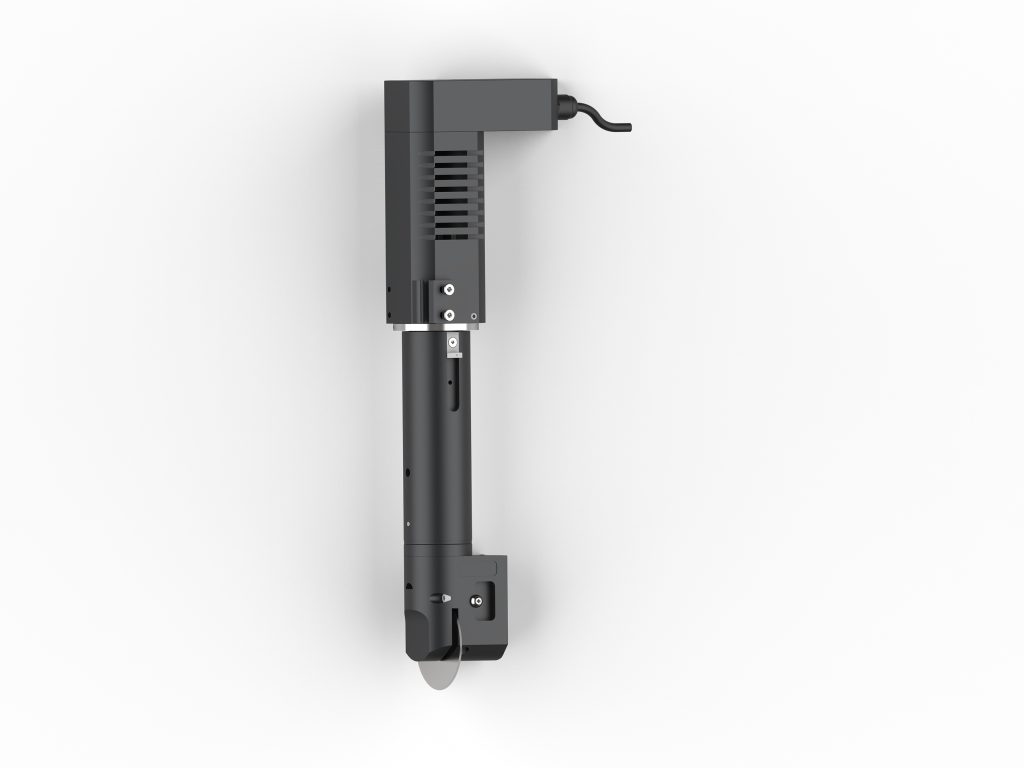
- آلة القطع بالسكين المتذبذب: تقطع بواسطة شفرة تهتز عمودياً بتردد عالٍ، مناسبة لألياف الكربون والألياف الزجاجية والأراميد والبريغريغ والمنسوجات غير المنسوجة وغيرها. حواف القطع منتظمة، دون منطقة تأثر حراري، وهي مناسبة بشكل خاص للقطع متعدد الطبقات المكدسة (حتى 10-20 طبقة، حسب سمك المادة).
- آلة القطع بالليزر: تستخدم شعاع ليزر عالي الطاقة لصهر أو تبخير المادة، سريعة، لكنها تسبب ضرراً حرارياً للألياف مما يؤدي إلى تفحم الحواف، وغير مناسبة للألياف الحساسة للحرارة (مثل الأراميد وبعض البريغريغ الحراري اللدائن).
- آلة القطع بالموجات فوق الصوتية: تفصل المادة بفعل الاهتزاز فوق الصوتي الذي يسبب صهراً موضعياً، تأثير إغلاق الحواف جيد، مناسبة للألياف الحرارية اللدائن، لكنها محدودة من حيث السمك (عادة ≤5mm).
- آلة القطع بالسكين الدوارة: مناسبة للقطع الطولي المستمر للمواد الملفوفة، ذات كفاءة عالية، لكنها غير قادرة على إنجاز القطع بالخطوط الكنتورية المعقدة.
بالنسبة لقطع الألياف متعددة الأصناف والأشكال المعقدة، فإن آلة القطع بالسكين المتذبذبة هي الخيار الأمثل من حيث الأداء الشامل. تستخدم معدات السكين المتذبذبة التي تقدمها dncut نظام تحكم سيرفو، ويمكن أن تصل دقة القطع إلى ±0.1mm، ودقة إعادة التموضع ±0.05mm.
ثانيًا، 6 معايير تقنية يجب الانتباه إليها عند اختيار الطراز
عند شراء آلة قطع الألياف، لا يمكن الاعتماد فقط على السعر والعلامة التجارية، فالمعايير التالية تحدد مباشرة ما إذا كانت المعدات قادرة على تلبية احتياجات الإنتاج لديك:
1. سمك القطع وعدد الطبقات
تعتمد قدرة القطع للسكين المتذبذب على سعة الشفرة وخصائص المادة. على سبيل المثال، عند قطع ألياف الكربون المسبقة التشريب (سماكة الطبقة الواحدة 0.2 مم)، يمكن قطع 10-15 طبقة في المرة الواحدة؛ وعند قطع قماش ألياف الزجاج (0.5 مم)، يُوصى بعدم تجاوز 8 طبقات. يجب أن يحدد جدول معلمات الجهاز الحد الأقصى لسماكة القطع (مثل 20 مم) وعدد الطبقات الموصى بها للقطع المتراكب. إذا كنت بحاجة إلى قطع مواد مركبة سميكة (مثل البلاستيك المقوى بالألياف الزجاجية الذي يزيد عن 30 مم)، فيجب اختيار سكين متذبذب ثقيل بسعة كبيرة (≥8 مم).
2. دقة القطع ودقة التموضع المتكرر
يتطلب قطع الألياف دقة عالية، خاصة في المكونات الهيكلية لمجال الطيران والفضاء. عادةً، يجب أن تكون دقة القطع للجهاز ≤±0.2mm، ودقة التكرار في تحديد الموضع ≤±0.1mm. تستخدم الأجهزة عالية الدقة تروسًا مسننة وقضبان توجيه خطية بمستوى الطحن، مع تحكم حلقي مغلق بمحركات سيرفو. على سبيل المثال، تستخدم سلسلة الدقة العالية من dncut محركين سيرفو مزدوجين على محوري X/Y، مما يوفر استجابة ديناميكية سريعة ومناسب للقطع عالي السرعة للمنحنيات المعقدة.
3. الحد الأقصى لسرعة القطع
تتأثر سرعة القطع بنوع المادة وسمكها وتعقيد المحيط. تتراوح سرعة القطع النموذجية للسكين المتذبذب بين 100-2000mm/s. بالنسبة للأقمشة الليفية الرقيقة (مثل القماش غير المنسوج بسمك 0.1mm)، يمكن أن تصل السرعة إلى 1500mm/s؛ أما بالنسبة للبريغريغ السميك، يُنصح بالتحكم في النطاق بين 300-600mm/s لضمان جودة الحواف. يجب أن يدعم الجهاز إعدادات السرعة المتدرجة، مع تقليل السرعة تلقائيًا عند الزوايا.
4. أبعاد سطح العمل
اختر سطح العمل وفقًا لأبعاد القطع الشائعة. على سبيل المثال، تُستخدم عادةً مساحة عمل 1600 مم × 2500 مم لقطع الأجزاء الداخلية للسيارات؛ ويمكن استخدام 1200 مم × 1200 مم للأجزاء الصغيرة في مجال الطيران والفضاء. إذا كان القطع للمواد الملفوفة، فيجب تجهيز النظام بتغذية تلقائية، ويمكن تمديد طول سطح العمل إلى أكثر من 3000 مم.
5. نظام الأدوات والأدوات المساعدة
تشمل الأدوات الشائعة لقطع الألياف: السكين المتذبذب (oscillating knife) (عام)، السكين الدائري (للطبقات السميكة أو المواد عالية الكثافة)، السكين المسحوب (للمواد الرقيقة)، وسكين التثقيب (للثقب). يجب أن تكون الآلة مزودة بوظيفة تغيير الأدوات تلقائيًا (سعة مخزن الأدوات ≥8) لتقليل وقت تغيير الأداة. بالإضافة إلى ذلك، يجب الانتباه إلى عمر الأداة: عند قطع ألياف الكربون، يبلغ عمر شفرات الكربيد حوالي 800-1200 متر من طول القطع، ويُنصح بالاحتفاظ بأدوات احتياطية.
6. الامتصاص الفراغي والتحكم بالمناطق
المواد الليفية خفيفة ورقيقة، ويسهل انزلاقها أثناء القطع، لذا يجب تجهيزها بنظام امتصاص فراغي. يجب أن تكون قوة الامتصاص ≥0.06MPa، وأن تكون طاولة العمل مقسمة إلى عدة مناطق تحكم مستقلة (مثل 8 مناطق)، بحيث يتم تشغيل المنطقة المقابلة فقط عند قطع القطع الصغيرة، مما يوفر الطاقة ويمنع تشوه المادة بسبب الامتصاص المفرط.
ثالثًا، مهارات التشغيل: 5 طرق لتحسين جودة القطع والكفاءة
1. الترتيب المعقول وتخطيط المسار
استخدم برنامج CAD/CAM للتخطيط التلقائي، يمكن زيادة معدل استغلال المواد بنسبة 5%-15%. يجب أن تتبع مسارات القطع مبدأ “الداخل قبل الخارج، الصغير قبل الكبير”، لتجنب إزاحة المادة الناتجة عن تحرر الإجهاد أثناء عملية القطع. بالنسبة للقطع متعدد الطبقات المتراكبة، يُنصح باستخدام طريقة “الجسر” لربط الطبقات لمنع تناثر القطع الصغيرة.
2. مطابقة المعلمات: السرعة، السعة والأدوات
تتطلب مواد الألياف المختلفة مجموعات معلمات مختلفة. على سبيل المثال:
- ألياف الكربون المشبعة مسبقاً (0.2 مم/طبقة، 10 طبقات): تردد الاهتزاز 1800 مرة/دقيقة، السعة 6 مم، سرعة القطع 400 مم/ث، استخدام سكين اهتزازي مدبب الرأس.
- ألياف زجاجية (0.5 مم/طبقة، 5 طبقات): تردد الاهتزاز 1500 مرة/دقيقة، السعة 8 مم، سرعة القطع 600 مم/ث، استخدام سكين دائري أو سكين اهتزازي.
- قماش غير منسوج من الأراميد (0.3 مم/طبقة، 3 طبقات): تردد الاهتزاز 2000 مرة/دقيقة، السعة 4 مم، سرعة القطع 800 مم/ث، استخدام سكين جر.
يُنصح بإجراء قطع تجريبي قبل الإنتاج الرسمي، ومراقبة جودة الحواف (النشارة، الانفصال الطبقي) وضبط المعلمات بدقة.
3. الاستخدام المعقول للشفط الفراغي
بالنسبة للمواد الليفية المسامية (مثل قماش الألياف الزجاجية)، قد يؤدي الامتصاص الفراغي إلى امتصاص المادة بالكامل، مما يؤثر على دقة القطع. يمكن وضع طبقة من الغشاء المنفذ للهواء أسفل المادة، أو استخدام الامتصاص المناطقي وتقليل قوة الامتصاص. بالنسبة للمواد المشبعة مسبقاً، فإن قوة الامتصاص الكبيرة جداً تجعل المادة تلتصق بالسطح، ويُنصح باستخدام قوة امتصاص متوسطة (0.04-0.05 ميجاباسكال).
4. مراقبة تآكل الأداة واستبدالها
افحص تآكل الأداة بانتظام، فإذا ظهرت نتوءات على حواف القطع أو زادت مقاومة القطع، فيجب الاستبدال في الوقت المناسب. يُنصح بفحص الشفرة بعد كل 500-800 متر من القطع، ويمكن إعادة شحذ شفرات الكربيد 2-3 مرات. استخدم نظام إدارة عمر الأداة لتسجيل طول القطع لكل شفرة وتذكير الاستبدال تلقائياً.
5. التحكم البيئي
المواد الليفية حساسة للرطوبة ودرجة الحرارة، وخاصة ألياف الكربون المُشبعة مسبقًا. يُوصى بضبط درجة حرارة الورشة عند 20±3 درجة مئوية، والرطوبة النسبية عند 50±10%. يجب أن يكون الجهاز مؤرضًا جيدًا لتجنب تراكم الغبار على المواد بسبب الكهرباء الساكنة.
رابعًا: الصيانة الوقائية: مفتاح إطالة عمر الجهاز
ماكينة القص الليفي تُعد جهازًا دقيقًا، ولا يمكن إهمال الصيانة اليومية. فيما يلي قائمة الصيانة الأسبوعية والشهرية:
الصيانة الأسبوعية
- تنظيف سطح العمل وفتحات الشفط الفراغي وإزالة غبار الألياف.
- التحقق من إحكام تركيب الأداة وخلو الشفرة من التشقق.
- إزالة الغبار من القضبان والأسنان مع وضع الشحم المخصص.
- فحص فلتر مسار الهواء وتصريف المياه.
الصيانة الشهرية
- تحقق من عدم وجود اتصالات مرتخية في أسلاك محرك السيرفو ومغير السرعة.
- قم بمعايرة نقطة الصفر والتوازي للجهاز (استخدم مقياس المقارنة، الخطأ ≤0.05mm).
- تحقق من مستوى زيت مضخة التفريغ وشد الحزام.
- قم بتحديث برنامج التحكم ونسخ احتياطي للمعاملات.
بالإضافة إلى ذلك، يجب تغيير شحم توجيه السكك وزيت مضخة التفريغ كل ستة أشهر، ويجب أن يفحص متخصصون النظام الكهربائي.
خامسًا: المشكلات الشائعة والحلول
المشكلة 1: ظهور نتوءات أو طبقات على حواف القطع
السبب: تآكل الشفرة، سرعة عالية جدًا أو سعة غير كافية. الحل: استبدل الشفرة، قلل سرعة القطع بنسبة 10%-20%، زد السعة بمقدار 1-2mm.
المشكلة 2: انحراف أبعاد القطع
السبب: عدم كفاية الشفط الفراغي مما يؤدي إلى انزلاق المادة، أو تآكل السكة الموجهة. الحل: تحقق من إعدادات مناطق الشفط ونظّف فتحات الشفط؛ افحص استقامة السكة الموجهة واستبدل الكتل المنزلقة عند الحاجة.
المشكلة 3: ارتفاع المادة أثناء عملية القطع
السبب: تحرر الإجهاد الداخلي للمادة أو عدم انتظام قوة الشفط. الحل: استخدام التخطيط الجسري (bridge nesting)، وزيادة منطقة الشفط، أو تغطية المادة بطبقة رقيقة من الألواح.
سادساً، الخلاصة
يتطلب اختيار ماكينة قطع الألياف مراعاة شاملة لخصائص المواد وسماكة القطع ومتطلبات الدقة وكفاءة الإنتاج. أصبحت تقنية السكين المتذبذب الخيار السائد في معالجة مواد الألياف بفضل خصائصها المتمثلة في عدم التسبب في ضرر حراري والدقة العالية والقدرة على التكيف مع القطع متعدد الطبقات. من خلال الإعداد المعقول للمعاملات والصيانة المنتظمة والتحسين المستمر للعمليات، يمكنك تحسين جودة القطع بشكل ملحوظ وتقليل هدر المواد. توفر dncut ماكينات قطع الألياف بمختلف المواصفات، ويمكنها تخصيص حلول وفقًا لاحتياجاتك المحددة. للحصول على مزيد من الاستشارات الفنية، نرحب بالتواصل مع فريق مهندسينا.