
أولاً، القيمة الأساسية لمنصة قص الأقمشة ومنطق اختيار الطراز
منصة قص الأقمشة هي المعدات الرئيسية لتحقيق القص الآلي في صناعات الملابس والمفروشات المنزلية والديكور الداخلي للسيارات. مقارنة بالقص اليدوي التقليدي، يمكن لماكينة القص العاملة بالتحكم الرقمي التحكم في دقة القص ضمن ±0.1 مم، ورفع معدل استغلال المواد بنسبة 5%-15%، وهي مناسبة بشكل خاص لسيناريوهات الإنتاج ذات الكميات الكبيرة والطبقات المتعددة والأنماط المعقدة. عند اختيار الطراز يجب تقييم ثلاثة أبعاد بشكل رئيسي: دقة القص (دقة التموضع المتكرر، قدرة تعويض فتحة السكين)، كفاءة الإنتاج (أقصى سرعة قص، التسارع، وقت تغيير السكين)، ملاءمة المواد (أنواع الأقمشة المدعومة، نطاق السماكة، الحاجة إلى الشفط الفراغي).
1.1 تفسير معاملات الدقة
الدقة هي المؤشر الأساسي لماكينة قص القماش. تشمل المعلمات الشائعة:
- دقة التموضع المتكرر: عادةً ±0.05mm، ويمكن للطرازات عالية الدقة الوصول إلى ±0.02mm.
- دقة القص: تتأثر بعرض الشفرة وخوارزمية تعويض مسار القص، وتُحدد عادةً بـ ±0.1mm. في القص الفعلي، تنخفض دقة الأقمشة المرنة (مثل التريكو) بسبب الارتداد، لذا يلزم التثبيت بالشفط الهوائي.
- تعويض مسار القص: يقوم النظام تلقائيًا بإزاحة المسار وفقًا لسُمك الشفرة لضمان دقة أبعاد المنتج النهائي. عند الشراء يجب التأكد من دعم البرنامج للتعويض الديناميكي.
1.2 قراءة معلمات الكفاءة
الكفاءة تؤثر مباشرة على الطاقة الإنتاجية. المعلمات الرئيسية:
- أقصى سرعة قص: عادةً ما تتراوح بين 60-120 م/دقيقة، ويمكن للطرازات عالية السرعة أن تصل إلى 180 م/دقيقة، ولكن يجب الانتباه إلى مطابقة التسارع (عادةً 0.5-1.5G)، وإلا فإن الكفاءة الفعلية ستكون أقل من المتوقع.
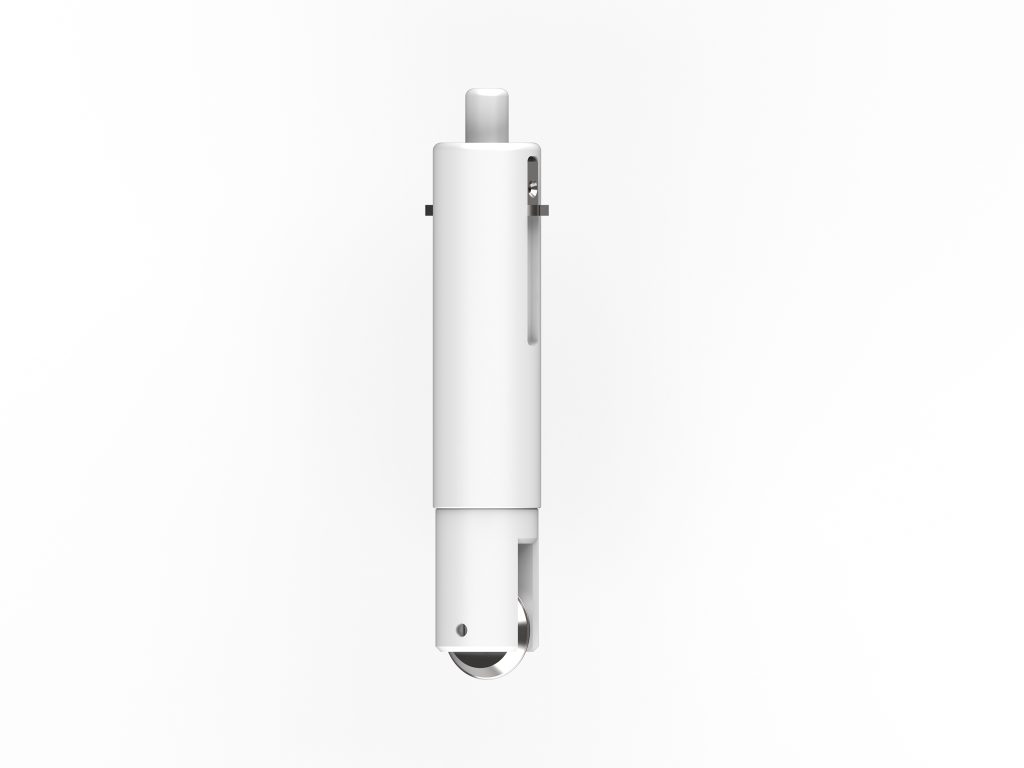
- وقت تغيير الشفرة: يمكن لنظام تغيير الشفرة التلقائي التحكم في الوقت ضمن 10 ثوانٍ، مما يقلل من وقت التوقف.
- عدد طبقات القص: يمكن لماكينة القص بنظام الشفط الفراغي قص 10-100 طبقة من القماش (حسب سمك القماش ونفاذيته للهواء)، وكلما زاد عدد الطبقات، انخفضت تكلفة القطعة الواحدة.
1.3 توافق المواد
تختلف متطلبات الأقمشة المختلفة من ماكينة القص بشكل ملحوظ:
- الأقمشة المنسوجة (القطن، الكتان، الألياف الصناعية): يكفي استخدام السكين الاهتزازي العادي، مع الانتباه إلى زاوية الشفرة (عادةً 20°-30°) وحدتها.
- الأقمشة المحبوكة: يجب تجهيزها بسكين دائري أو قطع بالموجات فوق الصوتية لتجنب التمدد والتشوه؛ يُنصح بضغط الشفط الفراغي ≥0.6MPa.
- المواد المركبة (الديكورات الداخلية للسيارات، ألياف الكربون): تتطلب محركًا عالي القدرة وشفرة بطلاء خاص، مع تقليل سرعة القطع بنسبة 20%-30%.
- الجلد: يُنصح باستخدام سكين هوائي أو الليزر (لكن الليزر يعاني من مشكلة احتراق الحواف)، ويحتاج السكين الاهتزازي إلى نظام تبريد.
ثانيًا، تقنيات التشغيل وإعدادات المعلمات
يمكن أن يؤدي التشغيل الصحيح إلى إطالة عمر الشفرة بشكل كبير وضمان جودة القص. فيما يلي ملخص للخبرات العملية:
2.1 اختيار الشفرة واستبدالها
يجب أن تتوافق زاوية الشفرة مع المادة: شفرة 20° مناسبة للأقمشة الرقيقة (مثل قماش القمصان)، ومقاومة القص منخفضة؛ شفرة 30° مناسبة للأقمشة متوسطة السُمك (مثل الدنيم)؛ شفرة 45° تُستخدم للمواد السميكة والثقيلة (مثل اللباد). تعتمد دورة الاستبدال على تكرار الاستخدام، وبشكل عام يجب فحص حافة القطع بعد 8-12 ساعة من القص المتواصل، واستبدالها في الوقت المناسب عند التآكل، وإلا سيؤدي ذلك إلى خشونة القطع وتجاوز الأبعاد للتفاوت المسموح.
2.2 الشفط الفراغي وعدد طبقات القص
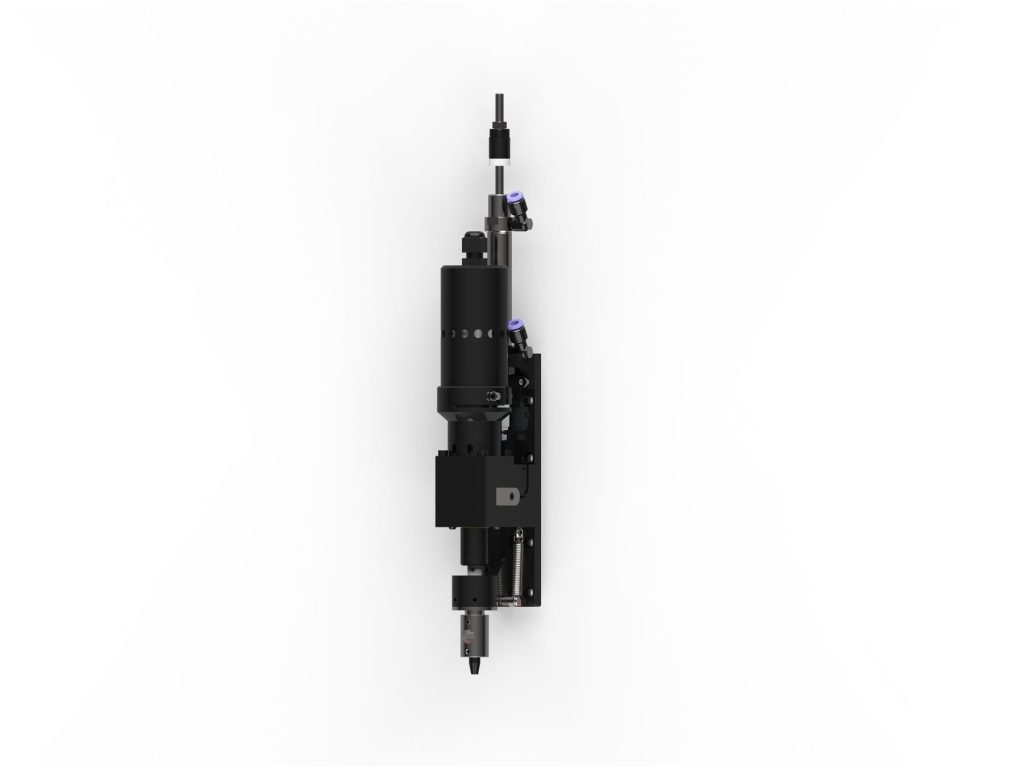
الشفط الفراغي هو العامل الأساسي لتثبيت طبقات القماش المتعددة. يُنصح بما يلي:
- يتم ضبط ضغط الشفط على 0.5-0.7 ميجا باسكال، فالضغط المنخفض جدًا يؤدي إلى تحرك القماش، بينما قد يسبب الضغط المرتفع جدًا علامات ضغط.
- يجب ألا تتجاوز طبقات القص 80% من القيمة الاسمية للجهاز، فمثلًا إذا كانت القيمة الاسمية 100 طبقة، يُنصح فعليًا بما لا يزيد عن 80 طبقة لضمان دقة الطبقة السفلية.
- بالنسبة للأقمشة ذات النفاذية العالية (مثل قماش الشبك)، يجب إضافة طبقة من الفيلم في الأسفل لتعزيز تأثير الشفط.
2.3 تحسين مسار القص
يمكن للتخطيط المعقول للمسار أن يقلل من المسافات الفارغة. يُنصح بما يلي:
- اعتماد القص المشترك للحواف: تتشارك القطع المتجاورة خط القص، مما يوفر المواد ويقلل طول القص.
- ضبط ترتيب الأولوية: الثقوب الداخلية أولاً ثم المحيط الخارجي، لتجنب انزلاق القطع.
- بالنسبة للأقمشة المرنة، خفّض سرعة القص إلى 70% من القيمة المعتادة، وأضف قصًا زائدًا (overcut) بمقدار 0.5-1mm لضمان نظافة القطع.
2.4 المشكلات الشائعة والحلول
- خشونة حواف القطع: تثليم الشفرة أو سرعة عالية جدًا. الحل: استبدال الشفرة، تقليل السرعة بنسبة 10%-20%.
- انحراف الأبعاد: تعويض عرض القطع غير مفعّل أو التثبيت بالشفط غير محكم. الحل: معايرة معاملات عرض القطع، فحص ضغط التفريغ.
- انصهار حواف القماش: السرعة العالية عند قطع الألياف الصناعية تؤدي إلى حرارة احتكاك. الحل: تقليل السرعة إلى أقل من 80m/min، أو استخدام القطع بالموجات فوق الصوتية.
ثالثًا، الصيانة والتحكم في التكاليف
الصيانة الدورية هي الأساس لضمان التشغيل المستقر لماكينة القص. يُنصح بتنفيذ الخطة التالية:
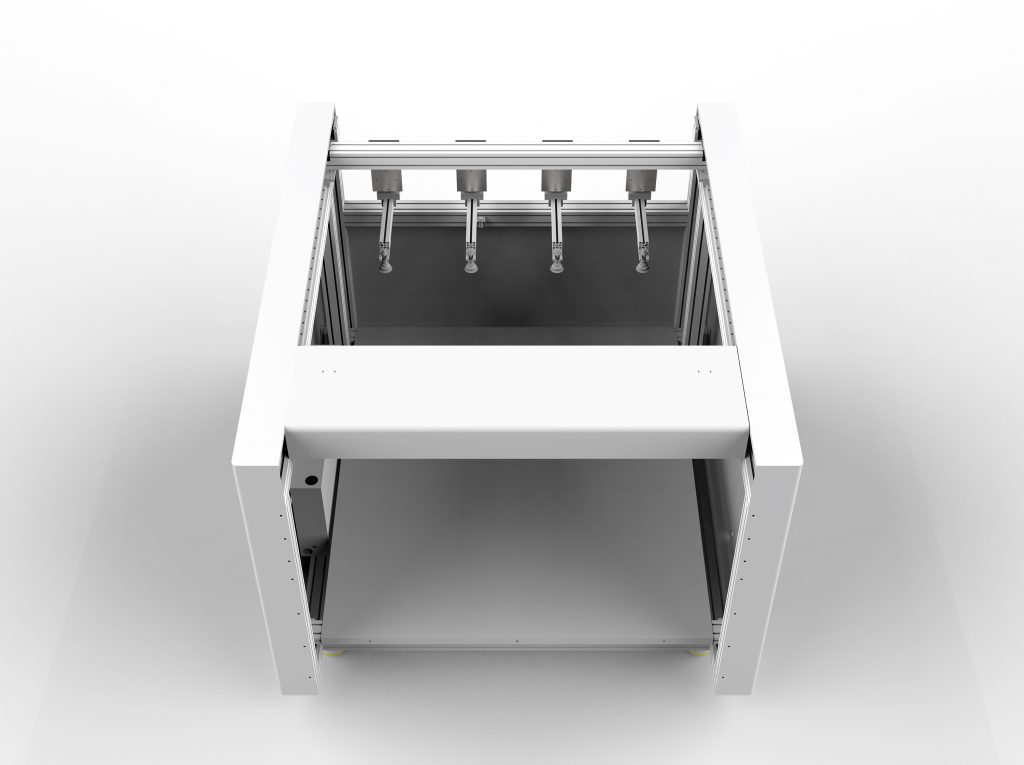
- يوميًا: تنظيف سطح العمل، فحص تآكل الشفرة، تنظيف فلتر الفراغ.
- أسبوعيًا: تشحيم الأدلة اللولبية والبراغي اللولبية (باستخدام شحم الليثيوم)، فحص شد الحزام.
- شهريًا: معايرة مستشعر نقطة الصفر، فحص التوصيلات الكهربائية، اختبار وظيفة الإيقاف الطارئ.
- سنويًا: استبدال زيت مضخة الفراغ، معايرة الدقة بشكل شامل.
فيما يتعلق بالتحكم في التكاليف، تُعد الشفرات المستهلك الرئيسي، حيث تمثل حوالي 60% من تكاليف الصيانة. من خلال تحسين معاملات القص (مثل تقليل السرعة واستخدام الزاوية المناسبة)، يمكن إطالة عمر الشفرة بنسبة 20%-30%. بالإضافة إلى ذلك، باستخدام برنامج التخطيط لتحسين استغلال القماش، يمكن تقليل نسبة الهدر من 8% إلى أقل من 5%.
رابعًا: توصيات الاختيار والخلاصة
عند شراء آلة قص القماش، يُنصح باتخاذ القرار وفقًا للخطوات التالية:
- تحديد المتطلبات بوضوح: نوع القماش، الحد الأقصى لعدد طبقات القص، متطلبات الدقة، هدف الإنتاجية.
- اختبار القص الميداني: إحضار القماش الفعلي لاختبار تأثير القص، وفحص جودة القطع والدقة والكفاءة.
- تقييم البرمجيات: ما إذا كان برنامج التنسيق سهل الاستخدام، وهل يدعم التنسيقات الشائعة (DXF، PLT)، وهل يتوفر على وظائف التحسين التلقائي.
- تقييم الخدمة: التدريب على التركيب من قبل المورد، وقت الاستجابة لخدمة ما بعد البيع، القدرة على توفير قطع الغيار.
باختصار، يتطلب اختيار ماكينة قص القماش الموازنة بين الدقة والكفاءة وقابلية التكيف مع المواد، مع التركيز أثناء التشغيل على مطابقة المعلمات والصيانة الدورية، وذلك لتحقيق أقصى عائد على الاستثمار. نأمل أن يقدم هذا الدليل مرجعًا عمليًا لعمليات الشراء والإنتاج لديكم.