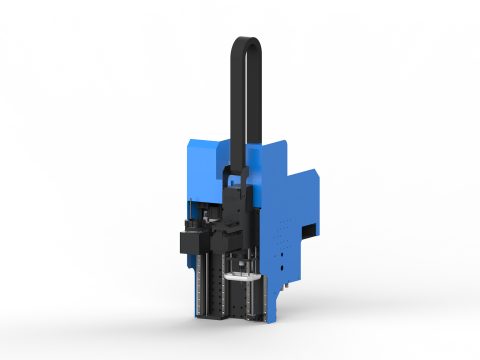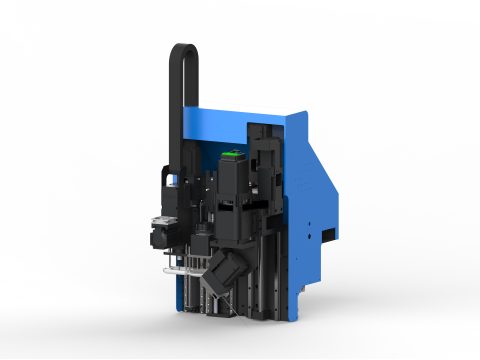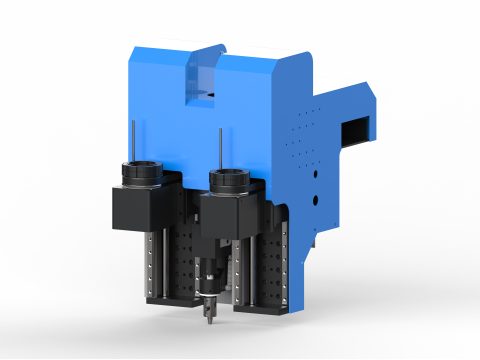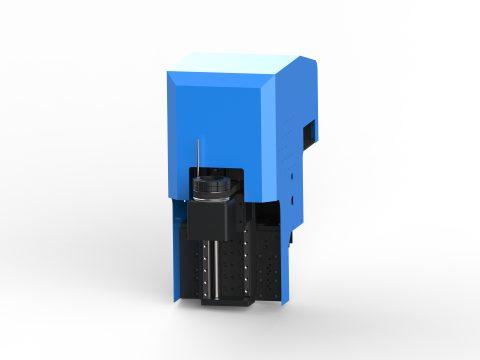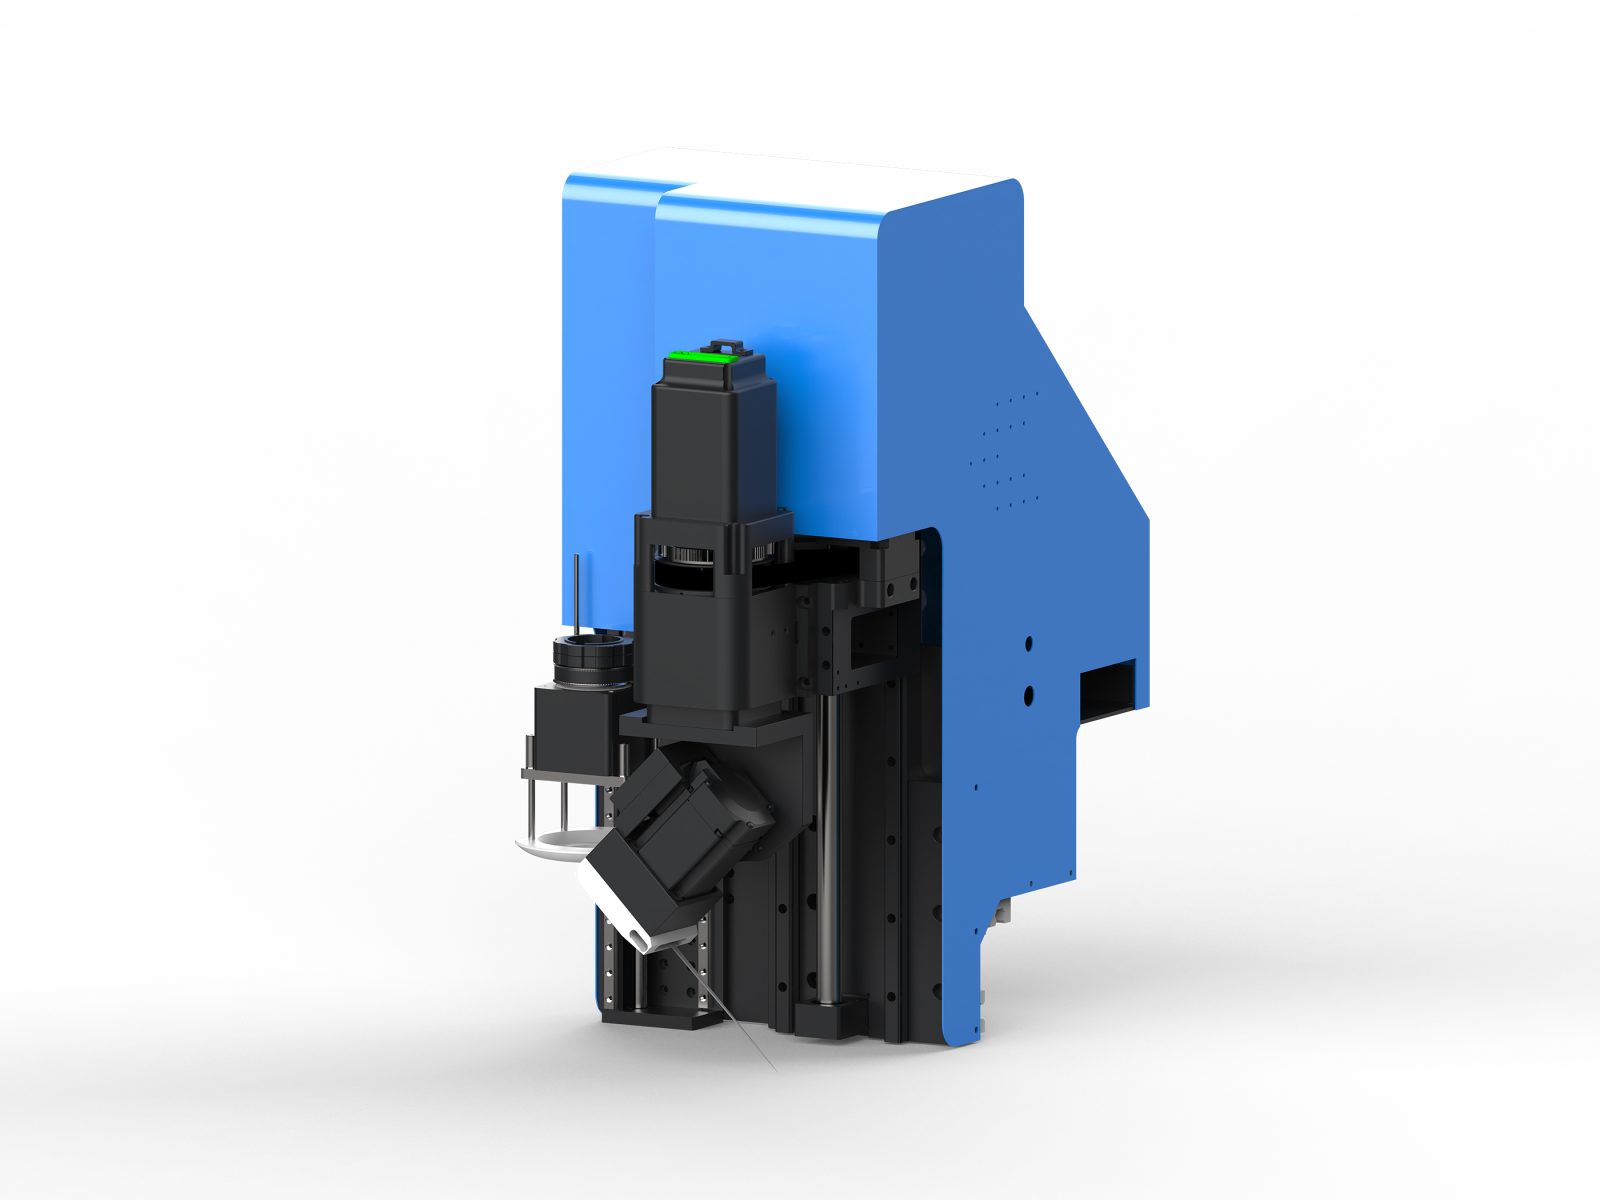
La combinaison de tête AF-H est constituée d’un porte-lame unique et d’une lame de coupe oblique à servomoteur ; il s’agit d’une solution modulaire de configuration de tête destinée à l’usinage de chanfreins et de surfaces inclinées sur des matériaux épais. Le porte-lame unique se charge des tâches de coupe droite conventionnelle, de découpe de contour et de découpe de panneaux, tandis que la lame de coupe oblique à servomoteur avance par oscillation angulaire et traite spécifiquement les zones nécessitant un chanfrein ou une surface inclinée. Les deux outils ont des rôles distincts et complémentaires, réalisant sur une même tête l’usinage en une seule passe, de la découpe de forme au chanfrein de joint, ce qui réduit les erreurs liées au changement d’outil et au second montage, et convient aux scénarios de formage de matériaux épais exigeant une bonne précision d’assemblage.
Caractéristiques principales
- Coupe oblique asservie, angle contrôlable : la lame de coupe oblique est entraînée par servomoteur pour avancer par oscillation angulaire ; l’angle de chanfrein peut être ajusté selon le procédé, la coupe est plane et régulière, facilitant l’assemblage ultérieur.
- Le porte-lame unique assure la coupe conventionnelle : le porte-lame se charge de la coupe droite et du parcours de contour, sans interférer avec la lame de coupe oblique ; la découpe conventionnelle et l’usinage de chanfrein peuvent s’enchaîner dans un même programme.
- Spécialisé dans les chanfreins et surfaces inclinées sur matériaux épais : conçu pour les besoins de surfaces inclinées et de joints sur matériaux épais tels que l’EVA, la mousse et le carton ; la précision d’ajustement de la coupe est élevée, les joints sont serrés après assemblage.
- Rôles distincts, moins de changements d’outil : les deux outils sont appelés selon les opérations, évitant les changements fréquents de matrice, réduisant les temps auxiliaires et améliorant l’efficacité de l’usinage en continu.
- Approche modulaire de combinaison : le porte-lame unique et la lame de coupe oblique constituent les unités de base, et peuvent être combinés avec des modules tels que poinçon rotatif, broche, composants de vision CCD et tête jet d’encre pour former une configuration de tête complète.
Matériaux et industries applicables
Cette combinaison convient aux objets d’usinage présentant une certaine épaisseur et nécessitant un chanfrein ou un assemblage en biseau, tels que l’EVA, la mousse, le carton, le carton alvéolaire, le carton ondulé et certains composites souples. Les applications typiques incluent le formage de bords biseautés pour les calages et pièces de rembourrage d’emballage, l’usinage de joints pour les produits en carton et alvéolaires assemblés, la découpe de chanfreins sur mousse EVA pour articles chaussants et bagagerie, ainsi que les scénarios nécessitant un ajustement en biseau comme les présentoirs et le rembourrage de mobilier.
Recommandations de sélection et d’équipement
Lorsque les besoins d’usinage portent principalement sur la découpe droite de matériaux épais, avec en parallèle des opérations de chanfreinage ou de joints en biseau, le modèle AF-H constitue un choix approprié ; si l’on privilégie des contours fins sur matériaux minces, sans pratiquement de coupe en biais, une configuration de tête plus simple peut être envisagée. Cette combinaison peut être associée à un système d’alimentation automatique, à un logiciel de nesting et de découpe ainsi qu’à des composants de positionnement par vision, formant un flux continu de l’alimentation au nesting puis à la découpe ; les recommandations d’assemblage des modules doivent être déterminées en fonction de l’épaisseur du matériau, des exigences d’angle de chanfrein et du cadencement de production.
Paramètres techniques clés
- Modèle de tête : AF-H (combinaison de têtes)
- Hauteur d’usinage : 100 mm (série H agrandie)
- Configuration de la combinaison : porte-lame simple + lame de coupe en biais servo
- Modules interchangeables : porte-lame / lame oscillante / lame de coupe en biais servo / poinçon circulaire / broche / composant de vision CCD / tête jet d’encre (en option selon le support de la machine)
- Lame de coupe en biais servo : fréquence de vibration 3500 tr/min, amplitude 5 mm
- Matériaux applicables : tissu, cuir, mousse, EVA, matériaux composites, carton, acrylique, bois, etc. (selon le module choisi)
- Procédés applicables : découpe de contours, perçage, rainurage, refente, fraisage, découpe avec positionnement par vision, marquage par jet d’encre (selon le module choisi)
- Machines compatibles : série de machines de découpe à lame oscillante Dingniu (plaque de tête personnalisée selon le modèle de machine)
- Remarque : la tête peut être combinée sur mesure selon le matériau et le procédé ; la configuration spécifique est définie par le plan de sélection
FAQ
À quels matériaux s’applique la combinaison de têtes AF-H ?
Elle s’applique à l’EVA, à l’éponge, au carton, au carton alvéolaire, au carton ondulé et à certains matériaux composites souples, avec une épaisseur généralement comprise entre 5 et 50 mm.
Comment ajuster l’angle de la lame de coupe oblique à servo ?
Grâce au système d’entraînement servo, les paramètres d’angle peuvent être réglés avec précision dans une plage de 0 à 45°, répondant aux différents besoins de chanfreinage.
Cette combinaison peut-elle être associée à un système d’automatisation ?
Oui, elle prend en charge l’intégration avec des systèmes d’alimentation automatique, des logiciels de mise en page et des composants de positionnement visuel CCD, permettant ainsi un flux d’automatisation continu.
Le porte-lame unique et la lame de coupe oblique peuvent-ils fonctionner simultanément ?
Selon l’appel des opérations, la coupe droite et la coupe oblique peuvent être exécutées successivement dans un même programme, sans nécessiter de second montage, ce qui améliore l’efficacité.
Lecture complémentaire
- Comment choisir un fabricant de machine de découpe à couteau oscillant : 8 critères de jugement vérifiables
- Combien coûte une machine de découpe à couteau oscillant ? Tarifs par gamme et liste de configuration
- Points essentiels de maintenance du système d’aspiration sous vide et du circuit pneumatique de la machine de découpe à couteau oscillant
Dans l’usinage de chanfreins sur matériaux épais, la combinaison de tête AF-H permet un contrôle précis de l’angle grâce à une lame de coupe inclinée servo-contrôlée, l’angle de chanfrein étant réglable dans une plage de 0 à 45°, avec une précision angulaire atteignant ±0,5°. Cette précision garantit l’étanchéité des joints lors de l’assemblage, et convient particulièrement aux doublures d’emballage et à l’usinage de matériaux pour chaussures exigeant une ajustement précis. Le porte-lame unique, quant à lui, prend en charge les tâches de coupe droite conventionnelles, avec une épaisseur de coupe maximale de 50 mm ; les deux coopèrent pour réaliser plusieurs opérations dans un même programme, réduisant ainsi les erreurs de serrage.
La conception modulaire est un autre atout majeur de la série AF-H. Les utilisateurs peuvent, selon leurs besoins de production, associer de manière flexible des modules tels que poinçons circulaires, broches, composants de vision CCD ou têtes jet d’encre, pour étendre la configuration complète de la tête. Par exemple, dans les cas nécessitant un positionnement de haute précision, l’ajout d’un système de vision CCD permet de corriger automatiquement la position du matériau et d’améliorer la précision de coupe. Cette flexibilité permet à la série AF-H de s’adapter à diverses tâches, depuis le simple débit jusqu’au formage complexe de chanfreins, en réduisant les coûts d’investissement en équipement.
Dans les applications réelles, la combinaison de tête AF-H améliore significativement l’efficacité d’usinage. Grâce à la réduction des temps de changement de lame et de serrage secondaire, le temps auxiliaire est raccourci d’environ 30 %, ce qui la rend particulièrement adaptée aux scénarios de production en série. Parallèlement, la coupe est plane et régulière, réduisant le besoin de meulage et de retouche ultérieurs. Lors du choix, il est recommandé de déterminer la combinaison de modules spécifique en fonction de l’épaisseur du matériau, des exigences d’angle de chanfrein et du rythme de production, afin de tirer pleinement parti des avantages de performance de cette combinaison.