
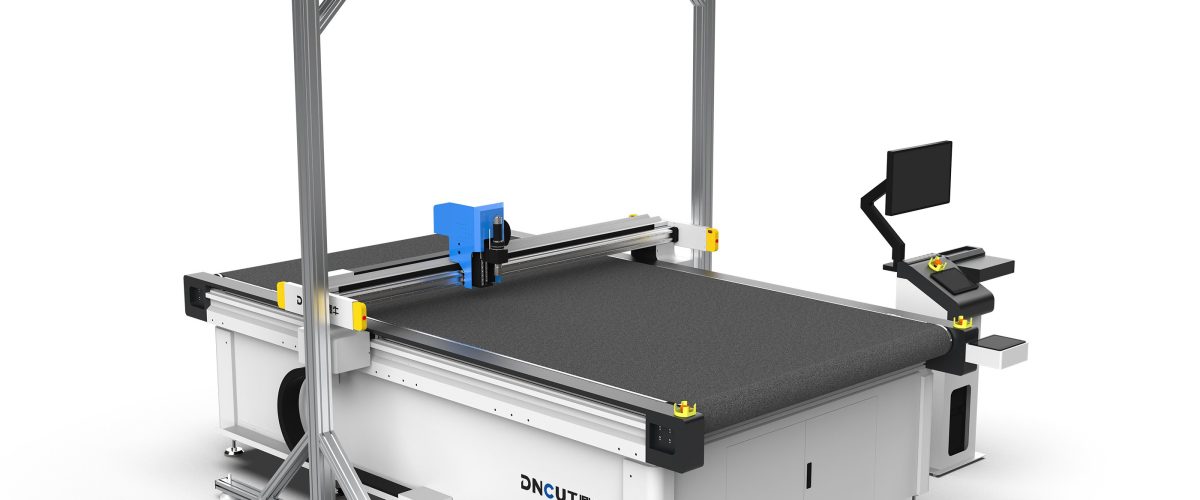
【Mantenimiento del sistema de succión por vacío y del circuito neumático de la máquina de corte por cuchilla oscilante】es un trabajo clave para garantizar la precisión de corte de materiales flexibles y el funcionamiento estable del equipo,
que abarca la inspección y el mantenimiento periódicos de la bomba de vacío,los filtros,las juntas de sellado,
las tuberías y el generador de vacío.
Puntos clave del mantenimiento del sistema de succión por vacío y del circuito neumático de la máquina de corte por cuchilla oscilante
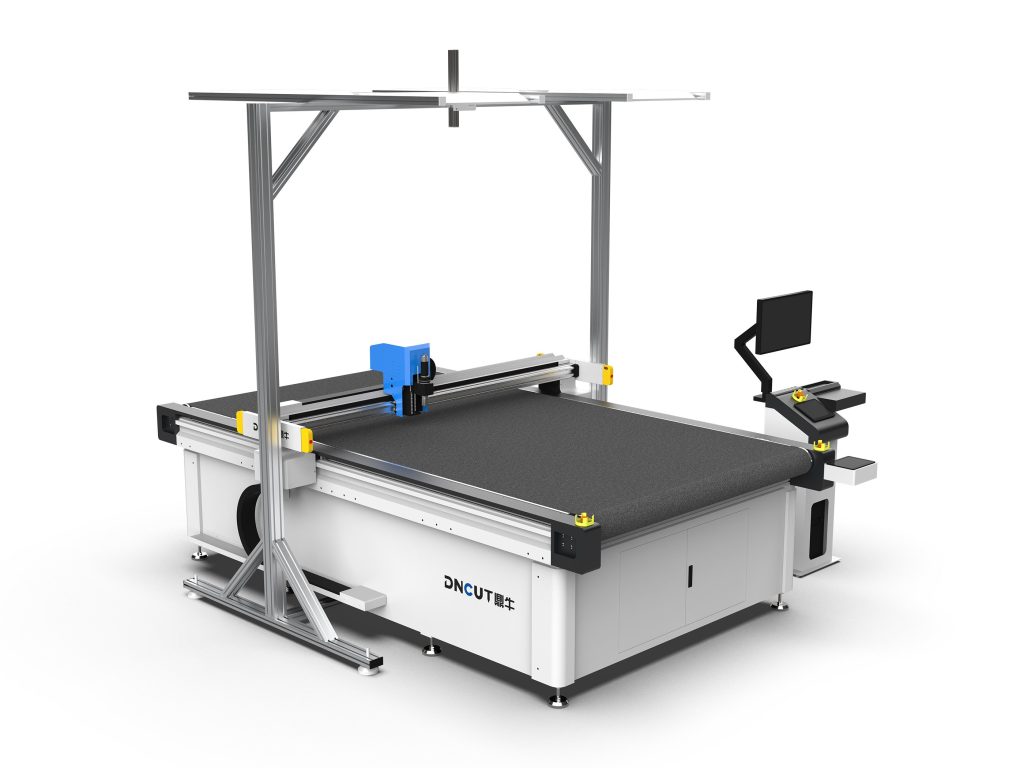
Cuando la máquina de corte por cuchilla oscilante corta materiales flexibles, el sistema de succión por vacío se encarga de fijar firmemente el material sobre la plataforma de corte para garantizar la precisión de corte.
El circuito neumático proporciona potencia a los cilindros, al generador de vacío, etc.
Un mantenimiento inadecuado provoca problemas como la disminución de la fuerza de succión, el desplazamiento del corte y la parada del equipo.
Basándose en la experiencia real de mantenimiento, este artículo resume los puntos clave del mantenimiento del sistema de succión por vacío y del circuito neumático, para referencia del personal de operación y mantenimiento del equipo.
Inspección y mantenimiento diarios de la bomba de vacío
La bomba de vacío es el núcleo del sistema de succión;los tipos comunes son la bomba de paletas rotativas o la bomba de garra seca.
La calidad del mantenimiento de la bomba de vacío determina directamente la estabilidad del sistema de succión, por lo que los operadores deben llevar a cabo las inspecciones según el ciclo establecido.
- Inspección del nivel y la calidad del aceite (bombas lubricadas por aceite): comprobar semanalmente el nivel de aceite, que debe estar cerca de la línea central del visor de aceite.Si el aceite se vuelve negro o se emulsiona, debe cambiarse de inmediato.
- Normalmente, el aceite de la bomba de vacío se cambia cada 500 horas de funcionamiento, utilizando la marca especificada (como ISO VG100).
- Limpieza del filtro de escape: inspeccionar mensualmente el filtro de escape;si la acumulación de polvo es grave, soplar con aire comprimido (presión ≤0,3 MPa) desde el interior hacia el exterior, o sustituir el cartucho filtrante.
- Un escape deficiente provoca el aumento de la temperatura de la bomba y la disminución de la velocidad de bombeo.
- Inspección del sistema de refrigeración: en las bombas refrigeradas por aire debe garantizarse la limpieza de las aletas de disipación, limpiando el polvo con aire comprimido cada trimestre;
- en las bombas refrigeradas por agua debe comprobarse el caudal de agua de refrigeración (se recomienda ≥2 L/min) y la temperatura del agua (≤30 ℃).
- Ruido y vibración en funcionamiento: escuchar diariamente el sonido de funcionamiento de la bomba; un ruido anómalo puede indicar desgaste de los rodamientos o daño de las paletas, por lo que debe detenerse la máquina y repararse a tiempo.
Mantenimiento del filtro de vacío
El filtro de vacío se utiliza para interceptar el polvo y los residuos generados durante el corte, evitando que el polvo y los residuos entren en la bomba de vacío. El mantenimiento del filtro de vacío se centra en la monitorización de la presión diferencial y la limpieza del cartucho filtrante.
- Monitorización de la presión diferencial: instalar un manómetro diferencial en la entrada y la salida del filtro;cuando la presión diferencial supere 0,05 MPa, debe limpiarse o sustituirse el cartucho filtrante.
- Si no hay manómetro diferencial, puede inspeccionarse el cartucho una vez por semana y observarse la transparencia con una linterna.
- Método de limpieza: extraer el cartucho filtrante y soplar con aire comprimido (presión ≤0,2 MPa) desde el interior hacia el exterior, o lavar con agua limpia (solo para cartuchos lavables con agua), y volver a instalarlo tras un secado completo. Los cartuchos de papel no deben lavarse con agua.
- Ciclo de sustitución: según la frecuencia de uso, normalmente el cartucho filtrante se sustituye cada 3 meses; si el material de corte genera mucho polvo, se reduce a 1 mes.
Inspección de las juntas de sellado y de la plataforma de succión
La junta de sellado alrededor de la plataforma de succión y la placa transpirable de la superficie de la plataforma afectan directamente el efecto de succión. El estado de la junta de sellado y la placa transpirable debe inspeccionarse por niveles desde semanalmente hasta trimestralmente.
- Integridad de la junta de sellado: Inspeccione semanalmente si la junta de sellado está envejecida, agrietada o desprendida.El desgaste leve puede repararse con sellador de silicona;en casos graves, reemplácela.
- La compresión de la junta de sellado debe mantenerse entre el 20% y el 30% para garantizar un ajuste adecuado.
- Limpieza de la superficie de la plataforma: Al finalizar el trabajo diario, limpie los residuos de la superficie de la plataforma con una aspiradora para evitar obstruir los orificios transpirables.
- La placa transpirable (generalmente fieltro o placa sinterizada) debe extraerse y limpiarse trimestralmente, remojándola en detergente neutro y dejándola secar.
- Prueba de fuerza de succión: Mida mensualmente el vacío de cada zona de la plataforma con un vacuómetro; lo normal debe estar entre -60 kPa y -80 kPa. Si el vacío de alguna zona es notablemente bajo, verifique si la junta de sellado o la placa transpirable de esa zona están dañadas.
Mantenimiento de las tuberías del circuito de aire
Las tuberías del circuito de aire incluyen las tuberías de vacío y las tuberías de aire comprimido;los problemas comunes son fugas y obstrucciones.
El mantenimiento de las tuberías del circuito de aire debe abarcar la inspección de fugas, la limpieza de tuberías, el reemplazo de mangueras y el mantenimiento del filtro regulador de presión.
- Inspección de fugas: Aplique mensualmente agua jabonosa en todos los conectores, válvulas y uniones de mangueras, y observe si aparecen burbujas.Si se detectan fugas, apriete o reemplace los sellos de inmediato.
- Las fugas en las tuberías de vacío reducen la fuerza de succión, y las fugas de aire comprimido aumentan el consumo energético.
- Limpieza de tuberías: Cada seis meses, desmonte las tuberías y sóplelas por dentro con aire comprimido para eliminar el polvo acumulado. Si hay residuos de aceite en las tuberías, límpielas con detergente neutro y séquelas completamente.
- Reemplazo de mangueras: Verifique si las mangueras presentan grietas, endurecimiento o aplastamiento; generalmente se reemplazan cada 2 años, o antes según su estado real.
- Filtro y regulador de presión: Limpie trimestralmente la copa del filtro del regulador de presión en las tuberías de aire comprimido y verifique el valor de ajuste del regulador (normalmente 0,5-0,6 MPa) para garantizar su estabilidad.
Mantenimiento del generador de vacío y plan de mantenimiento
Algunos equipos utilizan generadores de vacío para producir presión negativa; el mantenimiento del generador de vacío debe prestar atención a la presión de admisión, el silenciador y la boquilla. Asimismo, los operadores deben establecer planes de mantenimiento diario y periódico para prevenir fallas.
Mantenimiento del generador de vacío (si se utiliza)
- Verificación de la presión de admisión: Asegúrese de que la presión del aire comprimido esté en el rango de 0.4-0.6 MPa; una presión demasiado baja provocará una capacidad de succión insuficiente.
- Limpieza del silenciador: Desmonte el silenciador mensualmente y sóplelo con aire comprimido para evitar obstrucciones que afecten el escape.
- Verificación de la boquilla: Compruebe cada seis meses si la boquilla presenta desgaste u obstrucción; puede desobstruirla con una aguja fina y reemplazarla si el desgaste es grave.
Plan de mantenimiento diario y periódico
- Diario: Verificar el nivel de aceite de la bomba de vacío (bombas lubricadas por aceite), limpiar la superficie de la plataforma y escuchar el sonido de funcionamiento de la bomba.
- Semanal: Verificar las juntas de sellado, limpiar el filtro (según sea necesario) y probar la fuerza de succión.
- Mensual: Verificar fugas en las tuberías, limpiar el filtro de escape y revisar el generador de vacío.
- Trimestral: Cambiar el aceite de la bomba de vacío (o cada 500 horas), limpiar la placa transpirable y verificar la válvula reductora de presión.
- Semestral: Realizar una inspección completa del circuito neumático, reemplazar las mangueras desgastadas y revisar la bomba de vacío.
Registre el contenido de cada mantenimiento y los problemas encontrados para facilitar el seguimiento del estado del equipo.
Solución de fallas comunes y precauciones de seguridad
El operador debe conocer las direcciones de diagnóstico de fallas comunes como fuerza de succión insuficiente, fluctuación del vacío, sobrecalentamiento de la bomba de vacío y ruidos anormales.
Las tareas de mantenimiento también deben cumplir con los requisitos de seguridad en materia eléctrica, neumática y ambiental.
| Fenómeno de falla | Posible causa | Medida correctiva |
|---|---|---|
| Fuerza de succión insuficiente | Nivel de aceite de la bomba de vacío anormal, filtro obstruido, fuga en tuberías, junta de sellado dañada | Verificar el nivel de aceite de la bomba de vacío, si el filtro está obstruido, si hay fugas en las tuberías y si la junta de sellado está en buen estado, descartando una por una |
| Fluctuación del vacío | Desgaste de las paletas de la bomba de vacío o cuerpos extraños en las tuberías | Reparar la bomba o limpiar las tuberías |
| Sobrecalentamiento de la bomba de vacío | Sistema de refrigeración anormal, filtro de escape obstruido, deterioro de la calidad del aceite | Verificar el sistema de refrigeración, si el filtro de escape está obstruido y si la calidad del aceite se ha deteriorado |
| Ruido anormal | Cuerpos extraños dentro de la bomba, rodamientos dañados | Verificar si hay cuerpos extraños dentro de la bomba y si los rodamientos están dañados; detener la máquina y repararla a tiempo |
Precauciones de seguridad
- Antes del mantenimiento, asegúrese de cortar la alimentación eléctrica y la fuente de aire, y liberar la presión residual en las tuberías.
- Al usar aire comprimido para soplar, use gafas de protección; la presión no debe exceder 0.3 MPa.
- Al cambiar el aceite de la bomba de vacío, espere a que la bomba se enfríe a temperatura ambiente para evitar quemaduras.
- El aceite residual y los cartuchos de filtro deben desecharse conforme a los requisitos ambientales.
Mediante un mantenimiento sistemático, el sistema de succión por vacío y el circuito neumático pueden mantener un funcionamiento estable, reduciendo el tiempo de inactividad y prolongando la vida útil del equipo.
Se recomienda elaborar procedimientos de mantenimiento adecuados combinando el manual del equipo y las condiciones reales de trabajo.
Puntos clave
- El aceite de la bomba de vacío se cambia cada 500 horas de funcionamiento; el nivel de aceite debe estar cerca de la línea central del visor de aceite y se debe usar la graduación ISO VG100.
- Cuando la presión diferencial del filtro de vacío supere 0,05 MPa, es necesario limpiar o reemplazar el cartucho filtrante; generalmente se reemplaza cada 3 meses.
- El vacío de la plataforma de sujeción debe estar normalmente entre -60 kPa y -80 kPa, y la compresión de la junta de sellado debe mantenerse entre el 20 % y el 30 %.
- Las fugas en el circuito neumático deben comprobarse mensualmente con agua jabonosa; el valor de ajuste de la válvula reductora de aire comprimido suele ser de 0,5-0,6 MPa.
- La presión de entrada del generador de vacío debe estar entre 0,4 y 0,6 MPa; el silenciador debe limpiarse mensualmente y la boquilla debe revisarse cada seis meses.
- Antes del mantenimiento es obligatorio cortar la alimentación eléctrica y la fuente de aire y liberar la presión residual; la presión de soplado con aire comprimido no debe superar 0,3 MPa.
Preguntas frecuentes
¿Cada cuánto tiempo se cambia el aceite de la bomba de vacío?
El aceite de la bomba de vacío suele cambiarse cada 500 horas de funcionamiento; si el aceite se oscurece o se emulsiona debe cambiarse de inmediato, utilizando la marca especificada ISO VG100.
¿Qué nivel de vacío se considera normal en la plataforma de sujeción?
El vacío en cada zona de la plataforma de sujeción debe estar normalmente entre -60 kPa y -80 kPa; si es notablemente bajo, debe revisarse la junta de sellado o la placa transpirable.
¿Cuándo es necesario limpiar o reemplazar el cartucho del filtro de vacío?
Cuando la presión diferencial del filtro de vacío supere 0,05 MPa, es necesario limpiar o reemplazar el cartucho filtrante; generalmente se reemplaza cada 3 meses, y en entornos con mucho polvo se reduce a 1 mes.
¿Cómo se comprueban las fugas en el circuito neumático?
Las fugas en el circuito neumático se comprueban mensualmente aplicando agua jabonosa en conectores, válvulas y uniones de mangueras, observando las burbujas; si se detecta una fuga, apriete o reemplace de inmediato los sellos.
¿Qué precauciones de seguridad hay que tener en las tareas de mantenimiento?
Antes del mantenimiento, asegúrese de cortar la alimentación eléctrica y la fuente de aire y liberar la presión residual; la presión de soplado con aire comprimido no debe superar 0,3 MPa y deben usarse gafas de protección.
Método de selección de cuchillas y determinación del ciclo de reemplazo para la máquina de corte por cuchilla oscilante
Causas de la disminución de precisión de la máquina de corte por cuchilla oscilante y métodos de calibración
Guía práctica de reparación y mantenimiento de la
Pequeño CCD