
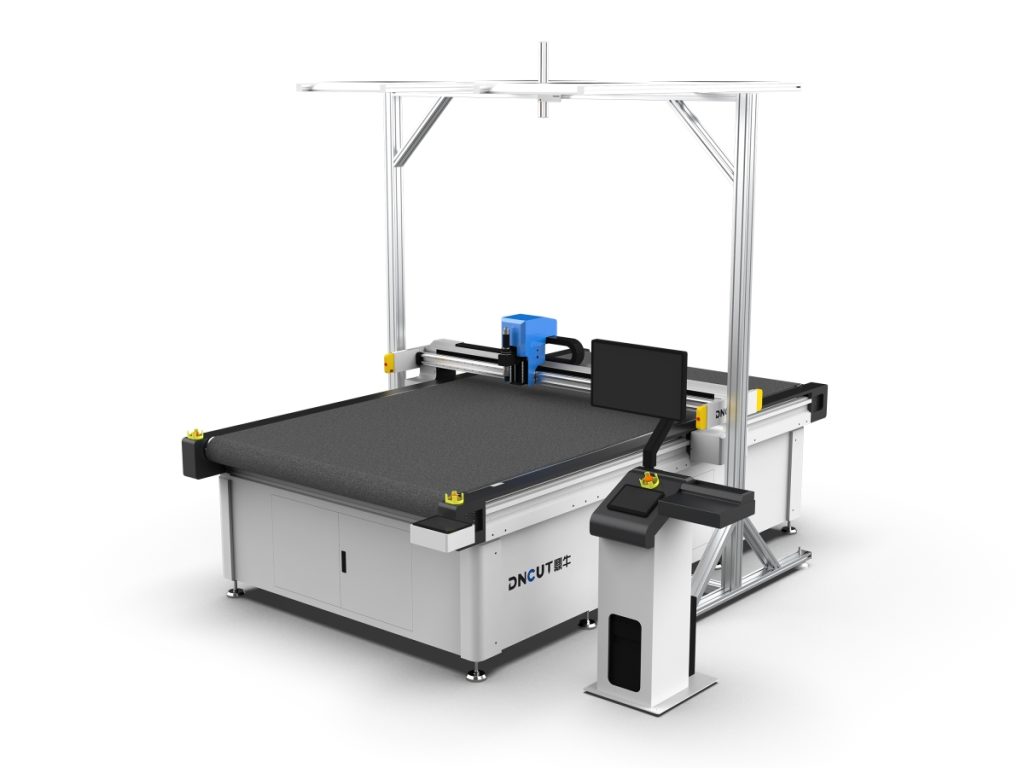
【振动刀切割机刀片】是振动刀切割机的核心消耗件,用于切割布料、皮革、泡沫、复合材料等柔性材料,其选型与更换周期直接影响切割质量、效率与成本。
振动刀切割机刀片选型与更换周期判断方法
振动刀切割机广泛应用于布料、皮革、泡沫、复合材料等柔性材料的切割。刀片作为核心消耗件,其选型是否合理、更换是否及时,直接影响切割质量、生产效率和成本。以下内容系统梳理刀片选型的关键因素与更换周期的判断方法,并提供实用的参数和建议。
刀片选型要素
刀片选型需综合考虑材料特性、切割质量要求、刀片几何参数和材质等因素。以下从刀片类型与几何角度、刀片材质、材料匹配与参数设置三个方面展开。
刀片类型与几何角度
常见的振动刀刀片类型各有适用场景,需按材料与图形复杂度选择。
- 平口刀:适用于一般布料、纸张、薄膜等薄型材料,切割阻力小,切口平整。
- 尖刀:用于精细切割、复杂图形,如服装样片、标签,刃口锋利,适合小半径转弯。
- 圆刀:适合切割泡沫、海绵等软质材料,滚动切割减少阻力。
- 锯齿刀:用于切割编织袋、绳索等易散边材料,锯齿可抓住材料,减少拉扯。
- 异形刀:根据特殊材料定制,如蜂窝纸板、碳纤维预浸料等。
刀片几何角度主要包括刃角(α)和刀尖角。刃角越小,刀口越锋利,但强度越低。对于柔性材料,通常刃角在15°-30°之间。切割布料时常用20°刃角,切割皮革时可用25°-30°以增加耐用性。
刀片材质选择
刀片材质直接影响耐磨性和寿命,常见材质包括高速钢、硬质合金、陶瓷与涂层刀片。
- 高速钢(HSS):韧性好,成本低,适用于一般材料,但耐磨性中等。
- 硬质合金(钨钢):硬度高(HRA≥90),耐磨性好,寿命是HSS的5-10倍,适合切割磨蚀性材料如玻璃纤维、碳纤维。
- 陶瓷刀片:极高硬度,耐腐蚀,但脆性大,适用于特殊场合。
- 涂层刀片:如TiN、DLC涂层,可降低摩擦系数,提高耐磨性,适用于粘性材料。
选型建议:对于常规布料、皮革,选用HSS或硬质合金刀片;对于复合材料、磨蚀性材料,优先选用硬质合金或涂层刀片。
材料匹配与参数设置
不同材料需匹配不同的刀片和切割参数,以下为常见材料的推荐参数。
| 材料 | 刀片类型 | 刃角 | 振动频率(次/分钟) | 切割速度(米/分钟) | 刀片寿命 |
|---|---|---|---|---|---|
| 棉布/化纤布 | 平口刀或尖刀 | 20° | 8000-12000 | 10-20 | 约8-12小时 |
| 皮革 | 尖刀或平口刀 | 25° | 6000-10000 | 5-15 | 约6-10小时 |
| 泡沫海绵 | 圆刀或锯齿刀 | 30° | 4000-8000 | 15-25 | 约20-30小时 |
| 碳纤维预浸料 | 硬质合金尖刀 | 30° | 10000-15000 | 2-5 | 约2-4小时(磨损快) |
注意:以上参数为参考值,实际需根据设备型号和材料厚度调整。
更换周期判断方法
刀片磨损会导致切割质量下降、效率降低甚至损坏设备,及时更换刀片至关重要。判断方法可分为直接观察、切割质量评估和产量统计。
基于切割质量的判断
切割质量是刀片磨损最直观的反映,出现以下情况时应考虑更换刀片。
- 切口毛边增多:切割边缘出现明显毛刺、烧焦或拉丝,说明刃口变钝。
- 切割阻力增大:设备负载增加,切割速度被迫降低,或出现切割不透的现象。
- 尺寸精度下降:切割件尺寸偏差超过允许公差(如±0.5mm),或出现斜切、变形。
- 异常噪音:切割时发出刺耳声音,可能因刀片磨损导致振动异常。
建议每班次检查切割质量,并记录。当连续出现上述问题时,应更换刀片。
基于磨损量的测量
对于高精度切割,可使用工具测量刀片磨损,常用方法如下。
- 刃口半径测量:使用显微镜或专用量具测量刃口圆弧半径。新刀片刃口半径通常≤5μm,当磨损至20-30μm时需更换。
- 刀片长度磨损:定期测量刀片伸出长度,若因磨损导致长度减少超过0.1mm,需调整或更换。
此法适用于硬质合金刀片,HSS刀片磨损较快,可简化判断。
基于产量或时间的预防性更换
根据历史数据统计刀片寿命,制定预防性更换计划,例如以下常见材料的更换节奏。
- 切割棉布:每8-12小时更换一次(或每切割800-1200米)。
- 切割皮革:每6-10小时更换一次(或每切割500-800米)。
- 切割泡沫:每20-30小时更换一次(或每切割2000-3000米)。
- 切割碳纤维:每2-4小时更换一次(或每切割100-200米)。
建议建立刀片使用记录表,记录材料、切割长度、更换时间,逐步优化更换周期。
刀片磨损的其它迹象
除上述方法外,还可通过以下现象辅助判断刀片状态。
- 刀片表面出现明显磨损亮带或缺口。
- 切割时材料移位或振动加剧。
- 刀片安装后无法正常切断材料,即使调整参数。
一旦发现这些迹象,应立即更换刀片。
刀片使用与维护建议
合理使用和维护可延长刀片寿命,日常操作中应关注以下要点。
- 正确安装刀片,确保夹紧力适中,避免偏摆。
- 根据材料调整振动频率和切割速度,避免超负荷运行。
- 定期清洁刀片和刀座,防止材料残留腐蚀刀片。
- 存放刀片时避免碰撞,使用专用刀盒。
- 对于涂层刀片,避免用尖锐工具刮擦涂层。
总结
刀片选型需根据材料特性、切割质量和成本综合考量,选择合适的类型、材质和几何参数。更换周期判断应结合切割质量、磨损测量和产量统计,建立预防性更换制度。通过科学选型和及时更换,可显著提高切割效率和质量,降低生产成本。
本文提供的参数和建议基于常见工况,实际应用中需根据设备说明书和现场试验进行调整。如有疑问,欢迎咨询127.0.0.1技术支持。
核心要点
- 刃角通常为15°-30°,切割布料常用20°,切割皮革可用25°-30°以增加耐用性。
- 硬质合金刀片硬度HRA≥90,寿命是高速钢的5-10倍,适合磨蚀性材料。
- 切割棉布推荐振动频率8000-12000次/分钟,速度10-20米/分钟,寿命约8-12小时。
- 新刀片刃口半径≤5μm,磨损至20-30μm时需更换,可用显微镜测量。
- 切割碳纤维预浸料时刀片寿命仅2-4小时,每切割100-200米需更换。
常见问题
振动刀切割机刀片刃角一般多大?
振动刀切割机刀片刃角通常为15°-30°,切割布料常用20°,切割皮革可用25°-30°以增加耐用性。
如何判断振动刀切割机刀片需要更换?
振动刀切割机刀片出现切口毛边增多、切割阻力增大、尺寸偏差超±0.5mm或异常噪音时,应考虑更换。
硬质合金刀片比高速钢刀片寿命长多少?
硬质合金刀片硬度HRA≥90,寿命是高速钢刀片的5-10倍,更适合切割磨蚀性材料。
切割棉布时刀片多久更换一次?
切割棉布时振动刀切割机刀片建议每8-12小时或每切割800-1200米更换一次。