
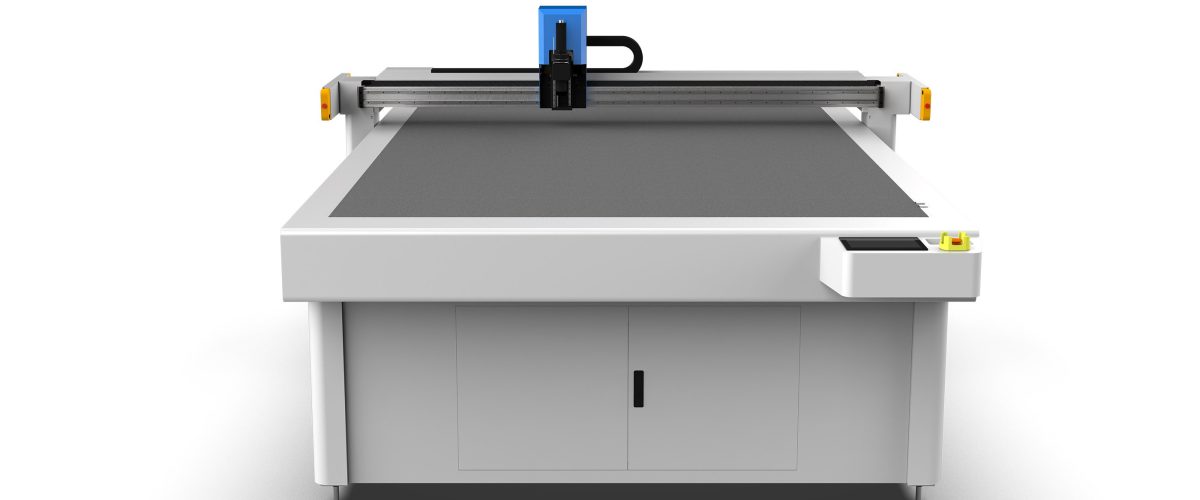
Máquina de corte de juntas: tipos e princípio de funcionamento
A máquina de corte de juntas é um equipamento utilizado para cortar materiais não metálicos como borracha, amianto, politetrafluoretileno (PTFE), placas sem amianto, grafite e cortiça em juntas de formas específicas. De acordo com o princípio de corte, divide-se principalmente em três tipos:
- Máquina de corte com faca oscilante: a lâmina vibra em alta frequência (cerca de 20000 vezes por minuto), com alta precisão de corte, adequada para gráficos complexos e materiais finos (espessura ≤10mm).
- Máquina de corte a laser: utiliza o feixe de laser para fundir ou vaporizar o material, com corte estreito, mas pode produzir bordas queimadas, adequada para materiais como PTFE, com espessura geralmente ≤5mm.
- Máquina de corte por estampagem: através de estampagem com molde de corte personalizado, alta eficiência, adequada para grandes lotes de formas simples, mas com alto custo de molde.
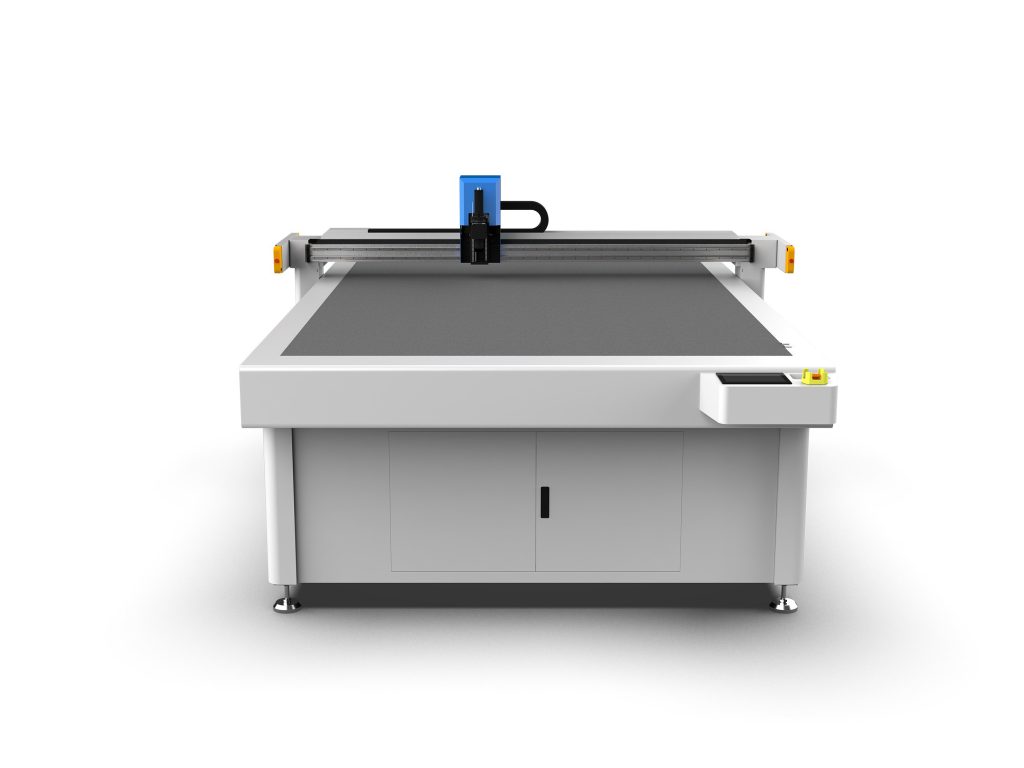
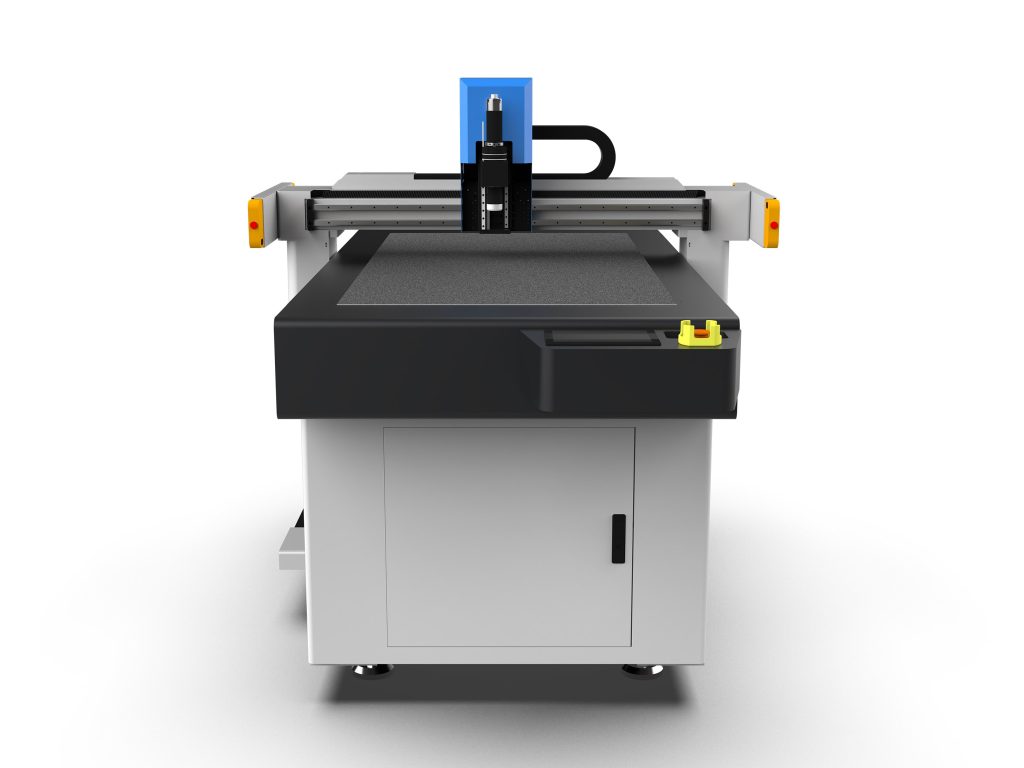
Entre elas, a máquina de corte com faca oscilante tornou-se a escolha mainstream por não necessitar de molde e se adaptar a pequenos lotes com múltiplas variedades. Seus componentes principais incluem cabeçote de faca oscilante, sistema de controle servo, plataforma de adsorção a vácuo e sistema de alimentação.
Parâmetros-chave para seleção
1. Espessura de corte e material
Diferentes materiais exigem requisitos distintos de ferramenta e potência. Por exemplo:
- Juntas de borracha: espessura de 1-20mm, recomenda-se faca oscilante (potência ≥1,5kW) ou jato de água de alta pressão (porém o custo do jato de água é elevado).
- Placa de amianto: espessura de 1 a 10 mm, a faca oscilante deve ser equipada com lâmina de metal duro, evitando a dispersão de poeira.
- PTFE: espessura de 0,5 a 5 mm, tanto o corte a laser quanto a faca oscilante são possíveis, mas o laser requer atenção à ventilação.
- Placa composta de grafite: espessura de 1 a 3 mm, ao cortar com faca oscilante é necessário controlar a frequência de vibração para evitar a delaminação.
Ao selecionar, é necessário definir claramente os materiais usuais e a faixa de espessura, garantindo que a capacidade do equipamento os cubra.
2. Precisão e velocidade de corte
As juntas geralmente exigem tolerância dimensional dentro de ±0,2mm. A precisão de repetição posicional da máquina de corte por faca oscilante pode atingir ±0,05mm, e a velocidade de corte varia entre 10-60m/min dependendo do material. Por exemplo, ao cortar juntas de borracha com 3mm de espessura, a velocidade pode ser definida em 30m/min; ao cortar PTFE com 1mm de espessura, pode ser aumentada para 50m/min.
3. Dimensões da mesa de trabalho
Selecione de acordo com os tamanhos comuns de juntas. Para juntas pequenas (como juntas de flange DN50), pode-se escolher uma mesa de 600×600mm; para juntas grandes (como juntas de trocadores de calor), é necessária uma mesa de 1200×2400mm ou maior. A mesa deve ser equipada com zonas de adsorção a vácuo para garantir a fixação do material.
4. Software e automação
As modern gasket cutting machines geralmente vêm com software CAD/CAM, suportam importação de formatos DXF e DWG e geram automaticamente o caminho de corte. A função de disposição automática pode aumentar a taxa de utilização do material em 10%-30%. Além disso, o sistema de alimentação automática permite corte contínuo, reduzindo a intervenção manual.
Dicas de operação e configuração de parâmetros
1. Seleção e troca de ferramentas
Os tipos de lâminas comuns para a oscillating knife incluem:

- Lâmina pontiaguda: para contornos finos e materiais finos.
- Faca circular: para materiais espessos (>10mm) e corte reto.
- Faca serrilhada: para materiais reforçados com fibras (como placas sem amianto), evitando o desfiamento.
As lâminas devem ser substituídas assim que apresentarem desgaste; geralmente, ao cortar materiais de borracha, verifique a cada 8 horas.
2. Otimização dos parâmetros de corte
Tomando como exemplo a faca oscilante, os parâmetros principais incluem:
- Frequência de oscilação: para materiais de borracha, recomenda-se 18000-22000 vezes/minuto; para PTFE, recomenda-se acima de 25000 vezes/minuto.
- Profundidade de penetração: normalmente definida como 1,1-1,2 vezes a espessura do material, garantindo o corte completo sem desgastar excessivamente a mesa.
- Velocidade de avanço: ajuste de acordo com a dureza do material; para materiais duros (como placa de amianto), reduza a velocidade para 10-15m/min; para borracha macia, pode aumentar até 40m/min.
Recomenda-se realizar primeiro um corte de teste, inspecionar a qualidade da borda de corte com uma lupa e ajustar os parâmetros até não haver rebarbas nem delaminação.
3. Fixação do material
A adsorção a vácuo é o método mais comum, sendo necessário garantir uma boa vedação da mesa. Para materiais porosos (como cortiça), pode-se cobrir com uma película antes da adsorção. A pressão negativa de adsorção recomendada é de -0,6 a -0,8 bar.
Manutenção e conservação
A manutenção regular prolonga a vida útil do equipamento:
- Limpar diariamente a mesa e as guias, removendo as aparas.
- Verificar semanalmente os parafusos de fixação do cabeçote de corte e a tensão da correia de transmissão.
- Lubrificar mensalmente as guias lineares e os fusos (usar graxa à base de lítio).
- Calibrar trimestralmente o sensor de origem e o servo motor.
Atenção: ao cortar materiais com poeira, como amianto, é necessário equipar com dispositivo de remoção de poeira e limpar regularmente o filtro.
Perguntas frequentes e soluções
1. Borda de corte não lisa
Possíveis causas: desgaste da lâmina, frequência de vibração muito baixa, velocidade de avanço muito alta. Solução: substituir a lâmina, aumentar a frequência para mais de 20.000 vezes/minuto, reduzir a velocidade em 20%.
2. Deslocamento do material
Verifique se a adsorção a vácuo falhou ou se há óleo na superfície do material. Limpe a mesa e certifique-se de que as zonas de adsorção estão ativadas.
3. Desvio de dimensão de corte
Verifique se a correia de transmissão está solta ou se a configuração de compensação do software está incorreta. Recalibre o equipamento e verifique os valores de compensação do caminho da ferramenta.
Cenários de aplicação e benefícios
A máquina de corte de juntas é amplamente utilizada na manutenção de vedação de equipamentos nas indústrias petroquímica, elétrica, naval, farmacêutica, entre outras. Em comparação com o corte manual tradicional, o corte CNC pode aumentar a eficiência em 5 a 10 vezes, aumentar a taxa de utilização do material em mais de 20% e garantir a consistência das juntas, reduzindo o risco de vazamentos. Para produção de múltiplas variedades e pequenos lotes, a máquina de corte com faca oscilante é a melhor escolha; para grandes lotes de formas simples, pode-se considerar a máquina de corte por matriz para reduzir custos.
Ao selecionar, recomenda-se levar amostras dos materiais de uso frequente ao fabricante para testes de corte, avaliando presencialmente o desempenho do equipamento e a facilidade de uso do software. Ao mesmo tempo, atente-se à capacidade de serviço pós-venda e suporte técnico, garantindo a operação estável do equipamento a longo prazo.