
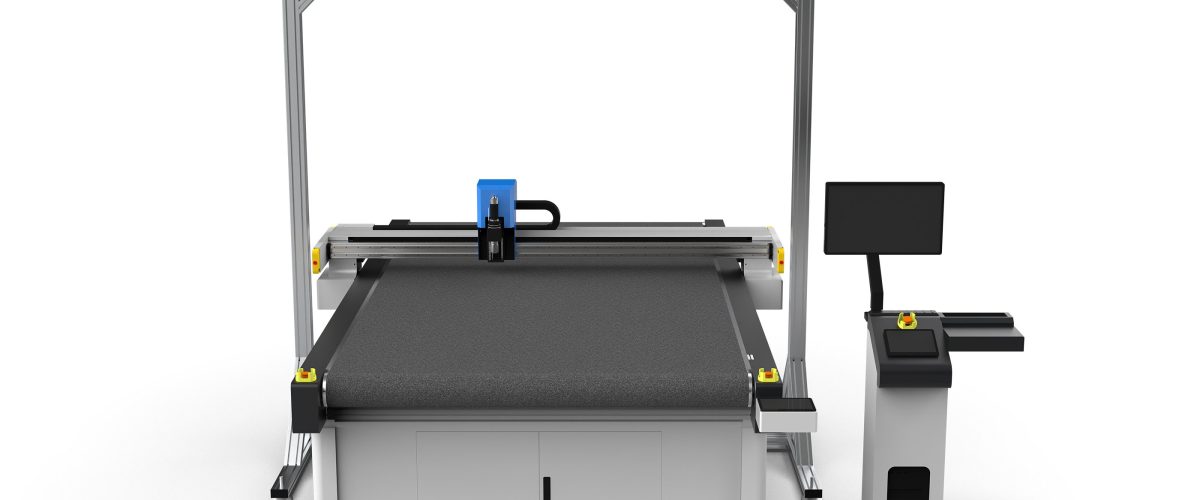
نظرة عامة على ماكينة قطع الفرو والجلود
تتميز مواد الفراء (مثل الصوف، وفراء الأرانب، وجلد المنك، والفراء الصناعي، وغيرها) بأنها ناعمة وسهلة التشوه وسهلة توليد الكهرباء الساكنة وسهلة تساقط الشعر أثناء القص، كما أن طرق القص التقليدية منخفضة الكفاءة وضعيفة الدقة. تقوم آلة القص ذات الشفرة التذبذبية المبرمجة رقمياً (oscillating knife cutting machine) بالقص البارد من خلال شفرة تهتز بتردد عالٍ، دون الحاجة إلى ليزر عالي الحرارة، مما يتجنب احتراق الحواف وإتلاف المواد، وهي الخيار الأمثل لقص الفراء. يقدم هذا المقال دليلاً عملياً من جوانب اختيار المعدات ومعايير العملية والمشكلات الشائعة والصيانة وغيرها.
I. Main Criteria for Selecting Fur and Leather Cutting Machines
1. مساحة القطع
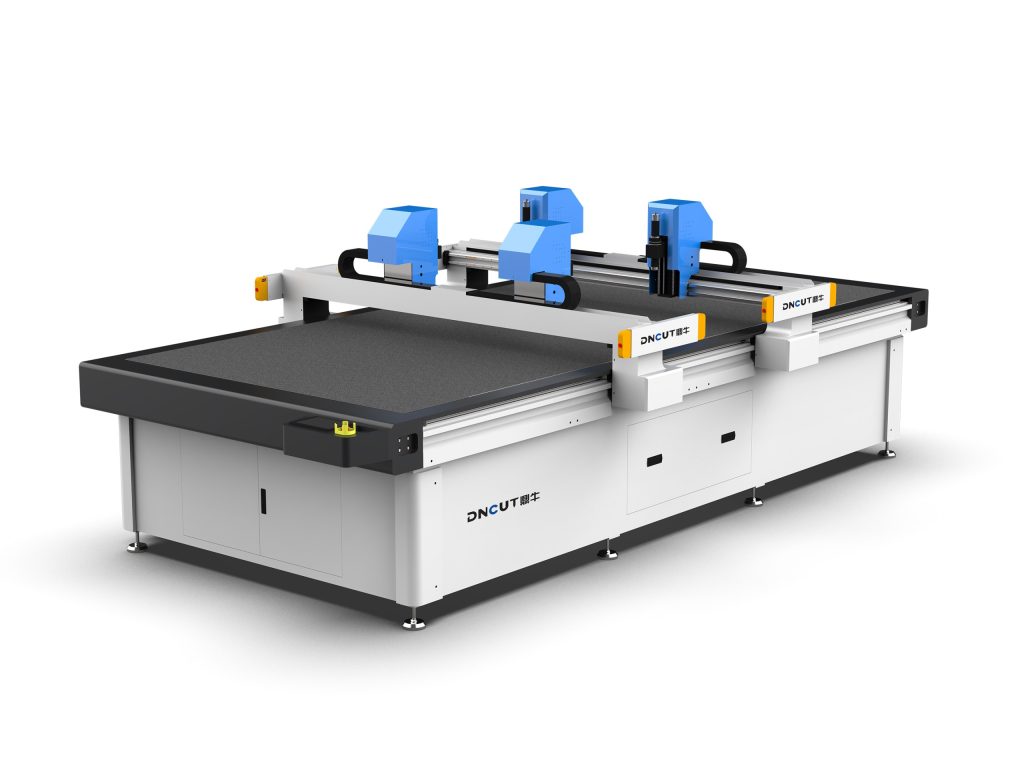
اختر بناءً على أحجام المواد الخام الشائعة للفراء ومتطلبات التخطيط. على سبيل المثال، يبلغ عرض مادة جلد الغنم عادةً 60-80 سم، ويُنصح باختيار جهاز بمساحة قطع فعالة لا تقل عن 1600 مم × 2500 مم، لتسهيل تخطيط عدة قطع من الجلد في وقت واحد. للإنتاج بكميات صغيرة ومتنوعة، يمكن اختيار طراز بمساحة صغيرة 1200 مم × 1200 مم.
2. تردد السكين الاهتزازي وسعة الاهتزاز
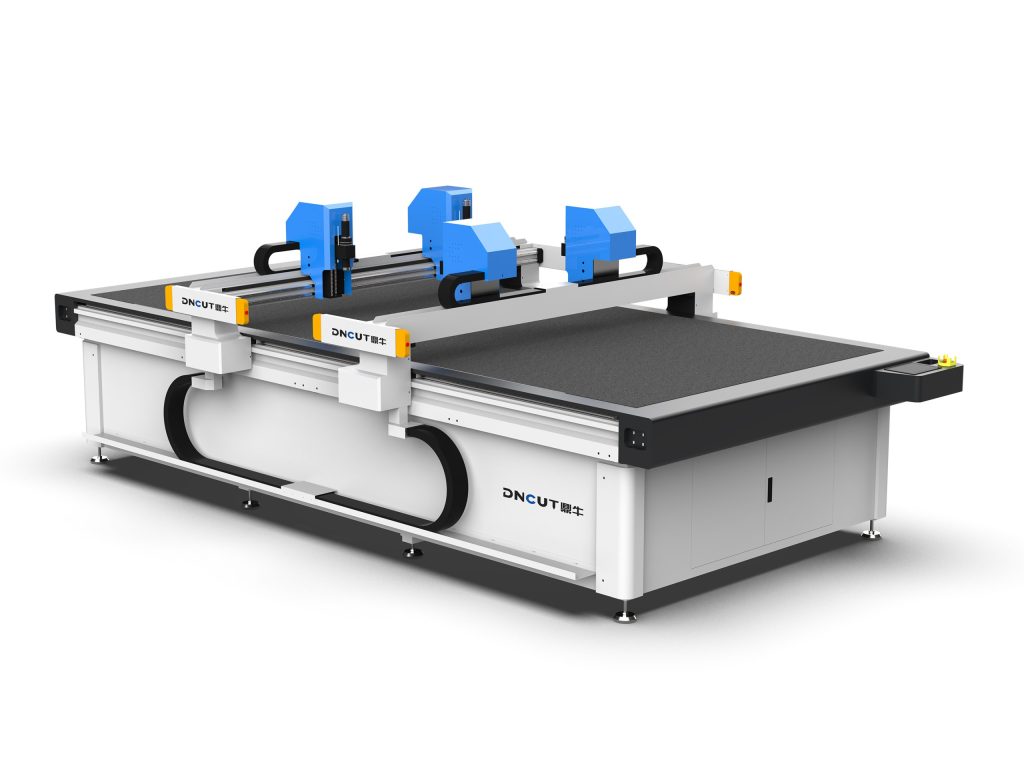
يبلغ تردد السكين الاهتزازي عادةً 8000-12000 مرة في الدقيقة، وسعة الاهتزاز قابلة للتعديل (0.5-5 مم). عند قطع الفراء السميك (مثل الفرو الطويل)، يجب رفع التردد إلى أكثر من 10000 مرة/دقيقة، وزيادة سعة الاهتزاز بشكل مناسب (2-3 مم)، لضمان قطع نظيف وتقليل الحواف الزغبية. عند قطع الفراء الرقيق (مثل جلد الأرنب)، يمكن خفض التردد إلى 8000 مرة/دقيقة، وسعة الاهتزاز 1-2 مم، لتجنب إزاحة المادة الناتجة عن الاهتزاز المفرط.
3. أنواع الشفرات
الشفرات الشائعة هي:
- السكين المتذبذب: مناسب لمعظم أنواع الفراء، وعمودية القطع جيدة.
- السكين الدائري: مناسب لقطع الفراء السميك، لكن القطع يكون منحنيًا قليلًا.
- سكين السحب (drag knife): يُستخدم لقطع الأنماط الدقيقة، لكنه يميل إلى شدّ الفراء، ويحتاج إلى التثبيت بالشفط.
يُنصح بالسكين المتذبذب كتجهيز قياسي، مع السكين الدائري كخيار بديل.
4. نظام الشفط
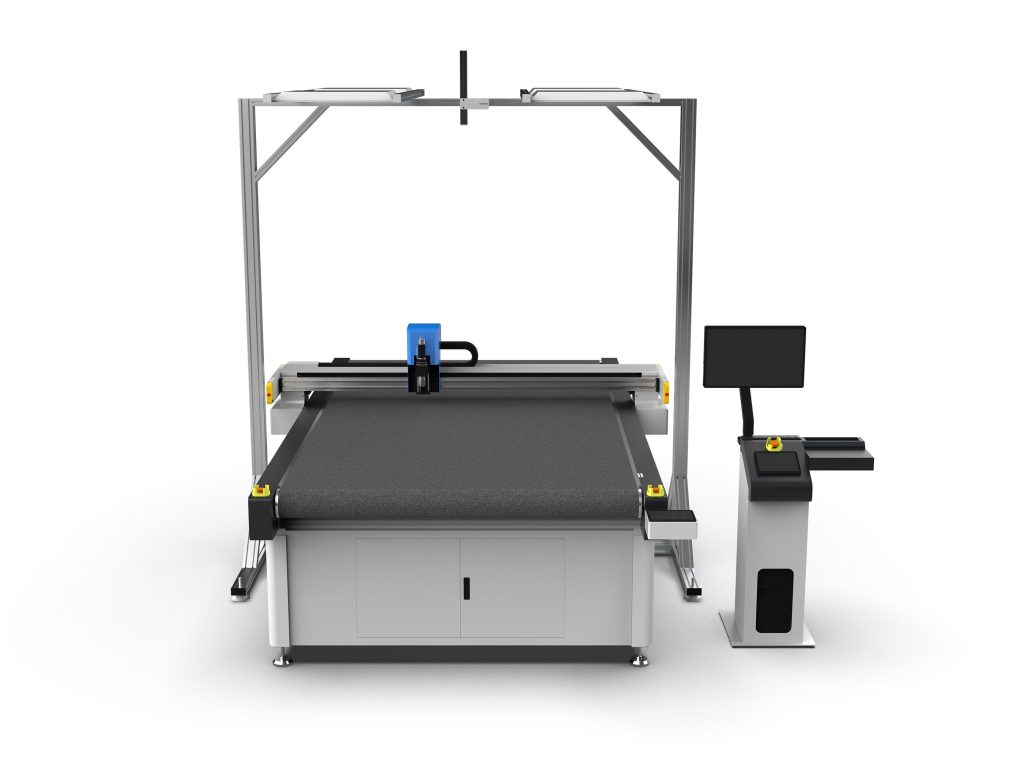
الفراء ناعم وسهل الحركة، ويجب تجهيزه بنظام شفط فراغي. يُنصح بأن لا تقل قوة الشفط عن -0.06MPa، ويجب أن تكون منطقة الشفط مقسمة إلى مناطق للتحكم، لتتناسب مع الجلود ذات الأحجام المختلفة. بالنسبة للفراء ذي النفاذية العالية، يجب استخدام وسادات شفط عالية الكثافة أو تغطية بغشاء لتعزيز تأثير الشفط.
5. نظام التحكم والبرمجيات
اختر نظام تحكم رقمي يدعم صيغ CAD الشائعة (DXF وPLT وAI)، مع وظائف الترتيب التلقائي وتحسين المسار. يجب أن تتيح البرمجيات ضبط معلمات مثل سرعة القطع وضغط السكين والقطع الزائد. يُوصى باستخدام طرازات مزودة بنظام تحديد المواقع البصري، والذي يمكنه التعرف تلقائيًا على محيط الجلد وتحسين معدل استغلال الترتيب.
ثانيًا: إعداد معلمات عملية قطع الفراء
1. سرعة القطع
السرعة المفرطة تؤدي إلى حواف قطع خشنة وإزاحة المادة؛ أما البطء الزائد فيقلل الكفاءة وقد يسبب احتراقًا (رغم أنه قطع بارد، إلا أن حرارة الاحتكاك قد تؤثر). يُنصح بضبط السرعة الأولية على 300-500mm/s، ثم تعديلها حسب سمك وكثافة الفراء. على سبيل المثال، يمكن ضبط سرعة قطع فراء المنك على 400mm/s، والفراء الطويل على 250mm/s.
2. ضغط السكين
يحدد ضغط السكين قوة ضغط الشفرة في المادة. بالنسبة للفراء الرقيق (مثل فراء الأرنب)، يُضبط ضغط السكين على 0.2-0.3MPa؛ وبالنسبة للفراء السميك (مثل الصوف المقصوص)، يُضبط على 0.4-0.6MPa. الضغط المفرط قد يؤدي بسهولة إلى قطع المادة السفلية بالكامل أو تآكل الشفرة، بينما الضغط المنخفض جدًا لا يقطع.
3. إعداد القطع الزائد
عند قطع الأشكال المغلقة، يجب ضبط مقدار القطع الزائد (عادةً 0.5-2 مم) لضمان القطع الكامل عند الزوايا. بالنسبة للفراء، لا ينبغي أن يكون مقدار القطع الزائد كبيرًا جدًا لتجنب إتلاف المناطق المجاورة.
4. القطع متعدد الطبقات
يمكن قطع الفراء على عدة طبقات متراكبة، ولكن يجب ضمان تثبيت الطبقات. يُنصح بتثبيت كل طبقة باستخدام شريط لاصق على الوجهين أو رش الغراء، بحيث لا يتجاوز السماكة الإجمالية 20 مم. يجب تقليل سرعة القطع بنسبة 20%-30% وفقًا لذلك.
ثالثًا: المشكلات الشائعة والحلول
1. خشونة القطع والحواف الشعرية
الأسباب: تثلم الشفرة، انخفاض تردد الاهتزاز، السرعة العالية جدًا. الحلول: استبدال الشفرة بانتظام (يُنصح بالفحص كل 8 ساعات)، رفع تردد الاهتزاز إلى أكثر من 10000 مرة/دقيقة، تقليل سرعة القطع إلى أقل من 300 مم/ث.
2. انزلاق المواد
السبب: قوة الشفط غير كافية، ضغط القص (السكين) مرتفع جدًا، السرعة عالية جدًا. الحل: تحقق من مضخة التفريغ وإحكام وسادة الشفط، وقم بزيادة قوة الشفط؛ قلل ضغط السكين والسرعة؛ بالنسبة للقطع الصغيرة، يمكن إضافة مثبتات شفط مساعدة.
3. عدم اكتمال القطع
السبب: طول بروز الشفرة غير كافٍ، ضغط الشفرة منخفض جدًا، كمية القطع الزائد غير كافية. الحل: اضبط طول بروز الشفرة (عادةً أكثر من سُمك المادة بمقدار 0.5-1mm)، زد ضغط الشفرة، اضبط كمية القطع الزائد على 1-2mm.
4. الكهرباء الساكنة تسبب التصاق الوبر
الفراء يولد الكهرباء الساكنة بسهولة، ويلتصق الوبر على سطح العمل والقضبان الموجهة. الحل: قم بتركيب مروحة أيونية لإزالة الكهرباء الساكنة، نظّف سطح العمل بانتظام، استخدم وسادة مانعة للكهرباء الساكنة.
رابعًا، الصيانة والعناية
1. التنظيف اليومي
بعد نهاية كل وردية، نظّف الوبر من سطح العمل والقضبان الموجهة ومنطقة رأس القطع باستخدام المكنسة الكهربائية. تجنب دخول الوبر إلى القضبان الموجهة واللولب الكروي مما يسبب التآكل.
2. استبدال الشفرة
بعد تآكل الشفرة تنخفض جودة القطع، ويجب استبدالها في الوقت المناسب. عند الاستبدال انتبه إلى اتجاه الشفرة، وقم بمعايرة عمودية الشفرة مع سطح الطاولة. يُنصح بتخزين شفرات شائعة الاستخدام.
3. صيانة نظام الشفط
افحص مستوى زيت مضخة التفريغ أسبوعيًا (إذا كانت مضخة زيتية)، ونظّف الوبر من سطح وسادة الشفط، وافحص الخطوط بحثًا عن تسرب الهواء. إذا تلفت وسادة الشفط يجب استبدالها في الوقت المناسب.
4. تشحيم نظام النقل
نظّف القضبان الموجهة واللوالب شهريًا وأضف الشحم. بالنسبة لبيئة معالجة الفراء، يُنصح باستخدام شحم مقاوم للغبار.
خامسًا: ملخص توصيات اختيار الطراز
عند اختيار ماكينة قطع الفرو والجلود، يُفضَّل أولاً الطراز ذو السكين الاهتزازي، ويُحدَّد عرض العمل وفقاً لحجم الإنتاج، ويجب أن يكون نظام الشفط قوياً وموثوقاً، كما يجب أن يدعم البرنامج الترتيب التلقائي والتحديد البصري. تحتاج معاملات العملية إلى الضبط وفقاً لنوع الفرو والجلد، وتحديد أفضل توليفة من خلال القطع التجريبي. تركز الصيانة اليومية على التنظيف وإدارة الشفرات. باتباع الإرشادات المذكورة أعلاه، يمكن تحسين جودة القطع وكفاءة الإنتاج بشكل ملحوظ.