
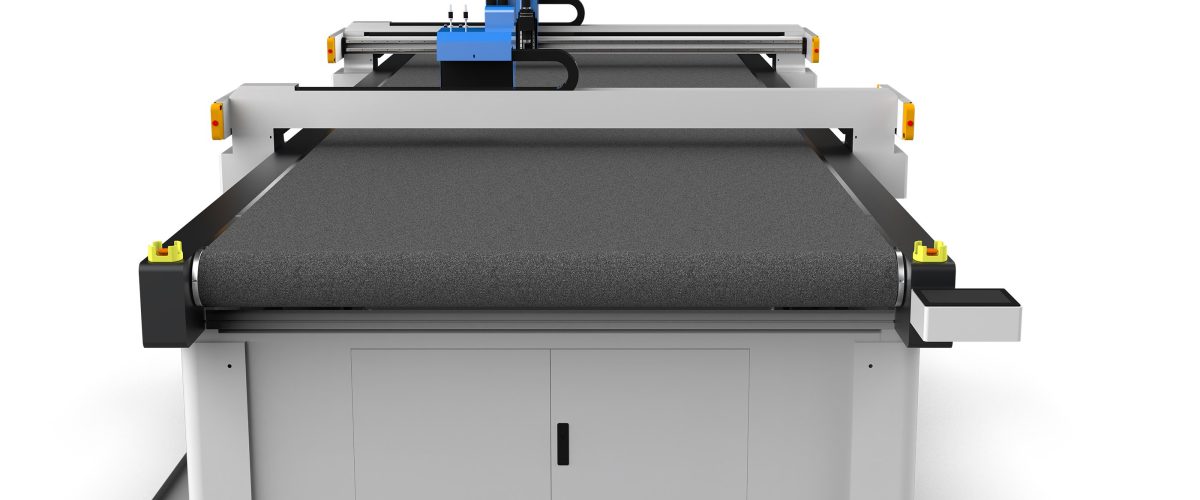
Mesin pemotong cetak digital: Panduan lengkap dari pemilihan hingga kontrol proses
Teknologi cetak digital telahaplikasi luas dalam bidang pakaian, tekstil rumah, bahan iklan, dan lain-lain, sedangkan pemotongan sebagai proses hilir langsung memengaruhi kualitas produk jadi dan efisiensi produksi. Pemotongan manual tradisional atau mesin potong biasa sulit menghadapi persyaratan presisi tinggi dan pola yang beragam pada kain cetak digital, sehingga mesin pemotong cetak digital muncul. Artikel ini memberikan panduan teknis praktis dari empat aspek: pemilihan peralatan, parameter kunci, kontrol proses, dan masalah umum.
I. Jenis inti dan poin penting pemilihan mesin pemotong cetak digital
Mesin pemotong cetak digital terutama dibagi menjadi dua jenis: mesin pemotong laser dan mesin pemotong pisau berosilasi. Mesin pemotong laser menggunakan berkas laser berenergi tinggi untuk melelehkan atau menguapkan material, cocok untuk kain serat sintetis, film, dll., tepi potongan secara otomatis tertutup rapat, tetapi menghasilkan asap dan tepi terbakar, kurang efektif untuk serat alami (katun, linen). Mesin pemotong pisau berosilasi melakukan pemotongan dingin melalui bilah yang bergetar frekuensi tinggi, cocok untuk hampir semua material fleksibel, termasuk katun, linen, sutra, wol, kulit, material komposit, dll., tanpa tepi terbakar, tanpa asap, menjadi pilihan utama untuk kain cetak digital.
Saat memilih model, perlu mempertimbangkan faktor-faktor berikut:
- Jenis material: Serat alami seperti katun dan linen lebih baik menggunakan pisau berosilasi; kain serat sintetis dapat mempertimbangkan laser, tetapi perlu mengevaluasi toleransi terhadap tepi terbakar; material berlapis atau komposit disarankan menggunakan pisau berosilasi.
- Akurasi pemotongan: Pola cetak digital membutuhkan akurasi posisi yang tinggi, biasanya harus mencapai dalam ±0.1mm. Mesin pemotong pisau berosilasi dapat mencapai akurasi posisi berulang ±0.05mm melalui kontrol servo dan rel pemandu presisi tinggi.
- Efisiensi produksi: Pilih pemotongan kepala tunggal atau multi-kepala sesuai kebutuhan kapasitas produksi. Kecepatan pemotongan pisau berosilasi kepala tunggal dapat mencapai 60-120m/menit (tergantung ketebalan material), multi-kepala dapat meningkat secara berlipat ganda.
- Tingkat otomasi: Fungsi seperti pengumpanan otomatis, tata letak otomatis, dan posisi pengenalan visual dapat secara signifikan mengurangi intervensi manual, cocok untuk produksi massal.
- Kompatibilitas perangkat lunak: Peralatan harus mendukung format CAD utama (DXF, PLT, AI, dll.), dan dapat terhubung secara mulus dengan perangkat lunak RIP mesin cetak digital, sehingga data cetak dan pemotongan berasal dari sumber yang sama.
II. Penjelasan Parameter Kinerja Utama
Saat memilih mesin pemotong cetak digital, parameter berikut perlu diperhatikan:
1. Akurasi pemotongan dan akurasi posisi berulang
Akurasi pemotongan mengacu pada penyimpangan antara jalur pemotongan aktual dan jalur desain, biasanya diperlukan ±0,1mm; akurasi posisi berulang mengacu pada penyimpangan saat kembali ke posisi yang sama beberapa kali, harus ≤±0,05mm. Akurasi tinggi adalah dasar untuk memastikan posisi pola cetak yang akurat.
2. Kecepatan pemotongan maksimum dan akselerasi
Kecepatan pemotongan memengaruhi efisiensi, tetapi harus disesuaikan dengan karakteristik material. Misalnya, saat memotong kain katun dengan ketebalan 2mm, kecepatan oscillating knife dapat diatur pada 80m/menit; saat memotong kain berbulu dengan ketebalan 10mm, kecepatan perlu diturunkan di bawah 30m/menit untuk menghindari pemotongan yang tidak tembus. Percepatan memengaruhi presisi di sudut, percepatan tinggi (misalnya di atas 1g) dapat mengurangi kehilangan efisiensi akibat perlambatan.

3. Ketebalan Pemotongan
Ketebalan potong maksimum mesin potong pisau osilasi biasanya 20-50mm (tergantung kompresibilitas material), mesin potong laser umumnya tidak melebihi 10mm. Perlu dipilih berdasarkan material tertebal, dan menyisakan margin.
4. Ukuran meja kerja
Lebar meja yang umum adalah 1,6m, 2,0m, 2,5m, panjang dapat disesuaikan. Perlu disesuaikan dengan lebar kain dan metode tata letak. Misalnya, kain dengan lebar 1,8m disarankan memilih meja 2,0m, menyisakan tepi untuk penyerapan vakum.
5. Sistem penyerapan vakum
Penyerapan vakum memastikan kain tidak bergeser selama proses pemotongan. Gaya penyerapan biasanya dinyatakan dengan tingkat vakum, disyaratkan ≥-0,06MPa. Untuk kain dengan permeabilitas tinggi (seperti kain rajut), perlu kontrol penyerapan per zona atau menggunakan film penutup.
6. Sistem pengenalan visual
Untuk produk yang membutuhkan akurasi tinggi dalam penyelarasan motif cetak (seperti kaos sablon posisi), perlu dilengkapi dengan sistem pengenalan visual CCD, yang secara otomatis mengompensasi deformasi dengan mengenali titik penanda pada kain, dengan akurasi penyelarasan hingga ±0,2mm.
Tiga, Poin Penting Pengendalian Proses
Pemilihan peralatan yang tepat hanyalah langkah pertama, pengendalian proses menentukan kualitas akhir. Poin-poin berikut harus dilaksanakan secara ketat dalam produksi:
1. Pra-perlakuan Kain
Kain cetak digital perlu mengalami penyusutan dan penetapan bentuk yang cukup sebelum pemotongan, terutama serat alami seperti katun dan linen. Disarankan untuk membentangkan kain di lingkungan bersuhu dan berkelembapan konstan (suhu 20±2℃, kelembapan 65±5%) 24 jam sebelum pemotongan, agar kadar air merata dan mengurangi deformasi setelah pemotongan. Untuk kain elastis, dapat dilakukan pra-penyusutan.
2. Tata Letak dan Optimasi Jalur
Gunakan perangkat lunak tata letak profesional (seperti Optitex, Lectra, Lectra, dll.) untuk tata letak otomatis guna meningkatkan tingkat pemanfaatan kain. Jalur pemotongan harus mengikuti prinsip “dalam dulu luar kemudian, kecil dulu besar kemudian” untuk mengurangi pergerakan kain. Untuk potongan yang membutuhkan presisi pencocokan pola yang tinggi, tanda pencocokan perlu ditambahkan saat tata letak.
3. Pemilihan dan Perawatan Pisau
Jenis mata pisau yang umum digunakan pada oscillating knife meliputi: pisau runcing (cocok untuk pola halus), pisau bulat (cocok untuk pemotongan lurus panjang), pisau bergerigi (cocok untuk kain berlapis anti-slip). Mata pisau yang aus akan menyebabkan tepi potongan berbulu dan penyimpangan ukuran, sehingga perlu diperiksa secara berkala. Disarankan untuk mengganti mata pisau setiap 800-1000 meter pemotongan atau ketika muncul tepi berbulu. Pada saat yang sama, bersihkan dudukan pisau dan rel pemandu secara berkala untuk memastikan frekuensi getaran tetap stabil.
4. Pengaturan Parameter
Sesuaikan frekuensi getaran, kecepatan pemotongan, kedalaman turunnya pisau, dan daya hisap vakum sesuai dengan material. Contoh:
- Kain katun (ketebalan 0,5mm): frekuensi getaran 18000 kali/menit, kecepatan 60m/min, kedalaman turunnya pisau 0,8mm, tingkat vakum -0,05MPa.
- Kain poliester (ketebalan 1mm): frekuensi getaran 20000 kali/menit, kecepatan 80m/min, kedalaman turunnya pisau 1,2mm, tingkat vakum -0,06MPa.
- Kulit (ketebalan 2mm): frekuensi getaran 15000 kali/menit, kecepatan 40m/min, kedalaman turunnya pisau 2,5mm, tingkat vakum -0,07MPa.
Parameter di atas perlu disesuaikan secara halus berdasarkan peralatan dan material yang sebenarnya. Disarankan untuk melakukan uji potong pada sampel terlebih dahulu untuk memastikan hasilnya.
5. Pasca-pemrosesan pemotongan
Setelah pemotongan selesai, potongan kain harus segera diambil untuk menghindari deformasi akibat penyerapan yang terlalu lama. Untuk kain yang mudah berjumbai (seperti sutra), oleskan cairan anti-jumbai pada tepi potongan atau gunakan proses pemotongan panas. Potongan kain harus disimpan dan diklasifikasikan berdasarkan nomor untuk mencegah tercampur.
IV. Masalah Umum dan Solusi
Dalam produksi aktual, mesin pemotong cetak digital mungkin menghadapi masalah berikut:
1. Tepi potongan berbulu atau tepi terurai
Penyebab: bilah pisau tumpul, frekuensi getaran terlalu rendah, kecepatan pemotongan terlalu cepat. Solusi: ganti bilah pisau, tingkatkan frekuensi getaran (misalnya dari 15000 kali/menit menjadi 18000 kali/menit), turunkan kecepatan pemotongan 10%-20%.
2. Deviasi ukuran potongan
Penyebab: penyusutan kain belum sepenuhnya, daya hisap vakum tidak cukup, kompensasi jalur pisau belum diatur. Solusi: perkuat pra-perlakuan kain, periksa pompa vakum dan strip penyegel, atur kompensasi radius pisau di perangkat lunak (biasanya 0,1-0,2mm).
3. Penyelarasan pola tidak akurat
Penyebab: sistem identifikasi visual belum dikalibrasi, kain berubah bentuk, penandaan tata letak salah. Solusi: kalibrasi kamera secara berkala, tambahkan titik penanda penyelarasan pada kain, gunakan perangkat lunak untuk kompensasi deformasi.
4. Pemotongan tidak tembus atau merusak sabuk alas
Penyebab: pengaturan kedalaman turunnya pisau tidak tepat, sabuk alas aus. Solusi: sesuaikan kedalaman turunnya pisau (biasanya ketebalan material + 0,1-0,2 mm), periksa secara berkala dan ganti sabuk alas (disarankan setiap 3-6 bulan atau sesuai kondisi keausan).
Lima, Perawatan dan Norma Keselamatan
Untuk memastikan peralatan beroperasi stabil dalam jangka panjang, perlu dibentuk sistem perawatan harian:
- Setiap hari: bersihkan permukaan meja, periksa apakah pisau kendor, bersihkan kotoran pada lubang hisap vakum.
- Setiap minggu: periksa kondisi pelumasan rel pemandu, tambahkan gemuk khusus; bersihkan lensa visual.
- Setiap bulan: periksa tegangan sabuk transmisi, kalibrasi akurasi pemotongan; uji apakah tingkat vakum memenuhi standar.
- Setiap kuartal: ganti bilah dan sabuk alas yang aus parah; bersihkan debu kabinet listrik secara menyeluruh.
Dari segi keselamatan, peralatan harus memiliki pembumian yang baik, tangan dilarang memasuki area pemotongan saat pengoperasian, model laser harus dilengkapi sistem pembuangan asap dan memakai kacamata pelindung.
Penutup
Mesin pemotong cetak digital adalah peralatan kunci untuk meningkatkan efisiensi produksi dan kualitas produk. Saat memilih model, perlu mempertimbangkan secara komprehensif karakteristik material, persyaratan akurasi, dan kapasitas produksi; dalam penggunaan, perhatikan optimasi parameter proses dan pemeliharaan harian. Melalui pemilihan model yang ilmiah dan kontrol proses yang teliti, kinerja peralatan dapat dimaksimalkan, kerugian dikurangi, dan produksi efisien serta berkualitas tinggi dapat diwujudkan.