
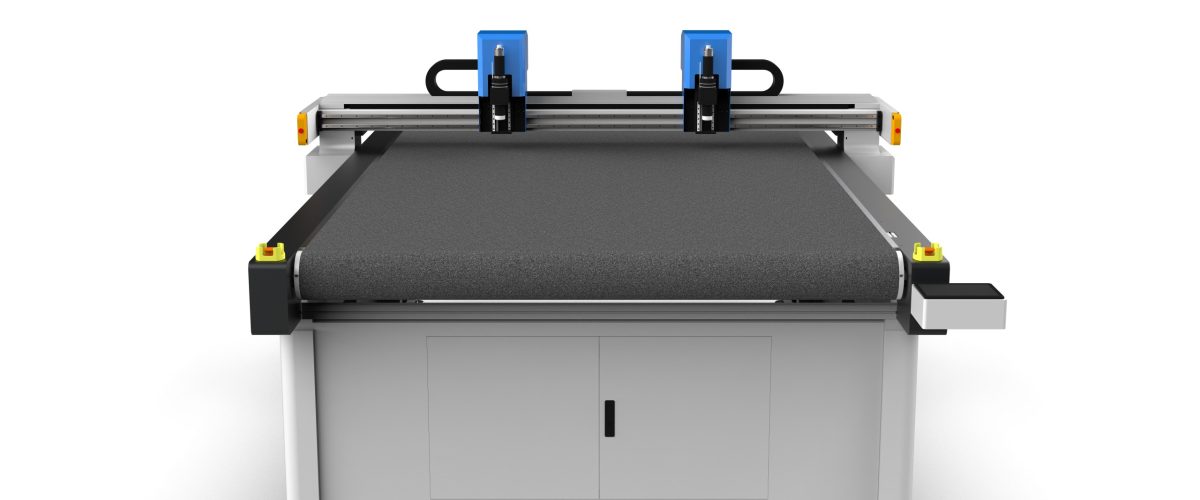
Qu’est-ce qu’une machine de découpe d’épreuves pour boîtes colorées ?
La machine de découpe d’épreuves pour boîtes colorées est un équipement de découpe à commande numérique spécialement conçu pour le prototypage de boîtes d’emballage couleur (telles que les boîtes de cosmétiques, les boîtes alimentaires, les boîtes de produits électroniques). Grâce à une lame à vibration haute fréquence, elle découpe, rainure et trace sur des matériaux tels que le carton couché, le carton ondulé et le carton gris, afin de produire rapidement des échantillons identiques à la production en série. Comparée à la découpe laser, la machine de découpe d’épreuves ne produit ni bords brûlés ni poussière, ce qui la rend plus adaptée au prototypage de boîtes colorées exigeant un haut niveau de propreté.
Paramètres clés et points de sélection
1. Zone de travail
Les formats courants sont 600 mm × 500 mm, 900 mm × 600 mm, 1200 mm × 800 mm, etc. Lors du choix, il faut prendre en compte la dimension maximale dépliée de la boîte en carton coloré et prévoir l’espace pour les fixations. Par exemple, si vous réalisez souvent des boîtes en carton coloré dont la dimension dépliée est de 800 mm × 600 mm, il est recommandé de choisir un équipement dont la zone de travail est d’au moins 1000 mm × 700 mm.
2. Précision de coupe et précision de répétition du positionnement
La précision de coupe de la machine de découpe d’échantillons de boîtes en carton coloré est généralement de ±0,1 mm, et la précision de répétition du positionnement doit être ≤ 0,05 mm. Un équipement de haute précision garantit la cohérence des échantillons sur plusieurs lots et réduit les erreurs d’assemblage.
3. Système d’outils
Doit être équipé de plusieurs outils : la lame oscillante pour couper le carton et le carton ondulé, la molette de rainage pour réaliser des plis, le stylo traceur pour le marquage et le dessin. Certains modèles haut de gamme sont également équipés d’une lame à rainurer en V, pour la découpe de rainures en V à 45 ou 90 degrés dans le carton épais.
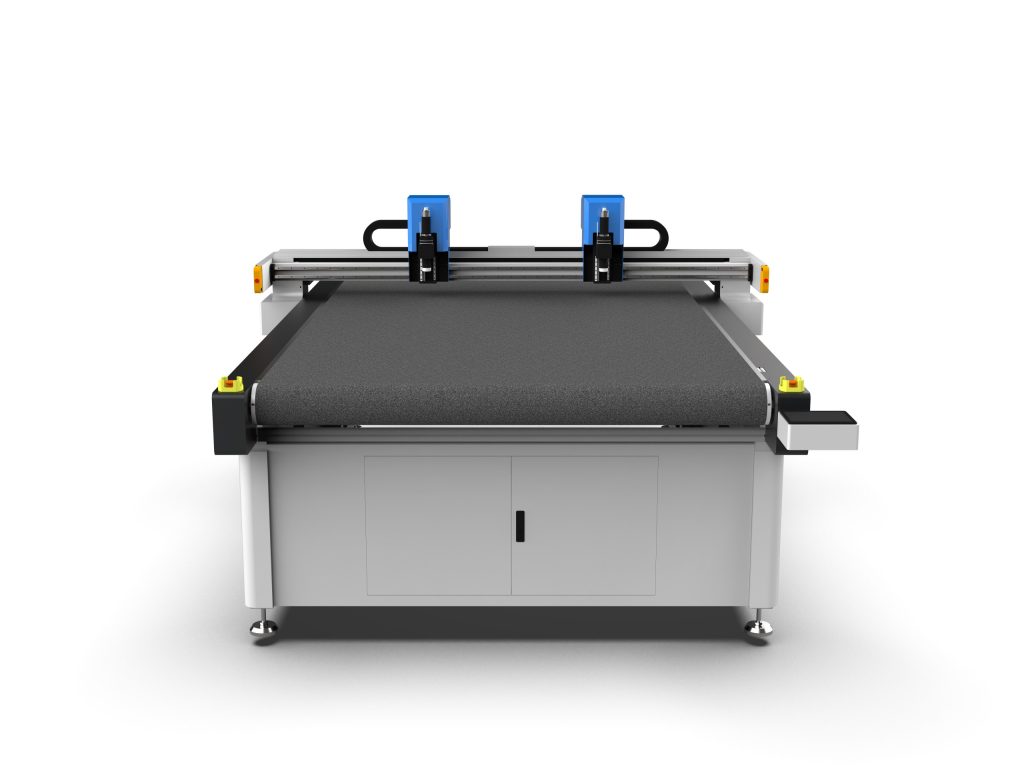
4. Système d’aspiration
La table à vide permet de fixer fermement les matériaux et d’éviter tout déplacement lors de la découpe. La force d’aspiration doit être réglable pour s’adapter aux matériaux d’épaisseurs et de perméabilités différentes. Pour le carton ondulé, une force d’aspiration ≥ -80 kPa est recommandée.
5. Système de contrôle et logiciel
L’équipement doit prendre en charge les formats CAO courants (DXF, AI, PDF) et être équipé d’un logiciel de prototypage dédié capable d’identifier automatiquement les lignes de découpe, les lignes de rainage et les lignes de traçage. Le logiciel doit disposer de fonctions de copie en réseau, de pontage et d’imbrication automatique pour améliorer l’efficacité du prototypage.
Processus opérationnel et astuces pratiques
1. Préparation des fichiers
Utilisez AI ou la CAO pour concevoir le plan de dépliage de la boîte imprimée, en veillant à ce que les lignes soient fermées et que les différents procédés (découpe, rainage, traçage) soient placés sur des calques distincts. Une largeur de trait de 0,1 mm est recommandée pour éviter les découpes répétées.
2. Fixation du matériau et réglage de la lame
Disposez le matériau à plat sur la table et activez l’aspiration par vide. Pour le réglage de la lame, utilisez le bloc de réglage fourni avec la machine, en veillant à ce que la pointe de la lame entre tout juste en contact avec la surface du matériau. Pour le carton ondulé, la pointe de la lame doit légèrement pénétrer dans la pointe de l’onde, sans être trop profonde, afin de ne pas couper la crête de l’onde et nuire à la résistance.
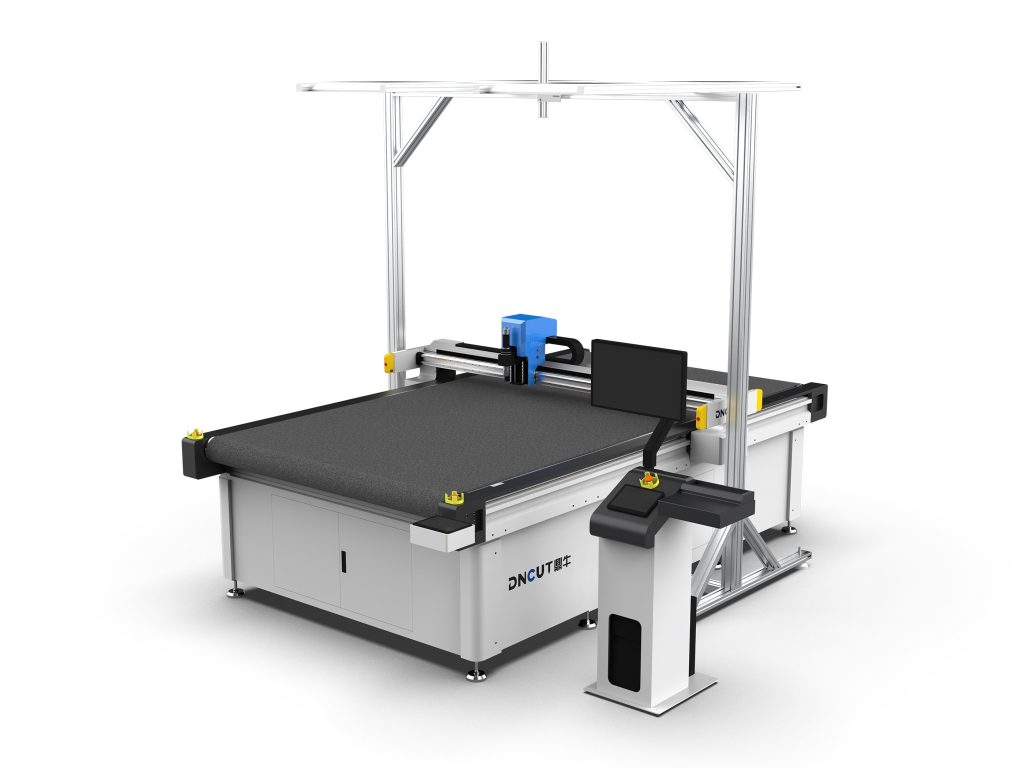
3. Réglage des paramètres
Ajustez la vitesse de coupe, la pression de la lame et la fréquence de vibration en fonction du type de matériau. Voici les paramètres de référence :
- Carton compact (250-350 g) : vitesse 30-50 mm/s, pression de la lame 0,2-0,3 MPa, fréquence de vibration moyenne.
- Carton ondulé (cannelure E, cannelure F) : vitesse 20-40 mm/s, pression de la lame 0,3-0,4 MPa, fréquence de vibration élevée.
- Carton gris (1,5-2,0 mm) : vitesse 15-25 mm/s, pression de la lame 0,4-0,5 MPa, nécessite l’utilisation d’une lame à rainure en V ou de plusieurs passes de coupe.
Paramètres de rainage : la largeur de la ligne de rainage doit correspondre à l’épaisseur du papier, généralement 1,5 fois l’épaisseur du papier. La pression de rainage doit laisser une marque nette sur la surface du papier sans le déchirer.
4. Coupe d’essai et ajustement
Avant la découpe officielle, effectuez d’abord une découpe d’essai sur une petite surface pour vérifier la profondeur de coupe et l’effet de rainage. Si la découpe n’est pas complète, augmentez la pression de la lame ou réduisez la vitesse ; si le rainage est trop profond et provoque la rupture du papier, réduisez la pression ou remplacez la molette de rainage.
5. Post-traitement
Une fois la découpe terminée, nettoyez la poussière avec un pistolet à air comprimé et séparez soigneusement les chutes. Pour les structures complexes, vous pouvez utiliser une pince pour vous aider. Lors du collage et du formage, il est recommandé d’utiliser la même colle que celle employée en production de masse afin de vérifier l’effet du collage.
Questions fréquentes et solutions
1. Bords de coupe rugueux
Cause : lame émoussée, fréquence d’oscillation trop basse ou vitesse trop élevée. Solution : remplacer la lame, augmenter la fréquence d’oscillation, réduire la vitesse de coupe.
2. Éclatement des lignes de rainage
Cause : pression de rainage excessive, molette de rainage trop étroite ou taux d’humidité du papier trop faible. Solution : réduire la pression, remplacer par une molette de rainage de largeur appropriée, ou humidifier le papier.
3. Déplacement du matériau
Cause : force d’aspiration insuffisante ou perméabilité à l’air du matériau trop élevée. Solution : augmenter la force d’aspiration, sceller les bords du matériau avec du ruban adhésif, ou recouvrir d’un film pour réduire la perméabilité à l’air.
4. Écart de précision de coupe
Cause : table non plane, usure des guides ou courroie détendue. Solution : calibrer régulièrement l’horizontalité de la table, vérifier la tension des guides et de la courroie, et contacter le fabricant pour maintenance si nécessaire.
Maintenance et entretien
- Nettoyer quotidiennement la table et les rails, en éliminant les débris de papier et la poussière.
- Vérifier chaque semaine l’usure de la lame et la remplacer en temps utile.
- Lubrifier chaque mois les rails et les vis à billes avec une graisse spéciale.
- Calibrer l’équipement une fois par trimestre, y compris le niveau de la table et la précision de répétition du positionnement.
- En cas d’arrêt prolongé, couper l’alimentation, recouvrir d’une housse anti-poussière et mettre sous tension périodiquement.
Recommandations de sélection et conclusion
Lors de l’achat d’une machine de découpe de boîtes en carton coloré, il convient de prendre en compte de manière globale les caractéristiques de vos produits (type de matériau, dimensions maximales, exigences de précision) ainsi que votre budget. Il est recommandé de privilégier les modèles équipés d’un réglage automatique de la lame, d’un système multi-outils et d’une interface logicielle conviviale. Pour les petites et moyennes entreprises d’emballage, un modèle avec une zone de travail de 600 mm × 500 mm suffit à répondre à la plupart des besoins ; les grandes entreprises ou les agences de design peuvent opter pour une table plus grande équipée d’un système de changement automatique d’outils. Une utilisation correcte et une maintenance régulière permettent de prolonger significativement la durée de vie de l’équipement et de garantir une qualité de prototypage stable.