
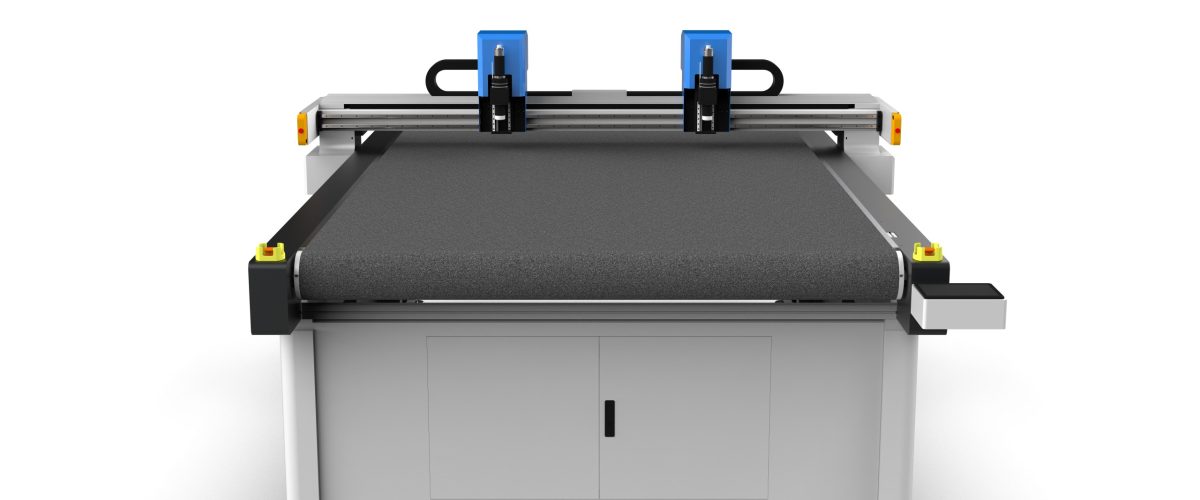
Что такое пробоотборная машина для цветных коробок?
Пробоотборная машина для цветных коробок — это оборудование с ЧПУ для резки, специально предназначенное для изготовления образцов цветной упаковочной тары (например, коробок для косметики, продуктов питания, электроники). С помощью лезвия, совершающего высокочастотные колебания, оно выполняет резку, биговку и черчение на картоне, гофрокартоне, сером картоне и других материалах, быстро изготавливая образцы, идентичные серийной продукции. По сравнению с лазерной резкой, пробоотборная машина не имеет обугленных краёв и дыма, что делает её более подходящей для изготовления образцов цветных коробок с высокими требованиями к чистоте.
Основные параметры и ключевые моменты выбора
1. Рабочая область
Распространённые форматы рабочей области: 600 мм × 500 мм, 900 мм × 600 мм, 1200 мм × 800 мм и др. При выборе необходимо учитывать максимальный размер развёртки цветной коробки и предусматривать место для крепёжной оснастки. Например, если часто изготавливаются цветные коробки с размером развёртки 800 мм × 600 мм, рекомендуется выбирать оборудование с рабочей областью не менее 1000 мм × 700 мм.
2. Точность реза и точность повторного позиционирования
Точность реза образцового станка для цветных коробок обычно составляет ±0,1 мм, точность повторного позиционирования должна быть ≤0,05 мм. Высокоточное оборудование обеспечивает стабильность качества партий образцов и снижает погрешность сборки.
3. Система ножей
Должен быть оснащён различными ножами: вибрационный нож для резки картона и гофрокартона, колесо для биговки для создания сгибов, чертёжный карандаш для разметки и черчения. Некоторые модели высокого класса также оснащены V-образным ножом для V-образной резки толстого картона под углом 45 или 90 градусов.
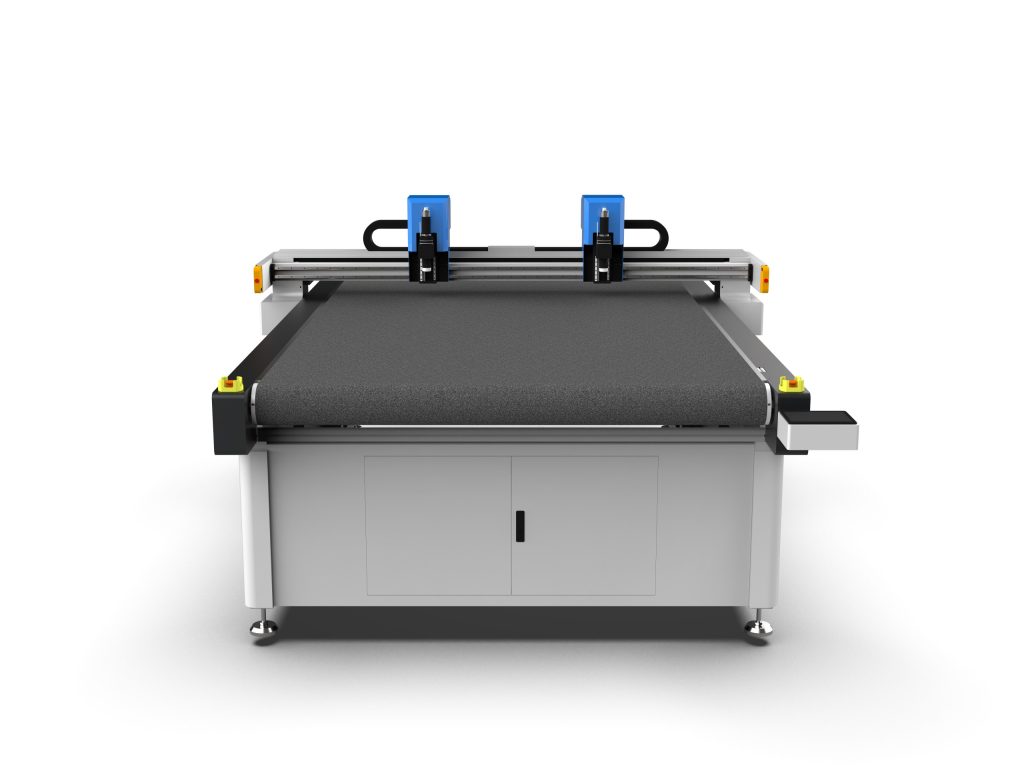
4. Вакуумная система
Вакуумный прижимной стол надежно фиксирует материал и предотвращает его смещение при резке. Силу прижима следует регулировать для материалов различной толщины и воздухопроницаемости. Для гофрокартона рекомендуется сила прижима ≥-80 кПа.
5. Система управления и программное обеспечение
Оборудование должно поддерживать распространенные форматы CAD (DXF, AI, PDF) и быть оснащено специализированным ПО для пробной резки, способным автоматически распознавать линии реза, линии биговки и линии построения. ПО должно иметь функции массированного копирования, мостового соединения, автоматической раскладки и другие, повышающие эффективность пробной резки.
Рабочий процесс и практические советы
1. Подготовка файла
Используйте AI или CAD для проектирования развертки цветной коробки, убедитесь, что линии замкнуты, а различные операции (резка, биговка, построение) размещены на разных слоях. Рекомендуемая толщина линии — 0,1 мм во избежание повторного реза.
2. Фиксация материала и настройка ножа
Разложите материал ровно на рабочей поверхности и включите вакуумный прижим. При настройке ножа используйте прилагаемый установочный блок, чтобы кончик ножа точно касался поверхности материала. Для гофрокартона кончик ножа должен слегка входить в вершину гофры, но не слишком глубоко, чтобы не перерезать вершину гофры и не снизить прочность.
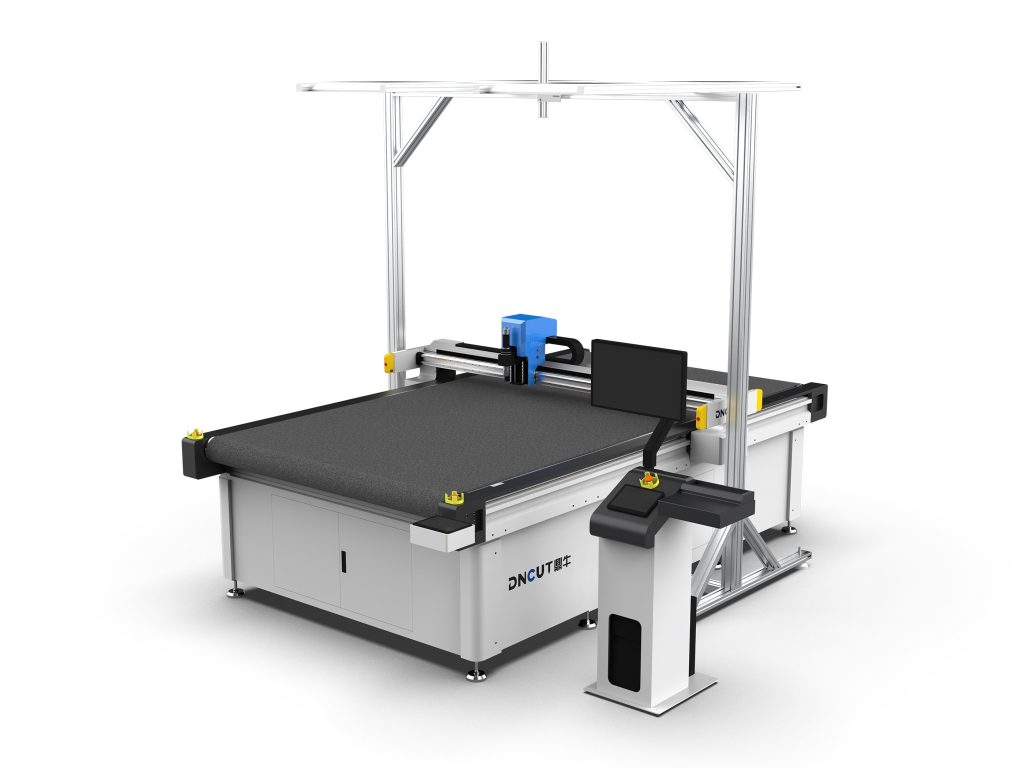
3. Настройка параметров
Регулируйте скорость резки, давление ножа и частоту вибрации в зависимости от типа материала. Ниже приведены справочные параметры:
- Картон (250-350 г): скорость 30-50 мм/с, давление ножа 0,2-0,3 МПа, средняя частота вибрации.
- Гофрокартон (профиль E, профиль F): скорость 20-40 мм/с, давление ножа 0,3-0,4 МПа, высокая частота вибрации.
- Серый картон (1,5-2,0 мм): скорость 15-25 мм/с, давление ножа 0,4-0,5 МПа, требуется использование ножа для V-образной резки или многократное резка.
Параметры биговки: ширина линии биговки должна соответствовать толщине бумаги, обычно в 1,5 раза больше толщины бумаги. Давление биговки должно быть таким, чтобы оставлять четкий след на поверхности бумаги, но не разрывать ее.
4. Пробная резка и регулировка
Перед официальным резом выполните пробный рез на небольшом участке, чтобы проверить глубину реза и качество биговки. Если материал не прорезан насквозь, можно увеличить давление ножа или снизить скорость; если биговка слишком глубокая и приводит к разрыву бумаги, следует уменьшить давление или заменить биговочное колесо.
5. Постобработка
После завершения резки удалите пыль воздушным пистолетом и аккуратно отделите отходы. Для сложных конструкций можно использовать пинцет. При склеивании и формовке рекомендуется использовать тот же клей, что и в серийном производстве, чтобы проверить качество склеивания.
Часто задаваемые вопросы и решения
1. Шероховатые края реза
Причина: затупление лезвия, слишком низкая частота колебаний или слишком высокая скорость. Решение: замените лезвие, увеличьте частоту колебаний, снизьте скорость резки.
2. Растрескивание линии биговки
Причина: чрезмерное давление биговки, слишком узкий биговальный ролик или слишком низкая влажность бумаги. Решение: уменьшите давление, замените биговальный ролик подходящей ширины или увлажните бумагу.
3. Смещение материала
Причина: недостаточная сила присасывания или слишком высокая воздухопроницаемость материала. Решение: увеличьте силу присасывания, загерметизируйте края материала скотчем или накройте слоем плёнки для снижения воздухопроницаемости.
4. Отклонение точности резки
Причина: неровная поверхность стола, износ направляющих или ослабление ремня. Решение: регулярно калибруйте горизонтальность стола, проверяйте натяжение направляющих и ремня, при необходимости обратитесь к производителю для обслуживания.
Обслуживание и уход
- Ежедневно очищайте рабочий стол и направляющие, удаляйте обрезки бумаги и пыль.
- Еженедельно проверяйте износ лезвия и своевременно заменяйте его.
- Ежемесячно смазывайте направляющие и ходовой винт специальной смазкой.
- Ежеквартально проводите калибровку точности оборудования, включая горизонтальность рабочего стола и повторяемость позиционирования.
- При длительном простое отключайте питание, накрывайте пылезащитным чехлом и периодически включайте оборудование для работы.
Рекомендации по выбору и итоги
При выборе машины для высечки цветных коробок следует комплексно учитывать особенности собственной продукции (тип материала, максимальный размер, требования к точности) и бюджет. Рекомендуется отдавать предпочтение моделям с автоматической калибровкой ножа, многоинструментальной системой и удобным программным интерфейсом. Для малых и средних упаковочных предприятий модели с рабочим полем 600 мм × 500 мм достаточно для большинства задач; крупные предприятия или дизайнерские компании могут выбрать модели с большим столом и системой автоматической смены инструмента. Правильная эксплуатация и регулярное обслуживание значительно продлевают срок службы оборудования и обеспечивают стабильное качество образцов.