
數碼印花裁剪機:從選型到工藝控制的完整指南
數碼印花技術已廣泛應用於服裝、家紡、廣告材料等領域,而裁剪作為後道工序,直接影響成品質量和生產效率。傳統手工裁剪或普通裁床難以應對數碼印花面料的高精度要求和多樣化圖案,數碼印花裁剪機應運而生。本文從設備選型、關鍵參數、工藝控制及常見問題四個方面,提供實用的技術指導。
一、數碼印花裁剪機的核心類型與選型要點
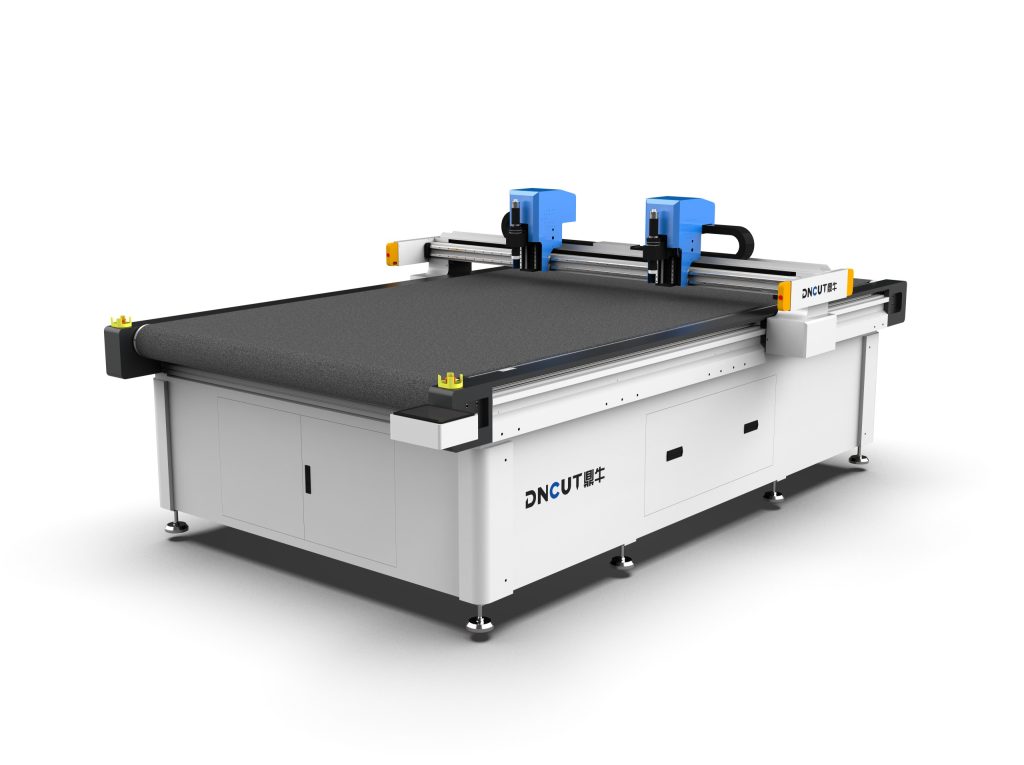
數碼印花裁剪機主要分為兩類:激光裁剪機和振動刀裁剪機。激光裁剪機利用高能量激光束熔化或氣化材料,適用於化纖面料、薄膜等,切割邊緣自動封邊,但會產生煙塵和焦邊,對天然纖維(棉、麻)效果較差。振動刀裁剪機通過高頻振動的刀片進行冷切割,適用於幾乎所有柔性材料,包括棉、麻、絲綢、羊毛、皮革、複合材料等,無焦邊、無煙塵,是數碼印花面料的主流選擇。
選型時需考慮以下因素:
- 材料類型:棉、麻等天然纖維優選振動刀;化纖面料可考慮激光,但需評估焦邊接受度;含塗層或複合材料建議振動刀。
- 裁剪精度:數碼印花圖案對位精度要求高,通常需達到±0.1mm以內。振動刀裁剪機通過伺服控制和高精度導軌可實現±0.05mm的重複定位精度。
- 生產效率:根據產能需求選擇單頭或多頭裁剪。單頭振動刀裁剪速度可達60-120m/min(視材料厚度),多頭可成倍提升。
- 自動化程度:自動送料、自動排版、視覺識別對位等功能可顯著減少人工干預,適合大批量生產。
- 軟件兼容性:設備應支持主流CAD格式(DXF、PLT、AI等),並能與數碼印花機的RIP軟件無縫對接,實現印花與裁剪數據同源。
二、關鍵性能參數解讀
選購數碼印花裁剪機時,以下參數需重點關注:
1. 切割精度與重複定位精度
切割精度指實際切割路徑與設計路徑的偏差,通常要求±0.1mm;重複定位精度指多次回到同一位置的偏差,應≤±0.05mm。高精度是保證印花圖案對位準確的基礎。
2. 最大切割速度與加速度
切割速度影響效率,但需與材料特性匹配。例如,切割厚度2mm的棉布,振動刀速度可設為80m/min;切割10mm的毛絨面料,速度需降至30m/min以下以避免切割不透。加速度影響拐角處的精度,高加速度(如1g以上)可減少減速帶來的效率損失。
3. 切割厚度
振動刀裁剪機的最大切割厚度通常為20-50mm(視材料壓縮性),激光裁剪機一般不超過10mm。需根據最厚材料選擇,並留有餘量。
4. 工作台面尺寸
常見台面寬度為1.6m、2.0m、2.5m,長度可定制。需匹配面料門幅和排版方式。例如,門幅1.8m的面料建議選擇2.0m台面,留出真空吸附邊緣。
5. 真空吸附系統
真空吸附確保面料在裁剪過程中不移位。吸附力通常用真空度表示,要求≥-0.06MPa。對於透氣性強的面料(如針織布),需分區控制吸附或使用覆蓋膜。
6. 視覺識別系統
對於印花圖案對位要求高的產品(如定位印花T恤),需配備CCD視覺識別系統,通過識別面料上的標記點自動補償變形,對位精度可達±0.2mm。
三、工藝控制要點
設備選型正確只是第一步,工藝控制決定最終質量。以下要點需在生產中嚴格執行:
1. 面料預處理
數碼印花面料在裁剪前需充分回縮定型,尤其是棉、麻等天然纖維。建議在裁剪前24小時將面料平鋪於恆溫恆濕環境(溫度20±2℃,濕度65±5%),使含水率均勻,減少裁剪後變形。對於彈性面料,可進行預縮處理。
2. 排版與路徑優化
使用專業排版軟件(如Optitex、Lectra、力克等)進行自動排版,提高面料利用率。裁剪路徑應遵循「先內後外、先小後大」原則,減少面料移動。對於圖案對位要求高的裁片,需在排版時加入對位標記。
3. 刀具選擇與維護
振動刀常用刀片類型包括:尖刀(適用於精細圖案)、圓刀(適用於直線長切割)、鋸齒刀(適用於塗層織物防滑)。刀片磨損後會導致切割邊緣起毛、尺寸偏差,需定期檢查。建議每切割800-1000米或出現毛邊時更換刀片。同時,定期清潔刀座和導軌,確保振動頻率穩定。
4. 參數設置
根據材料調整振動頻率、切割速度、下刀深度和真空吸附力。例如:
- 棉布(厚度0.5mm):振動頻率18000次/分鐘,速度60m/min,下刀深度0.8mm,真空度-0.05MPa。
- 滌綸面料(厚度1mm):振動頻率20000次/分鐘,速度80m/min,下刀深度1.2mm,真空度-0.06MPa。
- 皮革(厚度2mm):振動頻率15000次/分鐘,速度40m/min,下刀深度2.5mm,真空度-0.07MPa。
以上參數需根據實際設備與材料進行微調,建議先試切樣品確認效果。
5. 裁剪後處理
裁剪完成後,應及時取下裁片,避免長時間吸附導致變形。對於易散邊的面料(如絲綢),可在裁剪邊緣塗布防散邊液或採用熱切工藝。裁片應按編號分類存放,防止混淆。
四、常見問題與解決方案
在實際生產中,數碼印花裁剪機可能遇到以下問題:
1. 切割邊緣起毛或散邊
原因:刀片鈍化、振動頻率過低、切割速度過快。解決方案:更換刀片,提高振動頻率(如從15000次/分鐘提至18000次/分鐘),降低切割速度10%-20%。
2. 裁片尺寸偏差
原因:面料回縮未充分、真空吸附力不足、刀具路徑補償未設置。解決方案:加強面料預處理,檢查真空泵和密封條,在軟件中設置刀具半徑補償(通常0.1-0.2mm)。
3. 圖案對位不準
原因:視覺識別系統未校準、面料變形、排版標記錯誤。解決方案:定期校準相機,在面料上增加對位標記點,使用軟件進行變形補償。
4. 切割不透或損傷底帶
原因:下刀深度設置不當、底帶磨損。解決方案:調整下刀深度(通常為材料厚度+0.1-0.2mm),定期檢查並更換底帶(建議每3-6個月或根據磨損情況)。
五、維護保養與安全規範
為確保設備長期穩定運行,需建立日常維護制度:
- 每日:清潔台面、檢查刀片是否鬆動、清理真空吸附孔雜物。
- 每週:檢查導軌潤滑情況,補充專用潤滑脂;清潔視覺鏡頭。
- 每月:檢查傳動皮帶張力,校準切割精度;測試真空度是否達標。
- 每季度:更換磨損嚴重的刀片和底帶;全面清潔電氣櫃灰塵。
安全方面,設備需接地良好,操作時禁止手部進入切割區域,激光機型需配備排煙系統並佩戴防護眼鏡。
結語
數碼印花裁剪機是提升生產效率和產品質量的關鍵設備。選型時需綜合考慮材料特性、精度要求與產能,使用中注重工藝參數優化與日常維護。通過科學的選型與精細的工藝控制,可充分發揮設備性能,降低損耗,實現高效高質生產。